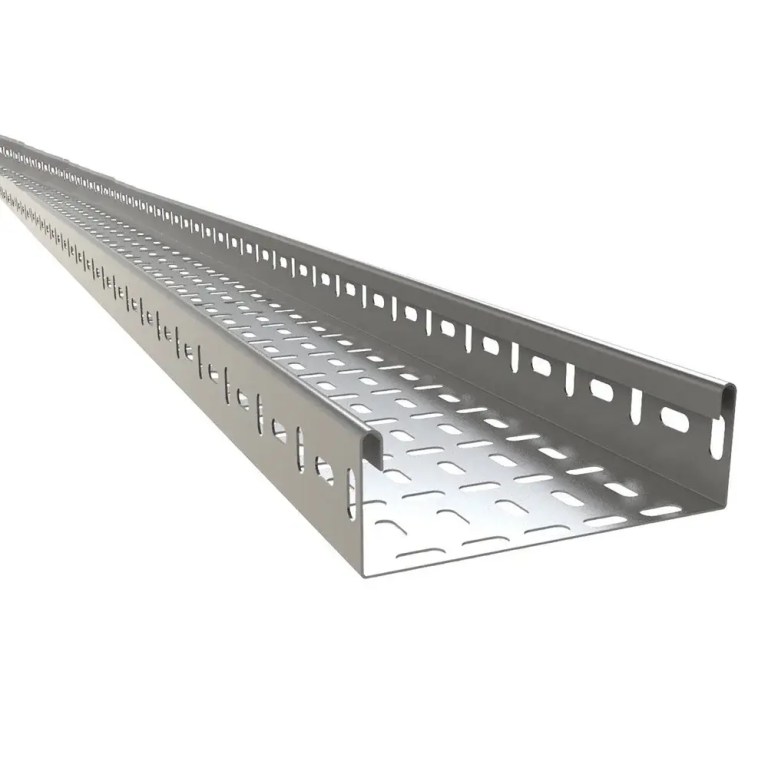
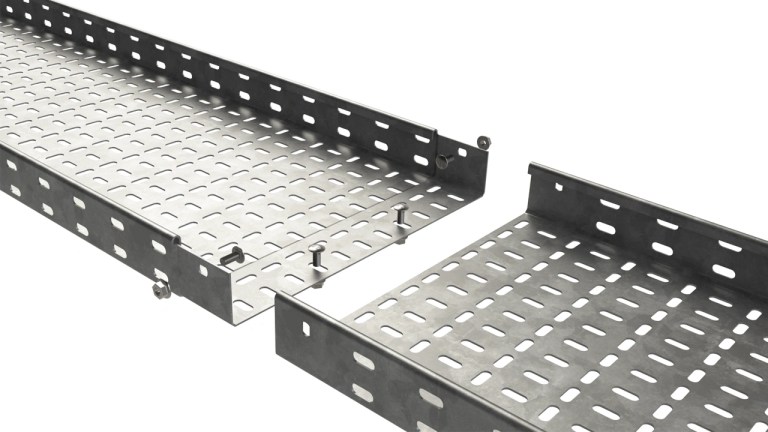
машина для профилирования кабельных лотков

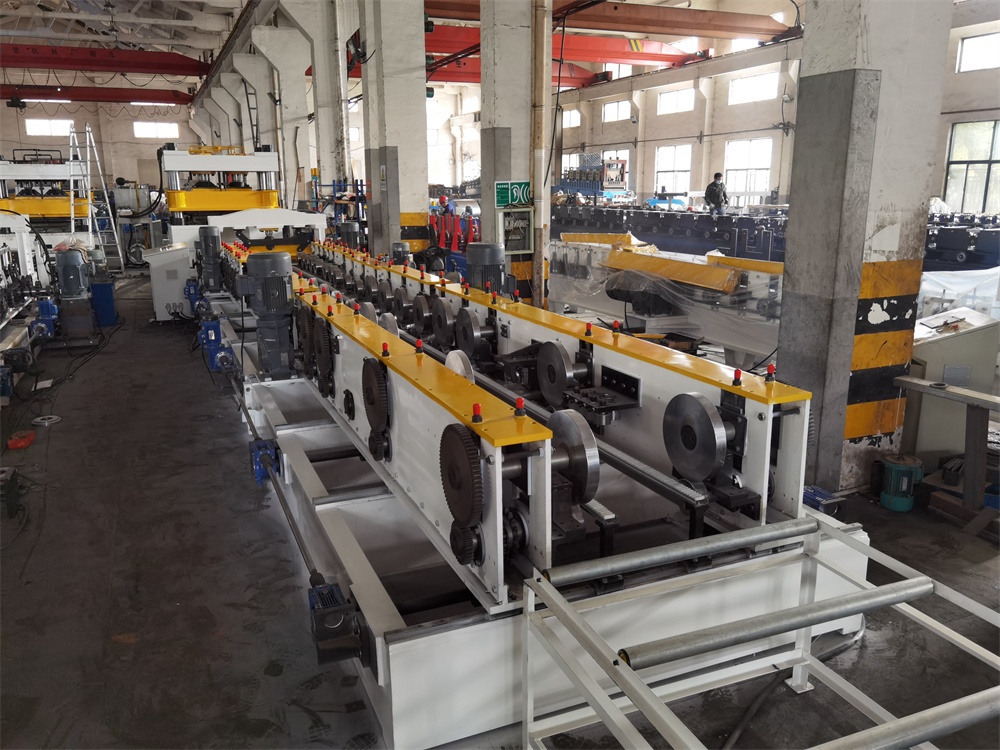
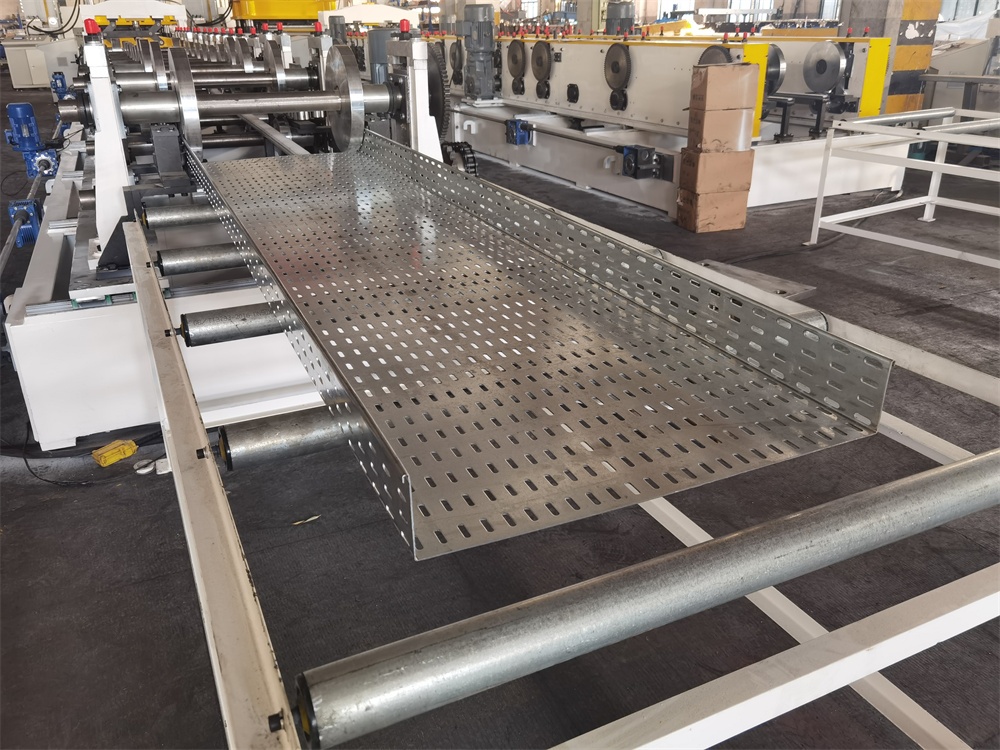
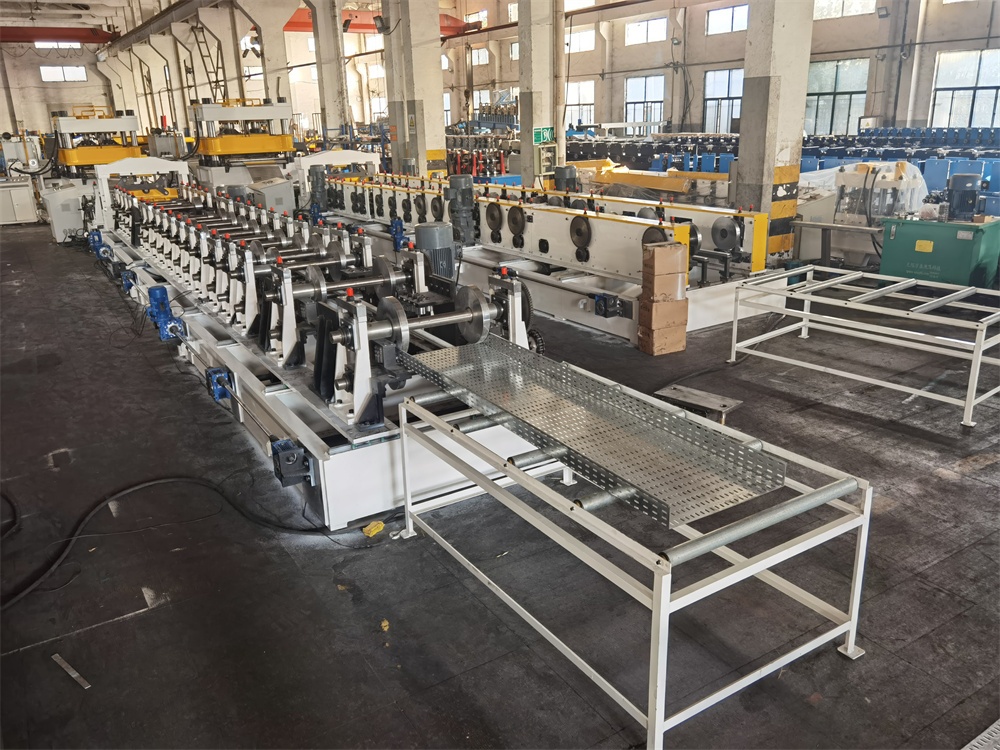
Станок холодной прокатки кабельных лотков превращает плоские металлические рулоны в готовые профили кабельных лотков за один непрерывный проход. Исходная полоса из оцинкованной стали, нержавеющей стали или алюминия подаётся с одной стороны. Готовые секции лотка выходят с другой — нарезанные по длине, пробитые и готовые к отправке.

Без нагрева. Без сварки в процессе формовки. Только холодный изгиб через последовательность точно обработанных прокатных станций.

В этом и заключается суть работы станка холодной прокатки кабельных лотков. Он заменяет ручной изгиб, медленные прессовые операции и нестабильное ручное изготовление автоматизированной производственной линией, работающей со скоростью 10–15 метров в минуту.

Что такое кабельный лоток?

Кабельный лоток — это конструкционная система, поддерживающая проложенные электрические кабели, линии передачи данных и приборную проводку в коммерческих и промышленных зданиях. Согласно справочнику по кабельным лоткам Википедии и статье 392 Национального электротехнического кода (NEC), кабельный лоток признан системой поддержки — отличной от кабель-каналов и открытой проводки.

В отличие от кабель-каналов, кабельный лоток позволяет укладывать новые кабели прямо в лоток, не протягивая их через трубу. Это делает будущие модернизации и добавление кабелей быстрыми и недорогими.

Поэтому кабельный лоток стал выбором по умолчанию для:

  • Распределительных электростанций и подстанций
  • Дата-центров и серверных помещений
  • Промышленных технологических объектов
  • Коммерческих высотных зданий
  • Нефтегазовых платформ

Стандарт NEMA VE 1 регулирует классификацию кабельных лотков, испытания на нагрузку и технические условия на материалы в Северной Америке. Аналогичные стандарты, такие как CSA C22.2, применяются в Канаде.

Применение кабельных лотков

Типы кабельных лотков

Не каждый станок для кабельных лотков производит один и тот же профиль. Тип лотка зависит от применения, нагрузки кабеля и окружающей среды. Стандарты EIA/TIA по кабельным лоткам дополнительно классифицируют требования к установке по отраслевому сектору.

Лоток лестничного типа

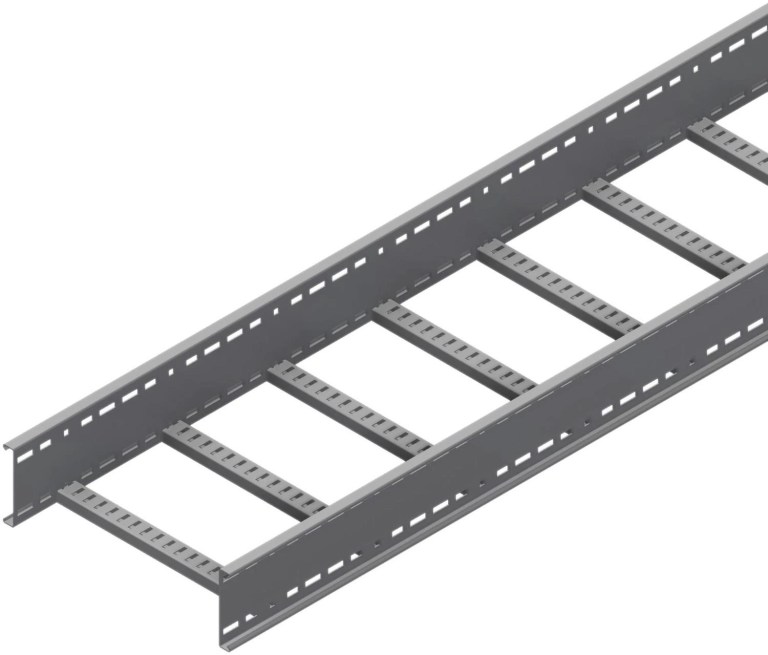
Лотки лестничного типа имеют две параллельные боковые направляющие, соединённые перекладинами через регулярные интервалы. Они обеспечивают максимальную вентиляцию и самый лёгкий доступ к кабелю. Большинство энергоёмких силовых установок используют лестничный лоток, поскольку перекладинная конструкция обеспечивает высокое соотношение прочности к весу. Это наиболее распространённый профиль, производимый на станке холодной прокатки кабельных лотков.

Перфорированный (вентилируемый) лоток

Перфорированные лотки имеют сплошное дно с вентиляционными отверстиями, пробитыми по определённому узору. Они обеспечивают большую опорную поверхность для кабеля, чем лестничные лотки, при этом всё ещё обеспечивая некоторый воздушный поток. Распространены в коммерческих зданиях и на лёгких промышленных объектах.

Лоток с сплошным дном

Лотки со сплошным дном полностью заключают кабели. Они обеспечивают максимальную защиту от пыли, мусора и физических повреждений. Используются в чистых помещениях, на предприятиях по переработке пищевых продуктов и в зонах с опасностью падения предметов.

Канальный кабельный лоток

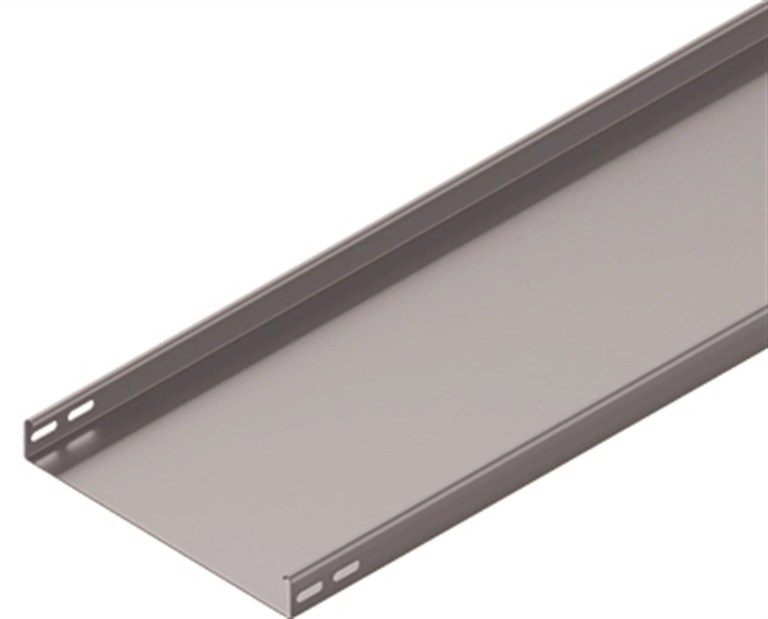
Канальный лоток — это цельная корытообразная деталь без крышки и перфорации. Простой, недорогой и подходящий для небольших кабельных трасс. Часто используется для приборной и управляющей проводки. Некоторые покупатели начинают с базового станка для кабельных лотков для канальных профилей, а затем переходят на полную производственную линию по мере роста объёма заказов.

Российский тип кабельного лотка (Лоток)

Кабельный лоток российского типа — в местной терминологии известный как лоток (latak) — соответствует стандарту GOST (ГОСТ Р МЭК 61537), а не напрямую NEMA или IEC 61537. Геометрия профиля отличается от западных конструкций несколькими способами:

Характеристика Российский тип (GOST) Западный NEMA/IEC
Профиль боковой направляющей Z-образная секция с внутренним отбортованным фланцем Прямая или с наружным фланцем C-образная
Стандартные ширины 50, 100, 150, 200, 300, 400, 600 mm 100–600 mm (ступени NEMA)
Стандартные длины 2,000 mm and 3,000 mm 3,000 mm (10 ft в Северной Америке)
Крепление крышки Защёлкивающееся или на винтах, плотное На защёлках или отдельный крепёж
Стандарт материала GOST 14918 (оцинкованный лист) ASTM A653 / EN 10346
Отделка поверхности Горячеоцинкованная или с порошковым покрытием Предварительно оцинкованная или HDG
Регулирующий стандарт GOST R 52868 / GOST R IEC 61537 NEMA VE 1 / IEC 61537

Почему различие профиля важно для станка холодной прокатки:

Боковая направляющая Z-образного сечения требует иной последовательности прокатной оснастки по сравнению со стандартным лестничным лотком C-канала. Внутренний фланец загибается сам на себя, требуя более плотных зазоров роликов и дополнительного прохода формовки. Когда покупатель в России, Казахстане, Беларуси или других странах СНГ указывает кабельный лоток, они, как правило, требуют профили, соответствующие GOST, — что означает, что станок холодной прокатки кабельных лотков должен быть оснащён специально под эту геометрию.

Перфорированный лоток (ЛПО — perforated tray) и лоток со сплошным дном (ЛМ) — два наиболее распространённых варианта на российском рынке. Схема перфорации на ЛПО соответствует нормам GOST с заданным шагом отверстий и краевыми полями.

Станок для кабельных лотков, настроенный на профили GOST, как правило, также может производить стандартные западные профили при смене прокатных валков, обеспечивая производителям гибкость для смешанных экспортных рынков.

Современный станок-профилегибочщик кабельных лотков может переключаться между этими профилями за счёт смены валков и регулировки ширины под управлением PLC. Некоторые линии даже обрабатывают как лоток, так и подходящую крышку на одном оборудовании.

Материалы кабельных лотков

Выбор материала влияет на коррозионную стойкость, несущую способность и стоимость. Steel Construction Institute предоставляет подробные рекомендации по эксплуатации оцинкованной стали в конструкционных применениях. Спецификация ASTM A653 охватывает требования к оцинкованному стальному листу, обычно используемому в качестве заготовки для станка холодной прокатки кабельных лотков.

Материал Лучше всего для Типичная толщина
Предварительно оцинкованная сталь Внутренние коммерческие помещения, стандартная промышленность 1.0–1.5 mm
Горячеоцинкованная Наружные, высококоррозионные, химические заводы 1.5–2.5 mm
Нержавеющая сталь (304/316) Переработка пищевых продуктов, морское дело, фармацевтика 1.0–2.0 mm
Алюминий Лёгкие установки, офшорные платформы 1.2–2.0 mm

Предварительно оцинкованная сталь — наиболее распространённая заготовка для станка холодной прокатки кабельных лотков, поскольку она сбалансирована по стоимости и защите от коррозии. Горячеоцинкованный материал указывается, когда этого требует среда установки, — но более толстое цинковое покрытие со временем может ускорить износ роликов.

Расчётчик нагрузки и типа кабельных лотков

Этот Расчётчик нагрузки и типа кабельных лотков — это профессиональный конструкционный инструмент, разработанный для электротехнической и прокатной отраслей. Он рассчитывает безопасную рабочую нагрузку (кг/м) и прогиб на основе стандартов NEMA VE 1, позволяя пользователям переключаться между архитектурами лестничного, перфорированного и сплошного дна.

Вводя конкретные высоты боковых направляющих, ширины лотков и толщины материала, инженеры могут определить, выдержит ли профиль определённый вес кабеля на заданном пролёте. Это важная утилита для оптимизации расхода материала при обеспечении соответствия требованиям промышленной безопасности и целостности конструкции.

Подбор и расчёт нагрузки кабельных лотков

Инструмент спецификации промышленной холодной прокатки

0.0 Допустимая нагрузка (кг/м)
0.0 Отклонение (мм)
Примечание к дизайну: В лестничных лотках используется вертикальный момент инерции усиленных боковых направляющих. Ограничения для лотков с перфорированным и сплошным дном обусловлены сопротивлением изгибу опорной плиты. Расчеты выполнены в соответствии со стандартами NEMA VE 1 / CSA.

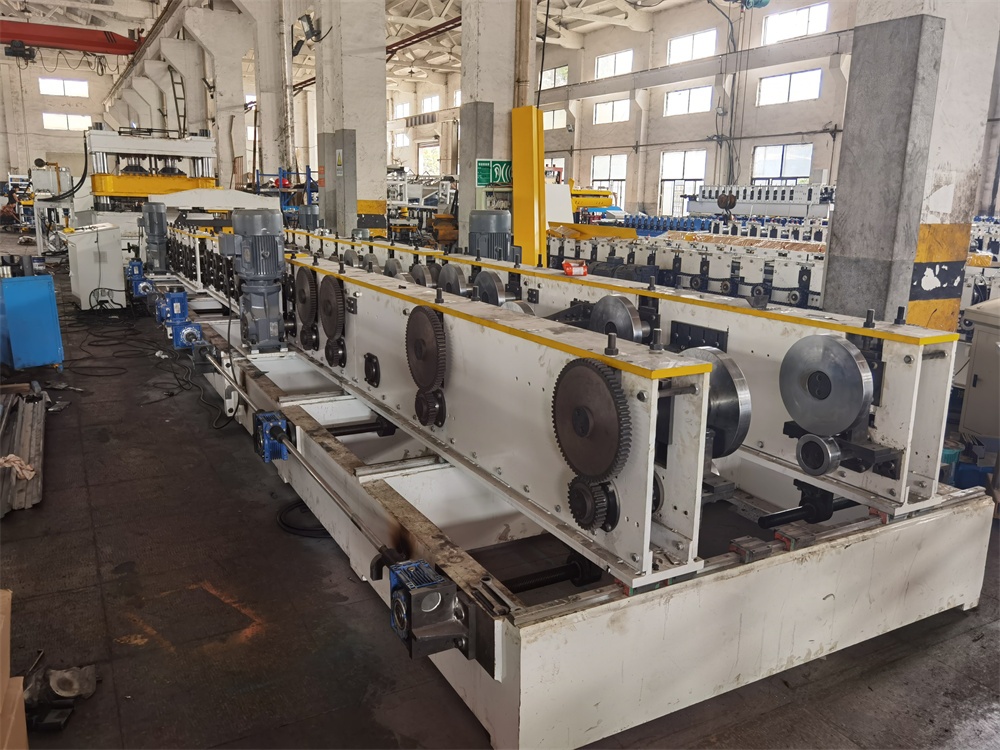
Компоновка станка холодной прокатки кабельных лотков

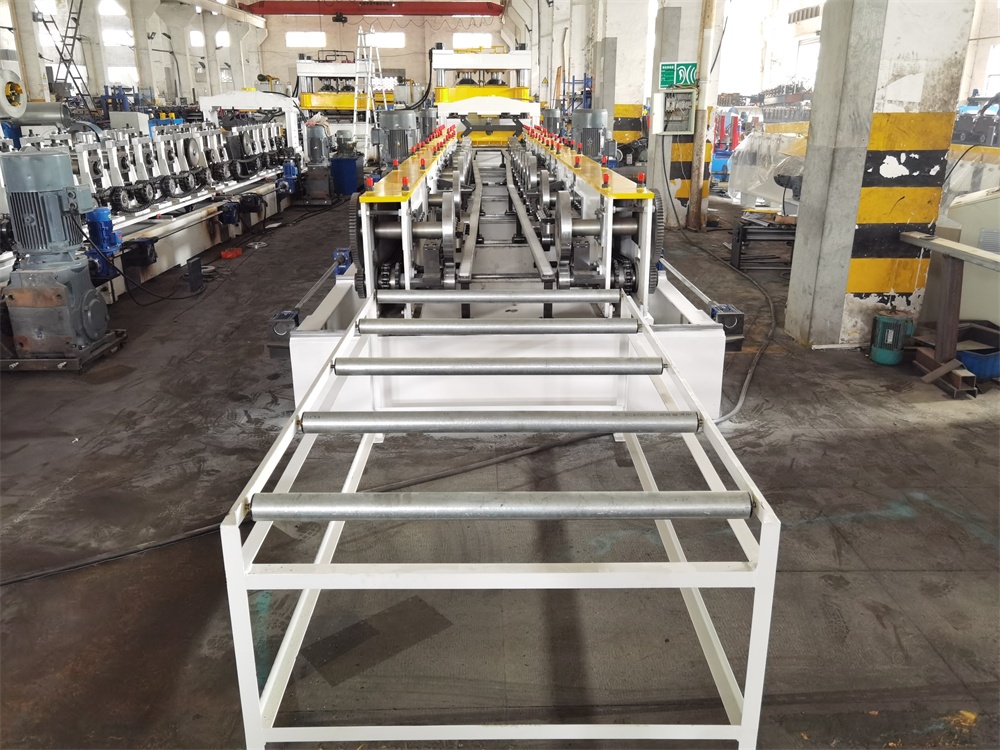
Вся линия состоит из разматывателя, правильного устройства, сервопитателя и пресса для пробивки, прокатной секции, отрезного узла, управляющего блока и приёмного стола.

Cable tray roll forming machine layoutCable tray roll forming machine layoutЭлектрическая размотка – выравнивание – сервоподача и пробивка – направление – прокатка – правка – отслеживающая резка – сборка.
Основные технические параметры станка холодной прокатки кабельных лотков

Станок холодной прокатки кабельных лотков 11

Электрический разматыватель на 3 тонны

Параметр Спецификация
Максимальная вместимость 3 tons
Внутренний диаметр 508 mm
Наружный диаметр Up to 1,500 mm
Мощность двигателя 3 kW

Разматыватель удерживает рулон и подаёт полосу с контролируемым натяжением. Вместимость 3 tons справляется со стандартным весом производственных рулонов для работы с кабельными лотками.

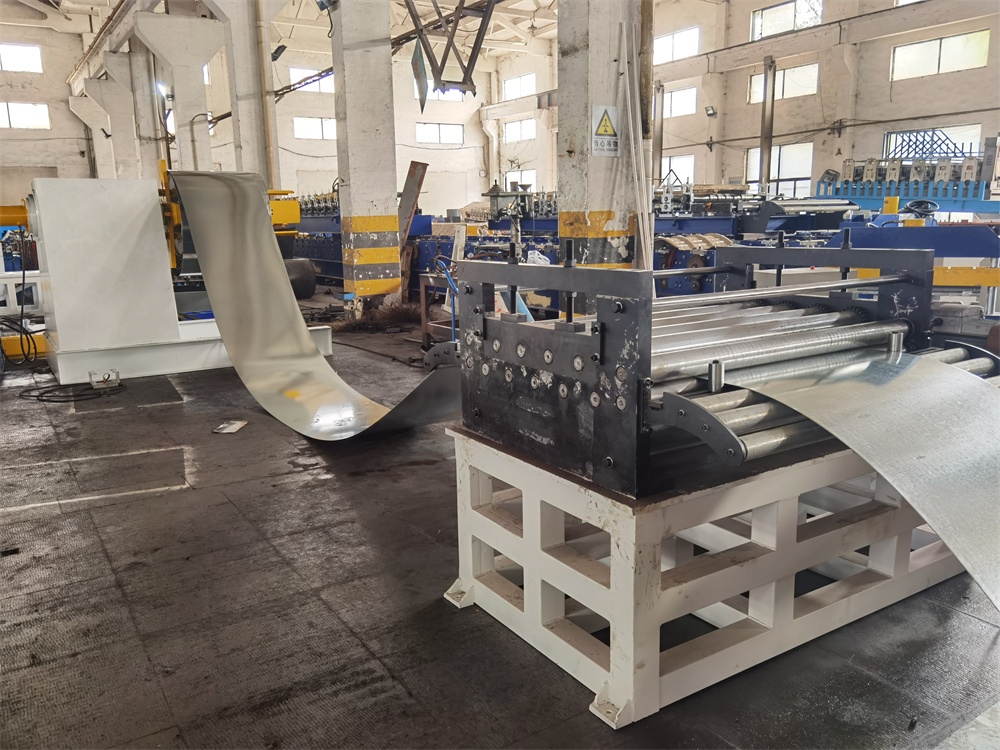
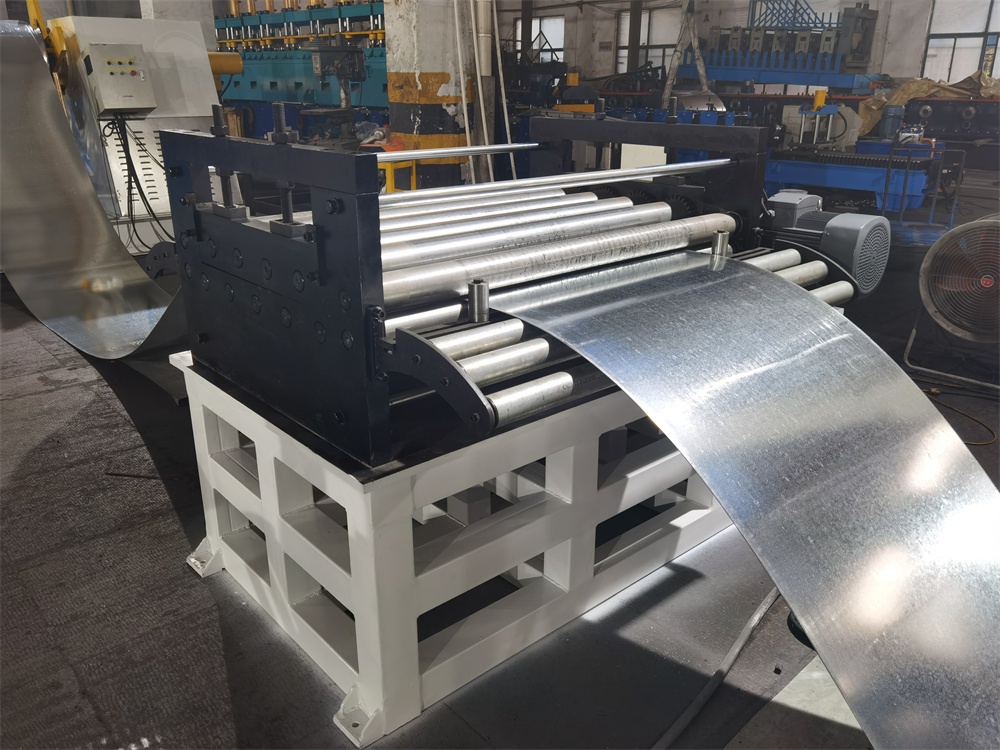
Правильное устройство с 7 роликами

Параметр Спецификация
Конфигурация 3 верхних + 4 нижних (всего 7)
Диаметр вала 80 mm
Мощность двигателя 3 kW

Правка устраняет остаточную кривизну рулона и продольный изгиб полосы перед её поступлением в прокатные станции. Без надлежащей правки сформированный лоток будет иметь дефекты в виде прогиба или скручивания. Это особенно критично для станка для кабельных лотков, который обрабатывает предварительно оцинкованный материал, где остаточное напряжение от процесса нанесения покрытия может усиливать проблемы с плоскостностью.

Сервопитатель и пресс для пробивки

Параметр Спецификация
Тип подачи С сервоприводом
Ширина материала 0–200 mm
Толщина материала 0–3.2 mm
Двигатель подачи 3 kW
Максимальная скорость линии 200 m/min
Модель пресса для пробивки APA-110
Усилие пробивки 110 tons
Частота ходов 60–90 SPM
Главный двигатель 11 kW × 4
Подушка пресс-формы 6.3 tons

Пресс для пробивки выполняет всю предварительную пробивку — монтажные отверстия, вентиляционные пазы и идентификационные метки. Сервоподача обеспечивает точность позиционирования пробивки в пределах ±0.1 mm на производственной скорости.

Именно здесь станок-профилегибочщик кабельных лотков отличается от более дешёвых альтернатив. Пресс усилием 110 tons с сервоподачей пробивает чистые, без заусенцев отверстия в оцинкованном или нержавеющем материале на полной скорости линии.

Прокатная секция

Параметр Спецификация
Толщина формовки 1.0–2.5 mm
Скорость профилирования 10–15 m/min
Прокатные станции 22 stands
Материал ролика Подшипниковая сталь GCR15, закалённая и отпущенная
Материал вала ASTM 1045, диаметр 75 mm, отпущенный
Тип привода Цепная или зубчатая коробка
Мощность двигателя 15 kW
Регулировка ширины Автоматическая под управлением PLC

Двадцать две прокатные станции постепенно изгибают плоскую полосу в готовое поперечное сечение лотка. Процесс холодной прокатки использует постепенный изгиб на каждой станции — обычно 1–3 градуса изменения угла за проход — чтобы предотвратить растрескивание материала и сохранить допуск размеров.

Регулировка ширины под управлением PLC позволяет быстро перенастраиваться между разными ширинами лотков (300 mm, 450 mm, 600 mm) без ручного перемещения прокатных стоек. Эта гибкость — главное преимущество современного станка-профилегибочщика кабельных лотков перед старыми конструкциями с фиксированной шириной.

Гидравлическая система резки

Параметр Спецификация
Тип резки Отслеживающая гидравлическая (без остановки)
Материал ножа Cr12MoV, HRC 58–62
Мощность гидростанции 15 kW

Гидравлическая резка работает синхронно с линией. Режущее лезвие отслеживает движущуюся полосу, режет до целевой длины и отводится — всё без остановки производства. Инструментальная сталь Cr12Mov сохраняет остроту режущей кромки при сотнях тысяч резов в материале стандартной толщины. Эта возможность резки без остановки необходима для высокопроизводительного станка холодной прокатки кабельных лотков, рассчитанного на непрерывную работу в смену.

Система управления PLC

Компонент Бренд
PLC Panasonic или Siemens
Энкодер Omron
Сенсорный экран MCGS или Siemens
Преобразователь частоты Yaskawa
Монтаж проводки Авиационные штекерные разъёмы

Система управления PLC управляет всей линией из единого интерфейса. Операторы задают количество партии, длину изделия и скорость производства на сенсорном экране. Энкодер отслеживает положение материала для точного измерения длины и синхронизации пробивки. Хорошо настроенный станок холодной прокатки кабельных лотков опирается на эту автоматизацию для поддержания стабильного качества в партиях производства из тысяч изделий.

Фотографии

Как быстро производит станок холодной прокатки кабельных лотков?

Скорость производства зависит от толщины материала, сложности профиля и плотности схемы пробивки.

Тип профиля Типичная скорость Производительность (6m pieces/hr)
Ladder tray 300mm 12 m/min ~120 pcs
Ladder tray 600mm 10 m/min ~100 pcs
Perforated tray 450mm 10 m/min ~100 pcs
Solid bottom 300mm 15 m/min ~150 pcs

Стандартный станок для кабельных лотков, работающий в одну смену (8 часов), может произвести 800–1,200 изделий. Это заменяет 15–20 ручных станций изготовления, работающих в ту же смену. Станок холодной прокатки кабельных лотков, работающий в две смены, удваивает эту производительность без удвоения затрат на рабочую силу.

Стоимость линии холодной прокатки кабельных лотков: чего ожидать

Стоимость варьируется в зависимости от конфигурации, диапазона материалов и уровня автоматизации. Ознакомьтесь с нашим подробным разбором стоимости линии холодной прокатки кабельных лотков на 2026 год для текущих цен. Международная электротехническая комиссия (IEC) также публикует справочные стандарты, которые влияют на требования к конструкции станка холодной прокатки кабельных лотков для разных экспортных рынков.

Ключевые факторы стоимости включают:

  • Диапазон материалов: линии, работающие с толщиной до 2.5 mm, стоят дороже линий с максимум 1.5 mm
  • Усилие пресса для пробивки: сервопресс на 110 tons добавляет значительную ценность по сравнению с более простыми механическими прессами
  • Автоматизация PLC: автоматическая регулировка ширины и резка под управлением энкодера увеличивают первоначальную стоимость, но снижают затраты на рабочую силу
  • Прокатная оснастка: закалённые ролики GCR15 служат дольше, но стоят дороже в изготовлении
  • Фирменные компоненты: PLC Siemens, энкодер Omron и преобразователь частоты Yaskawa добавляют премию за надёжность

Сравните это с более широкой структурой стоимости станков холодной прокатки, чтобы понять, где линии кабельных лотков вписываются в рынок.

Почему выбирают Beli Rollforming для вашей линии производства кабельных лотков?

Компания Believe Industry производит и экспортирует прокатные изделия с 2005 года. Наш завод в Уси, Китай, производит полный ассортимент оборудования для металлоформования. Линии производства кабельных лотков — одна из наших основных категорий продукции наряду с станками для стеллажей, формовщиками стоечных каналов и линиями продольной резки.

Что выделяет наш станок холодной прокатки кабельных лотков:

  • Собственная конструкция роликов. Мы проектируем и изготавливаем все комплекты роликов на собственном предприятии. Без аутсорсинга.
  • Предотгрузочное тестирование. Каждая линия запускается с образцами материала заказчика перед отправкой. Мы отправляем видеоподтверждение.
  • Глобальная поддержка при установке. Технические специалисты доступны для пусконаладки на месте в 40+ странах.
  • Запас инвентарных частей. Распространённые изнашиваемые детали (ролики, лезвия, пуансоны) хранятся на складе для быстрой доставки.

Посмотрите станок холодной прокатки кабельных лотков в действии

Часто задаваемые вопросы: станок холодной прокатки кабельных лотков

Получите индивидуальное коммерческое предложение на линию производства кабельных лотков

Быстрый запрос

Отправьте нам ваше задание — мы ответим в течение 24 часов.

Перетащите файлы сюда, щелкнув по ним мышью.
PDF, DWG, DXF, STEP, PNG, JPG — максимум 20 МБ

Запрос успешно отправлен!

Благодарим вас за интерес к Believe Industry. Наша инженерная команда свяжется с вами в течение 24 часов.

Нужен срочный ответ? Напишите на электронную почту. enquiry@believeindustry.com

Содержание

Последние публикации Believe Industry

Руководство по выбору, технология оборудования и советы по обслуживанию