Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
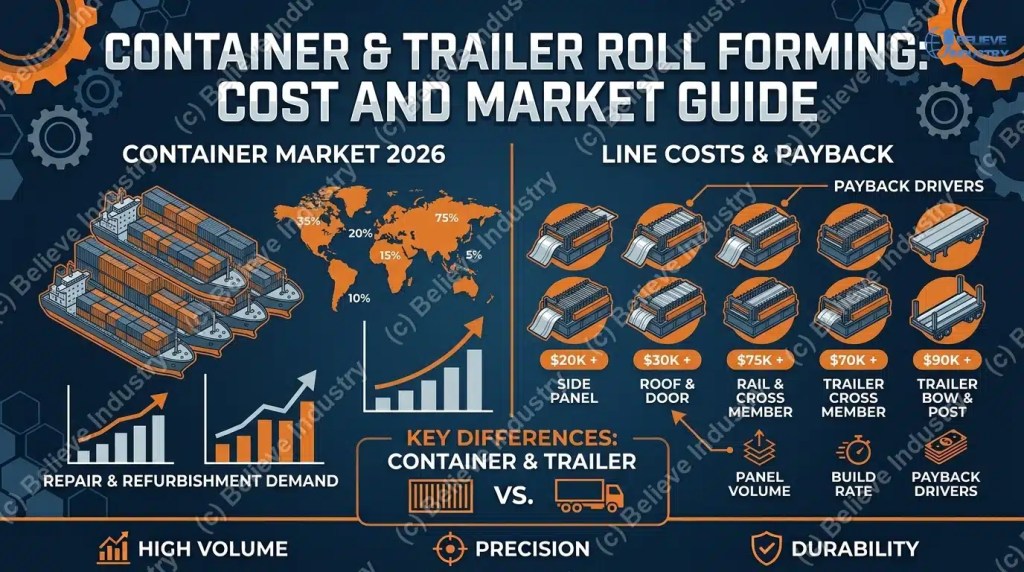
Kerja Mesin Roll Forming Container bermula dengan gegelung keluli Corten 1.6mm dan berakhir dengan panel bergelombang yang mesti bertahan dua puluh tahun dalam udara bergaram dan susunan sembilan tinggi. Itulah keseluruhan deskripsi kerja. Tiada apa-apa dalam kategori ini yang bersifat hiasan. Setiap profil membawa beban struktur.
Takrif mesin roll forming container: a continuous cold forming line that turns Corten or high-strength steel coil into the corrugated panels, cross members, and rails used in ISO shipping containers and road trailers, with in-line cutting to a fixed panel or member length.
The category splits into two sub-markets. Container lines run wide corrugated panels for box manufacturing and depot repair. Trailer lines run narrower structural sections for dry vans, flatbeds, and container chassis. Same machine family, different tooling, different tolerances. You can see how forming stations are arranged on a Gambaran keseluruhan barisan mesin pembentuk gulung before you read the profile detail below.
Kami telah membina dan melakukan komisioning lini roll forming di lebih 50 negara sejak 2005. Kerja kontena dan treler ialah kategori di mana pembeli paling kerap ditipu. Koil di sini bukan gred bumbung standard, dan toleransi yang penting bukanlah lebar profil. Ia ialah kedalaman gelombang. Salah 3 mm dan panel gagal ujian beban menegak yang diharapkan oleh keseluruhan reka bentuk kontainer.
Barisan bumbung dan selubung membentuk keluli 0.4 hingga 0.6mm. Kerja container menggandakan ketebalan itu dan menukar keseluruhan keluarga keluli.
Tiga perkara menjadikan profil pengangkutan lebih sukar berbanding profil bangunan.
Corten berekara, tetapi ia juga mengeras kerja. SPA-H and Corten A carry a minimum yield of 345 MPa, roughly 40% above a standard galvanized roofing grade. Deep corrugation on that steel springs back harder, so the forming schedule needs more passes and tighter roll gaps than a roofing line of the same gauge. Our Roll forming sejuk breakdown covers springback control in detail.
Korugasi membawa beban. The 36mm ribs on a container side panel are what let a stack of nine containers push 192,000 kg through the corner posts without the walls buckling. Depth tolerance on a container rib is typically plus or minus 1.5mm. Miss it and the wall loses stiffness in the direction that matters.
Tepi panel ialah persediaan kimpalan. Every side panel carries a flat edge, about 37mm wide, that gets welded to the next panel. Edge straightness and edge camber decide how fast the welding head can run. A panel with 2mm of edge wave costs more in welding rework than it saved in steel.
Dokumen kawalannya bersifat awam. ISO 1496-1 menetapkan spesifikasi bekas kargo siri 1, dan ASTM A606 Type 4 mentakrifkan keluli tahan cuaca yang dibentuk oleh kebanyakan kilang. Baca kedua-duanya sebelum mengunci pesanan perkakasan.
| Profil | Material dan ketebalan | Dimensi utama | Kelajuan talian | Stesen |
|---|---|---|---|---|
| Panel sisi container bergelombang | Corten A / SPA-H, 1.6 hingga 2.0mm | Kedalaman 36 mm, lebar gelombang 208 mm | 12 hingga 20 m/min | 22 hingga 30 |
| Panel bumbung dan pintu container | SPA-H atau Q235, 1.6 hingga 2.5 mm | Kedalaman 20 mm, pic 210 mm, 5 gelombang | 15 hingga 25 m/min | 18 hingga 24 |
| Rel sisi bawah container dan silang lantai | SPA-H, sekitar 4.5mm | Keratan C atau Z, jarak 25 hingga 30cm antara pusat | 8 hingga 14 m/min | 16 hingga 22 |
| Silang lantai trailer dan rel sisi casis | Q345 / A572 Gr.50, 3.0 hingga 4.6 mm | Saluran 3 hingga 4 inci, jarak 12 hingga 16 inci antara pusat | 10 hingga 18 m/min | 14 hingga 20 |
| Busur bumbung trailer dan tiang dinding sisi | Galvalume atau pra-cat, 0.8 hingga 1.6mm | Saluran bengkok, jarak 16 hingga 24 inci antara pusat | 20 hingga 35 m/min | 12 to 18 |
Kelajuan barisan mengandaikan pengeluaran berterusan dengan pemotongan terbang. Bilangan stesen mengandaikan susunan potong panjang berasingan, bukan barisan bersepadu gegelung ke kotak.
Panel sisi container ialah pemacu volum. Satu container kering 20 kaki menggunakan lima panel bagi setiap dinding sisi, dikimpal tepi ke tepi, jadi sepuluh panel setiap kotak. Kalikan dengan unit 40 kaki dan output container tahunan, dan angkanya menjadi besar dengan cepat.
Geometri ditetapkan oleh industri. Kedalaman gelombang ialah 36mm. Lebar gelombang kira-kira 208mm, dibahagi kepada muka atas 72mm, muka bawah 70mm dan condong 68mm. Jej radius lenturan pada lipatan ialah R5. Setiap panel mengekalkan tepi rata 37mm pada kedua-dua sisi untuk pengelasan.
Bahannya Corten A mengikut ASTM A606 Type 4 atau SPA-H mengikut JIS G3114, pada 1.6 mm untuk bekas kegunaan am dan 2.0 mm untuk unit high cube serta tugas berat. Kandungan kuprum 0.25 hingga 0.55 peratus, dan kuprum itulah yang memberi keluli rintangan kakisan atmosfera. Ia juga yang menyempitkan tetingkap pembentukan. Corten mengeras kerja lebih cepat daripada keluli karbon biasa, jadi flower pattern perlukan lebih banyak bengkokan pertengahan supaya jejari luar R5 tidak retak.
Dimensi panel siap berada sekitar 1,116 mm kali 2,323 mm untuk dinding sisi 20 kaki. Perhatikan bahawa 1,116 mm masih jauh dalam julat uncoiler biasa, jadi talian panel bekas bukan kes khas talian lebar. Panduan uncoiler kami membincangkan hujung pembukaan untuk kelas lebar ini.
Nombor mesin:
Kawalan kedalaman ialah ujian tauliah yang paling penting. Kami memeriksanya dengan tolok profil dan laser pada tiga titik merentas panel dan merekod bacaan dalam laporan FAT.

Panel bumbung menggunakan korugasi berbeza, jadi kebanyakan kilang membeli set perkakasan kedua untuk mesin roll forming bekas daripada cuba berkongsi satu. Lima gelombang bulat, kedalaman 20 mm, pic 210 mm, dengan saiz panel hampir 1,045 mm kali 2,356 mm. Bumbung bekas 20 kaki mengambil sepuluh panel. Bumbung 40 kaki mengambil kira-kira dua puluh. Ketebalan 1.6 hingga 2.0 mm pada SPA-H atau, pada unit lebih murah, Q235 biasa.
Gelombang bulat lebih cetek daripada rusuk dinding sisi, dan itu mengubah masalah pembentukannya. Gelombang cetek pada ketebalan nipis lebih mudah oil canning, jadi talian bumbung membawa lebih banyak stesen dengan kenaikan bengkokan lebih kecil dan sering menambah tension leveler sebelum mill. Kemasan permukaan juga penting. Bekas di-sandblast dan dicat, dan panel dengan kesan roll akan tembus kelihatan melalui lapisan cat. Talian panel bumbung berkelajuan tinggi kami menggunakan pendekatan yang sama, menambah stesen dan bukannya menambah tekanan roll.
Panel pintu membawa ketebalan paling tebal dalam container pada 2.0 hingga 2.5mm. Ia berjalan pada keluarga barisan yang sama dengan perkakas berbeza. Dua daun bagi setiap container bermakna isipadu lebih rendah berbanding dinding sisi, tetapi kos perkakas lebih tinggi kerana ketebalan dan kerana gelombang mesti melepaskan geometri bar pengunci.

Rel sisi bawah dan silang lantai ialah seksyen yang masih dibeli dari luar oleh kebanyakan pembeli Mesin Roll Forming Container. Membentuknya sendiri di kilang ialah langkah margin tertinggi yang boleh dibuat oleh operasi container atau depot, kerana bahagian ini aus jauh sebelum panel-panelnya.
Rel sisi bawah ialah saluran yang dibentuk sejuk pada kira-kira 4.5mm SPA-H dan berjalan sepanjang panjang container. Inilah yang dikimpal oleh silang lantai. Silang lantai ialah seksyen C atau Z, juga kira-kira 4.5mm, dengan jarak 25 hingga 30cm. Container 20 kaki membawa 24 daripadanya. Jika dua anggota bersebelahan berkarat sepenuhnya, lantai papan lapis 28mm akan turun menjadi bentuk V di bawah beban seragam 20,000 kg.
That spacing sets the production rate. Cutting 24 members per container at 10 m/min is a continuous job, which is why these lines run with an automatic stacker and rarely stop between coils. Closed structural sections follow the same forming logic as our mesin membentuk gulung dulang kabel platform, where the section closes over the last four or five stations and springback control decides whether the seam lines up.

Kerja trailer terbahagi kepada apa yang anda bentuk dengan roll forming dan apa yang anda kimpal. Perbezaan itu menjimatkan banyak wang kepada pembeli, dan ia perkara pertama yang perlu ditetapkan dalam spesifikasi.
Bahagian trailer hasil roll forming:
Apa yang kekal sebagai plat berkimpal: rasuk utama H setebal 500mm. Pada trailer dinding sisi 13m, rasuk itu mempunyai sayap atas 14mm, web 8mm, dan sayap bawah 16mm. Tiada roll former menghasilkan seksyen itu secara ekonomi. Tiang sudut container ialah kes berbeza, kerana ia dibentuk sejuk pada kira-kira 6mm dan memang melalui kilang, tetapi rasuk utama trailer tidak. Skeptikal terhadap mana-mana sebut harga yang mendakwa sebaliknya.
Pembuat treler mengulang hujah kejuruteraan yang sama setiap tahun. Mengurangkan berat cross member tanpa kehilangan kekakuan. Roll forming menjawabnya, kerana profil canai berkekuatan tinggi 3.5 mm Q345 memikul beban yang sama dengan kanal canai panas 4.5 mm. Lima puluh kilo lebih ringan setiap treler bermakna bahan api dan muatan bagi flit yang membelinya. Itu logik yang sama di sebalik roll forming automotif, digunakan pada skala jauh lebih besar dengan toleransi lebih longgar. Truck Trailer Manufacturers Association menerbitkan amalan disyorkan yang dirujuk oleh kebanyakan spesifikasi Amerika Utara.
Angka mesin untuk barisan gabungan silang dan rel:

Busur bumbung ialah bahagian trailer bervolum tertinggi yang tidak dipikirkan oleh sesiapa. Satu trailer kotak kering 53 kaki membawa satu busur setiap 16 hingga 24 inci sepanjang bumbung, yang bermakna antara 27 hingga 40 busur setiap trailer. Pada keluli bersalut 0.8 hingga 1.2mm, ia dibentuk dengan pantas.
Langkah pembentukan mudah. Saluran cetek atau seksyen topi dalam keluli HSLA atau Galvalume, dibentuk melalui 12 hingga 18 stesen. Kemudian datang bahagian yang menentukan sama ada bumbung bocor. Busur dibengkokkan mengikut jejari mahkota bumbung selepas pembentukan, dan kaki busur mesti mendarat dalam kira-kira 3mm daripada rel atas supaya kulit bumbung duduk rata. Pada barisan dengan stesen pelengkungan sebaris, busur dibentuk, dilengkungkan, diukur, dan dipotong tanpa langkah pengendalian kedua.
Tiang dinding sisi pada trailer kotak kering berjarak 12 hingga 16 inci dari pusat dan menyokong panel. Dua pembinaan bersaing. Cara lama ialah tiang Z atau topi yang dirivet atau dilekat di belakang kepingan rata. Cara baharu, lazim pada trailer dinding sisi Eropah dan China, ialah seksyen kotak berbilang rusuk yang digulung sejuk dan menggantikan kepingan rata serta pemasangan tiang sepenuhnya. Pembinaan itu memerlukan roll former yang lebih lebar dengan 20 hingga 26 stesen dan ia menghapuskan satu operasi rivet daripada pemasangan.
Spesifikasi:

| Bahagian | Kaedah pengeluaran | Sebab |
|---|---|---|
| Panel sisi, bumbung, pintu container | Hasil Roll Forming | Gelombang dalam berterusan, volum tinggi, kawalan tepi kimpalan |
| Rel sisi bawah container, silang lantai | Hasil Roll Forming | Keratan malar, 24 anggota setiap container |
| Tiang sudut container | Dibentuk sejuk, kemudian dikimpal | Keratan tertutup dalam pada 6mm, volum rendah bagi setiap unit |
| Corner casting container | Keluli tuang | Bahagian laluan beban, geometri ISO 1161 tetap |
| Silang trailer, rel sisi, rel pelindung | Hasil Roll Forming | Panjang panjang, keratan malar, sasaran berat |
| Rasuk utama trailer, seksyen H | Plat kimpal | Kedalaman 500 mm, flange 8 hingga 16 mm, isipadu rendah setiap panjang |
| Aksle, suspensi, kingpin, kaki penopang | Dibeli | Bukan bahagian pembentukan |
Cetak jadual ini. Kira-kira 60% daripada berat keluli dalam satu container atau trailer boleh dikeluarkan oleh Mesin Roll Forming. Selebihnya dikimpal, dituang atau dibeli, dan tiada pembekal boleh mengubahnya.
| Metrik | Angka | Sumber |
|---|---|---|
| Pengeluaran container baharu China, 2025 | kira-kira 6.45 juta TEU | Persekutuan Industri Container China, 2026 |
| Perubahan berbanding 2024 | turun 20.4 peratus | sama |
| Ramalan China 2026 | 4.5 hingga 5.0 juta TEU | sama |
| Bahagian pasaran global China | melebihi 96 peratus | sama |
| Kapasiti terpasang China | 12.5 juta TEU setahun | sama |
| Armada container global | 33.69 juta TEU, 7,497 kapal | data flit, akhir 2025 |
| Jayat hayat container | 15 hingga 25 tahun | amalan industri |
Baca angka itu dengan teliti. Output merosot 20.4% pada 2025 dan dijangka lebih rendah sekali lagi pada 2026, manakala kapasiti terpasang berada pada 12.5 juta TEU. Kadar penggunaan hanya sedikit melebihi separuh. Itu pasaran yang kejam untuk sesiapa yang membeli barisan panel baharu untuk mengejar volum kotak.
Wangnya bukan pada pengeluaran boks baharu. Ia pada pembaikan dan pengubahsuaian. Flit 33.69 juta TEU dengan hayat perkhidmatan 15 hingga 25 tahun menjana aliran panel gantian yang berterusan, dan bengkel pembaikan depoh membeli talian lebih kecil daripada kilang boks. Institute of International Container Lessors menetapkan standard pemeriksaan dan pembaikan yang dipakai depoh. Jika anda menilai mesin roll forming bekas pada 2026, saluran pembaikan ialah tempat persaingan permintaan paling longgar.
| Jenis baris | Julat harga biasa | Pemacu bayaran balik |
|---|---|---|
| Barisan panel sisi container | $180,000 to $420,000 | Volum panel, kontrak bekalan kilang kotak |
| Barisan panel bumbung dan pintu container | $120,000 to $260,000 | Digabungkan dengan barisan panel sisi |
| Barisan rel dan silang container | $90,000 to $200,000 | Isipadu pembaikan depoh |
| Barisan silang dan rel trailer | $110,000 to $240,000 | Unit seminggu, spesifikasi berat |
| Barisan busur bumbung trailer dan tiang dinding | $70,000 to $180,000 | Kadar pembinaan treler |
Kes margin adalah jelas pada bahagian-bahagiannya. Panel sisi Corten 1.6mm pada 1,116mm kali 2,400mm berat kira-kira 35.7 kg. Gegelung pada harga Corten meletakkan kos bahan sekitar $28 hingga $34. Panel siap dijual dalam julat $39 hingga $45 secara pukal dan lebih tinggi untuk pesanan pembaikan satu panel sahaja. Itu margin yang nipis pada keluli sahaja.
Margin terletak pada ketebalan dan kedalaman. Panel kontena high cube 2.0mm membawa lebih banyak keluli dan harga yang lebih tinggi. Barisan panel yang berjalan 18 m/min menghasilkan kira-kira 7 panel sejam pada panjang potongan 2.4m, jadi output bukan kekangan. Kekangannya ialah siapa yang membeli panel. Depot pembaikan dengan kontrak yang mantap mendapat hasil lebih baik daripada gabungan bumbung dan panel sisi $200,000 berbanding kilang kotak pada barisan sisi khusus $400,000.
Mesin roll forming bekas berada dalam kelas kos berbeza daripada peralatan bumbung komoditi. Talian kepingan bumbung bersaing pada harga setiap meter. Talian panel bekas bersaing pada ketepatan kedalaman korugasi, kualiti tepi kimpalan, dan tingkah laku pembentukan Corten. Kelajuan menjual peralatan komoditi. Toleransi menjual peralatan pengangkutan.
If your product mix spans both containers and trailers, a mesin pembentuk gulung dua lapis can carry two shallow profiles on one base, but do not expect it to handle container ribs on one deck and trailer rails on the other. The gauge gap is too wide. A mesin membentuk roll tersuai built around your actual panel schedule usually beats a catalogue line, and the price drivers are station count, cutoff type, and whether you need an in-line curver.


What Is a Cable Tray Roll Forming Machine? How It...
Baca lagi

Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Baca lagi
Two Cable Tray Roll Forming Machines Ready to Ship to...
Baca lagi
Roll Forming Machine Foundation: 5 Concrete Specs and Layout Rules...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



