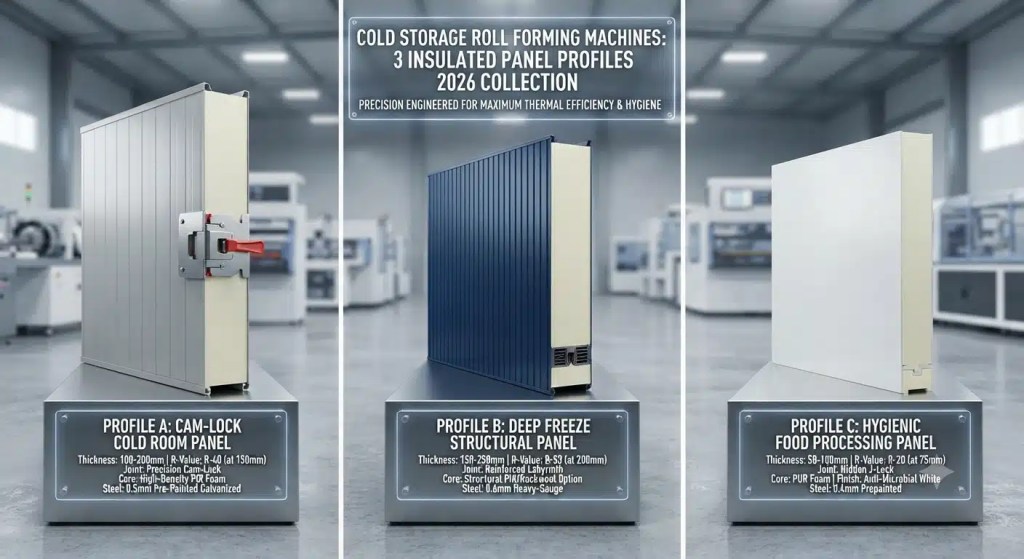
Mesin Pembentuk Gulungan Penyimpanan Sejuk_ 3 Profil Panel Bertebat 2026

Mesin Pembentuk Gulungan Penyimpanan Sejuk: 3 Profil Panel Bertebat 2026

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
Minta Sebut Harga Muat turun katalog

Mesin Pembentuk Gulungan Penyimpanan Sejuk: 3 Profil Panel Bertebat 2026

Kata kunci utama: mesin pembentuk gulung penyimpanan sejuk
Kata kunci sekunder: insulated panel roll former, sandwich panel production, cold room door frame, refrigeration racking, freezer panel machine, PU panel roll forming, temperature controlled storage, pharmaceutical cold chain, food processing equipment
The global cold chain market is on fire. Valued at $210 billion in 2025, it is projected to reach $340 billion by 2030. Frozen food, vaccines, biotech, and fresh produce all depend on temperature controlled storage. Behind every refrigerated warehouse sits a mesin pembentuk gulung penyimpanan sejuk turning steel coil into the panels and frames that keep cold in and heat out.
Syarikat Believe Industry telah membina rangkaian pembentukan gulung untuk aplikasi penyimpanan sejuk selama lebih 15 tahun, dihantar ke 20+ buah negara. Panduan ini menghuraikan tiga profil panel bertebat yang mentakrifkan pembinaan penyimpanan sejuk dan mesin yang menghasilkannya.
This article is one chapter in a bigger series. The ultimate guide to roll forming machine lines covers the complete line, station by station.

Mengapa Pembentukan Gulungan Penyimpanan Sejuk Berbeza

Pembinaan storan sejuk bukanlah bangunan standard. Dinding dan bumbung mesti mengekalkan perbezaan suhu 40 hingga 60 darjah C antara bahagian dalam dan luar. Kelembapan memeluwap pada setiap permukaan. Profil keluli menghadapi kakisan akibat kelembapan berterusan dan pencucian kimia.
A mesin pembentuk gulung penyimpanan sejuk handles these demands through tighter tolerances, specialized coating compatibility, and profiles designed for thermal breaks. Standard roofing and wall lines do not cut it. The Perikatan Rantaian Sejuk Global melaporkan bahawa kapasiti penyimpanan sejuk meningkat 12% setiap tahun, didorong oleh keperluan rantaian sejuk farmaseutikal dan peraturan keselamatan makanan di seluruh dunia.
Tiga jenis profil membentuk tulang belakang pembinaan penyimpanan sejuk. Setiap satu memerlukan talian pembentukan gulung khusus.

Profil 1: Barisan Pembentukan Gulungan Panel Sandwic Bertebat

Panel sandwic bertebat merupakan jantung setiap bilik sejuk. Dua kulit logam yang dilekatkan pada teras buih poliuretana (PU) atau poliisosianurat (PIR) menghasilkan panel dengan nilai penebat haba dari R-20 hingga R-40. Panel ini membentuk dinding, bumbung dan siling gudang sejuk beku, peti sejuk beku letupan dan bilik sejuk terbuka.
Barisan pengeluaran panel sandwic sebenarnya terdiri daripada dua mesin dalam satu. Gulungan pertama membentuk kulit logam luar, biasanya keluli tergalvani atau aluminium yang telah dicat terlebih dahulu sebanyak 0.4 hingga 0.6mm. Gulungan kedua membentuk kulit dalam. Di antara kedua-duanya, stesen pembuih menyuntik campuran kimia PU atau PIR yang mengembang dan mengeras apabila panel bergerak melalui penghantar tali sawat berganda. Hasilnya ialah panel bertebat berterusan yang dipotong mengikut panjang oleh gergaji terbang.
This is what makes an pembentuk gulungan panel bertebat fundamentally different from a standard mesin panel bumbung logam. Stesen pembuih mengawal segala-galanya. Lebar panel adalah dari 1000mm hingga 1200mm. Ketebalan berbeza dari 50mm untuk bilik sejuk hingga 200mm untuk aplikasi pembekuan dalam di bawah -30 darjah C. Persatuan Antarabangsa Gudang Sejuk Beku menentukan nilai penebat minimum untuk zon suhu yang berbeza.
PU panel roll forming lines must maintain foam density consistency of 38 to 42 kg/m3 to meet these standards. A mesin panel penyejuk beku that produces inconsistent foam density creates panels with cold spots, and cold spots mean condensation, mold, and failed inspections.
Spesifikasi mesin utama:
PerkaraSpesifikasi
Kelajuan Barisan4 hingga 8 m/min (masa rawatan mengehadkan kelajuan)
Stesen Roll16 hingga 22 per keping
Sistem PembusaanHigh-pressure twin-component mixing
Curing conveyor12 hingga 18 meter, press pemanas dua tali
Cut-to-length tolerance±2mm
The mesin pembentuk gulungan dua lapisan Konsep ini terpakai di sini. Sesetengah talian menghasilkan dua profil panel dengan menukar bahagian pembentukan gulung sementara stesen pembuih berjalan secara berterusan. Believe Industry membina talian hibrid ini untuk kilang-kilang yang menyediakan perkhidmatan kepada kedua-dua pasaran penyimpanan sejuk dan bangunan perindustrian standard.
Reka bentuk sambungan adalah penting sama seperti panel itu sendiri. Sambungan sesondol, tepi lidah dan alur, dan sistem pengikat tersembunyi semuanya terbentuk pada profil panel semasa pembentukan gulung. Sambungan yang lemah bermaksud kebocoran haba, pemeluwapan, dan kulat. Sambungan yang baik mengekalkan penghalang wap berterusan merentasi keseluruhan sampul bilik sejuk.

Profil 2: Mesin Pembentuk Gulungan Bingkai Pintu Bilik Sejuk

Setiap bilik sejuk memerlukan pintu. Pemasangan pintu bilik sejuk ialah unit bertebat tebal, 75mm hingga 120mm, yang mesti menutup daripada perbezaan suhu 50 darjah C atau lebih. Bingkai yang memegang pintu ini ialah profil bergulung dengan ciri pemecah haba.
A bingkai pintu bilik sejuk roll forming machine produces U-channels, Z-sections, and custom profiles from 1.5mm to 2.5mm galvanized steel. The critical feature is the thermal break. The profile includes a recess or channel where a PVC or nylon thermal separator sits, preventing heat transfer through the steel frame. Without this break, the frame sweats, ice forms, and the door seal fails.
Profil bingkai pintu bilik sejuk terdapat dalam beberapa konfigurasi. Bingkai pintu gelangsar menggunakan profil landasan berganda yang membimbing pintu gelangsar bertebat di sepanjang permukaan bilik sejuk. Landasan mestilah lurus dan rata dengan sempurna. Toleransi pembentukan gulungan pada kelurusan ialah 1mm setiap meter. mesin membentuk gulungan c-strut menghasilkan saluran struktur serasi yang membingkai bukaan pintu.
Bingkai pintu berengsel menggunakan profil yang lebih berat dengan titik pelekap engsel bersepadu. Lubang yang telah ditebuk terlebih dahulu untuk engsel, kunci dan penutup adalah penting. Penekan tebuk pacuan servo yang disepadukan ke dalam barisan bingkai pintu bilik sejuk mengendalikan perkara ini dengan ketepatan kedudukan 0.2mm.
Kerangka pintu peti sejuk beku adalah yang paling mencabar. Beroperasi pada -30 darjah C dan ke bawah, keluli mesti tahan patah rapuh. Gred keluli karbon suhu rendah seperti S355J2 atau ASTM A572 Gr50 adalah standard. Mesin pembentukan gulung memerlukan stesen pembentukan yang lebih berat kerana gred ini mempunyai kekuatan alah yang lebih tinggi dan lebih banyak springback.
Spesifikasi pengeluaran untuk barisan bingkai pintu bilik sejuk:
PerkaraSpesifikasi
BahanKeluli tergalvani atau keluli pra-cat, 1.5 hingga 2.5mm
Kelajuan Barisan12 to 20 m/min
Stesen Roll14 hingga 20
PencantanServo-driven, multiple die stations
Potong panjangHydraulic shear or flying saw
Straightness tolerance1mm per meter
The food processing equipment market depends on these frames. Every meat processing plant, dairy, and pharma clean room needs cold room door frames that survive daily washdowns with chemical sanitizers. Hot-dip galvanized coatings of 55 microns minimum are standard for corrosion resistance.

Profil 3: Mesin Pembentuk Gulungan Rak Penyejukan

Inside the cold storage facility, product sits on racks. Rak Pendingin is pallet racking built for environments from -30 degrees C to +5 degrees C. The profiles are similar to standard warehouse racking, but the steel, coating, and tolerance requirements are stricter.
Mesin pembentuk gulung rak penyejukan menghasilkan rangka tegak, rasuk kotak dan penyokong dari keluli 1.5mm hingga 4.0mm. Mesin Roll Forming Rak Palet platform berfungsi sebagai asas, dikonfigurasikan untuk spesifikasi penyimpanan sejuk.
Perbezaan kritikal ialah gred keluli. Rak gudang standard menggunakan S235 atau S275. Rak penyejukan memerlukan S355J2 atau keluli suhu rendah yang setara yang mengekalkan ketahanan hentaman pada -30 darjah C. Mesin Roll Forming rak tegak mengendalikan gred yang lebih keras ini dengan 20 hingga 24 stesen pembentukan dan penyangga penggelek yang lebih berat.
Coating is the other key factor. Cold storage environments cycle through condensation and freezing. Pre-galvanized strip is the starting point, but many cold storage operators specify post-galvanizing for racking components exposed to washdowns. A minimum 55-micron hot-dip galvanized coating is standard. Some rantaian sejuk farmaseutikal facilities require epoxy powder coat over galvanizing for chemical resistance.
Profil rak penyejukan termasuk rak tegak pada kedalaman 80mm hingga 140mm dalam keluli 2.5 hingga 4.0mm, rasuk kotak pada kedalaman 80x40mm hingga 100x50mm dalam 1.5 hingga 2.5mm dari rasuk kotak sistem rak talian, dan pendakap saluran-C pada 40x20mm hingga 60x30mm dalam 1.2 hingga 2.0mm.
Kelajuan talian untuk tiang tegak adalah 8 hingga 15 m/min. Rasuk kotak adalah 15 hingga 30 m/min. Talian penyokong mencecah 30 hingga 50 m/min. Perbezaan kelajuan datang daripada ketebalan bahan dan kerumitan profil. Bagi kemudahan yang menggabungkan penyimpanan sejuk dengan pergudangan standard, perkara yang sama mesin membentuk gulungan lembaran beralun Logik terpakai. Satu talian boleh melayani pelbagai pasaran dengan perkakasan perubahan pantas.

Jadual Perbandingan 1: 3 Profil Roll Forming Penyimpanan Sejuk

Perkara Barisan Panel Sandwic Mesin Kerangka Pintu Rak Pendingin
Ketebalan Bahan 0.4-0.6mm (kulit) 1.5-2.5mm 1.5-4.0mm
Kelajuan Barisan 4-8 m/min 12-20 m/min 8-30 m/min (berbeza-beza)
Stesen Roll 16-22 setiap kulit 14-20 10-24 (berbeza-beza)
Sistem Pembusaan Ya (PU/PIR) No No
Pencantan Pilihan Dipacu servo, berbilang acuan Servo/hidraulik
Ciri utama Teras penebat haba Relung pemecah haba Keserasian keluli suhu rendah
Aplikasi Utama Dinding, bumbung, siling Pembukaan pintu bilik sejuk Rak dalaman
Gred Keluli Galv/aluminium yang telah dicat S355J2 untuk peti sejuk beku S355J2 atau ASTM A572 Gr50

Jadual Perbandingan 2: Penyimpanan Sejuk vs Panel Bangunan Standard

Perkara Panel Penyimpanan Sejuk Panel Bangunan Standard
Penebat Buih PU/PIR, 50-200mm Tiada bulu mineral atau bulu mineral
Julat Suhu Bahagian dalam -30C hingga +5C Ambien
Penghalang Wap Sambungan berterusan, sesondol Pilihan
Salutan Keluli Galva tebal + cat, 55+ mikron Pra-galv standard
Jenis Sendi Pengikat tersembunyi dengan lidah dan alur Pengikat yang terdedah dan bertindih
Lebar Panel 1000-1200mm 1000-1250mm
Keperluan Mesin Stesen pembuih + pembentuk gulungan berganda Bekas gulungan tunggal sahaja

Piawaian dan pematuhan

Pembinaan storan sejuk berada di bawah pelbagai rangka kerja kawal selia. Di Eropah, EN 14509 mengawal panel penebat bermuka logam berlapis dua yang menyokong sendiri. Ia mentakrifkan prestasi kebakaran, rintangan haba dan toleransi dimensi. Panel yang membawa tanda CE mesti lulus ujian ini.
Di Amerika Syarikat, Akta Pemodenan Keselamatan Makanan FDA mengenakan keperluan ketat ke atas kemudahan penyimpanan makanan. Permukaan penyimpanan sejuk mesti boleh dibersihkan, tidak toksik dan tahan kakisan daripada bahan kimia sanitasi. Salutan panel dan kemasan rak mesti mematuhi piawaian.
Kemudahan rantaian sejuk farmaseutikal menghadapi peraturan yang lebih ketat. Amalan Pengedaran Baik WHO Garis panduan untuk produk farmaseutikal memerlukan pemetaan suhu, pemantauan yang dikalibrasi dan prestasi penebat yang disahkan. Profil dan panel yang dibentuk gulung mesti memenuhi piawaian dokumentasi yang mengesan asal usul bahan melalui pemasangan akhir.
Mesin Believe Industry dihantar dengan dokumentasi eksport penuh. Laporan ujian bahan, helaian pemeriksaan dimensi, spesifikasi prosedur kimpalan dan sokongan CE didatangkan secara standard. Untuk projek rantaian sejuk, kami menambah pakej pematuhan untuk pasaran sasaran. Setiap mesin pembentuk gulung penyimpanan sejuk Kami membina dikonfigurasikan untuk grid tempatan, piawaian tempatan dan bekalan keluli tempatan sebelum penghantaran.

Ekonomi Pengeluaran

Barisan panel sandwic dengan stesen pembuih beroperasi dari $180,000 hingga $350,000 bergantung pada lebar, julat ketebalan dan tahap automasi. Mesin bingkai pintu bilik sejuk berharga $70,000 hingga $130,000. Barisan rak penyejukan adalah dari $35,000 untuk mesin penyokong hingga $150,000 untuk talian tegak penuh dengan kimpalan.
Ekonomi berfungsi kerana panel penyimpanan sejuk memerlukan harga premium. Panel sandwic PU standard 1000mm x 100mm dijual secara borong pada harga $15 hingga $25 setiap meter linear. Kos bahan mentah: $6 hingga $9. Margin kasar setiap meter: $9 hingga $16. Pada 6 m/min, marginnya ialah $54 hingga $96 seminit. Syif 8 jam menjana margin kasar sebanyak $25,920 hingga $46,080.
Bingkai pintu bilik sejuk pada ketebalan 2.0mm berharga $3 hingga $5 dalam keluli setiap meter linear. Bahagian bingkai siap dijual pada harga $8 hingga $14. Margin: $5 hingga $9. Pada 15 m/min, ia bersamaan dengan $75 hingga $135 seminit.
Rak tegak penyejukan pada 2.7mm: $5 hingga $7 dalam keluli, $18 hingga $25 siap. Margin: $11 hingga $18. Pada 10 m/min menghasilkan rak tegak 3 meter, iaitu 3 keping seminit, $33 hingga $54 seminit. mesin membentuk gulungan jahitan berdiri Pasaran menyaksikan margin yang serupa dalam bumbung, tetapi profil penyimpanan sejuk mempunyai persaingan yang lebih sedikit dan halangan kemasukan yang lebih tinggi.
Bayaran balik untuk barisan panel sandwic: 8 hingga 14 bulan pada penggunaan 70%. Mesin bingkai pintu: 4 hingga 7 bulan. Barisan rak: 4 hingga 6 bulan. mesin membentuk roll lembaran bumbung Pasaran lebih sesak, yang menjadikan penyimpanan sejuk titik permulaan yang lebih bijak untuk pengeluar baharu yang mencari peluang bekas gulungan panel bertebat.

Soalan Lazim

Apakah perbezaan antara busa PU dan PIR untuk panel sandwic?

PU (poliuretana) menawarkan penebat haba yang lebih baik pada kos yang lebih rendah. PIR (poliisosianurat) menyediakan rintangan api yang unggul dan diperlukan dalam banyak pasaran untuk pembinaan penyimpanan sejuk. PIR berharga 10 hingga 15% lebih tinggi tetapi memenuhi kod kebakaran yang lebih ketat untuk penyimpanan suhu terkawal kemudahan.

Bolehkah barisan panel sandwic menghasilkan panel bertebat dan panel kulit tunggal?

Ya, tetapi tidak serentak. Stesen pembuih memintas apabila menjalankan profil kulit tunggal. Perubahan mengambil masa 4 hingga 8 jam. Sesetengah kilang menjalankan panel bertebat pada syif siang dan kulit tunggal pada syif malam untuk memaksimumkan penggunaan talian.

Gred keluli apakah yang terbaik untuk bingkai pintu bilik sejuk?

S355J2 untuk aplikasi penyejuk beku di bawah -20 darjah C. S275 atau ASTM A36 boleh diterima untuk bilik sejuk pada suhu 0 hingga +5 darjah C. Sentiasa nyatakan ujian hentaman suhu rendah pada sijil kilang untuk bingkai pintu bilik sejuk pengeluaran.

Bagaimanakah salutan tergalvani mempengaruhi pembentukan gulungan?

Zink tergalvani celup panas akan terkumpul pada penggelek dari semasa ke semasa. Gunakan salutan penggelek tahan zink, jurang gulungan yang lebih lebar dan pengekstrakan habuk di stesen pembentukan. Jalur pra-galvani lebih mudah dibentuk tetapi menawarkan salutan yang lebih nipis.

Bekalan kuasa apakah yang diperlukan oleh mesin pembentuk gulungan penyimpanan sejuk?

380V hingga 480V tiga fasa, 50Hz atau 60Hz. Barisan panel sandwic dengan stesen pembuih menarik 120 hingga 200 kW. Mesin bingkai pintu menarik 50 hingga 80 kW. Barisan rak menarik 30 hingga 120 kW. Believe Industry mengkonfigurasi setiap mesin pembentuk gulung penyimpanan sejuk untuk grid tempatan.

Berapa lamakah masa yang diperlukan untuk pentauliahan?

2 hingga 4 minggu untuk barisan panel sandwic. 1 hingga 2 minggu untuk barisan bingkai pintu atau rak. Believe Industry menghantar seorang jurutera. Bahagian pengeluaran pertama dikeluarkan dari barisan pada hari ke-3 hingga hari ke-5.

Bolehkah mesin rak penyejukan juga menghasilkan rak gudang standard?

Ya. Profilnya serupa. Perbezaannya ialah gred keluli dan spesifikasi salutan. Satu talian mengendalikan kedua-duanya jika anda mencari gegelung yang betul. Perkakas pertukaran pantas bertukar antara profil dalam masa 15 hingga 20 minit.

Apakah kuantiti pesanan minimum untuk mesin panel penyejuk beku?

Satu mesin. Believe Industry membina mengikut pesanan. Masa tunggu biasa ialah 45 hingga 75 hari dari deposit hingga penghantaran, bergantung pada tahap konfigurasi dan penyesuaian.

Bermula dengan Pengeluaran Penyimpanan Sejuk

Rantaian sejuk tidak menjadi perlahan. Peraturan keselamatan makanan diperketatkan setiap tahun. Rantaian sejuk farmaseutikal Permintaan logistik meningkat dengan pengembangan bioteknologi. Setiap gudang sejuk beku baharu memerlukan panel, bingkai pintu dan rak yang dihasilkan pada mesin pembentuk gulung.
Tiga keputusan menentukan kejayaan anda. Pertama, pilih profil utama anda. Panel sandwic menawarkan margin tertinggi tetapi kos kemasukan tertinggi. Bingkai pintu adalah pulangan terpantas. Talian rak memenuhi pasaran storan sejuk dan gudang standard. Kedua, pastikan bekalan keluli anda. Gred storan sejuk berharga 15 hingga 25% lebih tinggi daripada standard, dan ketersediaan berbeza mengikut wilayah. Ketiga, pilih rakan kongsi yang tepat.
Syarikat Believe Industry telah membina mesin pembentuk gulung selama lebih 15 tahun. Kami menghantar ke lebih 20 buah negara. Pasukan kami mengkonfigurasi, mentauliahkan dan melatih. Daripada mesin pembentuk gulung dulang kabel Untuk barisan pengeluaran elektrik bilik sejuk hingga panel sandwic penuh, kami merangkumi ekosistem pembuatan storan sejuk yang lengkap.
Pasaran rantaian sejuk tidak menunggu sesiapa. Setiap tahap kawalan suhu bermula dengan profil keluli yang betul.
Last updated: July 27, 2026. Believe Industry Company has designed and manufactured roll forming machines for over 15 years. Machines shipped to 20+ countries. All specs verified against shipped configurations.

Isi kandungan

Kemas kini baharu

Temui lebih banyak daripada Believe Industry Company| Pengilang, Pembekal & Pengeksport Mesin Pembentuk Gulung

Langgan sekarang untuk terus membaca dan mendapatkan akses kepada arkib penuh.

Teruskan membaca