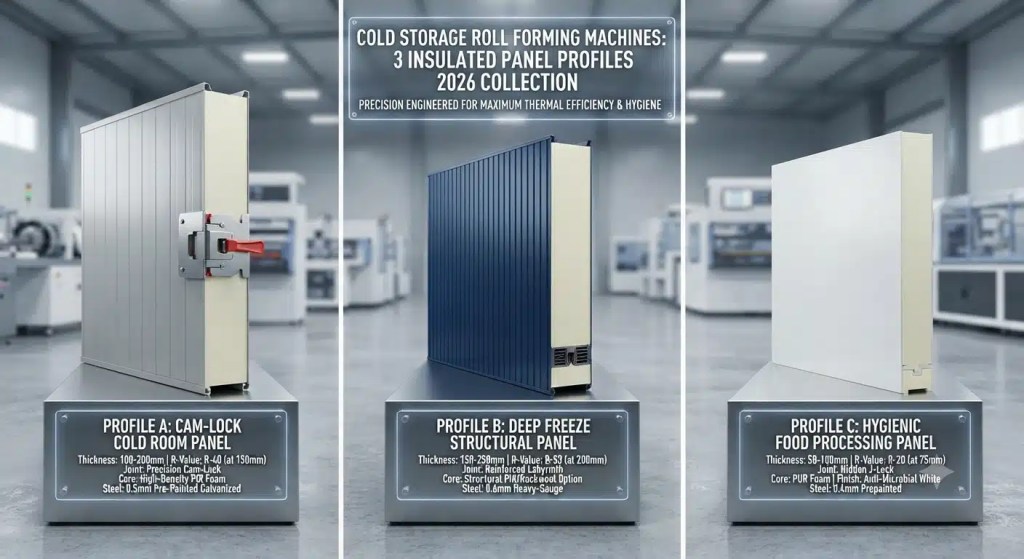
Станки для профилирования листового металла в холодильных камерах_ 3 профиля для теплоизоляционных панелей 2026

Станки для профилирования листового металла в холодильных камерах: 3 профиля для теплоизоляционных панелей, 2026 год.

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
форма запроса коммерческого предложения Скачать каталог

Станки для профилирования листового металла в холодильных камерах: 3 профиля для теплоизоляционных панелей, 2026 год.

Основное ключевое слово: станок для профилирования рулонов в холодильных камерах
Дополнительные ключевые слова: insulated panel roll former, sandwich panel production, cold room door frame, refrigeration racking, freezer panel machine, PU panel roll forming, temperature controlled storage, pharmaceutical cold chain, food processing equipment
The global cold chain market is on fire. Valued at $210 billion in 2025, it is projected to reach $340 billion by 2030. Frozen food, vaccines, biotech, and fresh produce all depend on temperature controlled storage. Behind every refrigerated warehouse sits a станок для профилирования рулонов в холодильных камерах turning steel coil into the panels and frames that keep cold in and heat out.
Believe Industry Company строит линии профилирования для холодных складов с 2005 года, поставки в более чем 50 стран. Это руководство разбирает три профиля сэндвич-панелей, определяющих строительство холодных складов, и станы, которые их производят.
This article is one chapter in a bigger series. The ultimate guide to roll forming machine lines covers the complete line, station by station.

Чем отличается технология профилирования в холодильных камерах?

Строительство холодильных складов не является стандартным. Стены и крыши должны выдерживать разницу температур от 40 до 60 градусов Цельсия между внутренней и внешней средой. На каждой поверхности конденсируется влага. Стальные профили подвержены коррозии из-за постоянной влажности и химической обработки.
А станок для профилирования рулонов в холодильных камерах handles these demands through tighter tolerances, specialized coating compatibility, and profiles designed for thermal breaks. Standard roofing and wall lines do not cut it. The Глобальный альянс холодовой цепи Согласно отчетам, мощности холодильных складов ежегодно растут на 121 тыс. тонн, что обусловлено требованиями к холодовой цепи в фармацевтической отрасли и правилами безопасности пищевых продуктов во всем мире.
Три типа профилей составляют основу конструкции холодильных складов. Для каждого из них требуется отдельная линия профилирования.

Профиль 1: Линия профилирования теплоизолированных сэндвич-панелей

Изолирующая сэндвич-панель — это сердце любой холодильной камеры. Два металлических слоя, соединенных с сердцевиной из пенополиуретана (ПУ) или полиизоцианурата (ПИР), образуют панель с теплоизоляционными свойствами от R-20 до R-40. Эти панели образуют стены, крыши и потолки холодильных складов, морозильных камер шоковой заморозки и холодильных камер с возможностью входа внутрь.
Линия по производству сэндвич-панелей фактически представляет собой две машины в одной. Первый валок формирует внешний металлический слой, обычно из предварительно окрашенной оцинкованной стали или алюминия толщиной от 0,4 до 0,6 мм. Второй валок формирует внутренний слой. Между ними станция вспенивания впрыскивает химическую смесь полиуретана (ПУ) или полиизоцианурата (ПИР), которая расширяется и затвердевает по мере перемещения панели по двухленточному конвейеру. В результате получается непрерывная теплоизолированная панель, нарезанная по длине с помощью летающей пилы.
This is what makes an профилировочный станок для изолированных панелей fundamentally different from a standard машина для производства металлических кровельных панелей. Станция пенообразования контролирует все процессы. Ширина панелей варьируется от 1000 до 1200 мм. Толщина — от 50 мм для холодильных камер до 200 мм для глубокой заморозки при температуре ниже -30 градусов Цельсия. Международная ассоциация холодильных складов Указывает минимальные значения теплоизоляции для различных температурных зон.
PU panel roll forming lines must maintain foam density consistency of 38 to 42 kg/m3 to meet these standards. A морозильную панельную машину that produces inconsistent foam density creates panels with cold spots, and cold spots mean condensation, mold, and failed inspections.
Основные технические характеристики машины:
ПараметрСпецификация
Скорость линии4-8 m/min (время отверждения ограничивает скорость)
Клетей формовки16-22 на лист
Система вспениванияHigh-pressure twin-component mixing
Curing conveyor12-18 метров, пресс с двумя лентами и подогревом
Cut-to-length tolerance±2mm
В двухслойный прокатный стан Здесь применима данная концепция. Некоторые линии производят два профиля панелей, переключая секцию профилирования в то время как станция вспенивания работает непрерывно. Компания Believe Industry производит такие гибридные линии для заводов, обслуживающих как рынок холодильных складов, так и рынок стандартных промышленных зданий.
Конструкция соединения имеет такое же значение, как и сама панель. Замковые соединения, пазово-шиповые кромки и скрытые системы крепления — все это формируется в профиле панели в процессе прокатки. Некачественное соединение приводит к утечкам тепла, конденсации и образованию плесени. Качественное соединение обеспечивает сплошной пароизоляционный слой по всей поверхности холодильной камеры.

Профиль 2: Станок для профилирования дверных рам холодильных камер

В каждой холодильной камере должны быть двери. Дверные конструкции для холодильных камер представляют собой толстые теплоизоляционные блоки толщиной от 75 до 120 мм, которые должны обеспечивать герметичность при перепадах температур в 50 градусов Цельсия и более. Рамы, удерживающие эти двери, представляют собой профили, изготовленные методом прокатки, с терморазрывом.
А дверной проем холодильной камеры roll forming machine produces U-channels, Z-sections, and custom profiles from 1.5mm to 2.5mm galvanized steel. The critical feature is the thermal break. The profile includes a recess or channel where a PVC or nylon thermal separator sits, preventing heat transfer through the steel frame. Without this break, the frame sweats, ice forms, and the door seal fails.
Профили для дверных рам холодильных камер выпускаются в нескольких конфигурациях. В дверных рамах раздвижных дверей используется двухрельсовый профиль, который направляет утепленные раздвижные двери вдоль поверхности холодильной камеры. Направляющая должна быть идеально прямой и горизонтальной. Допуск на прямолинейность при прокатке составляет 1 мм на метр. Станок для профилирования С-образных стоек производит совместимые несущие профили, которые обрамляют дверной проем.
В дверных рамах с петлями используется более массивный профиль со встроенными точками крепления петель. Предварительно просверленные отверстия для петель, замков и доводчиков являются обязательными. Сервоприводной штамповочный пресс, интегрированный в линию производства дверных рам для холодильных камер, обеспечивает точность позиционирования 0,2 мм.
Наиболее требовательными являются дверные рамы морозильных камер. При работе при температуре -30 градусов Цельсия и ниже сталь должна быть устойчива к хрупкому разрушению. Стандартными являются низкотемпературные углеродистые стали марок S355J2 или ASTM A572 Gr50. Для профилировочных станков требуются более мощные формовочные станции, поскольку эти марки стали обладают более высоким пределом текучести и большей упругостью.
Технические характеристики линий по производству дверных рам для холодильных камер:
ПараметрСпецификация
МатериалОцинкованная или предварительно окрашенная сталь 1.5-2.5mm
Скорость линии12 до 20 м/мин
Клетей формовки14 до 20
ПробивкаServo-driven, multiple die stations
Рез по длинеHydraulic shear or flying saw
Straightness tolerance1mm per meter
В food processing equipment market depends on these frames. Every meat processing plant, dairy, and pharma clean room needs cold room door frames that survive daily washdowns with chemical sanitizers. Hot-dip galvanized coatings of 55 microns minimum are standard for corrosion resistance.

Профиль 3: Станок для профилирования рулонных материалов для холодильных стеллажей

Inside the cold storage facility, product sits on racks. Холодильные стеллажи is pallet racking built for environments from -30 degrees C to +5 degrees C. The profiles are similar to standard warehouse racking, but the steel, coating, and tolerance requirements are stricter.
Станок для профилирования листового металла для холодильных стеллажей производит вертикальные рамы, коробчатые балки и распорки из стали толщиной от 1,5 до 4,0 мм. профилегибочной машины для паллетных стеллажей Эта платформа служит базой, сконфигурированной в соответствии со спецификациями для холодильных камер.
Ключевое различие заключается в марке стали. В стандартных складских стеллажах используется сталь S235 или S275. Для холодильных стеллажей требуется сталь S355J2 или эквивалентная низкотемпературная сталь, сохраняющая ударную вязкость при -30 градусах Цельсия. станке для формовки вертикальных стоек Для обработки этих более твердых сортов используется от 20 до 24 формовочных станций и более тяжелые вальцовые станы.
Coating is the other key factor. Cold storage environments cycle through condensation and freezing. Pre-galvanized strip is the starting point, but many cold storage operators specify post-galvanizing for racking components exposed to washdowns. A minimum 55-micron hot-dip galvanized coating is standard. Some фармацевтической холодовой цепи facilities require epoxy powder coat over galvanizing for chemical resistance.
Профили для холодильных стеллажей включают стойки глубиной от 80 до 140 мм из стали толщиной от 2,5 до 4,0 мм, коробчатые балки размером от 80x40 мм до 100x50 мм из стали толщиной от 1,5 до 2,5 мм. стеллажная система коробчатая балка линия и С-образные распорки размером от 40x20 мм до 60x30 мм толщиной от 1,2 до 2,0 мм.
Скорость конвейерной линии для стоек составляет от 8 до 15 м/мин. Для коробчатых балок — от 15 до 30 м/мин. Скорость линий для раскосов достигает 30–50 м/мин. Разница в скорости обусловлена толщиной материала и сложностью профиля. Для объектов, сочетающих холодильные камеры со стандартным складированием, скорость такая же. Профилегибочная линия для волнистого листа Здесь действует логика. Одна производственная линия может обслуживать несколько рынков благодаря быстросменной оснастке.

Сравнительная таблица 1: 3 профиля для холодных складов

Параметр Линия панелей для сэндвич-панелей Станок для изготовления дверных рам Холодильные стеллажи
Толщина материала 0,4-0,6 мм (кожа) 1,5-2,5 мм 1,5-4,0 мм
Скорость линии 4-8 m/min 12-20 m/min 8-30 м/мин (варьируется)
Клетей формовки 16-22 на кожу 14-20 10-24 (варьируется)
Система вспенивания Да (ПУ/ПИР) № №
Пробивка Опция Сервоприводной, многокристальный Сервогидравлические
Ключевая особенность Теплоизоляционный сердечник Углубление для терморазрыва Совместимость с низкотемпературной сталью
Основное приложение Стены, крыши, потолки Дверные проемы холодильных камер Внутренние полки
Марка стали Предварительно окрашенный оцинкованный/алюминиевый S355J2 для морозильной камеры S355J2 или ASTM A572 Gr50

Таблица сравнения 2: Холодильные камеры против стандартных строительных панелей.

Параметр Панель управления холодильным складом Стандартная строительная панель
Изоляция Пенополиуретан/полиизоцианурат, 50-200 мм Минеральная вата или без нее
Диапазон температур от -30°C до +5°C внутри помещения Окружающий
Паронепроницаемый барьер Непрерывные, кулачково-запорные соединения Опция
Стальное покрытие Толстостенное оцинкованное покрытие + краска, толщина слоя более 55 микрон. Стандартное предварительное оцинкование
Тип соединения Соединение «шип-паз», скрытое крепление Перекрытие, открытый крепеж
Ширина панели 1000-1200 мм 1000-1250 мм
Требования к оборудованию Пенообразующая станция + двухвалковые формовочные машины Только одновалковый формовочный станок

Стандарты и соответствие нормам

Строительство холодильных складов регулируется несколькими нормативными актами. В Европе, EN 14509 Данный стандарт регулирует характеристики самонесущих двухслойных теплоизоляционных панелей с металлическим покрытием. Он определяет огнестойкость, тепловое сопротивление и допуски по размерам. Панели, имеющие маркировку CE, должны пройти эти испытания.
В Соединенных Штатах Закон о модернизации системы безопасности пищевых продуктов FDA Закон предъявляет строгие требования к помещениям для хранения продуктов питания. Поверхности холодильных камер должны быть легко моющимися, нетоксичными и устойчивыми к коррозии от дезинфицирующих средств. Покрытия панелей и отделка стеллажей также должны соответствовать этим требованиям.
К предприятиям, работающим в условиях холодовой цепи фармацевтической промышленности, предъявляются еще более строгие требования. Надлежащая практика дистрибуции ВОЗ В соответствии с требованиями к фармацевтической продукции, необходимо проводить температурное картирование, калиброванный мониторинг и подтверждать эффективность теплоизоляции. Профили и панели, изготовленные методом прокатки, должны соответствовать стандартам документации, отслеживающим происхождение материала до окончательной установки.
Оборудование Believe Industry поставляется с полным комплектом экспортной документации. В стандартную комплектацию входят протоколы испытаний материалов, листы контроля размеров, спецификации сварочных работ и поддержка соответствия стандартам CE. Для проектов, связанных с холодовой цепью, мы добавляем пакеты соответствия требованиям целевого рынка. Каждый станок для профилирования рулонов в холодильных камерах Перед отгрузкой наша продукция настраивается с учетом местной электросети, местных стандартов и местных поставок стали.

Экономика производства

Линия по производству сэндвич-панелей с пенообразователем стоит от 180 000 до 350 000 танзанийских шиллингов в зависимости от ширины, диапазона толщины и уровня автоматизации. Станок для изготовления дверных рам для холодильных камер стоит от 70 000 до 130 000 танзанийских шиллингов. Линии по производству стеллажей для холодильных установок стоят от 35 000 танзанийских шиллингов за станок для крепления до 150 000 танзанийских шиллингов за полноценную линию по производству стоек с сваркой.
Экономическая целесообразность обусловлена тем, что панели для холодильных камер продаются по высоким ценам. Стандартная сэндвич-панель из полиуретана размером 1000 мм x 100 мм продается оптом по цене от $15 до $25 за погонный метр. Стоимость сырья: от $6 до $9. Валовая прибыль с метра: от $9 до $16. При скорости 6 м/мин это составляет от $54 до $96 в минуту прибыли. Восьмичасовая смена приносит от $25 920 до $46 080 валовой прибыли.
Стоимость стальной рамы для холодильной камеры толщиной 2,0 мм составляет от $3 до $5 за погонный метр. Готовые секции рамы продаются по цене от $8 до $14. Прибыль: от $5 до $9. При скорости 15 м/мин это составляет от $75 до $135 в минуту.
Стойки для холодильных стеллажей из стали толщиной 2,7 мм: $5–$7 в готовом виде, $18–$25 в готовом виде. Запас прочности: $11–$18. При скорости 10 м/мин производится 3-метровых стойки, то есть 3 штуки в минуту, $33–$54 в минуту. Станок для стоячего фальца На рынке кровельных материалов наблюдается схожая маржа, однако в сегменте холодильных складов конкуренция ниже, а барьеры для входа выше.
Срок окупаемости линии по производству сэндвич-панелей: от 8 до 14 месяцев при использовании 70%. Станок для изготовления дверных рам: от 4 до 7 месяцев. Линия по производству стеллажей: от 4 до 6 месяцев. профилегибочной машиной для кровельного листа Рынок становится все более насыщенным, что делает холодильные склады более привлекательной отправной точкой для новых производителей, рассматривающих возможности использования рулонных изоляционных панелей.

Часто задаваемые вопросы

В чём разница между пенополиуретаном (PU) и пенополиуретаном (PIR) для сэндвич-панелей?

Полиуретан (ПУ) обеспечивает лучшую теплоизоляцию при меньших затратах. Полиизоцианурат (ПИР) обладает превосходной огнестойкостью и требуется во многих странах для строительства холодильных складов. ПИР стоит на 10–151 тонн дороже, но соответствует более строгим противопожарным нормам. хранение с регулируемой температурой удобства.

Может ли линия по производству сэндвич-панелей выпускать как теплоизолированные, так и однослойные панели?

Да, но не одновременно. Станция пенообразования отключается при работе с однослойными профилями. Переналадка занимает от 4 до 8 часов. На некоторых заводах теплоизоляционные панели изготавливают в дневную смену, а однослойные — в ночную, чтобы максимально эффективно использовать производственные линии.

Какая марка стали лучше всего подходит для дверных рам холодильных камер?

Для применения в морозильных камерах при температуре ниже -20°C подходит сталь S355J2. Для холодильных камер при температуре от 0 до +5°C подходит сталь S275 или ASTM A36. В сертификате производителя всегда указывайте испытания на ударную вязкость при низких температурах. дверной проем холодильной камеры производство.

Как гальваническое покрытие влияет на процесс профилирования?

Со временем на роликах накапливается цинковое покрытие, полученное методом горячего цинкования. Используйте цинкостойкие покрытия для роликов, более широкие зазоры между роликами и систему пылеудаления на формовочных станциях. Предварительно оцинкованная лента легче поддается формовке, но имеет более тонкое покрытие.

Какой источник питания необходим для профилировочных станков для холодильных камер?

Трехфазное напряжение от 380 до 480 В, частота 50 или 60 Гц. Линия по производству сэндвич-панелей с пенообразователем потребляет от 120 до 200 кВт. Станки для изготовления дверных рам потребляют от 50 до 80 кВт. Линии по производству стеллажей потребляют от 30 до 120 кВт. Компания Believe Industry разрабатывает конфигурации для каждого клиента. станок для профилирования рулонов в холодильных камерах для местной электросети.

Сколько времени занимает ввод в эксплуатацию?

Срок изготовления сэндвич-панелей — от 2 до 4 недель. Срок изготовления дверных рам или стеллажных систем — от 1 до 2 недель. Компания Believe Industry присылает инженера. Первые детали сходят с конвейера на 3-5 день.

Могут ли машины для производства холодильных стеллажей также производить стандартные складские стеллажи?

Да. Профили похожи. Разница заключается в марке стали и характеристиках покрытия. Одна линия может обрабатывать оба типа, если вы подберете подходящий рулон. Быстросменная оснастка позволяет переключаться между профилями за 15-20 минут.

Каков минимальный объем заказа для оборудования по производству панелей для морозильных камер?

Одна машина. Компания Believe Industry производит продукцию на заказ. Типичный срок выполнения заказа составляет от 45 до 75 дней с момента внесения предоплаты до отгрузки, в зависимости от конфигурации и уровня индивидуализации.

Начало работы с производством в холодильных камерах

Холодовая цепь не замедляется. Нормативы безопасности пищевых продуктов ужесточаются с каждым годом. Холодовая цепь в фармацевтической промышленности С развитием биотехнологий растёт спрос на логистические услуги. Для каждого нового холодильного склада необходимы панели, дверные рамы и стеллажи, изготовленные на профилировочных станках.
Три решения определяют ваш успех. Во-первых, выберите основной профиль. Сэндвич-панели обеспечивают самую высокую маржу, но и самые высокие первоначальные затраты. Дверные рамы окупаются быстрее всего. Линии стеллажей обслуживают как рынок холодильных складов, так и рынок стандартных складских помещений. Во-вторых, обеспечьте себе поставки стали. Сталь для холодильных складов стоит на 15–251 тонну дороже, чем стандартная, а ее доступность варьируется в зависимости от региона. В-третьих, выберите подходящего партнера.
Believe Industry Company строит станы профилирования с 2005 года. Мы поставляем в более чем 50 стран. Наша команда конфигурирует, запускает и обучает. С станки для профилирования кабельных лотков От электрооборудования для холодильных камер до полноценных линий по производству сэндвич-панелей мы охватываем всю экосистему производства холодильного оборудования.
Рынок холодовой цепи никого не ждет. Каждый уровень контроля температуры начинается с правильного стального профиля.
Обновлено: 27 июля 2026. Believe Industry Company проектирует и производит станы профилирования с 2005 года. Машины поставлены более чем в 50 стран. Все спецификации сверены с фактически отгруженными конфигурациями.

Содержание