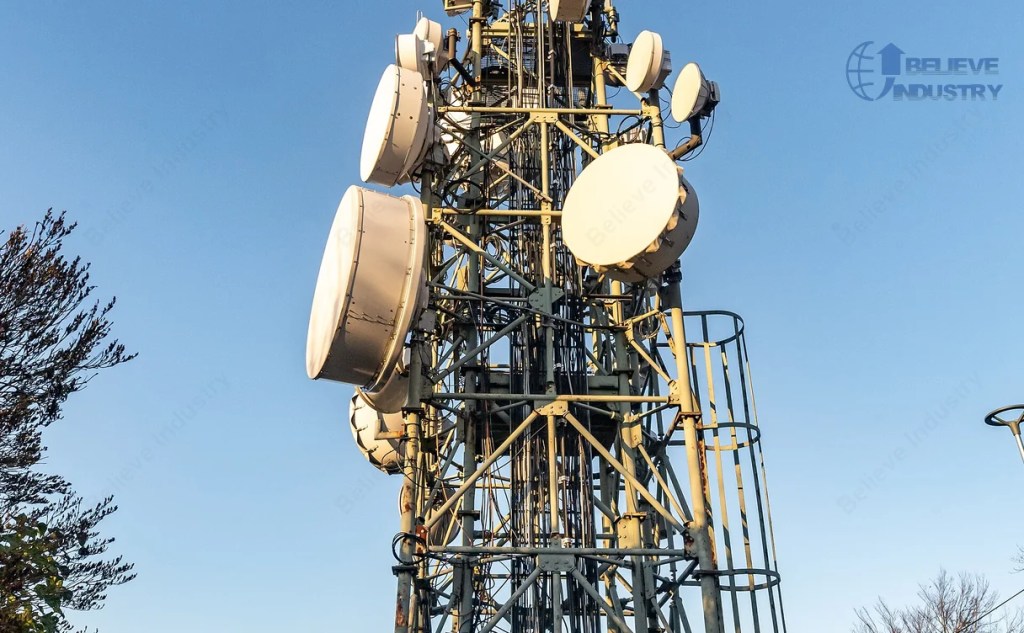
mesin roll forming telekomunikasi
Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
borang permintaan sebut harga Muat turun katalog
Mesin roll forming telekomunikasi menukar gegelung keluli menjadi anggota menara, saluran pemasangan antena, tangga kabel, dan bingkai pelindung peralatan yang menjadi asas setiap laman 5G. Satu baris boleh melayani pengeluar menara kekisi, pengeluar monopole, dan pembekal struktur small cell daripada stok gegelung yang sama. Baris mesin roll forming dengan tooling cassette memungkinkan julat tersebut.
Jawapan ringkas: Mesin roll forming telekomunikasi ialah satu baris roll forming yang dikonfigurasi untuk profil infrastruktur tanpa wayar: sudut kaki dan bracing menara kekisi, saluran pemasangan antena dan rel boom, tangga serta trough kabel menara, dan bingkai pelindung peralatan. Baris ini memproses gegelung 1.5 hingga 6.0 mm pada 10 hingga 30 m/min, menebuk corak lubang dalam baris, dan memotong kepada panjang untuk pemasangan di tapak dengan bolt.

Mengapa Pengeluar Telekomunikasi Membawa Pembentukan Ke Dalam Kilang Sendiri

Pembangunan tanpa wayar telah berubah bentuk. Kepadatan small cell bermakna lebih banyak laman, struktur lebih kecil, dan masa penyampaian lebih singkat. Tarani menara macro pada 2015 mungkin membenarkan pembelian seksyen siap. Program small cell 2026 memerlukan empat puluh pemasangan dalam enam minggu. Tiga angka menerangkan mengapa pembentukan dalam kilang sendiri menang sekarang:
  1. Saiz pesanan. Kerja small cell pecah kepada kumpulan 20 hingga 60 unit, setiap satu dengan panjang dan kedudukan lubang berbeza. Pusat servis menetapkan harga setiap variasi secara berasingan.
  2. Ekonomi galvanizing. Hot dip galvanizing dikenakan mengikut berat dan kitaran rendaman. Gegelung pre galvanized melangkau rendaman pada bracket bukan struktur.
  3. Toleransi tapak. Bahagian menara dan pemasangan disambung dengan bolt melalui lubang ber(slot). Jurang toleransi pembekal bertukar menjadi kru kerja semula pada hari kren menara.
Permainan, bukan keluli, adalah masalahnya. Kapasiti pembentukan adalah murah berbanding masa kren menara.
telecommunication tower antenna mount roll forming profiles

Empat Keluarga Profil Telekomunikasi

1. Sudut Kaki Menara Kekisi dan Bracing

Menara kekisi dibina daripada seksyen sudut sama dan saluran yang dikimpal pada bucunya. Sudut kaki membawa beban mampatan dan buckled sepanjang 3 hingga 6 m. Sudut bracing membawa ricahan angin bagi setiap bay.
Roll forming mengendalikan seksyen sudut secara berterusan daripada gegelung 1.8 hingga 6.0 mm. Dua butiran menentukan pensijilan. Pertama, toleransi panjang kaki, biasanya dalam tambah atau tolak 3 mm kerana sambungan bolt bergantung padanya. Kedua, konsentrisiti lubang sepanjang kaki.
Baris yang sesuai untuk kerja ini menjalankan servo punch pada hujung pemotongan, jadi lubang dan panjang berkongsi satu rujukan encoder.
antenna mount channel on a lattice mast

2. Saluran Pasangan Antena dan Rel Boom

Saluran pemasangan antena ialah tulang belakang pemasangan di bumbung dan menara. Seksyen standard ialah saluran berbentuk U dengan lubang fixing pada jarak pitch, biasanya jarak pusat 50.8 mm. Antena panel diklamp ke muka saluran, dan boom dikimpal melalui web.
Produk volum dalam kerja 5G ialah bingkai pemasangan small cell: sepotong pendek saluran pemasangan dengan plat pemasangan yang dibengkokkan. Roll forming mengendalikan saluran; press brake mengendalikan plat.
Jarak pitch lubang ialah spesifikasi komersial. Kebanyakan saluran pemasangan berjalan pada jarak pitch 50.8 mm untuk sepadan dengan perkakasan bracket antena standard. Jarak pitch lebih ketat memberi lebih banyak titik fixing tetapi memerlukan lebih banyak kitaran Nopekan.
lattice tower leg angle and bracing members

3. Tangga Kabel dan Trough Menara

Tangga kabel naik di dalam menara kekisi atau sepanjang monopole, membawa coax feeder dan gentian optik. Ia adalah saudara yang lebih ringan kepada kabel tray industri: dua rel sisi dan anak tangga yang dibentuk, dengan pilihan bahagian bawah untuk pemasangan terlindung.
Mesin roll forming tangga kabel menggunakan gegelung pre galvanized 1.5 hingga 2.5 mm. Jarak pitch anak tangga menentukan berapa banyak kabel yang boleh dibawa tangga, dan anak tangga yang lebih rapat mengurangkan saiz berkas berkesan.
Galvanizing lebih penting di sini berbanding pada profil telekomunikasi lain. Coax dan gentian dalam menara basah mengekalkan air selepas ribut pertama. Berat salutan ASTM A653 menentukan jangka hayat perkhidmatan, dan tangga dengan salutan nipis akan gagal dahulu pada hujung anak tangga di mana tepi potong mendedahkan keluli terdedah.
cellular antenna cluster on a telecom tower

4. Bingkai dan Platform Pelindung Peralatan

Pelindung tapak dan enclosure menggunakan bingkai saluran C dan U, serta bar rata dan sudut untuk platform dan handrail. Bingkai saluran daripada gegelung 2.0 hingga 3.0 mm meliputi kebanyakan daripadanya.
Handrail platform ialah seksyen roll formed yang lazim: dua rel saluran disambung oleh tiang yang dibentuk. Seksyen platform bersalutan galvanized diletakkan di bumbung dan pondok luar bandar tempat lukisan tapak tidak pernah dilakukan. Bingkai pelindung juga memerlukan lubang untuk perkakasan pintu, plat gland, dan masuk kabel, yang boleh dikendalikan oleh Nopekan dalam baris tanpa operasi gerudi hiliran.

Menyelaraskan Baris Dengan Profil

ProfilKetebalan gegelungKelajuan talianCiri utama dalam barisPitfall biasa
Sudut kaki menara3.0 to 6.0 mm10 hingga 20 m/minServo punch serta pemotongan tepatKonsentrisiti lubang sepanjang kaki
Sudut bracing1.8 to 4.0 mm15 hingga 25 m/minKawalan panjang potongan pendekPanjang melenceng sepanjang larian 4 m
Saluran pemasangan antena2.0 to 3.0 mm20 hingga 30 m/minNopekan jarak pitch 50.8 mmJarak pitch melenceng tanpa maklum balas encoder
Bingkai pemasangan small cell2.0 to 3.0 mm20 hingga 30 m/minPunch serta stesen feeds platMasa kitaran persediaan dua peringkat
Tangga kabel menara1,5 hingga 2,5 mm15 hingga 30 m/minPembentukan anak tangga dalam kilangKegagalan salutan pada hujung anak tangga
Saluran C pelindung2.0 to 3.0 mm20 hingga 35 m/minPunch dalam baris untuk plat glandTerlampau banyak Nopekan pada pemotongan
Angka kelajuan menggambarkan kilang, bukan bahagian siap. Saluran 3 m pada jarak pitch 50.8 mm memerlukan kira-kira 59 pukulan. Tambah satu kitaran servo press 0.25 s bagi setiap strok, dan had praktikal berada jauh di bawah angka utama 30 m/min. Cara mengurangkan masa pertukaran gegelung merangkumi masa persediaan yang boleh dipulihkan.

Gred Keluli dan Salutan

AplikasiGred biasaKetebalanLapisanNota
Sudut kaki menaraASTM A36 atau A572 Gr 504.0 to 6.0 mmHot dip galvanised mengikut ISO 1461Struktural, direndam sepenuhnya
Bracing menaraASTM A362.5 to 4.0 mmHot dip galvanisedMuka sambungan berbolt
Saluran pemasangan antenaASTM A653 Gr 502.0 to 3.0 mmPre galvanised G90Melangkau rendaman sepenuhnya
Tangga kabelASTM A6531,5 hingga 2,5 mmMinimum pre galvanised G90Hujung anak tangga ialah titik lemah
Bingkai pelindungASTM A6532.0 to 3.0 mmPre galvanised G90Lubang perkakasan pintu
Handrail platformASTM A362.0 to 2.5 mmPre galvanised G90Pendedahan bumbung
Gred 50 menjadi lalai apabila beban angin menolak saiz seksyen ke bawah. Hasil yang lebih tinggi bermakna kurang keluli bagi setiap menara, tetapi pemanjangan lubang bolt yang mengawal. Lubang Nopekan dalam Gred 50 memanjang lebih banyak di bawah beban berbanding keluli lembut, jadi peraturan jarak tepi masih terpakai. Panduan pengiraan lebar dan ketebalan gegelung memetakan had gegelung kepada geometri profil.
Untuk galvanizing, ISO 1461 mengawal ketebalan salutan merentas kebanyakan pasaran eksport. Pembeli Amerika Utara sering menentukan ASTM A123 sebaliknya. Kedua-duanya hampir sama tetapi tidak serupa, jadi sahkan yang mana terpakai sebelum menulis berat salutan dalam pesanan.
telecom monopole tower with mounted equipment

Strategi Tooling dan Kegagalan Biasa

Pengeluar telekomunikasi jarang menjalankan satu profil. Minggu tipikal mencampurkan sudut kaki menara, saluran pemasangan, tangga, dan saluran pelindung. Kilang multi spec cassette bertukar cassette antara keluarga dalam 2 hingga 3 jam. Empat kegagalan menyumbang kepada kebanyakan panggilan perkhidmatan:
  • Sudut menara terpintul. Jurang roll tidak sekata merentas lebar, atau gegelung dengan cross bow. Periksa kerataan gegelung dahulu.
  • Lubang melenceng sepanjang larian panjang. Cam punch tergelincir atau encoder hilang kiraan. Pasang cam dengan ketat dan catat reset encoder.
  • Hujung anak tangga berkarat. Tepi potong mendedahkan keluli terdedah. Salutan lebih tebal lebih murah daripada galvanizing tangga siap pada volum.
  • Kebocoran sambungan pada saluran pelindung. Kebanyakan saluran digulung, bukan dikimpal. Nyatakan sambungan interlocking di tempat yang perlu dikedap.
Buktikan satu ketul setiap profil sebelum larian, dan periksa corak bunga pada keping rata terlebih dahulu.

Cara Pembeli Menentukan Baris

Tiga angka menentukan kebanyakan pertanyaan mesin roll forming. Pertama, lebar gegelung, kerana sudut menara dan saluran pemasangan jarang berkongsi gegelung. Kedua, tan bulanan, yang menentukan sama ada satu kilang bersaiz midway memadai. Ketiga, beban kerja punch, kerana saluran jarak pitch 50.8 mm jauh lebih berat pada press berbanding bracing.
Pembeli yang datang dengan lukisan profil dan volum bulanan mendapat sebut harga terpantas. Cara memilih gegelung keluli membantu menyediakan perkara itu.

Soalan lazim

Soalan: Profil apakah yang boleh dihasilkan oleh mesin roll forming telekomunikasi?

Jawapan: Empat keluarga teras ialah sudut kaki menara kekisi dan bracing, saluran pemasangan antena dan rel boom, tangga dan trough kabel menara, serta bingkai pelindung peralatan termasuk handrail platform. Tooling cassette bertukar antara keluarga dalam 2 hingga 3 jam.

Soalan: Seberapa pantas mesin roll forming telekomunikasi berjalan?

Jawapan: Saluran pemasangan antena dan bingkai pelindung berjalan pada 20 hingga 30 m/min. Sudut kaki menara dan bracing berjalan pada 10 hingga 25 m/min kerana ketebalan lebih berat dan beban kerja punch lebih tinggi. Ketumpatan Nopekan menentukan output sebenar, bukan kelajuan kilang.

Soalan: Gred keluli apakah yang digunakan untuk anggota menara telekomunikasi?

Jawapan: ASTM A36 untuk bracing dan seksyen lembut, dengan ASTM A572 Grade 50 digunakan di tempat beban angin menolak saiz seksyen ke bawah. Saluran pemasangan antena biasanya menggunakan ASTM A653 Grade 50. Pemanjangan lubang bolt mengawal keputusan akhir.

Soalan: Adakah profil telekomunikasi hot dip galvanized atau pre galvanized?

Jawapan: Seksyen menara struktural adalah hot dip galvanized mengikut ISO 1461 atau ASTM A123. Saluran pemasangan, tangga, dan bingkai pelindung menggunakan gegelung pre galvanized, biasanya G90, kerana ia sama ada melangkau rendaman atau dikumpulkan dengan kerja lain.

Soalan: Berapa banyak punch bagi setiap bahagian mempengaruhi output?

Jawapan: Saluran pemasangan antena 3 m pada jarak pitch 50.8 mm memerlukan kira-kira 59 lubang. Dengan kitaran servo press hampir 0.25 s bagi setiap strok, Nopekan menetapkan had output jauh di bawah kelajuan utama kilang. Saizkan press sebelum roll.

Soalan: Piawaian manakah yang terpakai bagi Bekalan Keluli Telekomunikasi?

Jawapan: ASTM A36 dan A572 meliputi gred struktural. ASTM A653 meliputi kepingan pre galvanized. ISO 1461 atau ASTM A123 mengawal salutan hot dip. EN 10025 meliputi sijil kilang Eropah.

Rumusan Utama

  • Mesin roll forming telekomunikasi melayani empat keluarga profil: sudut menara dan bracing, saluran pemasangan antena, tangga kabel menara, dan bingkai pelindung.
  • Volum small cell ialah sebab pembentukan dalam kilang sendiri kini menang. Kumpulan kecil dan masa penyampaian pantas melanggar ekonomi pusat servis.
  • Beban kerja Nopekan menetapkan output sebenar. Saizkan servo press mengikut jarak pitch lubang sebelum saizkan kilang mengikut kelajuan.
  • Salutan menentukan hayat di lapangan lebih daripada gred. Hujung anak tangga ladder dan tepi potong gagal dahulu pada salutan nipis.
  • Tooling cassette berbaloi di atas empat keluarga profil, iaitu keadaan biasa bagi kerja menara dan 5G.

Bacaan berkaitan

Asas kilang terletak dalam cara mesin roll forming berfungsi. Keluarga berkaitan berkongsi pengendalian gegelung dengan kerja telekomunikasi: mesin roll forming elektrik untuk kabel tray dan mesin roll forming pusat data.

Log Perubahan Artikel

Diterbitkan kali pertama: 30 Sep 2026
Kemas kini terakhir: 2026-09-30
Log perubahan:
  • 2026-09-30: Penerbitan pertama. Dibina mengelilingi empat keluarga profil telekomunikasi dengan jadual pemadanan baris, jadual gred keluli, bahagian tooling dan kegagalan, enam FAQ, dan satu blok jawapan. Menambah ASTM, ISO 1461 dan pautan dalaman dengan halaman pillar.
Pencetus Semakan Seterusnya:** Semakan kod struktur menara, anjakan 20 peratus dalam kepentingan carian saluran pemasangan small cell, perubahan ketersediaan salutan ASTM A653 untuk gegelung 2.0 hingga 3.0 mm, atau kelas kelajuan servo punch baharu.

Isi kandungan

Kemas Kini Baharu