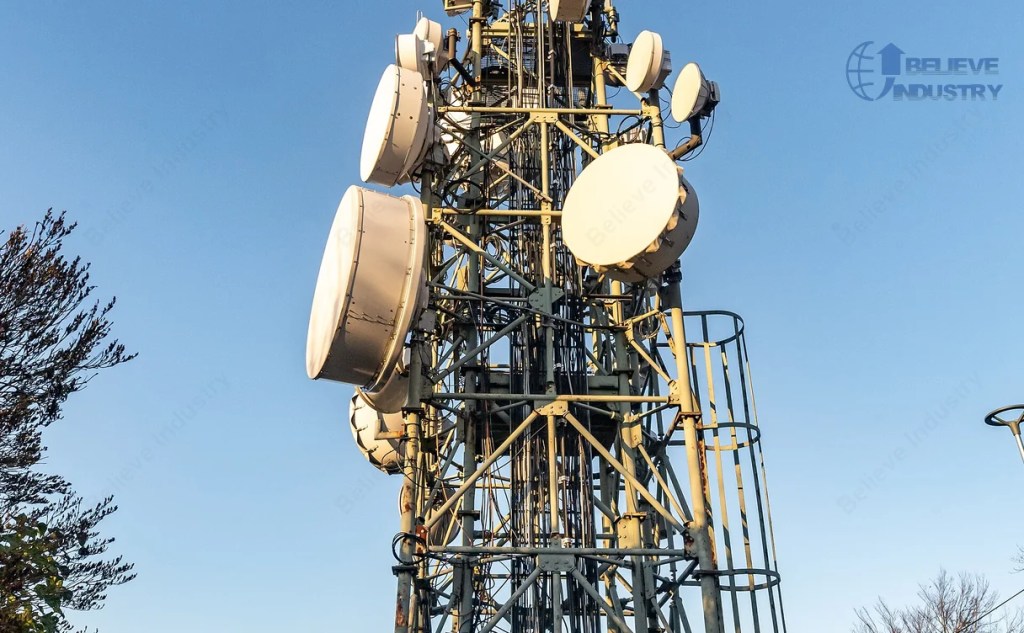
телекоммуникационный roll forming machine
Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
форму запроса цены Скачать каталог
Телекоммуникационная профилегибочная машина превращает стальной рулон в элементы вышек, каналы крепления антенн, кабельные лестницы и рамы оборудованных будок, из которых состоит каждая базовая станция 5G. Одна линия может обслуживать производителя решётчатых вышек, производителя монополярных мачт и поставщика конструкций для малых сот из одного и того же рулонного металла. Линии профилегибочные с кассетным инструментом делают такой спектр возможным.
Кратко: Телекоммуникационная профилегибочная машина — это линия профилегибочная, настроенная на профили для беспроводной инфраструктуры: уголки и раскосы решётчатых вышек, каналы крепления антенн и мачты для оборудования, кабельные лестницы и жёлобы вышек, рамы оборудованных будок. Такие линии обрабатывают рулон 1.5–6.0 mm со скоростью 10–30 m/min, пробивают схемы отверстий в линии и режут по длине для сборки на болтах на площадке.

Почему телекоммуникационные производители переносят формовку к себе

Беспроводное строительство изменило форму. Уплотнение малых сот означает больше площадок, меньшие конструкции и более короткие сроки поставки. Заказ макро-вышки в 2015 году мог оправдать покупку готовых секций. Программа малых сот 2026 года требует сорока креплений за шесть недель. Три числа объясняют, почему теперь выигрывает собственная формовка:
  1. Размер заказа. Работы по малым сотам разбиваются на партии от 20 до 60 изделий, каждое со своей длиной и позициями отверстий. Сервисный центр рассчитывает каждое отклонение отдельно.
  2. Экономика цинкования. Горячее цинкование погружением тарифицируется по массе и циклу погружения. Предварительно оцинкованный рулон позволяет пропустить погружение для неконструктивных кронштейнов.
  3. Допуски на площадке. Элементы вышек и креплений соединяются болтами через продолговатые отверстия. Зазор в допусках поставщика превращается в бригаду переделки в день работы башенного крана.
Узкое место — оборудование, а не сталь. Профилегибочные мощности обходятся недорого по сравнению со временем башенного крана.
telecommunication tower antenna mount roll forming profiles

Четыре семейства телекоммуникационных профилей

1. Уголки стоек и раскосы решётчатой вышки

Решётчатые вышки собирают из равнополочных уголков и швеллеров, соединённых болтами в узлах. Стойковый уголок несёт сжатие и продольный изгиб на длине 3–6 m. Раскосные уголки принимают сдвигающую нагрузку от ветра в каждой секции.
Профилегибка формирует уголковые сечения непрерывно из рулона 1.8–6.0 mm. Сертификация зависит от двух деталей. Первая — допуск длины стойки, обычно в пределах плюс-минус 3 mm, поскольку от него зависят болтовые соединения. Вторая — соосность отверстий по длине стойки.
Линия для этой работы несёт сервопресс у зоны резки, поэтому отверстия и длина используют один эталон энкодера.
antenna mount channel on a lattice mast

2. Каналы крепления антенн и мачты оборудования

Канал крепления антенн — основа кровельного и башенного монтажа. Стандартное сечение — U-образный швеллер с отверстиями крепления, обычно с шагом 50.8 mm. Панельные антенны зажимаются на стенку канала, а мачты проходят болтами сквозь стенку.
Самым массовым продуктом в работах 5G является рама крепления малой соты: короткий отрезок канала крепления с отбортованной монтажной пластиной. Профилегибка делает канал, а гибочный пресс — пластину.
Шаг отверстий — ключевая коммерческая спецификация. Большинство каналов крепления выполняются с шагом 50.8 mm под стандартный крепёж кронштейнов антенн. Меньший шаг даёт больше точек крепления, но требует больше пробивных циклов.
lattice tower leg angle and bracing members

3. Кабельная лестница и жёлоб вышки

Кабельная лестница поднимается внутри решётчатой вышки или вдоль монополярной вышки, неся коаксиальный фидер и оптическое волокно. Это облегчённый аналог промышленного кабельного лотка: две боковые стойки и формированные перекладины, с возможностью дна для экранированных трасс.
Профилегибочная машина для кабельной лестницы работает с предварительно оцинкованным рулоном 1.5–2.5 mm. Шаг перекладин определяет, сколько кабеля несёт лестница, а более частое расположение перекладин уменьшает допустимый диаметр пучка.
Цинкование здесь важнее, чем на любом другом телекоммуникационном профиле. Коаксиальный кабель и волокно в мокрой вышке задерживают воду уже после первого шторма. Масса покрытия по ASTM A653 определяет срок службы, и лестница с тонким покрытием первой выходит из строя на концах перекладин, где кромка реза обнажает незащищённую сталь.
cellular antenna cluster on a telecom tower

4. Рамы и площадки оборудованных будок

Будки и ограждения на площадках используют рамы из C- и U-образных швеллеров, а также полосовую сталь и уголок для площадок и перил. Швеллерная рама из рулона 2.0–3.0 mm покрывает большинство таких задач.
Перила площадки — распространённый профилегибный профиль: два швеллерных пояса, соединённых формированными стойками. Оцинкованные площадочные профили идут на кровли и в сельские будки, где окраска на месте не выполняется. Рамы будок также нуждаются в отверстиях под дверную фурнитуру, плиты ввода кабелей и ввод кабеля, что обеспечивает встроенная перфорация без последующей операции сверления.

Согласование линии с профилем

ПрофильТолщина рулонаСкорость линииКлючевая функция линииТипичная ошибка
Стойковый уголок вышки3.0 to 6.0 mm10 до 20 м/минСервопресс плюс точный резСоосность отверстий по длине стойки
Раскосный уголок1.8 to 4.0 mm15 до 25 м/минКонтроль короткой длины резкиСмещение длины на прогоне 4 m
Канал крепления антенн2,0–3,0 мм20–30 м/минПерфорация с шагом 50.8 mmСмещение шага без обратной связи энкодера
Рама крепления малой соты2,0–3,0 мм20–30 м/минПресс плюс станция подачи пластиныВремя переналадки в два этапа
Кабельная лестница вышки1,5–2,5 мм15–30 м/минФормирование перекладин в станеОтказ покрытия на концах перекладин
C-образный швеллер будки2,0–3,0 мм20–35 м/минВстроенный пресс для плит ввода кабелейИзбыточная перфорация у зоны резки
Скоростные показатели описывают стан, а не готовую деталь. Швеллер 3 m с шагом 50.8 mm требует около 59 пробивных операций. Добавьте цикл сервопресса 0.25 s на ход, и практический потолок окажется намного ниже паспортных 30 m/min. Руководство по сокращению времени смены рулона описывает возвратное время наладки.

Марки стали и покрытия

ПрименениеТиповая маркаТолщинаПокрытиеПримечания
Стойковый уголок вышкиASTM A36 или A572 Gr 504.0 to 6.0 mmГорячее цинкование погружением по ISO 1461Несущие элементы, полное погружение
Раскосы вышкиASTM A362.5 to 4.0 mmГорячее цинкование погружениемБолтовые стыки внахлёст
Канал крепления антеннASTM A653 Gr 502,0–3,0 ммПредварительное цинкование G90Полностью исключает погружение
Кабельная лестницаASTM A6531,5–2,5 ммПредварительное цинкование не ниже G90Концы перекладин — слабое место
Рама будкиASTM A6532,0–3,0 ммПредварительное цинкование G90Отверстия под дверную фурнитуру
Перила площадкиASTM A362.0 to 2.5 mmПредварительное цинкование G90Воздействие на кровле
Марка 50 становится стандартом, как только ветровая нагрузка приводит к уменьшению размеров сечений. Более высокий предел текучести означает меньше стали на вышку, но решающим остаётся растяжение отверстий. Пробитое отверстие в стали Grade 50 при нагрузке вытягивается сильнее, чем в мягкой стали, поэтому правила по краевому расстоянию по-прежнему применяются. Руководство по расчёту ширины и толщины рулона сопоставляет пределы рулона с геометрией профиля.
Для цинкования толщину покрытия почти на всех экспортных рынках регулирует ISO 1461. Североамериканские покупатели часто вместо этого указывают ASTM A123. Эти стандарты близки, но не идентичны, поэтому уточните применимый до того, как вносить массу покрытия в заказ.
telecom monopole tower with mounted equipment

Стратегия инструмента и типовые отказы

Телекоммуникационный производитель редко выпускает один профиль. Типичная неделя сочетает стойковый уголок вышки, канал крепления, лестницу и швеллер будки. Станок с мультиспецификационной кассетой меняет кассеты между семействами за 2–3 часа. Большинство вызовов обслуживания объясняются четырьмя отказами:
  • Скрученный уголок для вышки. Неравномерный зазор валов по ширине или рулон с поперечным прогибом. Сначала проверьте плоскостность рулона.
  • Смещение отверстий на длинном прогоне. Проскочивший кулак пресса или энкодер, потерявший счёт. Установите кулак плотно и записывайте сбросы энкодера.
  • Заржавевшие концы перекладин. Кромка реза обнажает незащищённую сталь. Более толстое покрытие обходится дешевле, чем цинкование готовой лестницы при больших объёмах.
  • Негерметичный шов швеллера будки. Большая часть швеллеров прокатывается, а не сваривается. Для герметичных конструкций указывайте замкнутый нахлёстный шов.
До запуска серии отработайте по одной детали каждого профиля и сначала проверьте рисунок развёртки на плоской заготовке.

Как покупатели задают параметры линии

Три числа определяют большинство запросов на профилегибочные машины. Первое — ширина рулона, поскольку стойковый уголок и канал крепления редко используют один рулон. Второе — месячный тоннаж, который определяет, достаточно ли одного стана среднего типоразмера. Третье — нагрузка на пресс, поскольку каналы с шагом 50.8 mm нагружают пресс гораздо сильнее, чем раскосы.
Быстрее всего получают предложение покупатели, которые приходят с чертежом профиля и месячным объёмом. Руководство по выбору стального рулона поможет подготовить эти данные.

Частые вопросы

В: Какие профили может выпускать телекоммуникационная профилегибочная машина?

О: Четыре основных семейства — стойковые уголки и раскосы решётчатой вышки, каналы крепления антенн и мачты оборудования, кабельная лестница и жёлоб вышки, а также рамы оборудованных будок, включая перила площадок. Кассетный инструмент переключается между семействами за 2–3 часа.

В: С какой скоростью работает телекоммуникационная профилегибочная машина?

О: Каналы крепления антенн и рамы будок идут со скоростью 20–30 m/min. Стойковые уголки вышки и раскосы — 10–25 m/min из-за большей толщины и более высокой нагрузки на пресс. Реальную производительность определяет плотность перфорации, а не скорость стана.

В: Какая марка стали применяется для элементов телекоммуникационных вышек?

О: ASTM A36 для раскосов и сечений из мягкой стали, а ASTM A572 Grade 50 — там, где ветровая нагрузка приводит к уменьшению типоразмера сечений. Для каналов крепления антенн обычно применяется ASTM A653 Grade 50. Окончательное решение определяет растяжение отверстий.

В: Телекоммуникационные профили цинкуют горячим способом погружением или предварительно?

О: Несущие сечения вышек цинкуют горячим способом погружением по ISO 1461 или ASTM A123. Каналы крепления, лестницы и рамы будок идут из предварительно оцинкованного рулона, обычно G90, поскольку они либо не требуют погружения, либо идут в общей партии с другими работами.

В: Как число пробивных операций на деталь влияет на производительность?

О: Канал крепления антенн длиной 3 m с шагом 50.8 mm требует около 59 отверстий. При цикле сервопресса около 0.25 s на ход перфорация задаёт потолок производительности намного ниже паспортной скорости стана. Сначала выбирайте пресс, затем валы.

В: Какие стандарты распространяются на поставку стали для телекоммуникации?

О: ASTM A36 и A572 охватывают несущие марки. ASTM A653 — предварительно оцинкованный лист. Горячее цинкование погружением регулируют ISO 1461 или ASTM A123. Европейские заводские сертификаты — EN 10025.

Ключевые выводы

  • Телекоммуникационная профилегибочная машина обслуживает четыре семейства профилей: уголки и раскосы вышки, канал крепления антенн, кабельную лестницу вышки и рамы будок.
  • Объёмы малых сот — причина того, что собственная формовка теперь выигрывает. Мелкие партии и сжатые сроки ломают экономику сервисных центров.
  • Нагрузка на перфорацию определяет реальную производительность. Сначала выбирайте сервопресс по шагу отверстий, а затем стан по скорости.
  • Покрытие влияет на срок службы в поле больше, чем марка. Первыми на тонком покрытии выходят из строя концы перекладин лестницы и кромки реза.
  • Кассетный инструмент окупается при более чем четырёх семействах профилей, что для работ по вышкам и 5G является обычным делом.

Полезное чтение

Основы стана изложены в статье о том, как работает профилегибочная машина. Смежные семейства делят с телекоммуникационной работой обработку рулона: электрические профилегибочные машины для кабельного лотка и профилегибочные машины для центров обработки данных.

История изменений статьи

Первоначально опубликовано: 30 сентября 2026 г.
Последнее обновление: 2026-09-30
История изменений:
  • 2026-09-30: Первая публикация. Построено вокруг четырёх семейств телекоммуникационных профилей с таблицей согласования линии, таблицей марок стали, разделом по инструменту и отказам, шестью вопросами FAQ и блоком ответов. Добавлены ASTM, ISO 1461 и внутренние ссылки вместе со страницей раздела.
Следующие поводы для пересмотра:** ревизия норм для несущих конструкций вышек, изменение интереса к каналу крепления малой соты на 20 процентов, изменение доступности покрытий ASTM A653 для рулона 2.0–3.0 mm либо новый класс скорости сервопресса.

Содержание

Обновления