Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
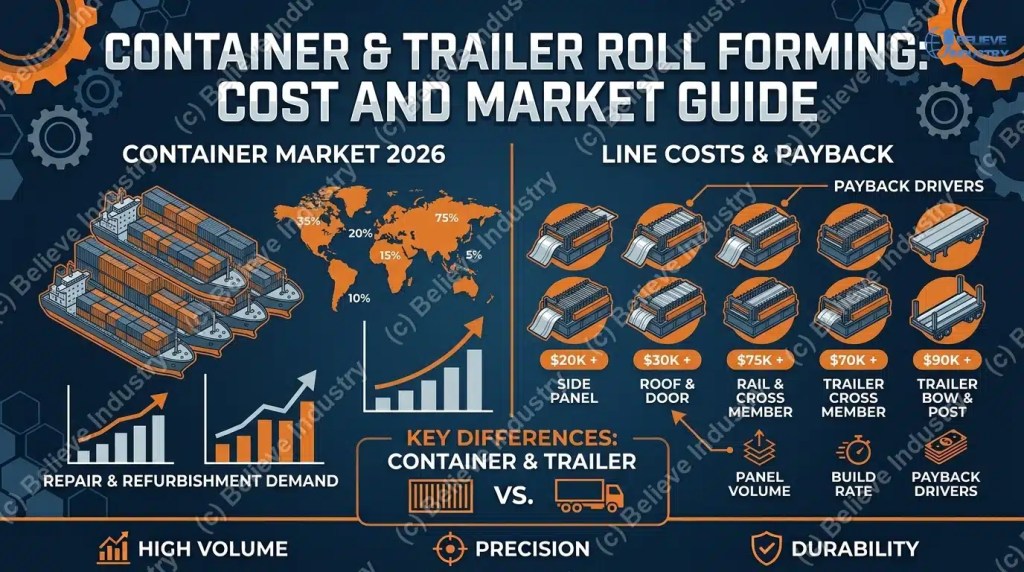
Работа профилегибочных станов для контейнеров начинается с рулона атмосферостойкой стали толщиной 1.6 мм и заканчивается гофрированной панелью, которая должна выдержать двадцать лет в солёном воздухе и штабелирование в девять рядов. Вот и всё техническое задание. В этой категории нет ничего декоративного. Каждый профиль несёт конструктивную нагрузку.
Определение профилегибочного станка для контейнеров: a continuous cold forming line that turns Corten or high-strength steel coil into the corrugated panels, cross members, and rails used in ISO shipping containers and road trailers, with in-line cutting to a fixed panel or member length.
The category splits into two sub-markets. Container lines run wide corrugated panels for box manufacturing and depot repair. Trailer lines run narrower structural sections for dry vans, flatbeds, and container chassis. Same machine family, different tooling, different tolerances. You can see how forming stations are arranged on a Обзор линии профилегибочного станка before you read the profile detail below.
Мы строим и запускаем линии профилирования более чем в 50 странах с 2005 года. Контейнеры и трейлеры — категория, где покупатели чаще всего обжигаются. Рулон здесь не стандартного кровельного класса, и важный допуск — не ширина профиля, а глубина гофры. Ошибка на 3 мм, и панель проваливает тест вертикальной нагрузки, на котором держится весь дизайн контейнера.
Линии кровельных и фасадных панелей формируют сталь 0.4-0.6 мм. В контейнерном производстве эта толщина удваивается, а марка стали меняется полностью.
Три причины усложняют выпуск транспортных профилей по сравнению со строительными
Corten покрывается патиной, но при этом ещё и упрочняется наклёпом SPA-H and Corten A carry a minimum yield of 345 MPa, roughly 40% above a standard galvanized roofing grade. Deep corrugation on that steel springs back harder, so the forming schedule needs more passes and tighter roll gaps than a roofing line of the same gauge. Our холодная прокатка breakdown covers springback control in detail.
Гофра несёт нагрузку. The 36mm ribs on a container side panel are what let a stack of nine containers push 192,000 kg through the corner posts without the walls buckling. Depth tolerance on a container rib is typically plus or minus 1.5mm. Miss it and the wall loses stiffness in the direction that matters.
Кромки панели подготовлены под сварку Every side panel carries a flat edge, about 37mm wide, that gets welded to the next panel. Edge straightness and edge camber decide how fast the welding head can run. A panel with 2mm of edge wave costs more in welding rework than it saved in steel.
Нормативные документы открыты. ISO 1496-1 задаёт спецификацию на контейнеры серии 1, а ASTM A606 Type 4 определяет атмосферостойкую сталь, из которой формует большинство заводов. Прочитайте оба до того, как согласовывать заказ на оснастку.
| Профиль | Материал и толщина | Ключевой размер | Скорость линии | Клетей |
|---|---|---|---|---|
| Гофрированная боковая панель контейнера | Corten A / SPA-H, 1.6-2.0 мм | Глубина 36 мм, ширина волны 208 мм | 12 до 20 м/мин | 22–30 |
| Крыша и дверная панель контейнера | SPA-H или Q235, 1,6–2,5 мм | Глубина 20 мм, шаг 210 мм, 5 волн | 15 до 25 м/мин | 18 до 24 |
| Нижняя боковая стойка контейнера и поперечина пола | SPA-H, около 4.5mm | Профиль C или Z, шаг 25-30cm | 8–14 м/мин | 16 до 22 |
| Поперечина пола полуприцепа и боковая стойка шасси | Q345 / A572 Gr.50, 3,0–4,6 мм | Швеллер 3-4 дюйма, шаг 12-16 дюймов | 10 до 18 м/мин | 14 до 20 |
| Дуга крыши полуприцепа и стойка боковой стенки | Galvalume или предварительно окрашенный лист, 0.8-1.6mm | Арочный швеллер, шаг 16-24 дюйма | 20 до 35 м/мин | 12 to 18 |
Скорости линии рассчитаны на непрерывное производство с летучим отрезным узлом. Количество клетей рассчитано на отдельную установку отрезки по длине, а не на интегрированную линию от рулона до готового контейнера.
Боковая панель контейнера даёт основной объём. 20-футовый сухой контейнер использует по пять панелей на каждую боковую стенку, сваренных встык, то есть десять панелей на контейнер. Умножьте это на 40-футовые контейнеры и на годовой выпуск контейнеров, и цифры быстро станут большими.
Геометрия задана отраслью. Глубина гофры составляет 36 мм. Ширина волны около 208 мм и делится на верхнюю полку 72 мм, нижнюю полку 70 мм и откосы по 68 мм. Радиус гиба в местах сгиба равен R5. Каждая панель сохраняет плоский край 37 мм с обеих сторон под сварку.
Материал — Corten A по ASTM A606 Type 4 или SPA-H по JIS G3114, толщиной 1,6 мм для контейнеров общего назначения и 2,0 мм для high cube и тяжёлых исполнений. Медь составляет 0,25–0,55 %, и именно содержание меди даёт стали атмосферостойкость. Оно же сужает окно формовки. Corten наклёпывается быстрее обычной углеродистой стали, поэтому flower pattern требует больше промежуточных гибов, чтобы наружный радиус R5 не треснул.
Finished panel dimensions land near 1,116mm by 2,323mm for a 20 ft side wall. Note that 1,116mm sits well inside a normal uncoiler’s range, so a container panel line is not a wide-line special case. Our Разматыватель guide covers the payoff end for this width class.
Числовые параметры станка:
Контроль глубины это приёмочное испытание при вводе в эксплуатацию, которое действительно важно. Мы проверяем его профилеметром и лазером в трёх точках по ширине панели и заносим показания в отчёт FAT.

Панели крыши имеют другую гофрировку, поэтому большинство заводов покупают второй комплект оснастки для контейнерного профилегибочного станка, а не пытаются обойтись одним. Пять скруглённых волн глубиной 20 мм с шагом 210 мм, размер панели около 1045 на 2356 мм. На крышу 20-футового контейнера идёт десять панелей. На крышу 40-футового — около двадцати. Толщина 1,6–2,0 мм из SPA-H или, на более дешёвых изделиях, из обычной Q235.
Скруглённая волна мельче, чем ребро боковой стенки, и это меняет задачу формовки. Мелкие волны на тонком металле сильнее подвержены хлопуну, поэтому линии для крыши несут больше клетей с меньшим приращением гиба и часто ставят правильную машину перед станом. Важна и чистота поверхности. Контейнеры проходят дробеструй и окраску, а панель со следами валков просвечивает через верхний слой краски. Наша линия высокоскоростных кровельных панелей использует тот же подход: добавлять клети, а не давление валков.
Дверные панели имеют самую большую толщину металла в контейнере, 2.0-2.5 мм. Они выпускаются на линиях того же семейства, но с другой оснасткой. Две створки на контейнер дают объём ниже, чем у боковых стенок, но оснастка обходится дороже из-за толщины металла и потому, что гофра должна обходить геометрию запорной штанги.

Нижняя боковая обвязка и поперечины пола это те секции, которые большинство покупателей профилегибочных становов для контейнеров до сих пор покупают на стороне. Их формовка на своём производстве даёт контейнерному или деповскому предприятию самую высокую маржу, потому что эти детали изнашиваются намного раньше панелей.
Нижняя боковая обвязка это холодноформованный швеллер из стали SPA-H толщиной около 4.5 мм, идущий по всей длине контейнера. К нему привариваются поперечины пола. Поперечина пола это профиль C или Z, тоже около 4.5 мм, с шагом 25-30 см. 20-футовый контейнер несёт 24 такие поперечины. Если две соседние детали проржавеют насквозь, фанерный пол 28 мм прогибается в форме V под равномерной нагрузкой 20 000 кг.
That spacing sets the production rate. Cutting 24 members per container at 10 m/min is a continuous job, which is why these lines run with an automatic stacker and rarely stop between coils. Closed structural sections follow the same forming logic as our профилегибочный станок для кабельных лотков platform, where the section closes over the last four or five stations and springback control decides whether the seam lines up.

Работа по полуприцепам делится на то, что вы формируете прокаткой, и то, что вы свариваете. Это различие экономит покупателям много денег, и его нужно зафиксировать в спецификации в первую очередь.
Профилегибочные детали полуприцепа:
Остаётся сварным листом: главная двутавровая балка высотой 500 мм. На полуприцепе с боковыми панелями длиной 13 м эта балка имеет верхнюю полку 14 мм, стенку 8 мм и нижнюю полку 16 мм. Ни один профилегибочный стан не изготовит такое сечение экономично. Угловые стойки контейнера это другой случай, поскольку они формируются холодным способом из листа примерно 6 мм и действительно проходят через стан, но главная балка полуприцепа проходит сваркой. Относитесь с подозрением к любому предложению, которое утверждает обратное.
Производители прицепов каждый год повторяют один и тот же инженерный аргумент. Убрать вес из поперечин, не потеряв жёсткость. Профилегибка отвечает на это: гнутый профиль из высокопрочной стали 3,5 мм Q345 несёт ту же нагрузку, что горячекатаный швеллер 4,5 мм. Пятьдесят килограммов с прицепа — это топливо и полезная нагрузка для парка, который его покупает. Та же логика облегчения стоит за профилегибкой для автопрома, только масштаб гораздо больше, а допуск свободнее. Truck Trailer Manufacturers Association публикует рекомендуемые практики, на которые ссылается большинство североамериканских спецификаций.
Числовые характеристики станка для комбинированной линии поперечин и боковых стоек:

Дуги каркаса это самая массовая деталь полуприцепа, о которой никто не думает. 53-футовый закрытый полуприцеп несёт дугу каждые 16-24 дюйма вдоль крыши, что даёт от 27 до 40 дуг на полуприцеп. При толщине оцинкованной стали 0.8-1.2 мм они формируются быстро.
Формовка простая. Неглубокий швеллер или шатровый профиль из высокопрочной низколегированной стали или Galvalume, сформированный на 12-18 клетях. Затем идёт деталь, которая определяет, будет ли крыша протекать. Дуга прогибается до радиуса конька крыши после формовки, и лапы дуги должны попасть в пределах примерно 3 мм от верхней обвязки, чтобы обшивка крыши лежала плоско. На линии со встроенной станцией кривизны дуга формуется, гнётся, измеряется и режется без второй операции перемещения.
Боковые стойки на полуприцепе с тентом ставятся с шагом 12-16 дюймов и несут панель. Конкурируют две конструкции. Более старая это стойка Z или шатрового профиля, приклепанная или приклеенная за плоским листом. Более новая, распространённая на европейских и китайских полуприцепах с боковыми панелями, это многорёберный холоднокатаный коробчатый профиль, полностью заменяющий комбинацию плоского листа и стойки. Такая конструкция требует более широкого профилегибочного стана с 20-26 клетями и снимает со сборки одну операцию клёпки.
Характеристики:

| Деталь | Метод производства | Почему |
|---|---|---|
| Боковая панель, крыша и дверная панель контейнера | Изготовлен профильной гибкой | Непрерывная глубокая гофра, высокий объём, контроль сварной кромки |
| Нижняя боковая стойка контейнера, поперечина пола | Изготовлен профильной гибкой | Постоянное сечение, 24 профиля на контейнер |
| Угловая стойка контейнера | Холодное формование, затем сварка | Глубокий замкнутый профиль при 6 мм, малый объём на единицу |
| Угловой фитинг контейнера | Литая сталь | Деталь силового пути, фиксированная геометрия ISO 1161 |
| Поперечина полуприцепа, боковая обвязка, защитный брус | Изготовлен профильной гибкой | Большая длина, постоянное сечение, весовые параметры |
| Главная балка полуприцепа, двутавр | Сварной лист | Глубина 500 мм, полка 8–16 мм, малый объём на длину |
| Ось, подвеска, седельно-сцепное устройство, опорные домкраты | Покупная | Не является формовочной деталью |
Распечатайте эту таблицу. Около 60% массы стали в контейнере или полуприцепе может быть получено на профилегибочном станке. Остальное сваривают, отливают или покупают, и никакой поставщик это не изменит.
| Метрика | Показатель | Источник |
|---|---|---|
| Выпуск новых контейнеров в Китае, 2025 | около 6.45 млн TEU | Китайская ассоциация контейнерной промышленности, 2026 |
| Изменение к 2024 | минус 20,4 % | без изменений |
| Прогноз для Китая на 2026 | 4,5–5,0 млн TEU | без изменений |
| Доля Китая на мировом рынке | выше 96 % | без изменений |
| Установленные мощности в Китае | 12.5 млн TEU в год | без изменений |
| Мировой парк контейнеров | 33.69 млн TEU, 7 497 судов | данные парка, конец 2025 |
| Срок службы контейнера | 15-25 лет | отраслевая практика |
Внимательно прочитайте эти цифры. Выпуск упал на 20.4% в 2025 году, и на 2026 год прогноз снова ниже, тогда как установленные мощности составляют 12.5 млн TEU. Загрузка мощностей едва превышает половину. Это жёсткий рынок для того, кто покупает новую линию панелей ради объёма контейнеров.
Деньги не в производстве новых контейнеров. Они в ремонте и восстановлении. Парк в 33,69 млн TEU при сроке службы 15–25 лет создаёт постоянный поток сменных панелей, а ремонтные цеха депо покупают линии меньше, чем контейнерные заводы. Institute of International Container Lessors задаёт нормы осмотра и ремонта, по которым работают депо. Если вы оцениваете контейнерный профилегибочный станок в 2026 году, ремонтный канал — то место, где борьба за спрос слабее.
| Тип линии | Типичный диапазон цены | Драйвер окупаемости |
|---|---|---|
| Линия боковых панелей контейнера | $180,000 to $420,000 | Объём панелей, контракты на поставку для контейнерных заводов |
| Линия кровельных и дверных панелей контейнера | $120,000 to $260,000 | В комплекте с линией боковых панелей |
| Линия контейнерных обвязок и поперечин | $90,000 to $200,000 | Объём ремонта в депо |
| Линия поперечин и обвязок полуприцепа | $110,000 to $240,000 | Изделий в неделю, требование по массе |
| Линия дуг крыши и стоек стенок полуприцепа | $70,000 to $180,000 | Темп выпуска прицепов |
Расчёт маржи по деталям прост. Боковая панель Corten толщиной 1.6 мм размером 1 116 мм на 2 400 мм весит около 35.7 кг. По ценам на Corten материал в рулоне обходится примерно от $28 до $34. Готовые панели при объёмных поставках продаются в диапазоне от $39 до $45, а при заказах на одиночную панель для ремонта дороже. По одной стали маржа невелика.
Маржа живёт в толщине и глубине. Панель типа high cube толщиной 2.0 мм содержит больше стали и стоит дороже. Линия панелей на 18 м/мин делает примерно 7 панелей в минуту при длине реза 2.4 м, поэтому выпуск не является ограничением. Ограничение в том, кто покупает панели. Ремонтные депо с постоянными контрактами зарабатывают больше на комбинации кровельной и боковой панели за $200,000, чем заводы контейнеров на специализированной линии боковых панелей за $400,000.
Контейнерный профилегибочный станок находится в другой ценовой категории, чем серийное кровельное оборудование. Линия кровельных листов торгуется ценой за метр. Линия контейнерных панелей торгуется точностью глубины гофрировки, качеством кромки под сварку и поведением Corten при формовке. Скорость продаёт серийное оборудование. Допуск продаёт транспортное оборудование.
If your product mix spans both containers and trailers, a двухслойный профилегибочный станок can carry two shallow profiles on one base, but do not expect it to handle container ribs on one deck and trailer rails on the other. The gauge gap is too wide. A профилегибочная машина на заказ built around your actual panel schedule usually beats a catalogue line, and the price drivers are station count, cutoff type, and whether you need an in-line curver.


Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Читать далее

Two Cable Tray Roll Forming Machines Ready to Ship to...
Читать далее
A roll forming machine price ranges from 20,000 for a basic stud and...
Читать далее
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



