ที่อยู่
เลขที่ 1 ถนน Yd เขต Huishan เมืองอู๋ซี มณฑลเจียงซู 214183
เวลาทำงาน
วันจันทร์ถึงวันศุกร์: 9:00 - 17:00 น.
วันเสาร์: 9.00 - 16.00 น.
ที่อยู่
เลขที่ 1 ถนน Yd เขต Huishan เมืองอู๋ซี มณฑลเจียงซู 214183
เวลาทำงาน
วันจันทร์ถึงวันศุกร์: 9:00 - 17:00 น.
วันเสาร์: 9.00 - 16.00 น.
ประสิทธิภาพของเครื่องรีดขึ้นรูปทุกเครื่องขึ้นอยู่กับคุณภาพของแผ่นโลหะที่ป้อนเข้าไป แต่ข้อบกพร่องของรูปทรงส่วนใหญ่ที่เราตรวจสอบพบที่ Believe Industry นั้นไม่ได้เริ่มต้นที่เครื่องรีดขึ้นรูป แต่เริ่มต้นที่ม้วนแผ่นโลหะ แผ่นโลหะที่มีรอยขรุขระ โค้งงอ หรือความกว้างไม่สม่ำเสมอ จะสร้างปัญหาให้กับเครื่องจักรตลอดทั้งสายการผลิต.
นั่นคือจุดที่การตัดแผ่นเหล็กม้วนเข้ามามีบทบาท มันคือขั้นตอนระหว่างโรงงานเหล็กและเครื่องขึ้นรูปม้วนของคุณ และมันเป็นตัวตัดสินว่าวัสดุของคุณจะไหลได้อย่างราบรื่นหรือกลายเป็นเศษเหล็ก.
คู่มือนี้อธิบายว่าการตัดแผ่นเหล็กม้วนคืออะไร สายการผลิตตัดแผ่นเหล็กม้วนทำงานอย่างไร และข้อเท็จจริงห้าประการเกี่ยวกับการเตรียมวัสดุที่สำคัญที่สุดสำหรับความแม่นยำในการขึ้นรูปม้วน.
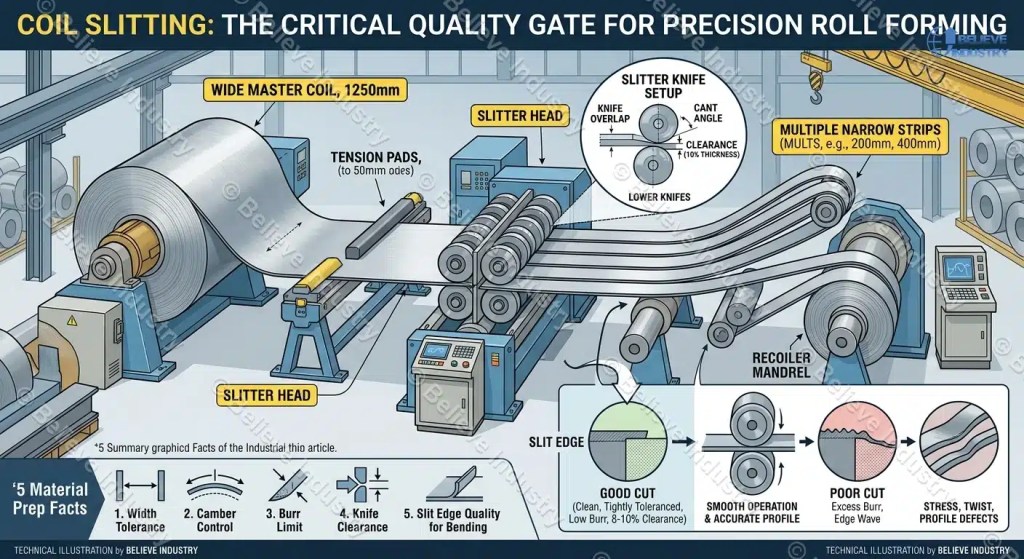
การตัดแผ่นโลหะม้วนเป็นกระบวนการตัดโลหะที่ใช้มีดตัดแบบหมุนเพื่อตัดแผ่นโลหะม้วนหลักที่มีความกว้างมากตามแนวยาวออกเป็นแถบแคบๆ หลายแถบ เรียกว่า "แถบย่อย" จากนั้นแถบเหล่านี้จะถูกม้วนกลับเข้าไปในม้วนโลหะแต่ละม้วน โดยแต่ละม้วนจะถูกตัดให้มีความกว้างที่เครื่องจักรปลายทางต้องการ.
โรงงานเหล็กผลิตม้วนเหล็กมาตรฐานที่มีความกว้างโดยทั่วไป 1,000 มม. ถึง 2,000 มม. และมีน้ำหนัก 10 ถึง 30 ตัน เครื่องขึ้นรูปเหล็กแทบไม่มีเครื่องไหนต้องการความกว้างขนาดนั้น เครื่องขึ้นรูปเหล็กแป CZ อาจต้องใช้แถบขนาด 200 มม. ส่วนรางสายเคเบิลอาจต้องใช้ขนาด 400 มม. การผ่าแถบจะช่วยเชื่อมช่องว่างนั้นได้.
การตัดผ่านเครื่องตัดเพียงครั้งเดียว สามารถตัดเหล็กม้วนใหญ่ขนาด 1250 มม. ออกเป็นแผ่นเหล็กมากกว่า 20 แผ่นในการทำงานครั้งเดียว นั่นคือจุดประสงค์หลัก คุณซื้อเหล็กเป็นตันตามความกว้างจากโรงงาน แล้วนำมาตัดเป็นความกว้างที่แม่นยำตามความต้องการของรูปทรงต่างๆ คุณสามารถอ่านข้อมูลพื้นฐานเกี่ยวกับกระบวนการโดยทั่วไปได้ที่นี่ หน้าเกี่ยวกับการตัดม้วนกระดาษในวิกิพีเดีย.
การเตรียมขดลวดไม่ใช่แค่งานเสริม แต่เป็นด่านตรวจสอบคุณภาพด่านแรกของกระบวนการทั้งหมด กระบวนการขึ้นรูปม้วน.
มาตรฐาน สายตัดขดลวด นำเหล็กผ่านสถานีทั้งหกตามลำดับ นี่คือสิ่งที่เกิดขึ้นในแต่ละสถานี.
การเข้าและการคลายเกลียว. ม้วนหลักจะถูกวางลงบนแกนหมุน ส่วนห่อหุ้มด้านนอกจะถูกลอกออกและป้อนเข้าสู่ลูกกลิ้งบีบ เครื่องจักรที่สร้างมาอย่างดี เครื่องคลายขด ช่วยยึดขดลวดให้อยู่ตรงกลางและปล่อยวัสดุออกมาในอัตราคงที่ การจัดแนวที่ไม่ถูกต้องในจุดนี้จะทำให้แผ่นวัสดุทุกแผ่นที่อยู่ถัดไปโค้งงอ.
วงจรและการป้อนวัสดุ. วงจรพักหรือตัวสะสมแรงดันจะแยกความเร็วของเครื่องคลายม้วนออกจากความเร็วของหัวตัด ทำให้แผ่นโลหะเข้าสู่ใบมีดในสภาพเรียบและปราศจากแรงตึง ในสายการผลิตที่แก้ไขรูปทรงด้วยนั้น ตัวปรับระดับจะช่วยปรับความโค้งของม้วนโลหะให้เรียบก่อนการตัด.
หัวตัด. นี่คือหัวใจสำคัญของเครื่องจักร ใบมีดวงกลมคู่หนึ่ง ทั้งด้านบนและด้านล่าง สำหรับแต่ละแนวตัด จะตัดแผ่นโลหะขณะที่มันเคลื่อนผ่านระหว่างใบมีดทั้งสอง วงแหวนยางจะช่วยยึดแผ่นโลหะให้แบนราบและดันแผ่นโลหะที่ตัดแล้วให้แยกออกจากกัน เพื่อไม่ให้แผ่นโลหะทับซ้อนกัน.
เศษขดลวด. เส้นใยที่ตัดแต่งขอบสองเส้นจะถูกม้วนลงบนเครื่องม้วนเศษโลหะ โดยทั่วไปแล้ว การตัดแต่งจะอยู่ที่ 3 มม. ถึง 8 มม. ต่อด้าน ขึ้นอยู่กับข้อกำหนดด้านคุณภาพของขอบและสภาพของขอบโรงงาน.
ความตึงเครียดและการแยกจากกัน. แผ่นปรับความตึงหรือแผ่นลากจะยึดแถบแต่ละแถบไว้เพื่อให้เครื่องม้วนดึงแถบให้แน่น ใบมีดตัดจะแยกแถบหลายชิ้นออกจากกัน และสถานีปรับความตึงจะช่วยรักษาระยะห่างระหว่างแถบเหล่านั้น.
ถอยหลัง. แต่ละแถบจะถูกม้วนกลับลงบนแกนของตัวเอง โดยมีนิ้วหรือตัวคั่นคั่นไว้ เพื่อเตรียมสำหรับการจัดส่งหรือเข้าสู่สายการขึ้นรูปม้วน.
สายการผลิตแผ่นโลหะบางสมัยใหม่มีความเร็ว 150 ถึง 250 เมตรต่อนาที หัวตัดจะไม่ลดความเร็วลงเมื่อแผ่นโลหะมีความหนามากขึ้น แต่จะลดความเร็วลงเมื่อวัสดุมีความหนามากขึ้น ซึ่งเป็นเหตุผลว่าทำไมขนาดเกจจึงมีความสำคัญเมื่อคุณระบุสายการผลิต.

ปัจจัยสำคัญที่สุดที่มีผลต่อคุณภาพของขอบแผ่นโลหะที่ตัดคือ ช่องว่างระหว่างใบมีดตัดด้านบนและด้านล่าง หากช่องว่างแคบเกินไป ใบมีดจะสึกหรอเร็วและทำให้ขอบเรียบแทนที่จะตัด หากช่องว่างกว้างเกินไป แผ่นโลหะจะฉีกขาดแทนที่จะตัด ทำให้เกิดเสี้ยนและขอบยืดตัวมาก.
หลักการเริ่มต้นโดยทั่วไปคือ 8 ถึง 10 เปอร์เซ็นต์ของความหนาของวัสดุ โดยแบ่งใช้ระหว่างชุดใบมีดทั้งสองชุด จากนั้นช่างผู้ตั้งค่าจะปรับแต่งโดยการสังเกตรอยคม ค่าเริ่มต้นเหล่านี้ใช้ได้กับเหล็กอ่อน:
| ความหนาของวัสดุ | ระยะห่างในการออกตัว (ต่อด้าน) | เบอร์ที่คาดหวัง |
|---|---|---|
| 0.3 ถึง 0.5 มม. | 0.03 ถึง 0.05 มม. | ต่ำกว่า 0.03 มม. |
| 0.6 ถึง 1.0 มม. | 0.05 ถึง 0.10 มม. | ต่ำกว่า 0.05 มม. |
| 1.1 ถึง 2.0 มม. | 0.10 ถึง 0.18 มม. | ต่ำกว่า 0.10 มม. |
| 2.1 ถึง 3.0 มม. | 0.18 ถึง 0.28 มม. | ต่ำกว่า 0.15 มม. |
| 3.1 ถึง 6.0 มม. | 0.28 ถึง 0.50 มม. | ต่ำกว่า 0.25 มม. |
การตั้งค่าใบมีดยังรวมถึงการซ้อนทับและการเอียง การซ้อนทับคือความลึกที่วงใบมีดประกบกันในแนวตั้ง การเอียงคือการปรับมุมใบมีดเล็กน้อยเพื่อให้รอยตัดเปิดออกด้านหลังใบมีด ลดแรงเสียดทานบนแผ่นโลหะ การตั้งค่าทั้งสองจะเปลี่ยนแปลงไปตามความหนาและเกรดของวัสดุ เหล็กกล้าความแข็งแรงสูงและเหล็กกล้าไร้สนิมต้องการค่าที่แตกต่างจากเหล็กกล้าอ่อน.
วัสดุที่แข็งกว่าต้องการระยะห่างมากกว่า วัสดุที่อ่อนนุ่มและเหนียว เช่น อลูมิเนียมบางเกรด ต้องการระยะห่างน้อยกว่า เมื่อสายการผลิตตัดวัสดุหลายเกรด เอกสารการตั้งค่าสำหรับแต่ละเกรดมีความสำคัญพอๆ กับตัวใบมีดเอง ช่างเทคนิคการตั้งค่าที่ ช่างประกอบ หากต้องการข้อมูลเชิงลึกมากกว่าตารางที่แสดงไว้ที่นี่ โปรดเผยแพร่คำแนะนำเชิงปฏิบัติเพิ่มเติม.
การขึ้นรูปด้วยการรีดจะทำให้ขอบของแผ่นโลหะโค้งงอมากกว่าส่วนอื่นๆ ของชิ้นงาน ขา รอยพับ และขอบที่เย็บพับทั้งหมดเริ่มต้นจากขอบที่ถูกตัด หากขอบนั้นมีเสี้ยนหรือแข็งตัวจากการตัดที่ไม่ดี รูปทรงของชิ้นงานก็จะแสดงให้เห็นเช่นนั้น.
ปัญหาแรกคือครีบโลหะ ครีบโลหะคือเศษโลหะบางๆ ที่ถูกบีบออกมาตรงแนวตัด บนชิ้นงานขึ้นรูปด้วยการรีด ครีบโลหะหนาๆ จะแตกเมื่อขอบงอ บนขดลวดที่ทาสีไว้แล้ว ครีบโลหะจะเสียดสีกับเครื่องมือและทำให้สีเป็นรอย นอกจากนี้ ครีบโลหะยังอุดตันช่องว่างระหว่างลูกกลิ้งและเร่งการสึกหรอของเครื่องมือทั่วทั้งชิ้นงาน สายการผลิตเครื่องรีดขึ้นรูป.
ความโค้งเป็นปัญหาประการที่สอง ความโค้งคือการโค้งไปด้านข้างของแถบที่วัดตามความยาว หากแถบที่ถูกตัดโค้งไปทางซ้ายหรือขวา ความโค้งก็จะเพิ่มขึ้นตามความยาวของแถบ เครื่องขึ้นรูปม้วน ดึงให้ตรงด้วยแรง แรงต้านนั้นปรากฏให้เห็นเป็นความบิดเบี้ยวในรูปทรงที่เสร็จสมบูรณ์ ขาเป็นลอน และความสูงของขาไม่สม่ำเสมอตามความยาว.
คลื่นขอบเป็นชนิดที่สาม แถบที่ตัดโดยมีช่องว่างมากเกินไปจะยืดออกที่ขอบแทนที่จะตัดอย่างเรียบร้อย ขอบที่ยืดออกจะยาวกว่าตรงกลางของแถบ ดังนั้นจึงโก่งงอเป็นคลื่น คลื่นขอบจะส่งผลต่อคลื่นรูปทรงโดยตรงที่ด้านทางออก.
นี่คือเหตุผลที่ผู้ซื้อที่มีประสบการณ์จะระบุคุณภาพของขอบในคำสั่งซื้อเหล็กแผ่นตัด ไม่ใช่แค่ความกว้างและความหนาเท่านั้น ขอบที่ดูดีในขณะที่ยังเป็นเหล็กแผ่นอาจเสียหายได้เมื่อใช้งานกับเครื่องจักร.
ค่าความคลาดเคลื่อนของความกว้างบนแผ่นโลหะที่ตัดขึ้นอยู่กับความหนาของวัสดุ วัสดุที่บางกว่าจะตัดได้เรียบกว่าและรักษาค่าความคลาดเคลื่อนได้ดีกว่า ค่าเหล่านี้สะท้อนถึงสิ่งที่เครื่องตัดโลหะที่ได้รับการดูแลอย่างดีสามารถทำได้ในทางปฏิบัติ:
| ความหนาของวัสดุ | ความคลาดเคลื่อนของความกว้าง | ความโค้ง (ต่อความยาว 2 เมตร) | ขีดจำกัดของ Burr |
|---|---|---|---|
| 0.2 ถึง 1.0 มม. | บวกหรือลบ 0.10 มม. | 1.0 มม. | 5 เปอร์เซ็นต์ของความหนา |
| 1.0 ถึง 2.0 มม. | บวกหรือลบ 0.13 มม. | 1.5 มม. | 5 เปอร์เซ็นต์ของความหนา |
| 2.0 ถึง 3.0 มม. | บวกหรือลบ 0.15 มม. | 2.0 มม. | ความหนา 8 เปอร์เซ็นต์ |
| 3.0 ถึง 6.0 มม. | บวกหรือลบ 0.20 มม. | 2.5 มม. | 10 เปอร์เซ็นต์ของความหนา |
เพื่อเป็นการเปรียบเทียบ ข้อกำหนดทั่วไปสำหรับเหล็กแผ่นรีดร้อนและรีดเย็นนั้นอยู่ภายใต้ ASTM A568/A568M. งานขึ้นรูปโลหะด้วยแรงดึงสูงมักต้องการค่าความแน่นที่มากกว่าค่ามาตรฐาน ซึ่งคุณควรปรึกษาหารือกับผู้ผลิตชิ้นส่วนก่อนสั่งซื้อ.
เปรียบเทียบสิ่งนี้กับ เส้นตัดตามความยาว ในการทำงานทั่วไป ค่าความคลาดเคลื่อนของความยาวเป็นตัวกำหนดคุณสมบัติ ส่วนในการตัดแผ่นเหล็กม้วน ค่าความกว้าง ความโค้ง และครีบเป็นตัวกำหนดคุณสมบัติ ดังนั้นควรระบุทั้งสามอย่างนี้ลงในข้อกำหนดการสั่งซื้อแผ่นเหล็กม้วนของคุณ.
เครื่องตัดแผ่นเหล็กม้วนแบ่งประเภทตามความหนาของวัสดุที่สามารถใช้งานได้ การเลือกซื้อเครื่องที่ไม่เหมาะสมกับประเภทของผลิตภัณฑ์จะทำให้สิ้นเปลืองเงินทั้งทางตรงและทางอ้อม: เครื่องที่เบาเกินไปจะเสียเร็ว เครื่องที่หนักเกินไปจะมีราคาสูงเกินความจำเป็น.
| คลาสไลน์ | ช่วงความหนา | ความเร็วสายการผลิต | แม็กซ์ สตริปส์ | ผลิตภัณฑ์ทั่วไป |
|---|---|---|---|---|
| มาตรวัดแสง | 0.1 ถึง 2.0 มม. | 150 ถึง 250 เมตร/นาที | 30+ | หลังคา, แป, รางเหล็ก, รางสายเคเบิล |
| ขนาดกลาง | 1.5 ถึง 4.0 มม. | 80 ถึง 150 เมตร/นาที | 20 | เสาตั้งชั้นวาง, แปโครงสร้าง |
| หนาพิเศษ | 3.0 ถึง 12.0 มม. | 30 ถึง 60 เมตร/นาที | 10 | ส่วนโครงสร้างหนา แผ่นเหล็ก |
A สายตัดแผ่นโลหะบาง ครอบคลุมวัตถุดิบขึ้นรูปม้วนส่วนใหญ่ เนื่องจากวัสดุสำหรับหลังคา แผ่นผนัง แป และเสา มีความหนาอยู่ระหว่าง 0.3 มม. ถึง 3.0 มม. สายตัดแผ่นโลหะหนา มีไว้สำหรับแผ่นเหล็กโครงสร้างหนา ซึ่งเครื่องขึ้นรูปม้วนส่วนใหญ่ไม่เคยใช้.
สำหรับร้านค้าขนาดเล็กและปริมาณการขายไม่มากนัก สายตัดขนาดเล็ก สามารถจัดการกับขดลวดแคบและความกว้างปานกลางได้โดยใช้พื้นที่และราคาน้อยกว่ามาก เราได้ติดตั้งเครื่องจักรทั้งสามประเภทแล้ว และข้อผิดพลาดในการเลือกขนาดเครื่องจักรที่พบบ่อยที่สุดจากผู้ซื้อครั้งแรกคือการเลือกขนาดที่ไม่ถูกต้อง.

โรงงานขึ้นรูปโลหะขนาดเล็กและขนาดกลางส่วนใหญ่ซื้อเหล็กแผ่นรีดจากผู้รับจ้างแปรรูป คุณส่งรายละเอียดสเปคไป พวกเขาตัดเหล็กแผ่นรีดต้นแบบ คุณก็จะได้รับเหล็กแผ่นรีดพร้อมใช้งาน ไม่ต้องลงทุน ไม่ต้องมีทีมงานติดตั้ง ไม่ต้องสต็อกใบมีด.
การคำนวณจะเปลี่ยนไปเมื่อปริมาณเพิ่มขึ้น การจ้างตัดแผ่นโลหะจะคิดค่าบริการต่อการตัด ต่อการตั้งค่า และต่อตัน เมื่อปริมาณการผลิตต่อเดือนของคุณคุ้มค่ากับการใช้ความกว้างคงที่สองหรือสามขนาดแล้ว ระยะเวลาคืนทุนของสายการผลิตของคุณเองจะสั้นลงอย่างรวดเร็ว สายการผลิตเช่น... ตัวเลือกเครื่องคลายขดลวดที่เราอธิบายไว้ในที่นี้ จับคู่โดยตรงกับการตัดแบ่งภายในโรงงานเพื่อการควบคุมวัสดุอย่างสมบูรณ์.
การตัดแผ่นโลหะภายในโรงงานเองยังช่วยเพิ่มความรวดเร็วในการตอบสนอง สามารถเปลี่ยนความกว้างของแผ่นโลหะได้ภายในเวลาไม่กี่ชั่วโมง แทนที่จะต้องรอคิวในเครื่องจักรนานถึงหนึ่งสัปดาห์ สำหรับโรงงานรับจ้างผลิตชิ้นงานขึ้นรูปตามสั่งที่มีการเปลี่ยนแปลงความกว้างบ่อยครั้ง ความคล่องตัวนี้คุ้มค่ากับเงินที่จ่ายไปอย่างแน่นอน.
คำแนะนำที่ตรงไปตรงมาของเราคือ: หากปริมาณการผลิตต่ำกว่าประมาณ 500 ตันต่อเดือน และความกว้างของเหล็กคงที่ ควรใช้บริการแปรรูปจากภายนอก แต่หากปริมาณการผลิตสูงกว่านั้น ควรคำนวณต้นทุนเองและผลิตในสายการผลิตของคุณเอง จุดเปลี่ยนจะเปลี่ยนแปลงไปตามต้นทุนแรงงานในท้องถิ่นและการขนส่งเหล็ก ดังนั้นควรออกแบบโมเดลธุรกิจของคุณเองมากกว่าที่จะลอกเลียนแบบของคนอื่น.

ต้นทุนการตัดแผ่นเหล็กม้วนมีปัจจัยหลักสี่ประการ ได้แก่ จำนวนแผ่นเหล็กที่ตัด เพราะการตัดที่มากขึ้นหมายถึงการใช้ชุดใบมีดมากขึ้นและการตั้งค่าที่นานขึ้น ความหนาของวัสดุ เพราะวัสดุที่มีความหนาจะตัดได้ช้ากว่าและทำให้ใบมีดสึกหรอเร็วกว่า คุณภาพของขอบที่ต้องการ เพราะข้อจำกัดเรื่องครีบและส่วนโค้งที่เข้มงวดทำให้ต้องใช้ใบมีดคุณภาพสูงกว่าและต้องใช้ความเร็วที่ช้าลง และการสูญเสียผลผลิต เนื่องจากทุกครั้งที่มีการตัด จะสูญเสียขอบที่ตัดแต่งแล้ว รวมถึงส่วนหัวและส่วนท้ายของแผ่นเหล็กม้วนด้วย.
หากการออกแบบโปรไฟล์ของคุณรองรับการตัดแต่งที่กว้างขึ้นเล็กน้อย คุณจะได้อายุการใช้งานของใบมีดและคุณภาพการตัดที่ดีขึ้น หากโปรไฟล์ของคุณ เครื่องขึ้นรูปม้วนแผ่นหลังคา โปรไฟล์นี้ช่วยให้สามารถตัดแต่งขอบบนเครื่องขึ้นรูปม้วนได้โดยตรง คุณสามารถสั่งซื้อม้วนเหล็กตัดที่มีช่วงความคลาดเคลื่อนกว้างขึ้น และลดต้นทุนได้ทั้งสองด้าน.


An electrical roll forming machine turns steel coil into the...
อ่านเพิ่มเติม
What Is a Container Roll Forming Machine? Container roll forming...
อ่านเพิ่มเติม
What Is an Upright Rack Column Roll Forming Machine? An...
อ่านเพิ่มเติม
Drainage roll forming machine lines turn steel coil into the...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


