Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
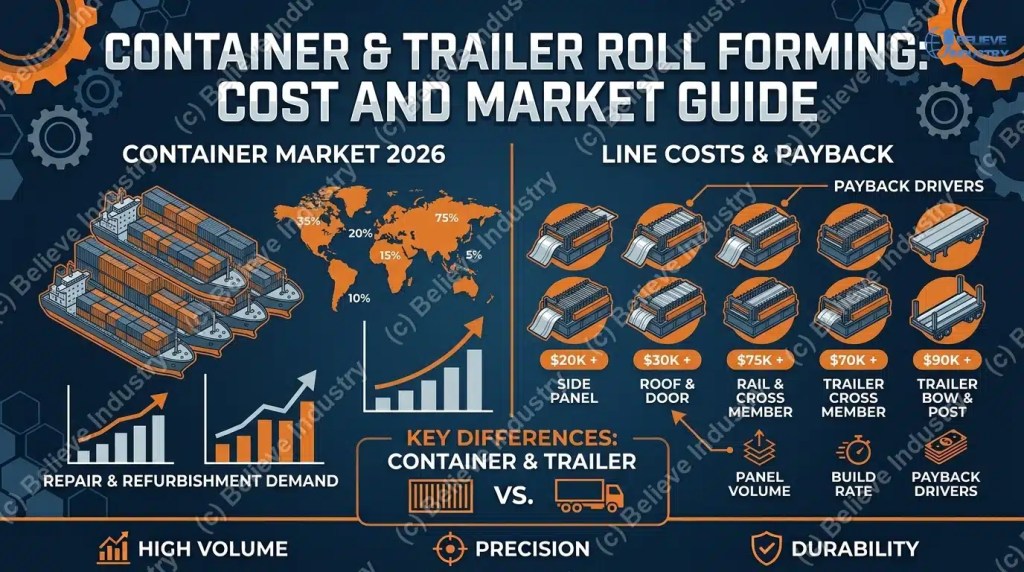
Konteyner rulo şekillendirme makinesi işi, 1,6 mm hava koşullarına dayanıklı çelik bir rulo ile başlar ve yirmi yıl boyunca tuzlu havaya ve dokuz katlı istiflemeye dayanması gereken oluklu bir panel ile biter. İşin tamamı budur. Bu kategoride hiçbir şey dekoratif değildir. Her profil yapısal yük taşır.
Konteyner rulo şekillendirme makinesi tanımı: a continuous cold forming line that turns Corten or high-strength steel coil into the corrugated panels, cross members, and rails used in ISO shipping containers and road trailers, with in-line cutting to a fixed panel or member length.
The category splits into two sub-markets. Container lines run wide corrugated panels for box manufacturing and depot repair. Trailer lines run narrower structural sections for dry vans, flatbeds, and container chassis. Same machine family, different tooling, different tolerances. You can see how forming stations are arranged on a Rulo şekillendirme makinesi hattı before you read the profile detail below.
2005'ten beri 50'ten fazla ülkede roll forming hatları kurduk ve sevk ettik. Konteyner ve dorse işleri, alıcıların en çok zarar ettiği kategoridir. Coil burada standart bir çatı sınıfı değildir ve önemli tolerans profil genişliği değil, oluk derinliğidir. 3 mm yanılırsanız panel, tüm konteyner tasarımının dayandığı dikey yük testini geçemez.
Çatı kaplama ve kaplama profili hatları 0,4 ila 0,6 mm çelik şekillendirir. Konteyner işi bu kalınlığı iki katına çıkarır ve çelik ailesini tamamen değiştirir.
Üç şey transport profillerini bina profillerinden daha zor hale getirir.
Corten hava koşullarına dayanır, ama aynı zamanda iş sertleşmesi gösterir. SPA-H and Corten A carry a minimum yield of 345 MPa, roughly 40% above a standard galvanized roofing grade. Deep corrugation on that steel springs back harder, so the forming schedule needs more passes and tighter roll gaps than a roofing line of the same gauge. Our soğuk haddeleme breakdown covers springback control in detail.
Oluklu yapı yük taşır. The 36mm ribs on a container side panel are what let a stack of nine containers push 192,000 kg through the corner posts without the walls buckling. Depth tolerance on a container rib is typically plus or minus 1.5mm. Miss it and the wall loses stiffness in the direction that matters.
Panel kenarları kaynak ön hazırlığıdır. Every side panel carries a flat edge, about 37mm wide, that gets welded to the next panel. Edge straightness and edge camber decide how fast the welding head can run. A panel with 2mm of edge wave costs more in welding rework than it saved in steel.
Belgeleyici standartlar kamuya açıktır. ISO 1496-1 seri 1 yük konteynerlerinin şartnamesini belirler, ASTM A606 Type 4 ise tesislerin çoğunun şekillendirdiği atmosferik korozyona dayanıklı çeliği tanımlar. Takım siparişini kesinleştirmeden önce ikisini de okuyun.
| Profil | Malzeme ve kalınlık | Kilit ölçü | Hat hızı | Üniteler |
|---|---|---|---|---|
| Konteyner oluklu yan panel | Corten A / SPA-H, 1,6 ila 2,0 mm | 36 mm derinlik, 208 mm dalga genişliği | 12 ila 20 m/dk | 22 ila 30 |
| Konteyner çatı ve kapı paneli | SPA-H veya Q235, 1,6 ila 2,5 mm | 20 mm derinlik, 210 mm adım, 5 dalga | 15 ila 25 m/dk | 18 ila 24 |
| Konteyner alt yan rayı ve zemin enine üyesi | SPA-H, yaklaşık 4,5 mm | C veya Z kesit, 25 ila 30 cm aks aralığı | 8 ila 14 m/dk | 16 ila 22 |
| Römork zemin enine üyesi ve şasi yan rayı | Q345 / A572 Gr.50, 3,0 ila 4,6 mm | 3 ila 4 inç kanal, 12 ila 16 inç aks aralığı | 10 ila 18 m/dk | 14 ila 20 |
| Römork çatı kirişi ve yan duvar dikmesi | Galvalume veya ön boyalı, 0,8 ila 1,6 mm | Kavisli kanal, 16 ila 24 inç aks aralığı | 20 ila 35 m/dk | 12 to 18 |
Hat hızları, uçan kesme ile sürekli üretim varsayımına dayanır. Ünite sayıları ise rulo'dan kutuya entegre bir hat değil, bağımsız bir boy kesme düzenine göre verilir.
Konteyner yan paneli hacmi belirleyen üründür. 20 ft'lik bir kuru konteyner, her yan duvar için kenarları birleştirilmiş beş panel kullanır, yani kutu başına on panel. Bunu 40 ft'lik birimlere ve yıllık kutu üretimine göre çarptığınızda sayılar hızla büyür.
Geometri endüstri standardıyla sabittir. Oluk derinliği 36 mm'dir. Dalga genişliği yaklaşık 208 mm'dir ve 72 mm üst yüzey, 70 mm alt yüzey ile 68 mm eğimli kısımlara bölünür. Kıvrımlardaki bükme yarıçapı R5'tir. Her panel, kaynak için her iki tarafta 37 mm düz kenar bırakır.
Malzeme, ASTM A606 Type 4 uyarınca Corten A veya JIS G3114 uyarınca SPA-H olup genel amaçlı konteynerler için 1,6 mm, high cube ve ağır hizmet üniteleri için 2,0 mm kalınlıktadır. Bakır oranı %0,25 ila 0,55 arasındadır ve çeliğe atmosferik korozyon dayanımını veren bu bakır içeriğidir. Şekillendirme penceresini daraltan da odur. Corten, düz karbon çeliğinden daha hızlı işlenerek sertleşir, bu nedenle flower pattern R5 dış yarıçapının çatlamaması için daha fazla ara büküm gerektirir.
Finished panel dimensions land near 1,116mm by 2,323mm for a 20 ft side wall. Note that 1,116mm sits well inside a normal uncoiler’s range, so a container panel line is not a wide-line special case. Our Bobin Açıcı guide covers the payoff end for this width class.
Makine sayıları:
Derinlik kontrolü, devreye alma testinde belirleyici olanıdır. Profil kalınlık ölçer ve lazerle panelin üç noktasından kontrol eder, okumaları FAT raporuna kaydederiz.

Çatı panelleri farklı bir korugasyon kullanır, bu yüzden tesislerin çoğu tek takımı paylaşmaya çalışmak yerine konteyner profileme makinesi için ikinci bir takım seti satın alır. 210 mm adımda 20 mm derinliğinde beş yuvarlak dalga ve yaklaşık 1.045 mm x 2.356 mm panel ölçüsü. 20 fitlik konteyner çatısı on panel alır. 40 fitlik çatı yaklaşık yirmi alır. Kalınlık SPA-H'de 1,6 ila 2,0 mm, daha ucuz ünitelerde düz Q235.
Yuvarlak dalga yan duvar kaburgasından daha sığdır ve bu, şekillendirme problemini değiştirir. İnce kalınlıkta sığ dalgalar oil canning'e daha yatkındır, bu nedenle çatı hatları daha küçük büküm artışlarıyla daha fazla istasyon taşır ve çoğu zaman hadden önce bir gerginlik düzeltici ekler. Yüzey kalitesi de önemlidir. Konteynerler kumlanır ve boyanır; rulo izi taşıyan bir panel son kat boyanın içinden görünür. Yüksek hızlı çatı paneli hattımız da rulo basıncı eklemek yerine istasyon ekleme yaklaşımını kullanır.
Kapı panelleri, konteynerdeki en kalın sacı taşır: 2,0 ila 2,5 mm. Aynı hat ailesi üzerinde farklı kalıplarla çalışırlar. Konteyner başına iki kanat olması, hacmi yan duvarlara göre düşük tutar; ancak kalıp maliyeti daha yüksektir, çünkü kalınlık daha fazladır ve oluk yapısı kilit çubuğu geometrisini aşacak şekilde olmalıdır.

Alt yan ray ve zemin enine üyeleri, konteyner rulo şekillendirme makinesi alıcılarının hâlâ dışarıdan tedarik ettiği kesitlerdir. Bunları kendi tesisinizde şekillendirmek, bir konteyner veya depo işletmesi için yapılabilecek en yüksek marjlı harekettir; çünkü bu parçalar panellerden çok daha önce aşınır.
Alt yan ray, konteynerin tam uzunluğu boyunca uzanan, yaklaşık 4,5 mm SPA-H'den soğuk şekillendirilmiş bir kanaldır. Zemin enine üyeleri buna kaynaklanır. Zemin enine üyesi, yine yaklaşık 4,5 mm'lik bir C veya Z kesittir ve 25 ila 30 cm aralıklarla yerleştirilir. 20 ft'lik bir konteynerde bunlardan 24 adet bulunur. Yan yana iki üye korozyonla delinirse, 28 mm'lik plywood zemin 20.000 kg'lık düzgün yük altında V biçiminde çöker.
That spacing sets the production rate. Cutting 24 members per container at 10 m/min is a continuous job, which is why these lines run with an automatic stacker and rarely stop between coils. Closed structural sections follow the same forming logic as our kablo tavası rulo şekillendirme makinesi platform, where the section closes over the last four or five stations and springback control decides whether the seam lines up.

Römork işi, rulo şekillendirdiğiniz iş ile kaynakladığınız iş olarak ikiye ayrılır. Bu ayrım alıcılara çok para kazandırır ve bir teknik şartnamede ilk olarak netleştirilmesi gereken konudur.
Rulo şekillendirilmiş römork parçaları:
Kaynaklı sac olarak kalan bölüm: 500 mm derinliğinde H ana kiriş. 13 m'lik yan kapaklı bir römorkta bu kiriş, 14 mm üst flanş, 8 mm gövde ve 16 mm alt flanş kullanır. Hiçbir rulo şekillendirici bu kesimi ekonomik olarak üretemez. Konteyner köşe dikmeleri farklı bir durumdur; yaklaşık 6 mm'de soğuk şekillendirilir ve bir gövdeden geçer, ancak römork ana kirişi geçmez. Aksini iddia eden her teklif karşısında temkinli olun.
Treyler üreticileri her yıl aynı mühendislik argümanını tekrarlar. Traverslerden ağırlık al, rijitliği kaybetme. Profil haddeleme bunu yanıtlar, çünkü 3,5 mm Q345 yüksek dayanımlı haddelenmiş bir kesit, 4,5 mm sıcak haddelenmiş kanal kadar yük taşır. Treylerden elli kilo tasarruf, onu satın alan filo için yakıt ve faydalı yük parasıdır. Aynı hafifletme mantığı otomotiv profil haddeleme tarafından da kullanılır, ancak çok daha büyük ölçekte ve daha gevşek toleransla. Truck Trailer Manufacturers Association, Kuzey Amerika şartnamelerinin çoğunun atıf yaptığı önerilen uygulamaları yayımlar.
Kombine enine üye ve ray hattı için makine sayıları:

Çatı kirişleri, kimsenin düşünmediği en yüksek hacimli römork parçasıdır. 53 ft'lik bir kuru römork, çatı boyunca her 16 ila 24 inçte bir bir kiriş taşır; bu da römork başına 27 ile 40 kirişe denk gelir. 0,8 ila 1,2 mm kaplamalı çelikte hızlı şekillendirilirler.
Şekillendirme adımı basittir. Yüksek mukavemetli düşük alaşımlı veya Galvalume'dan sığ bir kanal ya da şapka kesiti, 12 ila 18 ünite üzerinde şekillendirilir. Sonra çatının sızdırıp sızdırmayacağını belirleyen parça gelir. Kiriş, şekillendirmeden sonra çatı tepe yarıçapına göre bükülür ve kiriş ayakları, çatı sacının düz oturması için üst raya yaklaşık 3 mm içinde inmelidir. Hat içi bükme ünitesi bulunan bir hatta, kiriş ikinci bir taşıma adımı olmadan şekillendirilir, bükülür, ölçülür ve kesilir.
Kuru römorklarda yan duvar dikmeleri 12 ila 16 inç aksla dizilir ve paneli taşır. Birbiriyle yarışan iki yapı var. Daha eski yöntem, düz bir sacın arkasına perçinlenen veya yapıştırılan Z veya şapka profil dikmedir. Avrupa ve Çin'deki yan kapaklı römorklarda yaygın olan yeni yöntem ise düz sac ve dikme montajının tamamen yerini alan çok kaburgalı, soğuk bükülmüş kutu kesittir. Bu yapı, 20 ila 26 üniteli daha geniş bir rulo şekillendirici gerektirir ve montajdan bir perçinleme işlemini çıkarır.
Teknik özellikler:

| Parça | Üretim yöntemi | Neden |
|---|---|---|
| Konteyner yan, çatı, kapı paneli | Rulo şekillendirilmiş | Sürekli derin oluklama, yüksek hacim, kaynak kenarı kontrolü |
| Konteyner alt yan rayı, zemin enine üyesi | Rulo şekillendirilmiş | Sabit kesit, konteyner başına 24 eleman |
| Konteyner köşe dikmesi | Soğuk şekillendirilir, sonra kaynaklanır | 6 mm'de derin kapalı kesit, birim başına düşük hacim |
| Konteyner köşe donatımı | Dökme çelik | Yük yolu parçası, sabit ISO 1161 geometrisi |
| Römork enine üyesi, yan ray, sürtme rayı | Rulo şekillendirilmiş | Uzun boy, sabit kesit, ağırlık hedefleri |
| Römork ana kirişi, H kesit | Kaynaklı plaka | 500 mm derinlik, 8 ila 16 mm flanş, uzunluk başına düşük hacim |
| Aks, süspansiyon, çek pimi, destek ayağı | Satın alınır | Şekillendirilen bir parça değil |
Bu tabloyu yazdırın. Bir konteyner veya römorktaki çelik ağırlığının yaklaşık 'ı rulo şekillendirme makinesinden çıkabilir. Kalanı kaynaklanır, dökülür veya satın alınır; bunu hiçbir tedarikçi değiştiremez.
| Metrik | Rakam | Kaynak |
|---|---|---|
| Çin yeni konteyner üretimi, 2025 | yaklaşık 6,45 milyon TEU | Çin Konteyner Endüstrisi Derneği, 2026 |
| 2024'e göre değişim | ,4 düşüş | aynı |
| Çin 2026 tahmini | 4,5 ila 5,0 milyon TEU | aynı |
| Çin'in küresel pazar payı | 'nın üzerinde | aynı |
| Çin kurulu kapasitesi | Yılda 12,5 milyon TEU | aynı |
| Küresel konteyner filosu | 33,69 milyon TEU, 7.497 gemi | filo verisi, 2025 sonu |
| Konteyner hizmet ömrü | 15 ila 25 yıl | endüstri uygulaması |
Bu sayıları dikkatle okuyun. Üretim 2025'te ,4 düştü ve 2026'da tekrar daha düşük olması bekleniyor; kurulu kapasite ise 12,5 milyon TEU seviyesinde. Kapasite kullanımı yarının ancak biraz üzerinde. Kutu hacmini kovalama amacıyla yeni bir panel hattı satın alan herkes için bu sert bir pazardır.
Para yeni kutu üretiminde değil. Onarım ve yenilemede. 15 ila 25 yıl kullanım ömrü olan 33,69 milyon TEU'luk bir filo sürekli yedek panel akışı üretir ve depo onarım atölyeleri kutu fabrikalarından daha küçük hatlar satın alır. Institute of International Container Lessors, depoların çalıştığı muayene ve onarım standartlarını belirler. 2026'da bir konteyner profileme makinesi değerlendiriyorsanız, talebin en az çekişildiği kanal onarım kanalıdır.
| Hat tipi | Tipik fiyat aralığı | Geri ödeme sürücüsü |
|---|---|---|
| Konteyner yan panel hattı | $180,000 to $420,000 | Panel hacmi, kutu fabrikası tedarik sözleşmeleri |
| Konteyner çatı ve kapı paneli hattı | $120,000 to $260,000 | Yan panel hattıyla birlikte paketlenir |
| Konteyner rayı ve enine üyesi hattı | $90,000 to $200,000 | Depo onarım hacmi |
| Römork enine üyesi ve ray hattı | $110,000 to $240,000 | Haftalık ünite sayısı, ağırlık şartnamesi |
| Römork çatı kirişi ve duvar dikmesi hattı | $70,000 to $180,000 | Treyler üretim hızı |
Kâr durumu parçalar üzerinden açıktır. 1,6 mm'lik Corten yan panel, 1.116 mm x 2.400 mm ölçüsünde yaklaşık 35,7 kg ağırlığındadır. Corten fiyatlarıyla rulo, malzemeyi 28 ile 34 dolar bandına oturtur. Bitmiş paneller hacimde 39 ile 45 dolar bandında satılır, tek panel onarım siparişlerinde ise daha yüksek. Sadece çelik üzerinden bu, dar bir marj.
Kâr, sac kalınlığında ve derinlikte yaşar. 2,0 mm'lik yüksek küp panel daha fazla çelik ve daha fazla fiyat taşır. 18 m/min'de çalışan bir panel hattı, 2,4 m kesim boyunda dakikada yaklaşık 7 panel üretir; yani kapasite kısıt değildir. Kısıt, panelleri kimin satın aldığıdır. Düzenli sözleşmeleri olan onarım depoları, 200.000 dolarlık bir çatı ve yan panel kombinasyonunda, kutu fabrikasının 400.000 dolarlık özel bir yan hatta sağladığından daha iyi sonuç alır.
Bir konteyner profileme makinesi, emtia çatı ekipmanından farklı bir maliyet sınıfındadır. Çatı sacı hattı metre başına fiyatla yarışır. Konteyner panel hattı korugasyon derinliği doğruluğu, kaynak kenarı kalitesi ve Corten'in şekillendirme davranışıyla yarışır. Hız emtia ekipmanı satar. Tolerans taşıma ekipmanı satar.
If your product mix spans both containers and trailers, a çift katlı rulo şekillendirme makinesi can carry two shallow profiles on one base, but do not expect it to handle container ribs on one deck and trailer rails on the other. The gauge gap is too wide. A özel rulo şekillendirme makinesi built around your actual panel schedule usually beats a catalogue line, and the price drivers are station count, cutoff type, and whether you need an in-line curver.


Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Devamını Oku

Two Cable Tray Roll Forming Machines Ready to Ship to...
Devamını Oku
A roll forming machine price ranges from 20,000 for a basic stud and...
Devamını Oku
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



