Electrical Roll Forming Machines 4 Power Distribution Profiles 2026

Elektrik ve enerji sektörü için roll forming: kablo kanalı ve busway profilleri

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
teklif isteği Katalog İndir

Elektrik ve enerji sektörü için profil haddeleme: kablo kanalı ve busway profilleri

Elektrik roll forming makinesi, çelik ruloyu dağıtım şebekelerinin temelini oluşturan kablo kanallarına, busway muhafazalarına, konduit kanallarına ve trafo panellerine dönüştürür. Tek bir hat, aynı rulo stoğundan bir kablo kanalı fabrikasını, bir şalt üreticisini ve bir trafo atölyesini besleyebilir. Kaset takımlı roll forming hatları bu çeşitliliği mümkün kılar.
Kısa cevap: An electrical roll forming machine is a roll forming line configured to produce power distribution profiles: cable tray (ladder, trough, solid bottom, and wire mesh), busway enclosure housings, electrical conduit channels, and transformer tank panels. These machines run pre galvanized, hot dip galvanized, or stainless coil at 12 to 35 m/min and punch NEMA standard slots in line.

Enerji Projeleri Neden Rulo Şekillendirilmiş Profil Alıyor

Enerji altyapısı çeliği istikrarlı bir hızda tüketir. Kablo kanalları alçak ve orta gerilim kablolarını trafo merkezleri, fabrikalar ve veri merkezleri boyunca taşır. Busway muhafazaları yüksek akımı trafolar ile şalt arasında yönlendirir. Konduit kanalları tali devreleri korur. Trafo tankları ısı yayan oluklu panellere ihtiyaç duyar.
Servis merkezleri bu profilleri boyuna kesilmiş olarak satar. Tek bir trafo merkezi işi için bu yeterlidir. Her ay konteyner sevk eden bir kablo kanalı üreticisi için yetersiz kalır. Kâr, ruloyu kendiniz şekillendirmekte yatar.
Bu geçişi üç sayı açıklıyor:
  1. Metre başına maliyet. Rulo ile şekillendirmek, satın alınan boy kesilmiş parçalara kıyasla profil maliyetini ile arasında düşürür.
  2. Boyut özgürlüğü. Kablo tavası düz parçaları standart olarak 3 metre boyda sevk edilir, ancak EPC projeleri sıklıkla özel boy ister. Kendi tesisinizde şekillendirme, tedarikçiye başvurmadan çözüm üretir.
  3. Yuva kontrolü. NEMA and IEC slot patterns differ by market. A punching press wired to your own line adapts in an afternoon.
Tüm kapı ürün gamı kablo tavası roll forming makinesi is the anchor product in this category, and demand keeps growing with data center and grid investment.

Dört Enerji Dağıtım Profili

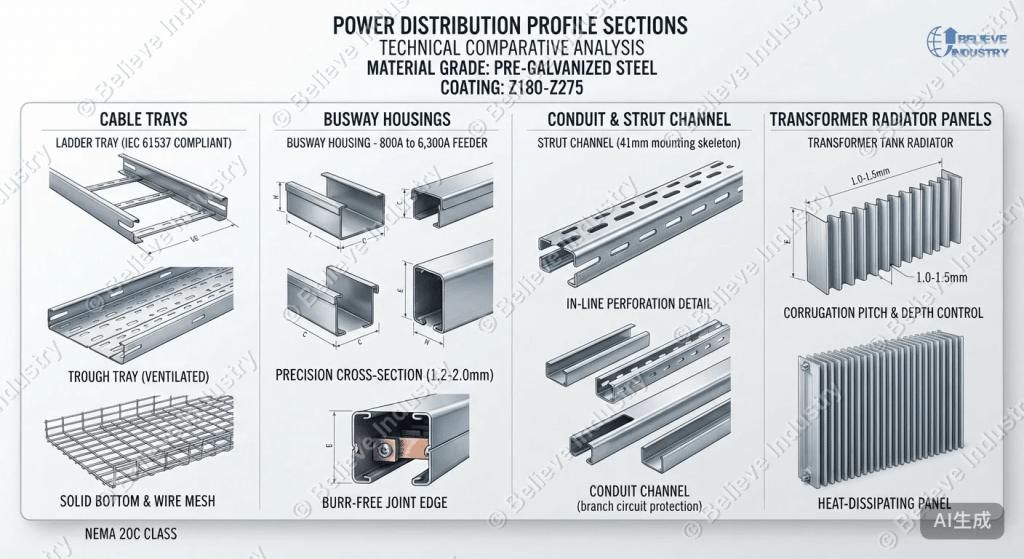
1. Kablo Tavaları: Merdiven, Oluk, Dolu Taban, Tel Örgü

Kablo kanalı hacim ürünüdür. Merdiven tipi ağır kablo hatlarını iki yan raya ve basamaklara taşır. Oluk tipi havalandırmalı bir taban ekler. Kapalı taban (konduit kanalı olarak da bilinir) kabloyu tamamen sarar. Tel örgü kanal, rulo yerine soğuk çekilmiş telden bükülür ve hafif montajlarda kullanılır.
Roll forming ilk üç tipi kapsar. Yan raylar, ağırlık eklemeden rijitlik veren bir dönüş kenarıyla 1,5 ila 2,5 mm rulodan şekillendirilir. IEC 61537 standardı kanal yük kapasitesinin nasıl test edildiğini tanımlar ve ihracat ihalelerinin çoğu doğrudan ona atıf yapar.
NEMA classes matter for the US market. Class 20B tray handles light duty spans, Class 20C and 20D take heavier cable at longer support spacing. A kablo tavası roll forming makinesi set up for 20C sections covers the tender volume most EPC buyers need.
Bölgesel delik desenleri gizli şartnamedir. Orta Doğu projeleri, proje şartnamesine göre galvaniz kaplamalı NEMA delik desenlerini izler. Orta Doğu için kablo kanalı makinesi satın alma rehberimiz bu gereklilikleri pazar pazar açıklar.

2. Busway muhafazaları

Busduct ve busway sistemleri 800 ila 6.300 amperlik besleme hatlarını trafolar ile ana şalt arasında yönlendirir. Muhafaza, yalıtımlı bara çubuklarını saran ve aynı zamanda topraklama yolu işlevi gören haddelenmiş bir kanaldır.
Profil sıkı bir büküm ve tutarlı kesit gerektirir, çünkü bara çubukları içeride sabit boşlukla istiflenir. Muhafazaların çoğu 1,2 ila 2,0 mm ön galvanizli veya alüminyum çinko rulodan şekillendirilir. Muhafazalar uç uca birleşir, bu yüzden kesim kalitesi önemlidir: birleşimdeki bir çapak montaj sırasında bara yalıtımını çizer.

3. Boru Kanalları ve Kanal Kiriş

Strut channel is the mounting skeleton of every electrical room. Cable tray hangers, conduit clamps, and panel supports all bolt to 41 mm strut. The kanal profili rulo şekillendirme makinesi producing it runs continuous in line perforation so fitters can position hardware anywhere along the channel.
Tali devre koruması için konduit kanalları daha ince rulodan, 0,8 ila 1,5 mm, iç mekânlarda çoğu zaman ön boyalı olarak şekillendirilir. İki profil kablo kanalı raylarıyla aynı takım mantığını paylaşır, bu yüzden bu pazarda çok profilli kaset hatları egemendir.

4. Trafo Tankı Panelleri ve Radyatör Elemanları

Dağıtım trafoları ısıyı oluklu tank duvarlarından atar. Oluk deseni 1,0 ila 1,5 mm soğuk haddelenmiş çeliğe şekillendirilir, sonra tanka kaynaklanır ve iki taraftan yağ doldurulur. Büküm derinliği ve adımı radyatör yüzeyini belirler, bu yüzden profil toleransı yapısal işlerden daha sıkıdır: şekillendirme istasyonları büküm derinliğini milimetrenin bir bölümü içinde tutar.
Radyatör oluğunu kendi şekillendiren panel atölyeleri trafo fiyatını doğrudan kontrol eder. Kablo kanalına göre daha küçük hacimli bir pazardır, ama kâr marjı daha yüksek ve rekabet daha azdır.

Profil ve Makine Eşleştirmesi

ProfilRulo sac kalınlığıTipik hat hızıMakine tipi
Kablo tavası yan rayları1,5 ila 2,5 mm15 ila 25 m/dkServo delme ile tava rayı gövdesi
Kablo tavası tabanları0,8 ila 1,5 mm20 ila 30 m/dkTava tabanı gövdesi
Busway muhafazası1,2 ila 2,0 mm12 ila 20 m/dkSıkı toleranslı ünitelerle kaset gövde
Strut kanal1,5 ila 2,5 mm20 ila 35 m/dkHat içi perforasyonlu kanal kiriş gövdesi
Konduit kanalı0,8 ila 1,5 mm20 ila 30 m/dkHafif kalınlıkta kaset gövde
Trafo radyatör panelleri1,0 ila 1,5 mm10 ila 18 m/dkHassas kıvrım kontrolü ile oluklama gövdesi

Çelik ve Kaplama Seçenekleri

Elektrik ortamları çeliğe bir çiftlikten veya şantiyeden farklı saldırır. İç şalt odaları on yıllarca kuru kalır. Açık trafo merkezleri, petrokimya tesisleri ve kıyı üretim sahaları ince kaplamaları tüketir.
OrtamÖnerilen KaplamaServis Ömrü
Kapalı anahtarlama odaları ve panel üretim atölyeleriÖn galvaniz Z180 ila Z27520+ yıl
Endüstriyel tesisler (toz, nem)Üretim sonrası sıcak daldırma galvaniz, Z27520 ila 25 yıl
Açık trafo merkezleriZ275 ila Z350, isteğe bağlı poliester üst kaplama25+ yıl
Petrokimya tesisleri ve kıyı sahalarıPaslanmaz 304 veya sıcak daldırma artı çift katmanlı kaplama30+ yıl
Kaplama ağırlığı, galvaniz kalitelerini metrekare başına kaplama kütlesiyle tanımlayan ASTM A653 standardına göre belirlenir. Kaplama ağırlığını satın alma sözleşmesine yazın, e-posta zincirine değil.
Coil grade matters as much as coating. Return flanges on tray rails work harden the steel at the fold, and low grade coil cracks there. Our guide on Rulo şekillendirme için çelik bobin nasıl seçilir covers yield strength and mill tolerance for exactly this reason.
Rulo genişliği hataları her profilde malzeme israf eder. Kablo kanalı rayları özellikle sıkı genişlik kontrolü gerektirir, çünkü dönüş bükümü sabit bir pay tüketir. Rulo genişliği hesaplama rehberi ilk denemeden önce şerit genişliğinin nasıl ayarlanacağını gösterir.

Elektrik Rulo Şekillendirme Hattı Neleri Kapsar

Tam bir hat beş istasyondan oluşur:
  1. Decoiler. 3 ile 5 ton kapasiteli bir decoiler, değirmeni besler. Çift kollu modeller coil değişim durma süresini yarıya indirir.
  2. Düzleştirici. Şekillendirmeden sonra yuva hizasını belirleyen düzlüğün önemli olduğu 2 mm ray rulosunda değerlidir.
  3. Rulo şekillendirme gövdesi. Profil derinliğine göre 14 ila 24 ünite. Kaset kalıplar, tava raylarını kanal ya da bara yolu muhafazasına şeridi yeniden geçirmeden değiştirir.
  4. Zımba presi. Servo pres, NEMA yuvalarını, kablo tavası çıkış deliklerini ve kanal perforasyonlarını hat üzerinde deler. Tava raylarında gerçek hat hızını zımba hızı belirler.
  5. Kesme ve istifleme. Uçan kalıp veya servo izlemeli kesme, temiz ve çapaksız uçlar verir. Bara yolu muhafazası, birleşim yüzünde çapağı kabul etmez.
Kanal, strut ve konduit profilleri için tek hadde kullanan alıcılar geçiş süresini nasıl kısaltacaklarını soruyor. Rulo değişim rehberi saatleri dakikalara indiren hazırlık rutinlerini kapsar.
Data centers deserve a separate note. A hyperscale campus installs cable tray by the kilometer and upgrades it every few years. The veri merkezi rulo şekillendirme makinesi guide covers raised floor and containment profiles that pair with tray production on the same mill.

Çok Profilli Bir Üretim Tesisi İçin Üretim Planlaması

Dört profil ailesine hizmet eden tek kasetli hadde atölyeyi yıl boyu meşgul tutar. Pratik bir program:
ÇeyrekAna ÜrünÇıktı Hedefi
Q1Kablo tavası rayları ve tabanları60,000 m
Q2EPC siparişleri için kanal kiriş45,000 m
Q3Anahtarlama ekipmanı sözleşmeleri için bara yolu muhafazası30,000 m
Q4Trafo panelleri ve ihracat tava siparişleri35,000 m
Şebeke yatırım zirveleri mevsimleri değil hükümet bütçelerini izler. Haddeyi ürün aileleri arasında ayarlamak, ikinci bir hattı boşta tutmaktan daha ucuzdur ve bu kategoride kaset takımının temel argümanı budur.

Yaygın satın alma hataları

Sadece kanal şekillendiren bir kanal makinesi almak. Özel hadde hızlı ve esneksizdir. Kaset takımı başlangıçta daha pahalıdır ve kanal siparişleri yavaşladığında busway ile strut talebini karşılar.
Zımbalama hızını yok saymak. NEMA delik desenleri kanal raylarına her 50 ila 100 mm'de bir delik koyar. Çok yavaş vuran hidrolik pres, hadde ne kadar hızlı çalışırsa çalışsın tüm hattı kısıtlar.
Yük testini atlamak. Sahada IEC 61537 açıklık testini geçemeyen kanal, tüm sevkiyatın geri çağrılmasına yol açar. Sipariş vermeden önce makine üreticisinden sertifikalı ağırlıklarla yük testi videosu isteyin.
Çapakları kozmetik saymak. Kablo yalıtımı 25 yıl boyunca keskin kanal kenarlarına sürtünür. Çapaksız kesim bir ürün gereğidir, kaplama detayı değil.
Dış mekân için ince kaplama sipariş etmek. Z275 yerine Z180 alan bir trafo merkezi alıcısı beş yıl içinde pas görür. Kaplama ağırlığını sözleşmeye yazın.

Elektrik Rulo Şekillendirme Makinesi Sıkça Sorulan Sorular

Elektrik rulo şekillendirme makinesi hangi profilleri üretebilir?

Standart çıktılar kablo kanalı yan rayları ve tabanlarını (merdiven, oluk ve kapalı taban tipleri), busway ve busduct muhafazalarını, strut kanalı, konduit kanallarını ve trafo tankı radyatör panellerini kapsar. Kaset takımı bir haddenin aileler arasında 2 ila 3 saatte geçiş yapmasını sağlar.

Elektrik rulo şekillendirme makinesi ne kadar hızlı çalışır?

Kanal tabanları ve konduit kanalları gibi hafif profiller 20 ila 30 m/dk çalışır. Kanal rayları ve busway muhafazaları 12 ila 25 m/dk çalışır. Gerçek çıktı hadde hızından çok zımbalama yoğunluğuna bağlıdır.

Kablo tavası üretimi hangi çeliğe ihtiyaç duyar?

Profile göre 0,8 ila 2,5 mm ön galvanizli veya sıcak daldırma galvanizli rulo. Ray kesitleri NEMA Sınıf 20C ve üzeri yükler için 1,5 ila 2,5 mm kullanır. Kıyı ve petrokimya projeleri 304 paslanmaz çelik gerektirir. Kaplama ağırlığı ASTM A653'e uymalı ve sözleşmeye yazılmalıdır.

NEMA ve IEC kablo kanalı standartları arasındaki fark nedir?

NEMA VE 1, Kuzey Amerika pazarı için kanal sınıflarını yük ve açıklığa göre tanımlar. IEC 61537, uluslararası ihaleler için yük testini tanımlar. İkisi de aynı fiziğe dayanır, ancak delik desenleri ve dokümantasyon farklıdır, bu yüzden zımbalama desenini ayarlamadan önce ihalenin hangi standarda atıf yaptığını teyit edin.

Elektrik rulo şekillendirme makinesi ne kadar maliyet?

Tek profilli kanal hattı yaklaşık 45.000 USD'den başlar. Kanal, strut ve busway'i kapsayan kasetli çok profilli hat 90.000 ila 160.000 USD arasındadır. Servo zımbalama ve istifleme içeren tam otomatik hatlar 200.000 USD'yi aşar.

Tek bir makine hem kablo tavası fabrikasına hem de anahtarlama ekipmanı üreticisine hizmet edebilir mi?

Evet. Kaset takımı, kanal ray kasetlerini saatler içinde busway muhafaza kasetleriyle değiştirir. Ortak açıcı, pres ve kesim yatırımı düşük tutar. Zımbalama takımı merdane kasetlerinden daha hızlı değişir.

Bara yolu muhafazası neden tavadan daha dar toleranslar gerektirir?

Yalıtımlı bara çubukları muhafaza içinde sabit boşlukla istiflenir. Toleransın dışına çıkan bir büküm, birleşimde bara montajını sıkıştırır. Muhafaza haddeleri kesiti korumak için daha küçük büküm artışlarıyla daha fazla istasyon kullanır.

Hangi kurulum desteğini sağlıyorsunuz?

Believe Industry hatları video destekli kurulum, uzaktan devreye alma ve operatör eğitimiyle gönderir. Hatların çoğu varıştan sonraki iki hafta içinde tam üretime ulaşır. İhracat dokümantasyonu Orta Doğu, Güneydoğu Asya, Afrika ve Latin Amerika'daki varış noktalarını kapsar.
Temel Çıkarımlar

  • Elektrik rulo şekillendirme makinesi dört temel enerji dağıtım profil ailesi üretir: kablo tavası, bara yolu muhafazası, kanal kiriş ve trafo radyatör panelleri.
  • Kablo tavası hacim ürünüdür; trafo panelleri kâr marjı ürünüdür. Kaset kalıplar, tek bir gövdenin ikisine de hizmet etmesini sağlar.
  • NEMA delik desenleri ve IEC 61537 yük testi ihracat ihalesi uygunluğunu belirler. Zımbalama takımı sipariş etmeden önce standardı teyit edin.
  • Profilin ömrünü makine hızı değil kaplama seçimi belirler. ASTM A653 kaplama ağırlıklarını sözleşmeye yazın.
  • Tava raylarında gerçek hat üretimini delme hızı belirler. Gövdeden önce servo pres boyutunu belirleyin.
Anahtar kelimeler: elektrik roll forming makinesi, kablo kanalı roll forming makinesi, busway muhafaza roll forming, strut kanal roll forming makinesi, konduit kanal haddesi, trafo tankı panel makinesi, NEMA kablo kanalı sınıfı, IEC 61537 kablo kanalı, enerji dağıtım profilleri, galvanizli kablo kanalı üretimi
Son güncelleme: 2026-09-11
Makale Değişiklik Kaydı
  • 2026-09-11: İlk sürüm. Dört enerji dağıtım profilini, makine eşleştirme tablosunu, çelik kaplama rehberini, standart karşılaştırmasını ve üretim planlamasını kapsadı.
Sonraki İnceleme Tetikleyicileri
  • NEMA veya IEC kablo kanalı standardı revizyonu
  • Büyük bir anahtarlama ekipmanı üreticisinin yayımladığı yeni bara yolu gerilim sınıfı
  • Paslanmaz rulo fiyatında 'in üzerindeki kayma

İçindekiler

Yeni Güncellemeler
