Electrical Roll Forming Machines 4 Power Distribution Profiles 2026

Профилирование для электроэнергетики: кабельные лотки и профили busway

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
форма запроса коммерческого предложения Скачать каталог

Профилирование для электроэнергетики: кабельные лотки и профили busway

Профилегибочная машина для электрической промышленности превращает стальной рулон в кабельные лотки, корпуса busway, каналы для труб и панели трансформаторов, из которых строятся распределительные сети. Одна линия может снабжать завод лотков, производителя распределительных устройств и цех трансформаторов из одного запаса рулона. Линии профилирования с кассетной оснасткой делают такой охват возможным.
Короткий ответ: An electrical roll forming machine is a roll forming line configured to produce power distribution profiles: cable tray (ladder, trough, solid bottom, and wire mesh), busway enclosure housings, electrical conduit channels, and transformer tank panels. These machines run pre galvanized, hot dip galvanized, or stainless coil at 12 to 35 m/min and punch NEMA standard slots in line.

Почему энергетические проекты покупают профили, полученные профильной гибкой

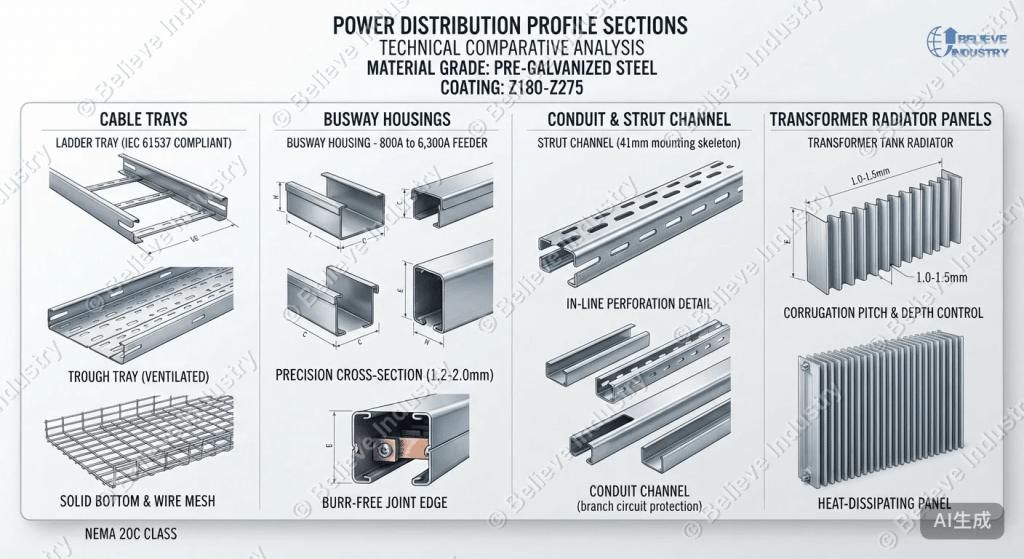
Электроэнергетическая инфраструктура потребляет сталь стабильно. Кабельные лотки несут кабель низкого и среднего напряжения через подстанции, заводы и дата-центры. Корпуса busway направляют ток высокой силы между трансформаторами и распределительными устройствами. Каналы для труб защищают групповые линии. Баки трансформаторов требуют гофрированных панелей, отводящих тепло.
Сервисные центры продают эти профили нарезанными в размер. Это работает для одной подстанции. Это не работает для производителя лотков, который отправляет контейнеры каждый месяц. Маржа остается у того, кто формует рулон сам.
Три цифры объясняют этот сдвиг:
  1. Стоимость погонного метра. Формовка из рулона снижает стоимость профиля на 20-40 процентов по сравнению с покупкой готовых отрезков.
  2. Свобода длины. Прямые секции кабельного лотка по стандарту отгружаются отрезками по 3 метра, но проекты EPC часто запрашивают нестандартные длины. Формовка на месте снимает необходимость обращаться к поставщику.
  3. Контроль пазов. NEMA and IEC slot patterns differ by market. A punching press wired to your own line adapts in an afternoon.
В машина для профилирования кабельных лотков is the anchor product in this category, and demand keeps growing with data center and grid investment.

Четыре профиля для распределительных систем

1. Кабельные лотки: лестничный, корытный, с цельным дном, сетчатый

Кабельный лоток — массовый продукт. Лестничный тип несет тяжелые кабельные трассы на двух боковых стенках с перекладинами. Лотковый тип добавляет вентилируемое дно. Закрытое дно (его также называют лотком для труб) полностью закрывает кабель. Сетчатый лоток гнется из холоднотянутой проволоки, а не из рулона, и служит для легких монтажей.
Профилирование закрывает первые три типа. Боковые стенки формуются из рулона от 1,5 до 2,5 мм с отбортовкой, которая добавляет жесткость без веса. Стандарт IEC 61537 определяет, как испытывается несущая способность лотка, и большинство экспортных тендеров ссылается прямо на него.
NEMA classes matter for the US market. Class 20B tray handles light duty spans, Class 20C and 20D take heavier cable at longer support spacing. A машина для профилирования кабельных лотков set up for 20C sections covers the tender volume most EPC buyers need.
Региональные схемы перфорации — скрытая спецификация. Проекты Ближнего Востока следуют схеме отверстий NEMA с оцинкованной отделкой по спецификации проекта. Наше руководство по покупке машин для лотков на Ближнем Востоке разбирает эти требования по рынкам.

2. Корпуса busway

Системы busduct и busway направляют фидеры от 800 до 6 300 ампер между трансформаторами и главным распределительным устройством. Корпус — это профилированный канал, который охватывает изолированные шины и одновременно служит путем заземления.
Профиль требует плотной гибки и постоянного сечения, потому что шины укладываются внутрь с фиксированным зазором. Большинство корпусов формуется из рулона от 1,2 до 2,0 мм с предварительным цинкованием или алюмоцинковым покрытием. Корпуса стыкуются торец в торец, поэтому качество резки важно: заусенец на стыке царапает изоляцию шины при сборке.

3. Кабельные каналы и стоечный швеллер

Strut channel is the mounting skeleton of every electrical room. Cable tray hangers, conduit clamps, and panel supports all bolt to 41 mm strut. The профилегибочная машина для С-образных профилей producing it runs continuous in line perforation so fitters can position hardware anywhere along the channel.
Каналы для труб для защиты групповых линий формуются из более тонкого рулона, от 0,8 до 1,5 мм, часто с предварительной окраской для помещений. Оба профиля используют ту же логику оснастки, что и боковые стенки лотков, поэтому в этом рынке доминируют многоцелевые кассетные станы.

4. Панели баков трансформаторов и радиаторные элементы

Распределительные трансформаторы отводят тепло через гофрированные стенки бака. Схема гофры формуется в холоднокатаной стали от 1,0 до 1,5 мм, затем приваривается к баку и заполняется маслом с обеих сторон. Глубина и шаг гибки определяют поверхность радиатора, поэтому допуск профиля жестче, чем в строительных конструкциях: клети держат глубину гибки в пределах доли миллиметра.
Цеха, которые формуют гофру радиатора сами, напрямую контролируют цену трансформатора. Это рынок меньшего объема, чем кабельные лотки, но маржа выше, а конкуренция слабее.

Соответствие профиля и машины

ПрофильТолщина полосыТипичная скорость линииТип машины
Боковые борта кабельных лотков1,5 до 2,5 mm15 до 25 м/минСтан для бортов кабельного лотка с сервопробивкой
Днища кабельных лотков0,8 до 1,5 мм20 до 30 м/минСтан для днищ кабельных лотков
Корпус busway1,2 до 2,0 mm12 до 20 м/минКассетный стан с высокоточными клетями
Strut-профиль1,5 до 2,5 mm20 до 35 м/минСтан для стоечного швеллера с перфорацией в линии
Канал для труб0,8 до 1,5 мм20 до 30 м/минПрофилегибочный стан с кассетной оснасткой для тонкого листа
Панели радиаторов трансформаторовот 1,0 до 1,5 мм10 до 18 м/минСтан для гофры с точным контролем сгиба

Выбор стали и покрытия

Электрическая среда воздействует на сталь иначе, чем ферма или стройплощадка. Внутренние помещения с распределительными устройствами остаются сухими десятилетиями. Открытые подстанции, нефтехимические заводы и прибрежные генерации быстро разрушают тонкие покрытия.
Условия эксплуатацииРекомендуемое покрытиеСрок службы
Внутренние щитовые и цехи по производству панелейПредварительное цинкование от Z180 до Z27520+ лет
Промышленные объекты (пыль, влага)Горячее цинкование после изготовления, Z27520-25 лет
Открытые подстанцииОт Z275 до Z350, опциональное полиэфирное покрытие25+ лет
Нефтехимические и прибрежные площадкиНержавеющая сталь 304 или горячее цинкование с дуплексным покрытиемБолее 30 лет
Вес покрытия определяется стандартом ASTM A653, который задает оцинкованные марки по массе покрытия на квадратный метр. Вносите вес покрытия в договор поставки, а не в переписку.
Coil grade matters as much as coating. Return flanges on tray rails work harden the steel at the fold, and low grade coil cracks there. Our guide on Как выбрать стальной рулон для профилирования covers yield strength and mill tolerance for exactly this reason.
Ошибки по ширине рулона дают отход на каждом профиле. Боковым стенкам лотка особенно нужен жесткий контроль ширины, потому что отбортовка забирает фиксированный припуск. Руководство по расчету ширины рулона показывает, как задать ширину полосы до первого пробного пуска.

Что входит в состав профилегибочной линии для электротехники

Полная линия состоит из пяти позиций:
  1. Разматыватель. Разматыватель грузоподъёмностью 3–5 тонн питает стан. Модели с двойной рукой сокращают время простоя при смене coil вдвое.
  2. Правильное устройство. Полезен для рулона рельсовой стали толщиной 2 мм, где плоскостность определяет совмещение пазов после формовки.
  3. Профилегибочный стан. От 14 до 24 клетей в зависимости от глубины профиля. Кассетная оснастка меняет борта лотка на стоечный швеллер или корпус шинопровода без перенарезки резьбы.
  4. Пресс для пробивки. Сервоприводной пресс пробивает на ходу пазы NEMA, вырубные отверстия в кабельных лотках и перфорацию стоечного швеллера. Скорость пробивки задаёт реальную скорость линии при производстве бортов кабельного лотка.
  5. Отрезка и укладка в стопку. Летучий штамп или сервоприводная отрезка с сопровождением даёт чистые торцы без заусенцев. Корпус шинопровода не допускает заусенцев на стыке.
Покупатели, которые используют один стан для лотков, strut-профиля и труб, спрашивают, как сократить время переналадки. Руководство по смене рулона описывает процедуры, которые сокращают часы до минут.
Data centers deserve a separate note. A hyperscale campus installs cable tray by the kilometer and upgrades it every few years. The станок для профилирования листового металла для центров обработки данных guide covers raised floor and containment profiles that pair with tray production on the same mill.

Планирование производства на предприятии с несколькими профилями

Один кассетный стан, обслуживающий четыре семейства профилей, держит цех загруженным круглый год. Практичный график:
КварталОсновной продуктЦелевой выпуск
Q1Борта и днища кабельных лотков60,000 m
Q2Стоечный швеллер для заказов EPC45,000 m
Q3Корпус шинопровода для контрактов на электрощитовое оборудование30,000 m
Q4Панели трансформаторов и заказы на экспортные лотки35,000 m
Пики инвестиций в сети следуют государственным бюджетам, а не сезонам. Перенастройка стана между семействами продукции дешевле, чем простой второй линии, и это главный аргумент за кассетную оснастку в этой категории.

Типичные ошибки при закупке

Покупка машины, которая формует только лоток. Специализированный стан быстрый и негибкий. Кассетная оснастка дороже на старте и закрывает спрос на busway и strut, когда заказы на лотки падают.
Игнорирование скорости пробивки. Схема NEMA ставит отверстие каждые от 50 до 100 мм на стенках лотка. Гидравлический пресс, который срабатывает слишком медленно, ограничивает всю линию, как бы быстро ни работал стан.
Пропуск испытания нагрузкой. Лоток, который не проходит пролетное испытание IEC 61537 в поле, стоит отзыва всей партии. Перед заказом попросите у производителя видео испытания нагрузкой с сертифицированными грузами.
Отношение к заусенцам как к косметике. Изоляция кабеля истирается об острые кромки лотка 25 лет. Резка без заусенцев — требование к продукту, а не деталь отделки.
Заказ тонкого покрытия для улицы. Покупатель подстанции, который получает Z180 вместо Z275, видит ржавчину через пять лет. Вносите вес покрытия в договор.

Часто задаваемые вопросы о профилегибочном станке для электротехники

Какие профили может выпускать профилегибочный станок для электротехники?

Стандартный выпуск включает боковые стенки и дно лотков (лестничного, лоткового и закрытого типа), корпуса busway и busduct, strut-профиль, каналы для труб и панели радиаторов баков трансформаторов. Кассетная оснастка позволяет одному стану переходить между семействами за 2 - 3 часа.

На какой скорости работает профилегибочный станок для электротехники?

Легкие профили, такие как дно лотков и каналы для труб, идут со скоростью от 20 до 30 м/мин. Боковые стенки и корпуса busway идут со скоростью от 12 до 25 м/мин. Реальный выпуск зависит от плотности пробивки больше, чем от скорости стана.

Какая сталь нужна для производства кабельных лотков?

Рулон с предварительным цинкованием или горячим цинкованием от 0,8 до 2,5 мм в зависимости от профиля. Стенки используют от 1,5 до 2,5 мм для нагрузок NEMA класс 20C и выше. Прибрежные и нефтехимические проекты требуют нержавеющей стали 304. Вес покрытия должен соответствовать ASTM A653 и быть прописан в договоре.

В чем разница между стандартами кабельных лотков NEMA и IEC?

NEMA VE 1 задает классы лотков по нагрузке и пролету для североамериканского рынка. IEC 61537 задает испытание нагрузкой для международных тендеров. Оба опираются на одну физику, но схемы перфорации и документация различаются, поэтому уточните, на какой стандарт ссылается тендер, прежде чем настраивать схему пробивки.

Сколько стоит профилегибочный станок для электротехники?

Линия лотка одного профиля начинается примерно от 45 000 долларов США. Многоцелевая кассетная линия, охватывающая лоток, strut и busway, стоит от 90 000 до 160 000 долларов США. Полностью автоматизированные линии с сервопробивкой и укладкой превышают 200 000 долларов США.

Может ли один станок работать на заводе кабельных лотков и у производителя электрощитового оборудования?

Да. Кассетная оснастка меняет кассеты стенок лотка на кассеты корпуса busway за часы. Общие разматыватель, пресс и отрезное устройство снижают вложения. Оснастка пробивки меняется быстрее, чем роликовые кассеты.

Почему корпус шинопровода требует более жёстких допусков, чем лоток?

Изолированные шины укладываются в корпус с фиксированным зазором. Гибка, вышедшая из допуска, заклинивает сборку шин на стыке. Станы для корпусов используют больше клетей с меньшим шагом гибки, чтобы держать сечение.

Какую установочную поддержку вы предоставляете?

Believe Industry поставляет линии с видеоинструкцией по монтажу, удаленной пусконаладкой и обучением операторов. Большинство линий выходит на полную производительность в течение двух недель после прибытия. Экспортная документация охватывает Ближний Восток, Юго-Восточную Азию, Африку и Латинскую Америку.
Ключевые выводы

  • Электрический профилегибочный станок выпускает четыре основных семейства профилей для распределительных систем: кабельный лоток, корпус шинопровода, кабельный канал и стоечный швеллер, а также панели радиаторов трансформаторов.
  • Кабельный лоток это объёмный продукт, панели радиаторов трансформаторов это продукт с маржой. Кассетная оснастка позволяет одному стану обслуживать оба.
  • Схемы перфорации NEMA и испытание нагрузкой IEC 61537 определяют допуск к экспортным тендерам. Подтвердите стандарт до заказа оснастки пробивки.
  • Жизнь профиля определяет выбор покрытия, а не скорость машины. Вносите веса покрытия ASTM A653 в договор.
  • Скорость пробивки задаёт реальный выпуск линии при производстве бортов кабельного лотка. Сначала выберите сервоприводный пресс, потом стан.
Ключевые слова: профилегибочная машина для электрики, профилегибочная машина для кабельных лотков, профилирование корпусов busway, профилегибочная машина для strut-профиля, профилировщик каналов для труб, машина для панелей баков трансформаторов, класс кабельного лотка NEMA, кабельный лоток IEC 61537, профили распределения электроэнергии, производство оцинкованных лотков
Последнее обновление: 2026-09-11
История изменений статьи
  • 2026-09-11: Первая версия. Охвачены четыре профиля распределения электроэнергии, таблица соответствия машин, руководство по покрытию стали, сравнение стандартов и планирование производства.
Триггеры следующего пересмотра
  • Пересмотр стандарта кабельных лотков NEMA или IEC
  • Новый класс напряжения шинопроводов представлен крупным производителем электрощитового оборудования
  • Сдвиг цены рулона нержавеющей стали выше 15 процентов

Содержание

Обновления
