Electrical Roll Forming Machines 4 Power Distribution Profiles 2026

Perfilagem para a indústria elétrica e de energia: leitos para cabos e perfis busway

Precisa de uma máquina de conformação de perfis para o seu projeto?
Obtenha um orçamento gratuito da Believe Industry — mais de 15 anos de fabricação de máquinas de conformação sob medida.
pedido de orçamento Baixar catálogo

Perfilagem para a indústria elétrica e de energia: leitos para cabos e perfis busway

Uma máquina perfiladora elétrica transforma bobina de aço nos leitos para cabos, carcaças busway, canais de eletroduto e painéis de transformador com que as redes de distribuição são construídas. Uma única linha pode atender uma fábrica de leitos, um fabricante de painéis de média tensão e uma oficina de transformadores a partir do mesmo estoque de bobina. As linhas de perfilagem com ferramental de cassete tornam essa variedade possível.
Resposta curta: An electrical roll forming machine is a roll forming line configured to produce power distribution profiles: cable tray (ladder, trough, solid bottom, and wire mesh), busway enclosure housings, electrical conduit channels, and transformer tank panels. These machines run pre galvanized, hot dip galvanized, or stainless coil at 12 to 35 m/min and punch NEMA standard slots in line.

Por que Projetos de Energia Compram Perfis Conformados por Rolos

A infraestrutura elétrica consome aço em ritmo constante. Os leitos para cabos conduzem cabos de baixa e média tensão por subestações, fábricas e data centers. As carcaças busway levam corrente de alta amperagem entre transformadores e painéis. Os canais de eletroduto protegem os circuitos terminais. Os tanques de transformador precisam de painéis corrugados que dissipem calor.
Centros de serviço vendem esses perfis cortados no comprimento. Isso funciona para uma única obra de subestação. Falha para um fabricante de leitos que embarca contêineres todos os meses. A margem está em conformar a bobina você mesmo.
Três números explicam a mudança:
  1. Custo por metro. Conformar a partir de bobina reduz o custo do perfil em 20 a 40 por cento frente à compra de barras cortadas.
  2. Liberdade de comprimento. As seções retas de bandeja de cabo saem de fábrica em comprimentos de 3 metros por padrão, mas projetos EPC frequentemente pedem medidas especiais. A conformação interna resolve sem ida e volta ao fornecedor.
  3. Controle de ranhuras. NEMA and IEC slot patterns differ by market. A punching press wired to your own line adapts in an afternoon.
A página de máquina de conformação de perfis para calhas de cabo is the anchor product in this category, and demand keeps growing with data center and grid investment.

Quatro Perfis de Distribuição de Energia

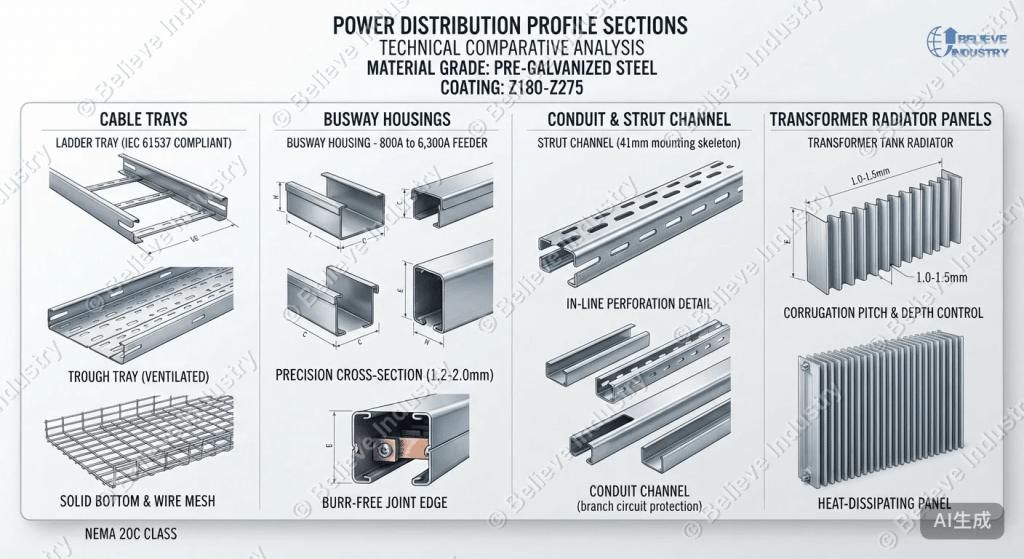
1. Bandejas de Cabos: Escada, Calha, Fundo Maciço, Malha de Arame

O leito para cabos é o produto de volume. O tipo escada sustenta trechos pesados de cabo sobre duas longarinas laterais com degraus. O tipo calha adiciona um fundo ventilado. O fundo fechado (também chamado de leito de eletroduto) envolve o cabo por completo. O leito de tela metálica é dobrado a partir de arame trefilado a frio em vez de bobina e atende instalações leves.
A perfilagem cobre os três primeiros. As longarinas laterais são formadas com bobina de 1,5 a 2,5 mm com uma aba de retorno que dá rigidez sem peso. A norma IEC 61537 define como a capacidade de carga do leito é ensaiada, e a maioria das licitações de exportação a cita diretamente.
NEMA classes matter for the US market. Class 20B tray handles light duty spans, Class 20C and 20D take heavier cable at longer support spacing. A máquina de conformação de perfis para calhas de cabo set up for 20C sections covers the tender volume most EPC buyers need.
Os padrões regionais de rasgo são a especificação oculta. Projetos do Oriente Médio seguem padrões de furo NEMA com acabamento galvanizado conforme as especificações do projeto. Nosso guia de compra de máquinas de leito para o Oriente Médio detalha esses requisitos mercado por mercado.

2. Carcaças busway

Sistemas busduct e busway conduzem alimentadores de 800 a 6.300 ampères entre transformadores e painéis principais. A carcaça é um canal perfilado que abraça as barras condutoras isoladas e também serve como caminho de terra.
O perfil exige dobra fechada e seção constante, porque as barras se empilham dentro com folga fixa. A maioria das carcaças é formada com bobina de 1,2 a 2,0 mm pré-galvanizada ou de alumínio-zinco. As carcaças se unem ponta a ponta, então a qualidade do corte importa: uma rebarba na junta risca o isolamento da barra durante a montagem.

3. Canais de Eletrocalha e Canal Estrutural

Strut channel is the mounting skeleton of every electrical room. Cable tray hangers, conduit clamps, and panel supports all bolt to 41 mm strut. The máquina de conformação por rolos de perfis de strut producing it runs continuous in line perforation so fitters can position hardware anywhere along the channel.
Os canais de eletroduto para proteção de circuitos terminais são formados com bobina mais fina, de 0,8 a 1,5 mm, muitas vezes pré-pintada em ambientes internos. Os dois perfis compartilham lógica de ferramental com as longarinas de leito, e por isso os moinhos de cassete multiuso dominam esse mercado.

4. Painéis de Tanques de Transformador e Elementos de Radiador

Transformadores de distribuição dissipam calor pelas paredes corrugadas do tanque. O padrão de corrugação é perfilado em aço laminado a frio de 1,0 a 1,5 mm, depois soldado ao tanque e preenchido com óleo nos dois lados. A profundidade e o passo da dobra controlam a superfície do radiador, então a tolerância do perfil é mais apertada que em trabalho estrutural: as cadeiras mantêm a profundidade da dobra dentro de uma fração de milímetro.
Oficinas que conformam a própria corrugação de radiador controlam diretamente o preço do transformador. É um mercado de volume menor que o leito para cabos, mas as margens são maiores e a concorrência é menor.

Correspondência de Perfil e Máquina

PerfilEspessura da bobinaVelocidade típica de linhaTipo de máquina
Longarinas laterais de bandeja de cabos1,5 a 2,5 mm15 a 25 m/minLaminadora de trilhos de bandeja com furação servo
Fundos de bandeja de cabo0,8 a 1,5 mm20 a 30 m/minPerfiladora de fundo de bandeja
Carcaça busway1,2 a 2,0 mm12 a 20 m/minLaminadora de cassetes com estações de tolerância apertada
Canal strut1,5 a 2,5 mm20 a 35 m/minLaminadora de montantes com perfuração na linha
Canal de eletroduto0,8 a 1,5 mm20 a 30 m/minLaminadora de cassetes de espessura fina
Painéis de radiador de transformador1,0 a 1,5 mm10 a 18 m/minLaminadora de corrugação com controlo preciso das dobras

Escolhas de Aço e Revestimento

Ambientes elétricos atacam o aço de forma diferente de uma fazenda ou de uma obra. Salas de painéis internas ficam secas por décadas. Subestações externas, plantas petroquímicas e usinas costeiras consomem revestimentos finos.
AmbienteRevestimento RecomendadoVida Útil
Salas de quadro e fábricas de painéis interioresPré-galvanizado Z180 a Z27520+ anos
Plantas industriais (poeira, humidade)Galvanizado a quente após a fabricação, Z27520 a 25 anos
Subestações externasZ275 a Z350, revestimento de poliéster opcional25+ anos
Sites petroquímicos e costeirosInoxidável 304 ou dip galvanizado a quente com revestimento duplexMais de 30 anos
O peso do revestimento segue a norma ASTM A653, que define os graus galvanizados pela massa de revestimento por metro quadrado. Coloque o peso do revestimento no contrato de compra, não em uma troca de e-mails.
Coil grade matters as much as coating. Return flanges on tray rails work harden the steel at the fold, and low grade coil cracks there. Our guide on Como escolher bobina de aço para perfilagem covers yield strength and mill tolerance for exactly this reason.
Erros de largura de bobina desperdiçam material em cada perfil. As longarinas de leito em especial exigem controle rígido de largura, porque a dobra de retorno consome uma folga fixa. O guia de cálculo de largura de bobina mostra como definir a largura da tira antes do primeiro teste.

O que uma Linha de Conformação por Rolos Elétrica Inclui

Uma linha completa tem cinco estações:
  1. Decoiler. Um decoiler com capacidade de 3 a 5 ton alimenta a máquina. Modelos de braço duplo reduzem pela metade o tempo de inatividade na troca de coil.
  2. Nivelador. Valioso para bobina de trilho de 2 mm, em que a planura determina o alinhamento das ranhuras depois da conformação.
  3. Estação de perfilagem. 14 a 24 estações conforme a profundidade do perfil. O ferramental cassete troca trilhos de bandeja por perfil estrutural ou carcaça de barramento sem precisar reenfiar.
  4. Prensa puncionadora. Uma prensa servo punciona ranhuras NEMA, recortes de bandeja de cabo e perfurações de perfil estrutural em movimento. A velocidade de punção define a velocidade real da linha em trilhos de bandeja.
  5. Corte e empilhamento. Matriz voadora ou corte servo rastreado dá pontas limpas e sem rebarba. A carcaça de barramento não tolera rebarbas na face da junta.
Compradores que usam um moinho para leito, strut e eletroduto perguntam como reduzir o tempo de troca. O guia de troca de bobina cobre rotinas de preparação que reduzem horas a minutos.
Data centers deserve a separate note. A hyperscale campus installs cable tray by the kilometer and upgrades it every few years. The máquina de perfilagem de rolos para data center guide covers raised floor and containment profiles that pair with tray production on the same mill.

Planeamento de Produção para uma Fábrica de Perfis Múltiplos

Um único moinho de cassete atendendo quatro famílias de perfis mantém a oficina ocupada o ano todo. Um cronograma prático:
TrimestreProduto PrincipalMeta de Produção
Q1Longarinas e fundos de bandeja de cabos60,000 m
Q2Canal de montante para pedidos EPC45,000 m
Q3Invólucro de barramento para contratos de equipamentos elétricos30,000 m
Q4Painéis de transformador e encomendas de bandejas de exportação35,000 m
Os picos de investimento em rede seguem orçamentos públicos, não estações. Ajustar o moinho entre famílias de produto custa menos que manter uma segunda linha parada, e esse é o argumento central do ferramental de cassete nessa categoria.

Erros comuns de compra

Comprar uma máquina de leito que só forma leito. Um moinho dedicado é rápido e inflexível. O ferramental de cassete custa mais no início e cobre a demanda de busway e strut quando os pedidos de leito caem.
Ignorar a velocidade de puncionamento. Padrões de rasgo NEMA colocam um furo a cada 50 a 100 mm nas longarinas. Uma prensa hidráulica que pulsa devagar demais limita a linha inteira, por mais rápido que o moinho gire.
Pular o ensaio de carga. Um leito que reprova o ensaio de vão IEC 61537 em campo custa o recall de um embarque inteiro. Peça ao fabricante um vídeo do ensaio de carga com pesos certificados antes de comprar.
Tratar rebarbas como estética. O isolamento do cabo raspa em bordas afiadas por 25 anos. Corte sem rebarba é requisito de produto, não detalhe de acabamento.
Pedir revestimento fino para uso externo. Um comprador de subestação que recebe Z180 em vez de Z275 vê ferrugem em cinco anos. Coloque o peso do revestimento no contrato.

Perguntas Frequentes sobre a Máquina de Conformação por Rolos para Eletricidade

Quais perfis uma máquina de conformação por rolos para eletricidade pode produzir?

As saídas padrão incluem longarinas e fundos de leito (tipos escada, calha e fundo fechado), carcaças busway e busduct, canal strut, canais de eletroduto e painéis de radiador para tanque de transformador. O ferramental de cassete permite que um moinho troque de família em 2 a 3 horas.

Quão rápido uma máquina de conformação por rolos para eletricidade opera?

Perfis leves como fundos de leito e canais de eletroduto rodam a 20 a 30 m/min. Longarinas de leito e carcaças busway rodam a 12 a 25 m/min. A produção real depende mais da densidade de puncionamento do que da velocidade do moinho.

Que aço a produção de bandejas de cabos exige?

Bobina pré-galvanizada ou galvanizada a quente de 0,8 a 2,5 mm conforme o perfil. As longarinas usam 1,5 a 2,5 mm para cargas NEMA Classe 20C e acima. Projetos costeiros e petroquímicos pedem aço inox 304. O peso do revestimento deve seguir a ASTM A653 e constar no contrato.

Qual é a diferença entre as normas de leito NEMA e IEC?

A NEMA VE 1 define classes de leito por carga e vão para o mercado norte-americano. A IEC 61537 define o ensaio de carga para licitações internacionais. As duas se apoiam na mesma física, mas os padrões de rasgo e a documentação diferem, então confirme qual norma a licitação cita antes de configurar o padrão de puncionamento.

Quanto custa uma máquina de conformação por rolos para eletricidade?

Uma linha de leito de perfil único começa perto de 45.000 USD. Uma linha multiuso de cassete cobrindo leito, strut e busway custa de 90.000 a 160.000 USD. Linhas totalmente automatizadas com puncionamento servo e empilhamento passam de 200.000 USD.

Uma única máquina pode atender uma fábrica de bandejas de cabos e um fabricante de equipamentos de distribuição?

Sim. O ferramental de cassete troca cassetes de longarina por cassetes de carcaça busway em horas. Desbobinador, prensa e corte compartilhados mantêm o investimento baixo. O ferramental de puncionamento troca mais rápido que os cassetes de rolo.

Por que o invólucro do barramento exige tolerâncias mais apertadas que a bandeja?

As barras condutoras isoladas se empilham dentro da carcaça com folga fixa. Uma dobra que sai da tolerância trava a montagem das barras na junta. Moinhos de carcaça usam mais cadeiras com incrementos de dobra menores para manter a seção.

Que suporte de instalação vocês fornecem?

A Believe Industry entrega linhas com instalação guiada por vídeo, comissionamento remoto e treinamento de operadores. A maioria das linhas chega à produção plena em duas semanas após a chegada. A documentação de exportação cobre destinos no Oriente Médio, Sudeste Asiático, África e América Latina.
Principais Conclusões

  • Uma máquina perfiladora elétrica produz quatro famílias principais de perfis para distribuição de energia: bandeja de cabo, carcaça de barramento, conduíte e perfil estrutural, e painéis de radiador de transformador.
  • A bandeja de cabo é o produto de volume; os painéis de radiador de transformador são o produto de margem. O ferramental cassete permite que uma única máquina atenda aos dois.
  • Padrões de rasgo NEMA e o ensaio de carga IEC 61537 decidem a elegibilidade em licitações de exportação. Confirme a norma antes de pedir o ferramental de puncionamento.
  • A escolha do revestimento, não a velocidade da máquina, decide a vida do perfil. Coloque os pesos de revestimento ASTM A653 no contrato.
  • A velocidade de puncionamento define a produção real da linha em trilhos de bandeja. Dimensione a prensa servo antes da máquina.
Palavras-chave: máquina perfiladora elétrica, máquina perfiladora de leito para cabos, perfilagem de carcaça busway, máquina perfiladora de canal strut, perfiladora de canal de eletroduto, máquina de painel para tanque de transformador, classe de leito NEMA, leito para cabos IEC 61537, perfis de distribuição de energia, produção de leito galvanizado
Última atualização: 2026-09-11
Registro de alterações do artigo
  • 2026-09-11: Primeira versão. Cobriu quatro perfis de distribuição de energia, tabela de correspondência de máquinas, guia de revestimento de aço, comparação de normas e planejamento de produção.
Gatilhos da próxima revisão
  • Revisão da norma de leito NEMA ou IEC
  • Nova classe de tensão de barramento lançada por um grande fabricante de equipamentos de distribuição
  • Deslocamento do preço do aço inoxidável acima de 15 por cento

Índice

Novidades
