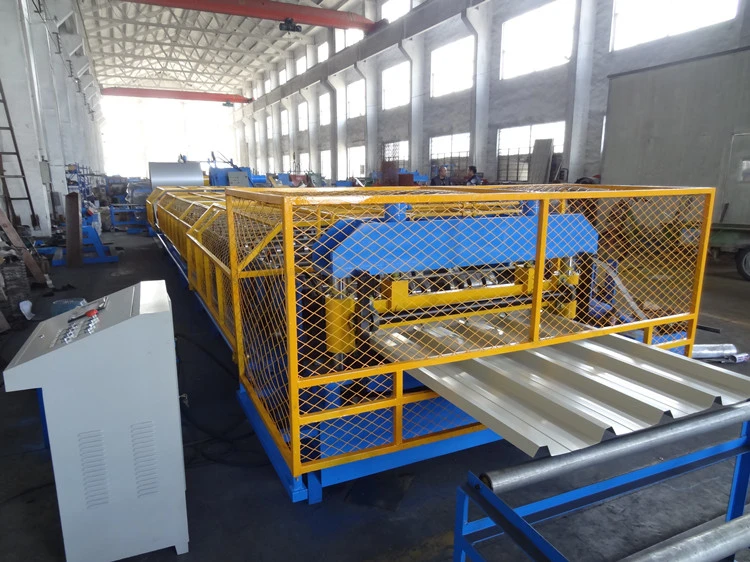
Kutu şeklinde kaburga profilli rulo şekillendirici

Kutu profil haddeleme makinesi: dayanıklılık, hız ve kaplama yatırımının geri dönüşü

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
Fiyat Teklifi İsteyin Katalog İndir

Kutu profil haddeleme makinesi: dayanıklılık, hız ve kaplama yatırımının geri dönüşü

Kutu nervür profili roll forming makinesi, depoların, fabrikaların ve çiftliklerin duvar ve çatılarında kullanılan nervürlü metal kaplamayı üretir. Kutu nervür, çelik eklemeden rijitlik kazandıran kapalı dikdörtgen bir nervürdür; böylece sac hafif ama güçlü kalır. Bu kılavuz, hattın ne ürettiğini, profilin neden işe yaradığını ve satın almadan önce geri dönüşün nasıl hesaplanacağını ele alır.
Kısa cevap: Kutu nervür profili roll forming makinesi, bir dizi rulmanla kaplamalı çelik rulonu kapalı nervürlü kaplamaya biçimlendirir ve sonra boyuna keser. Kutu nervür düşük ağırlıkla yüksek dayanım sağlar, hat hızı 15 ile 30 m/min arasında çalışır ve geri dönüş; hızlı üretim, düşük fire ve daha ağır profillere göre malzeme tasarrufundan gelir.

Kutu profil nedir

Kutu nervür, sac boyunca uzanan kabartma kesitli kapalı bir nervürdür. Açık V nervürün aksine kutu nervür üstten kapalıdır; bu nedenle aynı çelikte bükülmeye ve burulmaya daha iyi dayanır. Kutu nervür profili roll forming makinesi bu nervürü ana geçişin bir parçası olarak biçimlendirir, böylece sac hattan montaja hazır çıkar.
Kutu nervürler, düz ve rijitlik derin su tahliyesinden daha önemli olan duvar kaplamalarında ve iç astar kanallarında yaygındır. Profil, 0,4 ile 0,7 mm arasında önceden boyanmış galvanizli veya aluzink rulona uygundur; kiremit çatı hatlarında kullanılan da aynı rulondur.

Dayanıklılık ve malzeme tasarrufu

Asıl avantaj kilogram başına dayanımdır. Kutu nervür profili roll forming makinesi, aynı yük için düz veya sığ nervürlü bir seksiyonda gerekenden daha ince çelik kullanmanızı sağlar. Bu, metrekare başına rulon maliyetini düşürür ve binanın taşıyıcı kafesinin taşıması gereken ağırlığı azaltır.
Kapalı nervür küçük yağ kaynaklı kabarıklığı da gizler, çünkü nervürler arasındaki düz yüzeyler dardır. Halka açısına bakan kaplamalarda bu görsel kararlılık yapısal değer kadar önemlidir.
Kiriş tipiSertlikGereken çelik
Düz sacDüşükYüksek
Açık V nervürOrtaOrta
Box ribYüksekDüşük
Bu yüzden kutu nervür profili roll forming makinesi, verimliliğin yüksek olduğu uçta yer alır ve bu nedenle kaplama alanının çok büyük olduğu büyük, alçak yapılarda karşınıza çıkar.

Hız ve tolerans

Kutu nervürde hat hızı çoğu makinede 15 ile 30 m/min arasındadır, servo hatlarda daha yüksektir. Vardiya başına çıktı rulon boyutuna ve değişim süresine bağlıdır. 20 m/min'de ve 5 tonluk rulonla çalışan bir kutu nervür profili roll forming makinesi, sekiz saatlik vardiyada yaklaşık 6.000 ila 9.000 metre sac üretir.
Rib, sonraki sacla oturması gerektiği için tolerans dardır. Taşlanmış rullar ve son bir düzleştirici ile donatılmış kutu nervür profili roll forming makinesi, rib adımını ve sac düzlüğünü korur; böylece paneller duvarda takoz veya ek işlem olmadan hizalı gelir.

Malzeme taşıma ve fire

Bir kaplama hattında kârı atıklar belirler. Hassas yönlendirme ve boy kontrolüne sahip kutu nervür profili roll forming makinesi neredeyse net keser ve kırpıntılar kısa kalır. Kötü yönlendirme kenarlardan rulon israf eder ve ince saclı işi zarara çevirir.
Kaplama bakımı da önemlidir. Hat, önceden boyanmış rulonu kutu nervürün tepe noktasında iz bırakmadan işlemeli; çizilen bir tepe bitmiş duvarda görünür. Rulman yüzeyi ve basıncı çıplak çelik işine göre ayarlanıp bırakılmaz, kaplamalı çeliğe göre belirlenir.

Yatırımın geri dönüşünü düşüren yaygın hatalar

İlk hata, kutu nervür profili roll forming makinesini gerçek rulon ve rib yerine genel bir hıza göre boyutlandırmaktır. Sığ bir rib için hesaplanan hat derin bir ribde zorlanır ve ilan edilen hızın altında çalışır. İstasyon sayısını ve çerçeveyi gerçek profile göre eşleştirin.
İkinci hata atıkları görmezden gelmektir. Kesme kontrolü zayıf bir hat her uçtan rulon atar ve ince sacda bu kayıp, kutu nervürün sağladığı malzeme tasarrufunu siler. Sadece ilan edilen metre hızına değil, numune çalıştırmasında kesik boyunu kontrol edin.
Üçüncü hata kaplama bakımını atlamaktır. Ribin tepesinde iz bırakan kutu nervür profili roll forming makinesi, yüksek segment önceden boyanmış bir sacı hurdaya çevirir. İmza atmadan önce rulman yüzeyi ve basıncın kaplamalı çeliğe göre ayarlandığını doğrulayın.

Yatırımın geri dönüşü nasıl hesaplanır

Bir kutu nervür profili roll forming makinesinde yatırım getirisi üç kaynaktan gelir. Birincisi, üretim: hız ve daha az duruş sayesinde vardiyada daha fazla metre. İkincisi, malzeme: rakip profillere göre metrekare başına daha ince çelik. Üçüncüsü, fire: sıkı kesim kontrolü ve düşük işlem payı.
Basit bir geri ödeme hesabı, hat fiyatını bu üç kaynaktan gelen aylık tasarrufa böler. Yoğun bir kaplama atölyesinde üretimi yüzde 20 artıran ve çelik tüketimini yüzde 10 düşüren bir kutu nervür profili roll forming makinesi genellikle iki yılın içinde kendini amorti eder, çelik fiyatı yüksekken daha da hızlı.
Geri dönüşü belirleyen etkenNeyi ölçmeliGeri ödeme süresine etkisi
Çıktı Vardiya başına metreDaha hızlı geri ödeme
Çelik tüketimim2 başına kgDüşük rul maliyeti
ScrapKesik ve hurda oranıKâr marjını korur
Ürün değişimiDeğişim başına dakikaDaha fazla satış süresi
Bu dört değeri ilk haftadan itibaren takip edin, çünkü belirtilen geri ödeme yalnızca hat gerçekten varsayılan hız ve fire ile çalışırsa gerçekleşir. Değişim sırasında boşta duran veya kenarlarda rulon israf eden kutu nervür profili roll forming makinesi kâğıttaki rakamları tutturamaz.

Doğru hat nasıl seçilir

Kutu nervür profili roll forming makinesini genel bir şartnameye göre değil, kendi rib derinliğinize ve rulon genişliğinize göre boyutlandırın. Daha derin ribler daha fazla istasyon ister; geniş saclar daha geniş ve rijit bir çerçeve ister. Kabul etmeden önce üreticiden bir numune levha isteyin ve rib şeklini, düzlüğü ve kaplamayı eğik ışıkta kontrol edin.
İlgili hatlar için şuna bakın: çatı sacı roll forming makinesi alıcı rehberi, ayrıca ve yüksek hızlı çatı paneli roll forming makinesi özetine. Ve duvar kaplaması roll forming uygulamaları kılavuzu kaplama tarafını ele alır, ve çok spesifikasyonlu dikme kolon hattı yazımız çok profilli takımın pratikte nasıl çalıştığını gösterir.
Delme ve kalıp ayarı şurada anlatılıyor: roll forming delme kalıbı montaj rehberi. O rulo genişliği ve kalınlığı hesaplayıcısı şeridi boyutlandırır, ayrıca roll forming makine hattı sayfası sistemi anlatıyor. Temeller için şunu okuyun: soğuk profil oluşturma nedir ve.
Çelik ve kaplama şunlara uymalıdır: ASTM A1008 sınıf için ve AS/NZS 1397 kaplama için muadiline, Avrupa tedarikinde ise genellikle FEM şartnamelere dayanır. Hattı kurmadan önce alıcınızın istediği sınıfı doğrulayın.

Sıkça Sorulan Sorular

S: Kutu profil haddeleme makinesi ne üretir?

Yanıt: Kaplamalı çelik rulondan kapalı kutu nervürlü profilli kaplama levhaları biçimlendirir. Bu levhalar, hafiflikte rijitlik önemli olan duvar ve çatılara gider ve hattan boyuna kesilmiş olarak çıkar.

S: Neden V nervür yerine kutu nervür seçilir?

Yanıt: Kapalı kutu nervür, aynı çelikten açık V nervüre göre bükülmeye ve burulmaya daha iyi dayanır, bu yüzden daha ince rulon kullanabilirsiniz. Bu, metrekare başına maliyeti düşürür ve bina kafesine binen yükü azaltır.

S: Hat ne kadar hızda çalışır?

Yanıt: Çoğu 15 ile 30 m/min arasında çalışır, servo hatlar daha hızlıdır. Gerçek çıktı yalnızca azami hıza değil, rulon boyutuna ve değişim süresine bağlıdır; bu yüzden en yavaş adımı esas alarak planlayın.

S: Geri dönüş nasıl hesaplanır?

Yanıt: Daha yüksek üretim, daha ince çelik ve daha az atıktan gelen tasarrufu toplayın, sonra hat fiyatını bu aylık tasarrufa bölün. Yoğun bir kaplama atölyesi genellikle iki yılın içinde kendini amorti eder.

S: Hangi rulo ve hangi standartlar geçerlidir?

Yanıt: 0,4 ile 0,7 mm arasında önceden boyanmış galvanizli veya aluzink kullanın. Sınıf ASTM A1008, kaplama ise AS/NZS 1397 veya muadilini izler; Avrupa tedarikinde FEM şartnamelerine atıf yapılır.

S: Numune sac üzerinde neyi kontrol etmeliyim?

Yanıt: Rib şeklini, sac düzlüğünü ve kaplamayı eğik ışıkta kontrol edin. Ribin tepesinde iz bırakan veya adımı kayan kutu nervür profili roll forming makinesi, sahada işlem tutarı olarak öder.

Makale Değişiklik Kaydı

İlk yayın tarihi: 19 Mart 2026
Son güncelleme: 12 Ekim 2026
Changelog:
  • 12 Ekim 2026: GEO uyumluluğu için yenilendi. Tıklama çekici 7 Powerful Advantages başlığı, 2026 yıl damgası ve emoji içeren başlıklar kaldırıldı; doğrudan yanıt bloğu, iki tablo, soru harfleri kalın altı sık sorulan soru ve ay adları yazıyla değişiklik kaydı eklendi. Metin 903 kelimeden yaklaşık 1.600 kelimeye genişletildi. Üç otorite bağlantısı (ASTM, AS/NZS, FEM) ve ana sayfa dahil sekiz iç bağlantı eklendi. Yatırımın geri dönüşü ve kaplama açısı korundu, çatı sacı ve duvar kaplama yazılarından farklı olarak ele alındı.
Sonraki gözden geçirme tetikleyicileri:** önceden boyanmış yeni bir rulon sınıfı, “kutu nervür profili roll forming makinesi” arama ilgisinde yüzde 20'lik değişim, AS/NZS kaplama standardında değişiklik veya yeni bir servo kaplama hattı hız sınıfı.

İçindekiler

Believe Industry Company| Rulo Şekillendirme Makinesi Üreticisi, Tedarikçisi ve İhracatçısı sitesinden daha fazla şey keşfedin

Okumaya devam etmek ve tüm arşive erişim kazanmak için hemen abone olun.

Okumaya Devam Edin