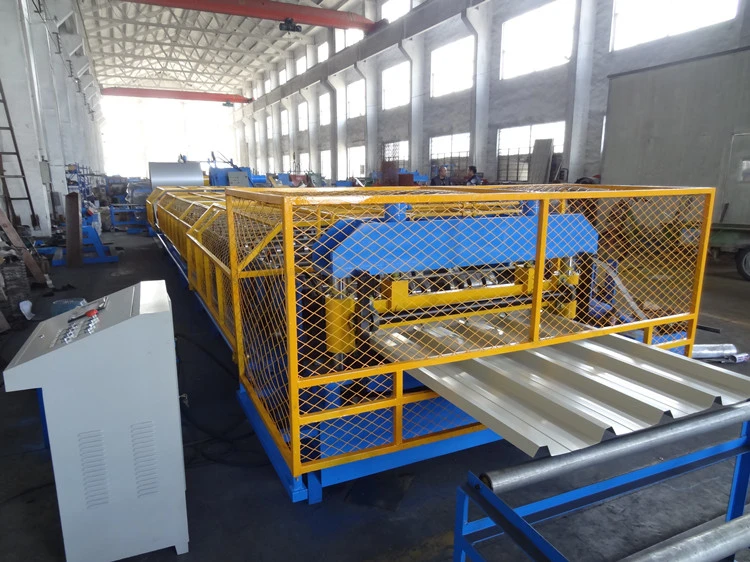
Профилированный валковый формовочный станок с коробчатым ребром

Профилегибочная машина для коробчатого профиля: прочность, скорость и окупаемость обшивки

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
Запросить цену Скачать каталог

Профилегибочная машина для коробчатого профиля: прочность, скорость и окупаемость обшивки

Станок для профилирования профиля с коробчатым ребром выпускает профилированный металлический лист, который применяют на стенах и кровлях складов, заводов и сельских хозяйств. Коробчатое ребро — закрытое прямоугольное ребро, добавляющее жёсткость без расхода стали, поэтому лист остаётся лёгким, но прочным. Это руководство объясняет, что выпускает линия, почему профиль работает и как рассчитать окупаемость до покупки.
Краткий ответ: Станок для профилирования профиля с коробчатым ребром формирует из рулона стали с покрытием листы с закрытыми рёбрами с помощью серии валов и затем режет их по длине. Коробчатое ребро даёт высокую прочность при малом весе, скорость линии составляет от 15 до 30 m/min, а окупаемость складывается из высокой производительности, малых отходов и экономии материала по сравнению с более тяжёлыми профилями.

Что такое коробчатый профиль

Коробчатое ребро — приподнятое ребро коробчатого сечения, идущее вдоль листа. В отличие от открытого V-реббра коробчатое ребро закрыто сверху, поэтому при той же стали оно лучше сопротивляется изгибу и скручиванию. Станок для профилирования профиля с коробчатым ребром формирует это ребро в составе основного прохода, так что лист выходит с линии готовым к монтажу.
Коробчатые рёбра распространены на стеновой обшивке и внутренних лотках, где плоскостность и жёсткость важнее глубокого водоотвода. Профиль подходит для предварительно окрашенного оцинкованного рулона или рулона с покрытием алюцинк толщиной от 0,4 до 0,7 мм — это тот же рулон, что применяется на кровельных линиях.

Прочность и экономия материала

Главное преимущество — прочность на килограмм. Станок для профилирования профиля с коробчатым ребром позволяет использовать более тонкую сталь, чем потребовала бы плоская секция или секция с неглубоким ребром при той же нагрузке. Это снижает стоимость рулона на квадратный метр и уменьшает вес, который должен нести каркас здания.
Закрытое ребро также скрывает небольшую масляную волнистость, поскольку плоские участки между рёбрами узкие. Для обшивки, обращённой к публичному обзору, эта визуальная стабильность важна не меньше конструктивного показателя.
Тип ребраЖёсткостьНеобходимая сталь
Плоский листНизкаяВысокая
Открытый V-образный ригСредняяСредняя
Box ribВысокаяНизкая
Поэтому станок для профилирования профиля с коробчатым ребром находится на эффективном конце диапазона, и именно поэтому он встречается на крупных низких зданиях, где площадь обшивки огромна.

Скорость и допуск

Скорость линии для коробчатого ребра составляет от 15 до 30 m/min на большинстве машин, а на серво-линиях выше. Выход за смену зависит от размера рулона и времени переналадки. Станок для профилирования профиля с коробчатым ребром при 20 m/min и рулоне в 5 тонн даёт примерно от 6 000 до 9 000 метров листа за восьмичасовую смену.
Допуск здесь жёсткий, потому что ребро должно прилегать к следующему листу. Станок для профилирования профиля с коробчатым ребром с шлифованными валами и финальным правильным устройством удерживает шаг рёбер и плоскостность листа, поэтому панели стыкуются на стене без подгонки и доработки.

Обработка материалов и отходы

На линии обшивки прибыль определяется отходами. Станок для профилирования профиля с коробчатым ребром с точным направлением и контролем длины режет почти в чистоту, а обрезки остаются короткими. Плохое направление съедает рулон по краям и превращает тонколистовую работу в убыток.
Уход за покрытием тоже важен. Линия должна работать с предварительно окрашенным рулоном, не оставляя отметин на гребне коробчатого ребра, потому что повреждённый гребень виден на готовой стене. Состояние поверхности валов и давление настраиваются под сталь с покрытием, а не перенастраиваются под работу с голой сталью.

Распространённые ошибки, снижающие окупаемость

Первая ошибка — выбрать размер станка для профилирования профиля с коробчатым ребром по обобщённой скорости вместо реальных параметров рулона и ребра. Линия, рассчитанная на неглубокое ребро, с трудом работает с глубоким и выходит ниже заявленной скорости. Согласуйте число позиций и раму с фактическим профилем.
Вторая ошибка — не учитывать отходы. Линия с плохим контролем резки выбрасывает рулон с каждого края, и на тонком листе эта потеря съедает экономию материала, которую дало коробчатое ребро. Проверьте длину обрезков на пробном прогоне, а не только заявленный метраж в час.
Третья ошибка — пропустить уход за покрытием. Станок для профилирования профиля с коробчатым ребром, оставляющий отметины на гребне ребра, превращает премиальный предварительно окрашенный лист в брак. Убедитесь, что состояние поверхности валов и давление настроены под сталь с покрытием, прежде чем подписывать.

Как рассчитать окупаемость

Окупаемость вложений в станок для профилирования профиля с коробчатым ребром складывается из трёх источников. Первый — производительность: больше метров за смену за счёт скорости и меньшего числа остановов. Второй — материал: более тонкая сталь на квадратный метр, чем у конкурирующих профилей. Третий — отходы: точный контроль резки и минимум доработки.
Простая окупаемость — это цена линии, делённая на месячную экономию от этих трёх источников. Станок для профилирования профиля с коробчатым ребром, который увеличивает выпуск на 20 процентов и снижает расход стали на 10 процентов на загруженном цехе обшивки, часто окупается менее чем за два года, а при высокой цене стали — ещё быстрее.
Фактор окупаемостиЧто измерятьВлияние на срок окупаемости
Выход Метров за сменуБыстрая окупаемость
Расход сталикг на m2Меньшая стоимость рулона
ScrapДоля обрезков и бракаЗащищает маржу
Время переналадкиМинут на переналадкуБольше времени на продажи
Следите за этими четырьмя показателями с первой недели, потому что заявленная окупаемость верна только тогда, когда линия действительно работает с расчётной скоростью и отходами. Станок для профилирования профиля с коробчатым ребром, который простаивает при переналадке или теряет рулон по краям, не подтвердит цифры на бумаге.

Как выбрать подходящую линию

Подберите станок для профилирования профиля с коробчатым ребром по глубине ребра и ширине рулона, а не по обобщённой спецификации. Более глубокие рёбра требуют больше позиций, а широкие листы — более широкой и жёсткой рамы. Попросите изготовителя образец листа и проверьте форму ребра, плоскостность и покрытие при косом освещении, прежде чем принимать.
Настройка штамповки и калибровки описана в нашем руководство по установке штампов при профилировании. The калькулятор ширины и толщины рулона подбирают полосу, а страница линии профилирующего станка где объясняется система. Для основ прочитайте что такое холодное профилирование и.
Сталь и покрытие должны соответствовать ASTM A1008 по марке и AS/NZS 1397 или эквиваленту для покрытия, тогда как европейские поставки часто ссылаются на FEM спецификации. Подтвердите класс, который требует покупатель, до того как линия будет построена.

Часто задаваемые вопросы

В: Что производит профилегибочная машина для коробчатого профиля?

Ответ: он формирует профилированные листы с закрытыми коробчатыми рёбрами из рулона стали с покрытием. Такие листы идут на стены и кровли там, где важна жёсткость при малом весе, и сходят с линии нарезанными по длине.

В: Почему выбирают коробчатое ребро вместо V-образного?

Ответ: закрытое коробчатое ребро лучше сопротивляется изгибу и скручиванию, чем открытое V-ребро из той же стали, поэтому можно использовать более тонкий рулон. Это снижает стоимость квадратного метра и уменьшает нагрузку на каркас здания.

В: С какой скоростью работает линия?

Ответ: большинство машин работает на 15–30 m/min, серво-линии быстрее. Реальный выход зависит от размера рулона и переналадки, а не только от максимальной скорости, поэтому планируйте вокруг самого медленного этапа.

В: Как рассчитывается окупаемость?

Ответ: сложите экономию от более высокого выпуска, более тонкой стали и меньших отходов и разделите цену линии на эту месячную экономию. Загруженный цех обшивки часто окупается менее чем за два года.

В: Какой рулон и какие стандарты применимы?

Ответ: применяйте предварительно окрашенный оцинкованный рулон или алюцинк толщиной от 0,4 до 0,7 мм. Марка — ASTM A1008, покрытие — AS/NZS 1397 или эквивалент, европейские поставки ссылаются на спецификации FEM.

В: Что следует проверить на образце листа?

Ответ: проверьте форму ребра, плоскостность листа и покрытие при косом освещении. Станок для профилирования профиля с коробчатым ребром, оставляющий отметины на гребне ребра или уходящий по шагу, обойдётся вам в доработку на объекте.

Журнал изменений статьи

Первоначально опубликовано: 19 марта 2026 г.
Последнее обновление: 12 октября 2026 г.
История изменений:
  • 12 октября 2026: Обновлено в соответствии с требованиями GEO. Удалены кликбейтный заголовок «7 Powerful Advantages», отметка года «2026» и заголовки с эмодзи; добавлен блок прямого ответа, две таблицы, шесть часто задаваемых вопросов с полужирной Q и журнал изменений с прописанными месяцами. Объём расширен с 903 до примерно 1 600 слов. Добавлены три ссылки на авторитетные организации (ASTM, AS/NZS, FEM) и восемь внутренних ссылок, включая страницу-основу. Сохранён акцент на окупаемости и обшивке, отличающийся от статей о кровельном листе и обшивке стен.
Следующие поводы для пересмотра:** выход новой марки предварительно окрашенного рулона, изменение поискового интереса к «станку для профилирования профиля с коробчатым ребром» на 20 процентов, изменение стандарта покрытия AS/NZS либо новая категория скорости серво-линии обшивки.

Содержание

Новые материалы

Больше на Believe Industry Company| Производитель, поставщик и экспортёр профилегибочных станков

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше