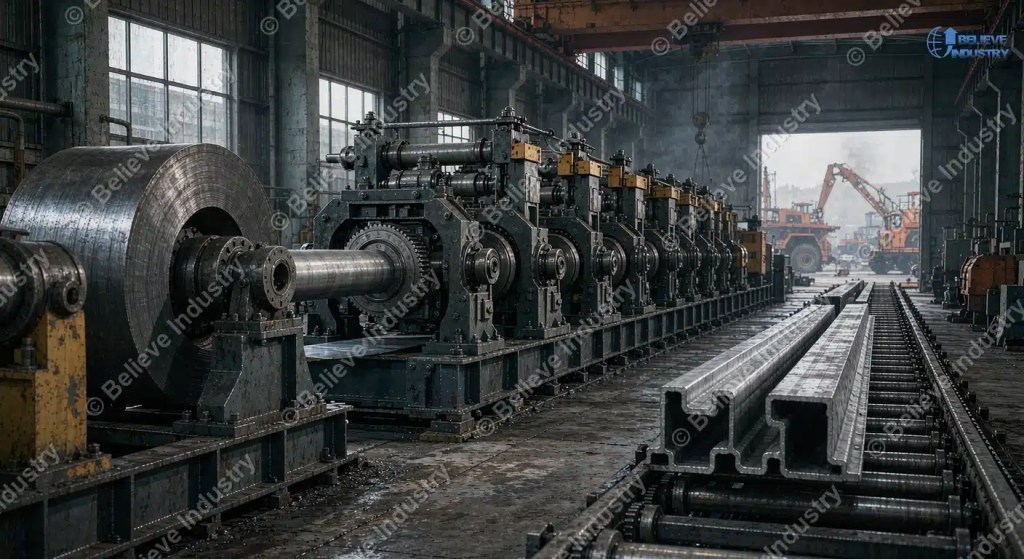
Maden profil makinesi, kalın rulo sac için tasarlanmış ağır hizmet bir profil üretim hattıdır; genellikle 2.0 ila 6.0 mm yüksek mukavemetli çelik. Konveyör makara çerçeveleri, stringer kanalları, yapısal C ve Z kesitler, havalandırma kanalları ve maden sahası kablo tavaları üretir. Bu rehber, haddehaneyi işle nasıl eşleştireceğinizi gösterir.
Kısa cevap: Maden profil makinesi, 2.0 ila 6.0 mm rulo sac ve yüksek mukavemetli çelik için değerlendirilmiş ağır hizmet bir hattır. Konveyör makara çerçeveleri, stringer kanalları, yapısal kesitler, havalandırma kanalları ve kablo tavası üretir. Haddehaneyi ortalama kalınlığınıza göre değil, en kalın rulo sacınıza göre değerlendirin; çünkü bir maden sözleşmesinde toleransı ve çıktıyı koruyan budur.
Maden sahasına yakın imalatçılar neden kendi hatlarını satın alır
Maden sahaları, en yakın çelik servis merkezinden uzaktır. Bir değiştirme konsolun yolda veya maden gemisiyle gelmesi altı hafta alabilir. Bir maden bölgesine bir günlük mesafedeki bir imalatçı bu beklemeyi aynı hafta teslimata dönüştürür; sahadaki bir maden profil makinesi ise yol ve maden gemisi gecikmesini denklemden tamamen çıkarır.
Rakamlar iddianın dayanağını oluşturur. Bir konveyör yenileme kampanyası bir çeyrekte 100,000 metre stringer kanal tüketebilir. Profil haddelenmiş profiller iç içe demetler hâlinde sevk edilir; bu da nakliye hacmini yüzde 30 ila 50 azaltır.
Kalın rulo sac için değerlendirilmiş bir profil makinesi hattı, bu talebi yerel işe dönüştürür. Doğru maden profil makinesi, uzak bir sahanın zayıflığını imalatçının avantajına çevirir.
Rulo sac kalınlık aralığı her şeyi belirler
Maden profil makinesi, rulo sac aralığına göre yaşar veya ölür. Yüzey konveyör yapıları 3.0 ila 6.0 mm yüksek mukavemetli çelik çalışır. Makara konsolları ve tava daha düşük, 2.0 ila 3.0 mm'dir. Hattı ortalama değil en kalın rulo sacınıza göre belirtmek, çalıştırdığınız her profilde toleransı korur. 6.0 mm için değerlendirilmiş bir maden profil makinesi, 3.0 mm'lik işi zorlanmadan karşılar; 3.0 mm'lik bir hat ise asla.
350 ila 550 MPa garantili minimum akma dayanımına sahip yüksek mukavemetli düşük alaşımlı sınıflar, stringer'lar için normdur. ASTM International, haddehane sertifikalarının atıfta bulunduğu çelik sınıfı ve test yöntemi standartlarını yayımlar. Sertifika, ihaledeki yapısal tasarım standardıyla eşleşmelidir.
Profil haddeleme için çelik rulo sac nasıl seçilir rehberimiz, akma sınıflarını ve haddehane sertifikalarını ayrıntılı olarak ele alır. Kalın rulo sac, blank genişliği hesabını da değiştirir; ağır sac işleri için bunu rulo sac genişliği hesaplama rehberimiz ele alır.
Haddehane yapısı: miller, istasyonlar ve tahrik
6 mm yüksek mukavemetli çeliği şekillendirmek, ince saclı bir haddehanenin veremeyeceği bir tork gerektirir. Ağır hizmet maden hatları, zincir tahrik yerine 60 ila 90 mm miller ve dişli tahrikli istasyonlar kullanır. İstasyonlar 16 ila 26 arasındadır, çünkü kalın rulo sac kademeli büküm gerektirir. Bu yapı üzerine kurulmuş bir maden profil makinesi, uzun bir vardiya boyunca delik adımını ve profil biçimini kararlı tutar.
Dişli tahrikli istasyonlar, tüm geçiş dizisi boyunca torku tutar. Zincir tahrik, 6 mm rulo sac altında kayar. Delik adımındaki kaymayı, yüzlerce konsoldan sonra ortaya çıkmasıyla önlemek için dişli aktarma şartnamesi veren maden profil makinesi alıcısı kazanır.
Perforasyon verimi asıl darboğazdır
Makara konsolları, birkaç yüz milimetrede bir delik deseni taşır. Servo hat içi perforasyon, hareketli şeridi durdurmadan izler; bu nedenle konsol işinde gerçek çıktıyı belirler. Yavaş bir pres, hızlı bir haddehaneyi aç bırakır ve eksiklik, üretim arttıkça perforasyon istasyonunda görünür. Perforasyon istasyonunu belirtmek, çoğu maden profil makinesi alıcısının çıktıda kazandığı ya da kaybettiği yerdir.
Hat içi perforasyonlu konsol haddehaneleri 20 ila 30 m/min çalışır ve montaj delikleri hat üzerinde açılır; böylece her konsol yeniden işleme olmadan cıvatalanır. Bir maden standardı son sözleşmeden farklıysa, pres takımı dakikalar içinde değişir.
Çıktıyı değerlendiren alıcılar, vardiya başına metre değil, metre başına değer okumalıdır. Yüksek hacimli profil haddeleme rehberimiz, ağır saclı hatlar için bu dengeyi açıklar.
Kalın rulo sac için düzleştirici ve kesim
Kalan rulo sac eğriliği, şekillendirmeden önce düzleştirilmezse konsol hizası hatasına ve stringer burulmasına yansır. Her ağır hat, maksimum sac kalınlığı için değerlendirilmiş motorlu bir düzleştirici içermelidir. Bunu atlamak yaygın ve pahalı bir hatadır. Düzleştiricisiz bir maden profil makinesi, tüm hatın satın alındığı toleransı çöpe atar.
Kalın rulo sac, temiz bir kesim açısına sahip ağır hizmet hidrolik kesici gerektirir. 6 mm kenarların çevresinde kaynak işlemi ve montajçı güvenliği için çaprazsız uçlar önemlidir. Aynı hizmet aralığı için tasarlanmış bir kablo tavası profil makinesi, bu takım mantığını paylaşır.
Kaplama sistemi: sözleşmeye yazın
Maden ortamları, çeliğin en kötü hizmet koşulları arasında yer alır. Asidik yer altı madeninde, sade galvanizli rulo sacda kesik kenar pası iki yıl içinde görülür. Çinko-magnezyum rulo sac, kesik kenar sızmasına çok daha iyi dayanır. Kaplamayı sözleşmeye yazan maden profil makinesi alıcısı, kesik kenar pasından sonra gelen garanti tartışmalarından kaçınır.
İmalattan sonra sıcak daldırma galvaniz, perfore kenarları yalnızca ön galvanizli rulo sactan daha iyi korur. Çift fazlı sistemler, en kötü kesitler için üst kaplama ekler. Kaplama şartnamesini sözleşmeye yazın, çünkü maden ihaleleri hizmet ömrüne dayanır.
Hattı Profile Eşleştirmek
| Profil | Rulo kalınlığı | Tipik hat hızı | Makine tipi |
|---|
| Makara çerçeveleri ve konsollar | 2.0 to 4.0 mm | 20 to 30 m/min | Servo hat içi perforasyonlu konsol haddehanesi |
| Konveyör stringer kanalları | 3.0 to 6.0 mm | 12 to 20 m/min | Dişli tahrikli ağır yapı haddehanesi |
| C ve Z yapısal kesitler | 2.0 to 4.0 mm | 15 to 25 m/min | Hızlı boyut değişimli CZ purlin haddehanesi |
| Havalandırma panelleri ve kanallar | 2.0 to 4.0 mm | 12 to 20 m/min | Nervür şekillendirmeli geniş panel haddehanesi |
| Kablo merdiveni ve tava | 2.0 to 3.0 mm | 15 to 25 m/min | Ağır hizmet perforasyonlu tava haddehanesi |
Bir purlin profil makinesi hattı, C ve Z talebini karşılar. Aynı kasetli haddehanedeki bir kanal profil makinesi, maden tesislerinin tava yanında kullandığı P serisi destek profillerine hizmet verir. Doğru profil karışımı için maden profil makinesi seçmek, geri ödenen bir hatla boşta duran bir hat arasındaki farktır.
Maliyet ve geri ödeme
Tek profilli ağır saclı bir hat yaklaşık 70,000 USD'den başlar. Konsol, stringer, purlin ve tava kapsayan çoklu profilli bir hat, otomasyon düzeyine göre 120,000 ila 220,000 USD arasında çalışır. Servo perforasyon ve istifli demetleme içeren tam otomatik hatlar 250,000 USD'nin üzerine çıkar. Bu aralık, bir maden profil makinesinin yalnızca maliyetini değil, kazanabileceğini de yansıtır.
Geri ödeme durumu üç şeye dayanır: iç içe demetlerle tasarruf edilen nakliye, yerel stokla önlenen duruş ve maden kampanyaları arasında yüksek tutulan kullanım. Zaten palet raf sistemleri için yapısal kesitler üreten imalatçılar, rulo sac sınıfları ve makine kabiliyetleri örtüştüğü için maden profillerini doğal bir genişleme olarak bulur.
Beş satın alma hatası
Bu beş hata, neredeyse her maden profil makinesi satın alımında görülür ve her biri önlenebilir.
Haddehaneyi ortalama rulo sacınıza göre değil, en kalın rulo sacınıza göre belirtmek. 4 mm'de rahat çalışan ama 6 mm'de takılan bir hat, bir stringer sözleşmesi geldiği anda başarısız olur. Haddehaneyi çalıştıracağınız en kalın rulo sac için değerlendirin.
Tedarikçinin azami hız rakamına güvenmek. Bu rakam ince rulo sacı ve perforasyonsuz çalışmayı varsayar. Kendi profiliniz ve delik deseninizde çıktı isteyin, çünkü perforasyon yoğunluğu konsol hızını belirler.
Islak kuyular için sade galvaniz sipariş etmek. Asidik yer altı madeninde Z275 rulo sacda kesik kenar pası iki yıl içinde görülür. Çinko-magnezyum veya çift fazlı sistemler ton başına daha pahalıdır ama hizmet ömrü yılı başına çok daha düşük maliyetlidir.
Düzleştiriciyi atlamak. Kalın rulo sactaki rulo eğriliği, stringer burulmasına ve konsol hizası hatasına dönüşür. Her ağır hata, maksimum sac kalınlığı için değerlendirilmiş motorlu bir düzleştirici takın.
Maden standartlarını isteğe bağlı saymak. AS/NZS 4600 ve AISI S100 serisi, maden ihalelerinde bir nedenle yer alır. Tasarım incelemesinden geçemeyen bir profil, yalnızca o kalem değil, tüm paketi geciktirir. Avrupa ekipman bağlamları ayrıca çelik depolama ve yapısal çerçeveler konusunda FEM rehberliğine atıfta bulunur.
Bölgesel şartname belirleyicileri
| Bölge | Maden odağı | Şartname belirleyicileri | Yaygın profiller |
|---|
| Avustralya | Demir cevheri, kömür | AS/NZS 4600, siklonik rüzgâr, katı QA | Stringer'lar, purlinler, havalandırma kanalları |
| Şili ve Peru | Bakır | Yüksek rakım UV, sismik, NCh yönetmelikleri | Konveyör yapıları, binalar |
| Güney Afrika | Platina, altın, derin seviye | SANS standartları, derin havalandırma | Havalandırma kanalları, kemer çaprazlaması, tava |
| Endonezya | Nikel, kömür | Yüksek nem, sismik, ihracat lojistiği | Purlinler, tava, makara konsolları |
| Körfez ve Kuzey Afrika | Endüstriyel kümeler | NEMA desenleri, aşırı sıcak | Tava, kanal, yapısal kesitler |
Bu pazarlara giren imalatçılar yalnızca bir ürün değil, bir belge paketi beklemelidir. Bu bölgelere satılan bir maden profil makinesi, o belgelerle yaşar veya ölür; broşür hızıyla değil.
Doğru maden profil makinesi, sermaye gideri değil, marj aracıdır. Onu en kalın rulo sacınıza eşleştirin, perforasyonu belirtin, kaplamayı sözleşmeye yazın; hat sahada yerini hak eder.





 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








