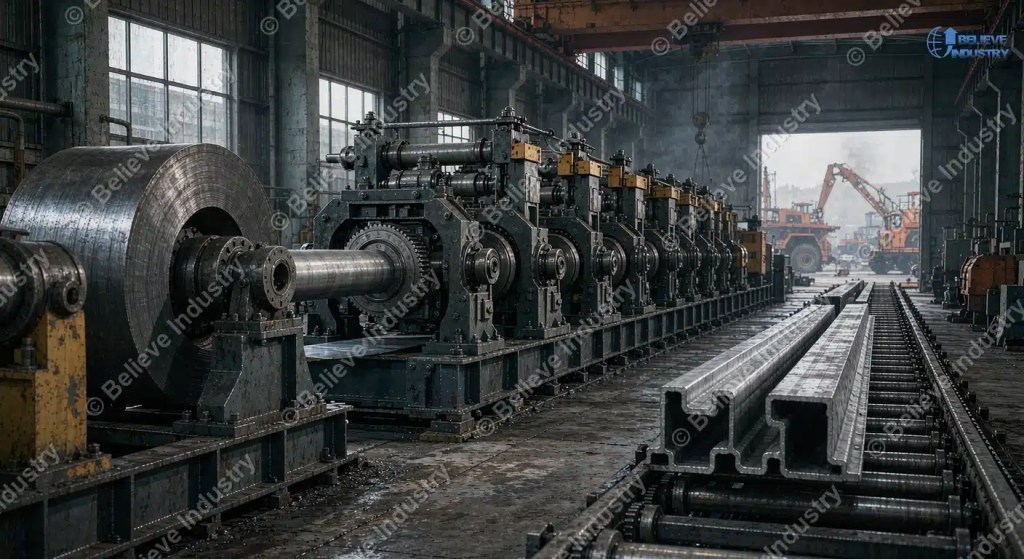
آلة التشكيل بالثني للتعدين هي خط التشكيل بالثني ثقيل مصمم لللفافة السميكة، عادةً 2.0 إلى 6.0 mm من الفولاذ عالي القوة. وتشكّل إطارات محامل الناقلات، وقنوات الحاملة، والمقاطع الإنشائية C وZ، ومجاري تهوية، ومنظم الكابلات لمواقع المناجم. ويوضح هذا الدليل كيف تطابق المصنع مع العمل.
الإجابة المختصرة: آلة التشكيل بالثني للتعدين خط ثقيل مصنف للفة 2.0 إلى 6.0 mm وللفولاذ عالي القوة. وينتج إطارات محامل الناقلات، وقنوات الحاملة، والمقاطع الإنشائية، ومجاري التهوية، ومنظم الكابلات. صنّف المصنع لأسمن لفافة لديك لا للمتوسط، لأن هذا ما يحمي التسامح والإنتاجية في عقد تعدين.
لماذا يشتري المصنعون القريبون من مواقع المناجم خطوطهم الخاصة
تقع مواقع المناجم بعيدًا عن أقرب مركز خدمة فولاذ. وقد يستغرق وصول كتف بديل ستة أسابيع عبر الطريق أو بالناقل البحري. والمصنع داخل يوم قيادة من منطقة تعدين يحوّل ذلك الانتظار إلى تسليم في الأسبوع نفسه، وآلة التشكيل بالثني للتعدين في الموقع تزيل تأخير الطريق والناقل البحري من المعادلة.
الأرقام تثبت القضية. فحملة استبدال ناقلات واحدة يمكن أن تستهلك 100,000 متر من قناة الحاملة في ربع سنة. وتُشحن المقاطع المُشكَّلة بالثني في حزم متداخلة، مما يخفض حجم الشحن بنسبة 30 إلى 50 بالمئة.
خط التشكيل بالثني المصنف للفة السميكة يحوّل هذا الطلب إلى عمل محلي. وآلة التشكيل بالثني للتعدين المناسبة تحوّل ضعف الموقع البعيد إلى ميزة للمصنع.
نطاق سماكة اللفافة يحدد كل شيء
تعيش آلة التشكيل بالثني للتعدين أو تموت بنطاق لفافتها. فمنشآت الناقلات السطحية تعمل بفولاذ عالي القوة من 3.0 إلى 6.0 mm. أما كتفات المحامل والصواني فتنخفض إلى 2.0 إلى 3.0 mm. وتحدد المواصفة للخط لأسمن لفافة لديك لا للمتوسط، مما يحمي وآلة التشكيل بالثني للتعدين المصنفة لـ 6.0 mm تتعامل مع عمل 3.0 mm دون إجهاد، بينما لن تفعل خط 3.0 mm ذلك أبدًا.
أصناف الفولاذ عالي القوة منخفض السبائك مع أدنى صلادة انسياب مضمونة من 350 إلى 550 MPa هي المعيار للحاملات. وتنشر ASTM International معايير أصناف الفولاذ وطرق الاختبار التي تستشهد بها شهادات المصانع. ويجب أن مطابق الشهادة معيار التصميم الإنشائي المذكور في المناقصة.
دليلنا حول كيفية اختيار الفولاذ المطوي للتشكيل بالثني يغطي أصناف الانسياب وشهادات المصانع بالتفصيل. كما أن اللفافة السميكة تغيّر حساب عرض الفراغ، وهو ما يعالجه دليل حساب عرض اللفافة في الأعمال الثقيلة السميكة.
هيكل المصنع: المحاور، القواعد، والقيادة
تشكيل فولاذ عالي القوة بسمك 6 mm يحتاج عزمًا لا يستطيع مصنع الفولاذ الرفيع تقديمه. تستخدم خطوط التعدين الثقيلة محاور من 60 إلى 90 mm وقواعد بدافعات تروسية لا بسلسلة نقل. وتعمل القواعد من 16 إلى 26، لأن اللفافة السميكة تحتاج ثنيات تدريجية. وآلة التشكيل بالثني للتعدين المبنية على هذا الهيكل تحافظ على ثبات مسافة الثقوب وشكل المقطع على وردية طويلة.
تحمل القواعد ذات الدفع التروسي العزم على كامل تسلسل المرور. وتنزلق نقل الحركة بالسلسلة تحت لفافة 6 mm. ومشتري آلة التشكيل بالثني للتعدين الذي يحدد مجموعة تروسية يتجنب انحراف مسافة الثقوب الذي يظهر بعد مئات الكتفات.
إنتاجية الخرق هي عنق الزجوة الحقيقي
تحمل كتفات المحامل نمط ثقوب كل بضع مئات من الملليمترات. وتتبع الخرق المدمج بالسيرفو الشريط المتحرك دون إيقافه، ولهذا يحدد الإنتاجية الحقيقية في أعمال الكتفات. والمكبس البطيء يجوع المصنع السريع، وينحسر العجز في محطة الخرق حتى ترتفع الإنتاجية. وتحديد محطة الخرق هو حيث يربح مشترو آلات التشكيل بالثني للتعدين الإنتاجية أو يخسرونها.
تعمل مصانع الكتفات ذات الخرق المدمج بسرعة 20 إلى 30 m/min مع خرق ثقوب التثبيت داخل الخط، فيتجميع كل كتف بالمسامير دون إعادة عمل. وتتغير قوالب الخرق في دقائق عندما يختلف معيار المنجم عن العقد السابق.
على المشترين الذين يقيسون الإنتاجية أن يقرأوا الأمتار لكل وردية مقابل القيمة لكل متر. ويشرح دليل التشكيل بالثني كبير الحجم مفاضلة ذلك للخطوط سميكة السماكة.
المِسَوّية والقاطع للفة السميكة
تنعكس انحنية اللفافة المتبقية على عدم محاذاة الكتفات ولفّ الحاملة إذا لم تُسطَّح قبل التشكيل. وينبغي لكل خط ثقيل أن يتضمن مِسَوّية بمحرك مصنّفة لأقصى سماكة. وتخطّيها خطأ شائع ومكلف. فآلة التشكيل بالثني للتعدين بلا مِسَوّية ترمي التسامح الذي اشتُري الخط كله من أجله.
تحتاج اللفافة السميكة إلى مقصلة هيدروليكية ثقيلة بزاوية قطع نظيفة. وتهم النهايات الخالية من الخشونة للحام وسلامة عمال التركيب حول حواف 6 mm. وتشارك آلة التشكيل بالثني لمنظم الكابلات المبنية لنطاق العمل نفسه منطق هذه الأدوات.
نظام الطلاء: ضعه في العقد
تتصدر بيئات التعدين أسوأ ظروف تشغيل للفولاذ. فصدأ حافة القطع في اللفافة المجلفنة العادية داخل منجم جوفي حمضي يظهر خلال عامين. أما لفافة الزنك المغنيسيوم فلا تتقدم صدأ حافة القطع إلى هذا الحد. ومشتري آلة التشكيل بالثني للتعدين الذي يكتب الطلاء في العقد يتجنب نزاعات الضمان التي تلي صدأ حواف القطع.
الجلفنة الساخنة بعد التصنيع تحمي الحواف المخرّقة أفضل من اللفافة الفولاذية المجلفنة مسبقًا وحدها. وتضيف الأنظمة الثنائية طبقة علوية للأسوأ. ضع مواصفة الطلاء في العقد، لأن مناقصات التعدين تستشهد بعمر الخدمة.
مطابقة الخط مع المقطع
| الملف | سماكة الملف | سرعة الخط المعتادة | نوع الآلة |
|---|
| إطارات محامل الناقلات وكتفاتها | 2.0 إلى 4.0 mm | 20 إلى 30 m/min | مصنع كتفات بخرق سيرفو مدمج |
| قنوات حاملات الناقلات | 3.0 to 6.0 mm | 12 to 20 m/min | مصنع إنشائي ثقيل، بدفع تروسي |
| مقاطع إنشائية C وZ | 2.0 إلى 4.0 mm | 15 إلى 25 m/min | مصنع بورلين CZ مع تغيير سريع للمقاس |
| ألواح التهوية ومجاري | 2.0 إلى 4.0 mm | 12 to 20 m/min | مصنع ألواح عريض مع تشكيل أضلاع |
| سلالم وصواني الكابلات | 2.0 to 3.0 mm | 15 إلى 25 m/min | مصنع صواني بخرق ثقيل |
يغطي خط التشكيل بالثني للبورلين الطلب على C و Z. وتخدم آلة التشكيل بالثني لقنوات الدعم على نفس مصنع الكاسيت مقاطع دعم سلسلة P التي تستخدمها مصانع المناجم إلى جانب الصواني. واختيار آلة التشكيل بالثني للتعدين لمزيج المقاطع الصحيح هو الفرق بين خط يسترد كلفته وآخر يبقى خاملًا.
التكلفة وفترة الاسترداد
يبدأ خط المقطع الواحد سميك السماكة من نحو 70,000 USD. ويعمل الخط متعدد المقاطع الذي يغطي الكتفات والحاملات والبورلين والصواني من 120,000 إلى 220,000 USD حسب درجة الأتمتة. وتتجاوز الخطوط الأوتوماتيكية بالكامل مع خرق سيرو والتجميع الطبقي الأعلاه 250,000 USD. وهذا النطاق يعكس ما يمكن لآلة التشكيل بالثني للتعدين أن تكسبه، لا ما تكلفته فقط.
تقوم حجة فترة الاسترداد على ثلاثة أمور: الشحن الموفر من الحزم المتداخلة، ووقت التوقف الم بالمخزون المحلي، والاستخدامية المرتفعة بين حملات التعدين. والمصانع التي تشغل بالفعل مقاطع إنشائية لأنظمة رفوف المنصات تجد مقاطع التعدين امتدادًا طبيعيًا، لأن أصناف اللفافة وقدرات الآلة تتداخل.
خمسة أخطاء في الشراء
تظهر هذه الأخطاء الخمسة في كل عملية شراء تقريبًا لآلة التشكيل بالثني للتعدين، وكل منها يمكن تجنبها.
تحديد المصنع للفافة المتوسطة لديك لا لأسمن واحدة. خط يتعامل مع 4 mm بسهولة لكنه يعلق عند 6 mm يفشل لحظة وصول عقد حاملات. صنّف المصنع لأسمن لفافة ستشغلها.
التصديق على رقم السرعة الأقصى للمورد. فذلك الرقم يفترض لفافة رفيعة بلا خرق. اطلب الإنتاجية عند مقطعك ونمط ثقوبك الفعليين، لأن كثافة الخرق هي التي تحدد سرعة الكتفات الحقيقية.
طلب الجلفنة العادية للمناجم الرطبة. صدأ حافة القطع في لفافة Z275 داخل منجم جوفي حمضي يظهر خلال عامين. وتكلف أنظمة الزنك المغنيسيوم أو الأنظمة الثنائية أكثر لكل طن وأقل بكثير لكل سنة من عمر الخدمة.
تخطي المِسَوّية. انحنية اللفافة في اللفافة السميكة تصير لفّ الحاملة وعدم محاذاة الكتفات. ركّب مِسَوّية بمحرك مصنّفة لأقصى سماكة في كل خط ثقيل.
معاملة معايير المنجم كخيار اختياري. تظهر AS/NZS 4600 ومجموعة AISI S100 في مناقصات التعدين لسبب. ومقطع يفشل في مراجعة التصميم يؤخر الحزمة كلها، لا بند الخط وحده. وتشير السياقات الأوروبية للمعدات أيضًا إلى إرشادات FEM حول تخزين الفولاذ والإطارات الإنشائية.
محركات المواصفات الإقليمية
| المنطقة | تركيز التعدين | محركات المواصفات | المقاطع الشائعة |
|---|
| أستراليا | خام الحديد، الفحم | AS/NZS 4600، رياح دوامية، ضمان جودة صارم | الحاملات، البورلين، مجاري الهواء |
| تشيلي وبيرو | النحاس | أشعة فوق بنفسجية على ارتفاع عالٍ، زلزالي، أكواد NCh | منشآت الناقلات، المباني |
| جنوب أفريقيا | البلاتين، الذهب، الأعماق | معايير SANS، تهوية عميقة | المجاري، تقوية الأقواس، الصواني |
| إندونيسيا | النيكل، الفحم | رطوبة عالية، زلزالي، لوجستيات التصدير | البورلين، الصواني، كتفات المحامل |
| الخليج وشمال إفريقيا | المجمعات الصناعية | أنماط NEMA، حرارة قاسية | الصواني، قنوات الدعم، المقاطع الإنشائية |
على المصانع التي تدخل هذه الأسواق أن تتوقع حزمة مستندات لا منتجًا فقط. فآلة التشكيل بالثني للتعدين المباعة إلى هذه المناطق تعيش أو تموت على تلك الوثائق، لا على سرعة الكتيّب.
آلة التشكيل بالثني للتعدين المناسبة أداة هامش لا نفقات رأسمالية. طابقها مع أسمن لفافة لديك، وحدد الخرق، واكتب الطلاء في العقد، عندئذ يسترد الخط مكانه في الساحة.






 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








