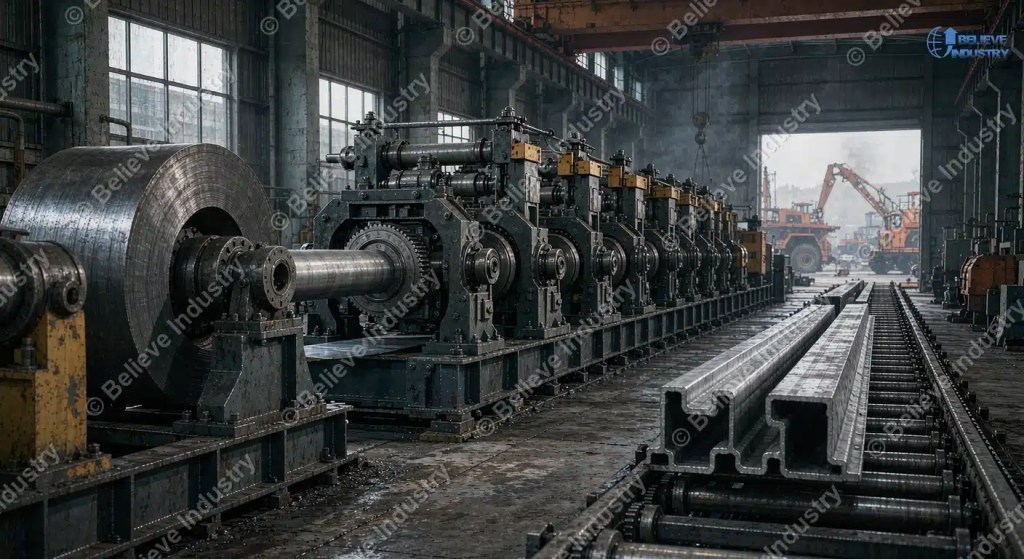
Профилегибочная машина для горнодобывающей отрасли — это тяжёлая линия профилегибки, рассчитанная на толстый рулон, обычно 2.0–6.0 mm из высокопрочной стали. Она формирует рамы роликов конвейеров, швеллеры продольных балок, несущие C- и Z-секции, вентиляционные воздуховоды и кабельные лотки для объектов шахт. Это руководство показывает, как согласовать стан с работой.
Краткий ответ: Профилегибочная машина для горнодобывающей отрасли — тяжёлая линия, рассчитанная на рулон 2.0–6.0 mm и высокопрочную сталь. Она выпускает рамы роликов конвейеров, швеллеры продольных балок, несущие секции, вентиляционные воздуховоды и кабельные лотки. Рассчитывайте стан под свой самый толстый рулон, а не под средний, потому что именно это защищает допуск и производительность на горнодобывающем контракте.
Почему производители рядом с шахтами покупают свою линию
Объекты шахт находятся далеко от ближайшего сервисного металлоцентра. Замена кронштейна может идти по дороге или на барже шесть недель. Производитель в пределах одного дня пути от горнодобывающего района превращает это ожидание в поставку в ту же неделю, а профилегибочная машина на объекте полностью исключает задержки на дороге и барже.
Цифры говорят сами за себя. Одна кампания по замене конвейера может потребовать 100 000 метров швеллеров продольных балок за квартал. Профилегибочные профили отгружаются вложенными пакетами, что сокращает объём перевозимого груза на 30–50 процентов.
Линия профилегибочная, рассчитанная на толстый рулон, превращает этот спрос в местную работу. Правильная профилегибочная машина для горнодобывающей отрасли превращает слабое место удалённого объекта в преимущество производителя.
Диапазон толщины рулона задаёт всё остальное
Профилегибочная машина для горнодобывающей отрасли живёт и умирает своим диапазоном рулонов. Конструкции ленточных конвейеров выполняются из высокопрочной стали 3.0–6.0 mm. Кронштейны роликов и лотки легче — 2.0–3.0 mm. Указание линии под самый толстый рулон, а не под средний, защищает допуск на каждом профиле. Машина, рассчитанная на 6.0 mm, выполнит работу под 3.0 mm без напряжения, а линия под 3.0 mm не выполнит никогда.
Марки низколегированной высокопрочной стали с гарантированным минимальным пределом текучести 350–550 MPa — норма для продольных балок. ASTM International публикует стандарты марок стали и методов испытаний, на которые ссылаются заводские сертификаты. Сертификат должен соответствовать стандарту конструктивного проектирования из тендера.
Наше руководство по выбору стального рулона для профилегибки подробно рассматривает марки по пределу текучести и заводские сертификаты. Толстый рулон также меняет расчёт ширины заготовки, что наше руководство по расчёту ширины рулона разбирает для работы с большой толщиной.
Конструкция стана: валы, секции и привод
Формовка высокопрочной стали 6 mm требует крутящего момента, которого не может обеспечить стан для тонкой стали. Тяжёлые горнодобывающие линии используют валы 60–90 mm и секции с зубчатым приводом вместо цепного. Число секций составляет от 16 до 26, поскольку толстый рулон требует постепенных изгибов. Профилегибочная машина для горнодобывающей отрасли на такой конструкции удерживает шаг отверстий и форму профиля стабильными на протяжении всей смены.
Секции с зубчатым приводом удерживают момент на всём проходе. Цепной привод проскальзывает на рулоне 6 mm. Покупатель профилегибочной машины для горнодобывающей отрасли, задающий зубчатую передачу, избегает смещения шага отверстий, которое проявляется через сотни кронштейнов.
Производительность перфорации — реальное узкое место
Кронштейны роликов имеют схему отверстий через каждые несколько сотен миллиметров. Сервоиндексная перфорация в линии отслеживает движущуюся полосу без остановки, и именно она задаёт реальную производительность на кронштейнах. Медленный пресс не обеспечивает быстрый стан, и нехватка скрывается на участке перфорации, пока выпуск не выйдет на плановые объёмы. Правильная спецификация участка перфорации — именно здесь большинство покупателей профилегибочных машин для горнодобывающей отрасли либо выигрывают, либо теряют производительность.
Станы для кронштейнов со встроенной перфорацией работают на 20–30 m/min с монтажными отверстиями, пробитыми в линии, поэтому каждый кронштейн собирается болтами без доработки. Оснастка пресса меняется за минуты, если стандарт шахты отличается от предыдущего контракта.
Покупателям, оценивающим производительность, следует сопоставлять метры за смену со стоимостью метра. Наше руководство по профилегибке больших объёмов объясняет этот компромисс для линий большой толщины.
Правильная машина и резка для толстого рулона
Остаточная кривизна рулона переходит в перекос кронштейнов и скручивание продольных балок, если рулон не расплющен перед формовкой. Каждая тяжёлая линия должна включать приводную правильную машину, рассчитанную на максимальную толщину. Её отсутствие — распространённая и дорогостоящая ошибка. Профилегибочная машина для горнодобывающей отрасли без правильной машины выбрасывает допуск, ради которого вся линия и покупалась.
Толстый рулон требует тяжёлого гидравлического прижима с чистым углом реза. Отсутствие заусенца важно для сварки и для безопасности монтажников при работе с кромками 6 mm. Профилегибочная машина для кабельных лотков, рассчитанная на тот же диапазон, использует ту же логику оснастки.
Система покрытия: включите её в контракт
Горнодобывающая среда входит в число худших условий эксплуатации стали. Коррозия кромки реза на обычном оцинкованном рулоне в кислотной подземной шахте появляется в течение двух лет. Цинк-магниевый рулон значительно лучше противостоит коррозии кромки реза. Покупатель профилегибочной машины для горнодобывающей отрасли, вносящий покрытие в контракт, избегает споров о гарантиях, которые вызывает коррозия кромки.
Горячее цинкование погружением после изготовления защищает пробитые кромки лучше, чем один только предварительно оцинкованный рулон. Дуплексные системы добавляют финишное покрытие для самых тяжёлых участков. Внесите спецификацию покрытия в контракт, поскольку горнодобывающие тендеры ссылаются на срок службы.
Согласование линии с профилем
| Профиль | Толщина рулона | Типичная скорость линии | Тип машины |
|---|
| Рамы роликов и кронштейны | 2.0 to 4.0 mm | 20 to 30 m/min | Стан для кронштейнов с сервоиндексной перфорацией в линии |
| Швеллеры продольных балок конвейера | 3.0 to 6.0 mm | 12 to 20 m/min | Тяжёлый несущий стан с зубчатым приводом |
| Несущие C- и Z-секции | 2.0 to 4.0 mm | 15 to 25 m/min | Стан для CZ-прогонов с быстрой сменой размера |
| Вентиляционные панели и воздуховоды | 2.0 to 4.0 mm | 12 to 20 m/min | Широкий панельный стан с продольным гофрированием |
| Кабельная лестница и лоток | 2.0 to 3.0 mm | 15 to 25 m/min | Стан для лотков с тяжёлой перфорацией |
Линия профилегибочная для прогонов покрывает спрос на C- и Z-профили. Профилегибочная машина для швеллеров с перфорацией на том же стане с кассетами обслуживает опорные профили серии P, которые заводы применяют вместе с лотками. Правильный выбор профилегибочной машины для горнодобывающей отрасли под нужную номенклатуру профилей — это разница между линией, которая окупается, и линией, которая простаивает.
Стоимость и окупаемость
Однотиповая линия для большой толщины начинается примерно с 70 000 USD. Многотиповая линия, покрывающая кронштейны, продольные балки, прогоны и лотки, стоит 120 000–220 000 USD в зависимости от степени автоматизации. Полностью автоматизированные линии с сервоперфорацией и пакетной увязкой превышают 250 000 USD. Этот диапазон отражает то, что профилегибочная машина для горнодобывающей отрасли способна заработать, а не только то, сколько она стоит.
Аргумент окупаемости опирается на три вещи: экономия на перевозке вложенных пакетов, простои, устранённые благодаря местному запасу, и высокая загрузка между горнодобывающими кампаниями. Производители, уже выпускающие несущие секции для систем паллетного стеллажа, считают горнодобывающие профили естественным продолжением, поскольку марки рулона и возможности машин пересекаются.
Пять ошибок при покупке
Эти пять ошибок встречаются почти при каждой покупке профилегибочной машины для горнодобывающей отрасли, и каждую из них можно избежать.
Задание стана под средний рулон, а не под самый толстый. Линия, которая уверенно работает с 4 mm, но заклинивает на 6 mm, провалится сразу, как поступит контракт на продольные балки. Рассчитывайте стан под самый толстый рулон, который будете выпускать.
Доверие максимальной скорости, заявленной поставщиком. Эта цифра предполагает тонкий рулон без перфорации. Запрашивайте производительность на вашем реальном профиле и схеме отверстий, поскольку плотность перфорации задаёт фактическую скорость на кронштейнах.
Заказ обычного цинкования для влажных шахт. Коррозия кромки реза на рулоне Z275 в кислотной подземной шахте появляется в течение двух лет. Цинк-магниевые или дуплексные системы стоят дороже за тонну и значительно дешевле в расчёте на год срока службы.
Пропуск правильной машины. Кривизна рулона на толстом рулоне превращается в скручивание продольных балок и перекос кронштейнов. Оснащайте приводной правильной машиной, рассчитанной на максимальную толщину, каждую тяжёлую линию.
Отношение к стандартам шахт как к необязательным. AS/NZS 4600 и набор AISI S100 появляются в горнодобывающих тендерах неспроста. Профиль, не прошедший проверку проекта, задерживает весь комплект, а не только эту позицию. В европейских контекстах оборудования также ссылаются на рекомендации FEM по хранению стали и несущим рамам.
Региональные факторы спецификации
| Регион | Горнодобывающий фокус | Факторы спецификации | Типичные профили |
|---|
| Австралия | Железная руда, уголь | AS/NZS 4600, циклонический ветер, строгий контроль качества | Продольные балки, прогоны, воздуховоды |
| Чили и Перу | Медь | УФ на большой высоте, сейсмика, нормы NCh | Конструкции конвейеров, здания |
| Южная Африка | Платина, золото, глубокие горизонты | Стандарты SANS, глубокая вентиляция | Воздуховоды, арочные связи, лотки |
| Индонезия | Никель, уголь | Высокая влажность, сейсмика, экспортная логистика | Прогоны, лотки, кронштейны роликов |
| Залив и Северная Африка | Промышленные кластеры | Схемы NEMA, экстремальная жара | Лотки, связи, несущие секции |
Производителям, выходящим на эти рынки, следует ожидать пакет документации, а не только изделия. Профилегибочная машина для горнодобывающей отрасли, продаваемая в этих регионах, живёт и умирает на этой документации, а не на каталожной скорости.
Правильная профилегибочная машина для горнодобывающей отрасли — инструмент маржи, а не капитальные затраты. Согласуйте её со своим самым толстым рулоном, задайте перфорацию, внесите покрытие в контракт — и линия заработает на площадке своё место.





 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








