Адрес
№ 1, Yd Road, район Хуэйшань, город Уси, Цзянсу. 214183
Рабочие часы
С понедельника по пятницу: с 9:00 до 17:00
Суббота: 9:00 - 16:00
Адрес
№ 1, Yd Road, район Хуэйшань, город Уси, Цзянсу. 214183
Рабочие часы
С понедельника по пятницу: с 9:00 до 17:00
Суббота: 9:00 - 16:00
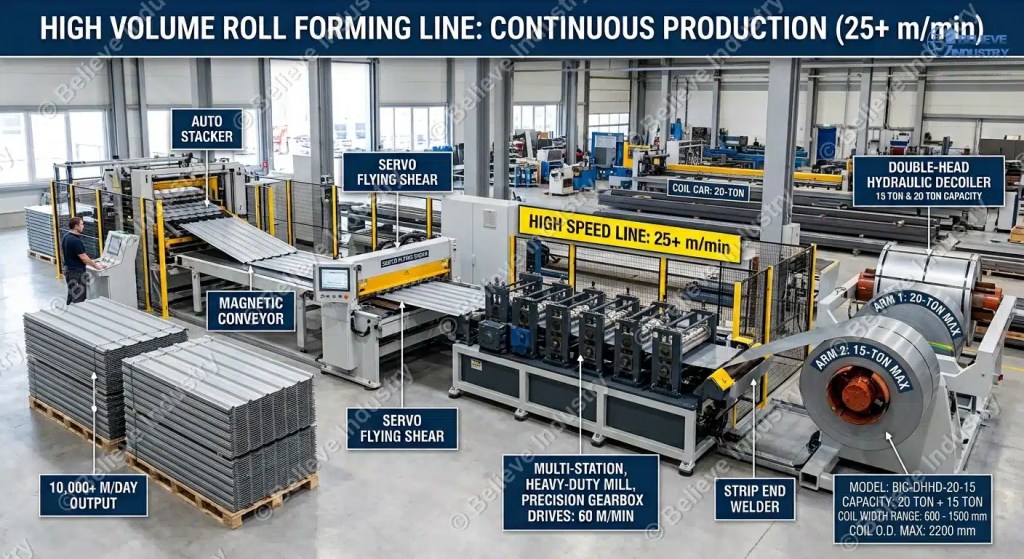
Лучшая высокопроизводительная линия для профилирования листового металла — это линия, рассчитанная на непрерывную работу: станок с редукторным приводом со скоростью 25 м/мин или выше, сервоприводные летающие ножницы, гидравлический разматыватель достаточной мощности для подачи материала и автоматический штабелер на выходе. В 2026 году пятью категориями, заслуживающими внимания, являются высокоскоростная линия для кровельных панелей, сервоприводная линия для C/Z-образных стропильных систем, линия для гофрированных листов, линия для кабельных лотков с автоматической сменой размера и линия для стоек стеллажных систем с роторной перфорацией. Каждая из них обеспечивает производительность 10 000 метров в день при правильной настройке и эксплуатации.
Одной лишь скорости недостаточно. Мы видели линии со скоростью 60 м/мин, которые производили меньше, чем старые линии со скоростью 20 м/мин, потому что разматыватель не обеспечивал достаточный поток прокатки, а штабелер блокировал выход. В этом руководстве рассматриваются пять машин и четыре компонента, от которых зависит, будет ли ваша высокопроизводительная машина для профилирования рулонов действительно производить большой объем продукции.
Компания Believe Industry более 15 лет занимается производством высокопроизводительных линий и поставляет оборудование в более чем 20 стран. Все представленные ниже материалы взяты из этих проектов.
Описание высокопроизводительного профилировочного станка: Линия профилирования, разработанная для непрерывного производства со скоростью 25 м/мин и более, с системой быстрой отрезки, которая никогда не останавливает подачу ленты, разматывателем, рассчитанным на подачу материала в прокатный стан, и системой выхода, которая удаляет готовые детали так же быстро, как они обрезаются. Практический ориентир: 10 000 и более готовых погонных метров в день.
Важен не показатель скорости печати брошюр. Важен показатель количества готовых изделий, выходящих за пределы производственной линии за смену. Этот показатель рассчитывается как скорость линии, умноженная на время безотказной работы, за вычетом брака.
Роликоформовочная линия со скоростью 25 м/мин кажется медленной по сравнению с линией со скоростью 60 м/мин. Прежде чем судить, посчитайте сами. 25 м/мин — это 1500 метров в час при номинальной производительности. На реальных предприятиях время безотказной работы составляет от 70 до 80 процентов из-за замены рулонов, изменения профиля, обрывов и задержек при упаковке. При 75 процентах безотказной работы та же линия производит 1125 метров в час. Две смены обеспечивают 18 000 метров в день. Одна смена по-прежнему обрабатывает 9000 метров.
| Скорость линии | Табличка с указанием количества счетчиков в час | Измерения/смена при времени безотказной работы 75% | Счетчики/день, 2 смены |
|---|---|---|---|
| 15 м/мин (стандартная скорость) | 900 | 5,400 | 10,800 |
| 25 м/мин | 1,500 | 9,000 | 18,000 |
| 40 м/мин | 2,400 | 14,400 | 28,800 |
| 60 м/мин (верхний предел) | 3,600 | 21,600 | 43,200 |
Из этой таблицы можно сделать два вывода. Во-первых, стандартный станок производительностью 15 м/мин в две смены едва преодолевает отметку в 10 000 метров в день, без запаса прочности на возможные проблемы. Во-вторых, при скорости выше 40 м/мин разматыватель, ножницы и штабелер имеют большее значение, чем сам прокатный стан. Прокатный стан всегда может работать быстрее. Остальные элементы линии устанавливают потолок. Показатели времени безотказной работы взяты из стандартной практики OEE, где в дискретном производстве мирового класса доступность составляет 85 процентов.OEE.com).
| # | Машина | Профиль | Рабочая скорость | Реальный объем производства/день | Типичная цена |
|---|---|---|---|---|---|
| 1 | Высокоскоростная линия по производству кровельных панелей | Кровельные и стеновые панели | 40-60 м/мин | 25 000–43 000 м | $60,000-$120,000 |
| 2 | Серво C/Z прогонная линия | С-образные и Z-образные прогоны | 25-35 м/мин | 15 000–25 000 м | $55,000-$95,000 |
| 3 | Линия гофрированных листов | Гофрированный лист и листы IBR | 30-45 м/мин | 20 000–32 000 м | $45,000-$85,000 |
| 4 | Кабельный лоток с автоматической сменой размера | Кабельные лотки | 20-25 м/мин | 10 000–16 000 м | $90,000-$160,000 |
| 5 | Вертикальная линия для стеллажей, роторный перфоратор | Стойки стеллажей | 15-25 м/мин эффективная | 8000-14000 м | $70,000-$130,000 |
The высокоскоростной станок для профилирования кровельных панелей Это самая быстрая категория в области профилирования листового металла. Вместо цепного привода используется редукторная трансмиссия, поскольку цепи теряют синхронизацию при скорости выше 25 м/мин. Гидравлическая или сервоприводная резка. Стандартный автоматический штабелер, поскольку панель длиной 2 метра выходит каждые две секунды со скоростью 60 м/мин, и бригада не может укладывать ее вручную.
Наилучший вариант: заводы по производству стальных конструкций и кровельные подрядчики, поставляющие сборные здания. Сегмент сборных зданий продолжает расти вместе с промышленным строительством, и кровельные листы являются наиболее востребованным продуктом в этом секторе.Grand View Research).
Обратите внимание: при покупке фрезерного станка производительностью 60 м/мин вы обходитесь без штабелера. Мы предлагали покупателям именно такую конфигурацию и не раз отговаривали их от покупки.
The Станок для профилирования C/Z-образных прогонов Сервопробивной и сервоприводной летательные ножницы — это рабочая лошадка в серийном производстве металлоконструкций. На качественных изделиях замена размеров C и Z занимает считанные минуты. Сервопробивной станок обрабатывает отверстия на полной скорости линии, поэтому прогоны получаются не просто отформованными, а готовыми к использованию.
При скорости 25-35 м/мин и поточной штамповке одна линия обеспечивает подачу материала на весь завод по производству рам. Именно поэтому заводы по производству рам в США, Австралии и странах Персидского залива почти все используют такую конфигурацию.
Наилучший вариант: производители стропильных и балочных конструкций, производители стальных каркасов, экспортеры, предлагающие объемы поставок за контейнер.
Обратите внимание на следующее: гидравлическая пробивка на линии со скоростью 30 м/мин. Цикл пробивки становится узким местом, и прокатный стан никогда не достигает номинальной скорости.
Гофрированные профили просты. Небольшое количество формовочных станков, неглубокие изгибы, допуски, допускающие ошибки. Именно эта простота и объясняет их простоту. профилегибочная машина для производства гофрированного листа Работает со скоростью от 30 до 45 м/мин без сбоев, по более низкой цене, чем профили с глубокими ребрами. По показателю соотношения метров к доллару за объем кровельных работ ему нет равных.
Наилучший вариант: дистрибьюторы кровельных материалов и поставщики профилей, реализующие крупные партии одного или двух типов профилей.
Обратите внимание на размер партии. Если вы меняете профили пять раз в день, купите кассеты с быстрой сменой или смиритесь с тем, что ваша реальная скорость определяется временем переналадки.
Проблема с кабельными лотками отличается от проблемы с объёмом. Ширина и высота постоянно меняются, поэтому пропускная способность зависит от скорости переключения, а не от скорости самой линии. автоматическая машина для смены размера кабельных лотков Регулирует ширину, высоту и фланец по рецепту за несколько минут. Скорость 20 м/мин с 5-минутными переналадками превосходит скорость 30 м/мин с 45-минутными переналадками при любом реальном объеме заказов.
В настоящее время центры обработки данных и инфраструктурные проекты являются мощным стимулом для развития этой категории. Один гипермасштабный объект может заказать сотни километров лотков.
Остерегайтесь недооценки производительности линии укладки, тиснения и линии нанесения покрытий. Объём лотков означает, что линии по производству аксессуаров также должны соответствовать объёму производства.
Стойки стеллажей не просто формуются, а штампуются, и расположение отверстий значительно увеличивает время производственного цикла. профилегибочная машина для производства стеллажей для поддонов Благодаря вращающейся пуансонной головке отверстия прорезаются во время движения ленты, что увеличивает эффективную скорость с 8-15 м/мин до 20-25 м/мин. Бум складской логистики в сфере электронной коммерции обеспечивает постоянную загруженность этих линий.
Обратите внимание на: время смены штампов между различными типами отверстий. Укажите штампы с сервоприводом, если ваш портфель заказов ежедневно меняет типы отверстий.
Высокопроизводительный прокатный стан представляет собой систему. Станок редко бывает слабым звеном.
Остановка резки ножницами с функцией остановки останавливает полосу для каждого куска и тратит от 2 до 5 секунд на рез. Летающие ножницы перемещаются вместе с профилем и никогда не останавливают линию, что обеспечивает примерно на 30 процентов большую производительность за смену. При скорости выше 25 м/мин сервопривод превосходит гидравлический: летающие ножницы с сервоприводом удерживают длину с точностью до ±0,5 мм и поддерживают скорость линии от 30 до 40 м/мин, в то время как гидравлические ножницы отстают при скорости выше 25 м/мин. Подробная информация содержится в нашем направляющая для летающих ножниц. Технические аспекты, лежащие в основе цикла слежения, описаны в [ссылка на документацию]. исследования летающих ножниц.
Разматыватель определяет, будет ли ваш прокатный стан когда-либо работать на полной скорости. Важны две характеристики. Производительность: линия со скоростью 25 м/мин перерабатывает 5-тонный рулон примерно за 40 минут, поэтому минимум 10 тонн, от 15 до 20 тонн для высокоскоростных линий. Конфигурация: гидравлический разматыватель Использование тележки для рулонов и гидравлического расширения сокращает время загрузки рулонов до нескольких минут. Еще лучше – двухголовочный разматыватель с концевым сварочным аппаратом. Вторая головка загружается, пока первая подает рулоны, полосы свариваются встык, и линия непрерывно работает при смене рулонов. Этот вариант позволяет компенсировать большую часть потерь времени (от 20 до 45 минут на смену), которые теряются на установках с одним разматывателем.
При скорости 25 м/мин и длине панелей 3 метра готовая панель выходит каждые 7 секунд. При 40 м/мин — каждые 4,5 секунды. Ручная укладка панелей обеспечивает скорость линии около 15-20 м/мин независимо от возможностей станка. Автоматический укладчик подсчитывает, укладывает и связывает панели в заданные количества. Высота укладки может достигать 800 мм, предусмотрена автоматическая сигнализация о количестве панелей, а разгрузочный конвейер удаляет связки до начала следующей укладки.
Если профиль имеет отверстия, скорость работы задает перфоратор. Роторная и сервоперфорационная перфорация работают на скорости линии. Гидравлический пресс останавливает или замедляет движение полосы. На линиях для изготовления прогонов, стоек и зубчатых реек этот единственный выбор позволяет увеличить эффективную производительность на 40 процентов.
Время безотказной работы — это то, от чего зависит успех или провал больших объемов производства. В двухсменный рабочий день три замены катушек по 40 минут каждая обходятся вам в 1800 метров. В тот же день, на том же оборудовании, три замены по 5 минут каждая с двойным разматывателем и концевой сваркой: вы сохраняете почти все запасы. руководство по уменьшению количества переключателей катушек Включает в себя полный контрольный список: предварительно подготовленные рулоны, тележки для рулонов, направляющие для ленты и письменные последовательности переналадки. Предприятия, достигающие 80-процентного времени безотказной работы, рассматривают переналадку как отработанную по времени операцию, а не как перерыв.
Подберите автомат в соответствии с вашим портфелем заказов, а не по самому быстрому каталогу.
| Ваша ситуация | Правильная машина |
|---|---|
| Объем кровельного материала, один или два профиля. | Линия для производства гофрированных или кровельных панелей, 40-60 м/мин. |
| Конструкционные прогоны, смешанные размеры C/Z. | Сервопривод для прогонов, 25-35 м/мин. |
| Лоток для центров обработки данных, различных размеров. | Линия автоматической смены размера лотков |
| Вертикальные стойки стойки, часто встречающиеся отверстия. | Вертикальная линия с поворотным или сервоприводным пробойником |
| 10 000 м/день, только в одну смену. | Минимальная скорость 40 м/мин, обязательно использование двойного разматывателя. |
Перед подписанием договора задайте три вопроса. Какой состав профиля использовать, в каких объемах партий? Каков реальный целевой суточный объем производства в этом и следующем году? Кто в вашей команде обслуживает сервосистемы? Если в плане развития скорости указано 25 м/мин на второй год, купите сервоножницы и большой разматыватель сейчас. Модернизация позже обойдется дороже, чем разница. цена профилегибочной машины В руководстве подробно объясняется, как каждый из этих компонентов влияет на стоимость.
Бюджет в ценах 2026 года. Линия по производству гофрированных или кровельных панелей со скоростью 25 м/мин обходится в 1TP45 000–$85 000 единиц продукции. Линия по производству сервопрогонов с перфорацией в линию обходится в $55 000–$95 000 единиц продукции. Линия по производству кабельных лотков с автоматической сменой размера начинается примерно с $90 000 единиц продукции. Добавьте двухконтурный разматыватель с концевой сваркой, обходящийся в $15 000–$25 000 единиц продукции, и автоматический штабелер, обходящийся в $12 000–$20 000 единиц продукции.
Рассчитайте окупаемость по количеству готовых метров. Надбавка в размере примерно 100 000 танзанийских шиллингов за сервоприводные ножницы и автоматический штабелер, которая увеличивает производительность на 25 процентов при объеме производства 18 000 метров в день, дает вам на 4500 метров больше ежедневно. Даже при марже 100 0,30 танзанийских шиллингов за метр эта надбавка окупается примерно за 22 рабочих дня. Линии с большим объемом производства быстро окупают свою скорость. Медленные линии навсегда окупают свою медлительность.


What Is a Container Roll Forming Machine? Container roll forming...
Читать далее
What Is an Upright Rack Column Roll Forming Machine? An...
Читать далее
Drainage roll forming machine lines turn steel coil into the...
Читать далее
Что представляет собой установка штамповочного пресса на профилировочном станке? А...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


