Адрес
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM

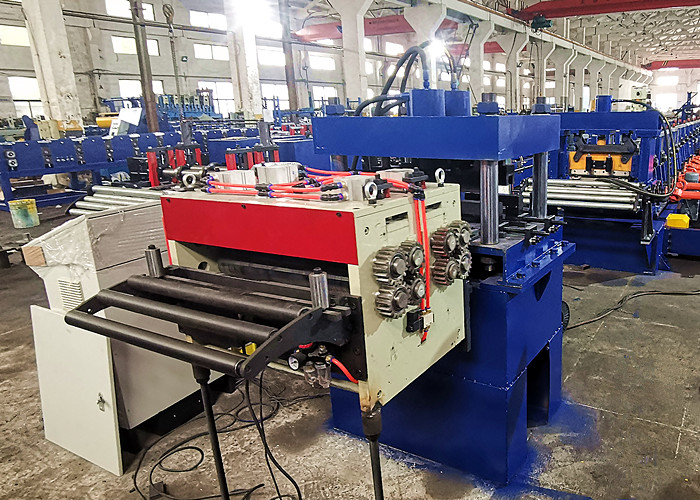
Профилегибочный станок для пурлинов C и Z предназначен для производства пурлинов C и Z с минимальным временем переналадки. Новая технология BELI®, время замены всего 2 минуты. Наша последняя разработка цена станка для пурлинов C и Z составляет всего около 35000$ EXW завод. Свяжитесь с нами для подробностей.
Компания Believe Industry предлагает следующие станки для различных требований к пурлинам
Все вышеперечисленные станки имеют различные конструкции под конкретные требования.
В стальных конструкциях пурлин — это горизонтальный элемент кровли, который перекрывает пролёт между основными рамами или стропилами. Он воспринимает нагрузки от кровельного покрытия и передаёт ветровые и снеговые нагрузки на основную несущую конструкцию.
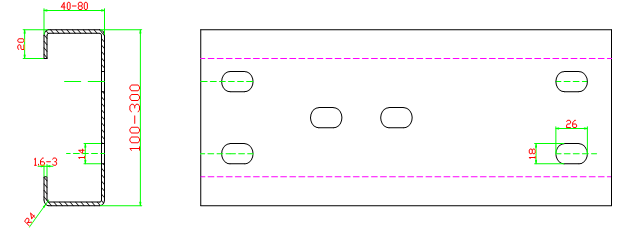
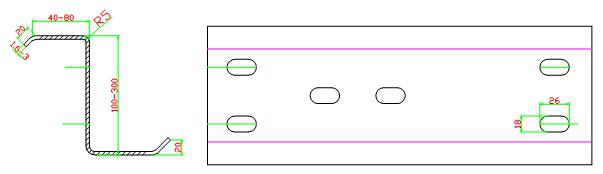
Пурлины C имеют симметричное П-образное поперечное сечение — два одинаковых полок, перпендикулярных плоской стенке. Пурлины Z имеют одну полку, наклонённую в противоположном направлении, что позволяет смежным сечениям перекрываться. Перекрывающиеся пурлины Z образуют полунепрерывную балку, увеличивая несущую способность на 30–50% по сравнению с простым пролётом при той же массе стали.
Станок BELI® для пурлинов C и Z производит оба профиля с одного комплекта формующих роликов. Отдельные станки или отдельная оснастка не требуются. Это важно, когда один проект требует обоих профилей — что часто встречается в крупных металлоконструкциях зданий.
Для применений, требующих также П-образных (U-channel) профилей, та же линия производит U-сечения без смены роликов. Узнайте больше о производстве одиночного профиля на выделенных страницах профилегибочный станок для пурлинов C и профилегибочный станок для пурлинов Z.
Стандартные размеры пурлинов этой линии:
Нестандартные размеры вне этого диапазона возможны при изменённой конструкции роликов. Отправьте чертёж через страницу запроса предложения для проверки выполнимости.
Проекты стальных зданий во многих отраслях используют пурлины, произведённые на этой линии.
Входной стальной рулон может быть горячеоцинкованным (GI), с предварительной окраской (PPGI) или чистой конструкционной сталью. Оцинкованный рулон распространён для кровельных применений, где важна коррозионная стойкость.
Для полного представления о системе стальных зданий посетите страницу строительства и стальных конструкций. Для связанных станков вторичного каркаса смотрите многопрофильный профилегибочный станок, который обрабатывает несколько профилей пурлинов одним комплектом оснастки.
Пурлины C и Z регулируются международными стандартами на стальные конструкции. Перед выбором размера пурлина подтвердите соответствие применимому коду для вашего региона.
Эти коды определяют допустимые таблицы пролётов, пределы прогиба, требования к соединениям и стандарты защиты от коррозии. Станок BELI® откалиброван для производства профилей, соответствующих допускам размеров, требуемым этими спецификациями.
Для более широкого обзора критериев выбора станка статья «Как выбрать подходящую профилегибочную компанию» охватывает квалификацию поставщика, проверку станка и что проверять перед оплатой.
Покупатели часто спрашивают, чем отличаются пурлины C, Z и Sigma. Таблица ниже охватывает геометрию поперечного сечения, поведение конструкции, метод производства и типичные варианты применения.
| Характеристика | Пурлин C | Пурлин Z | Пурлин Sigma (Ω) |
|---|---|---|---|
| Форма поперечного сечения | Симметричный открытый швеллер | Асимметричный швеллер с наклонной полкой | Закрытый омега-профиль / шляпный профиль |
| Возможность перекрытия | Не подходит для перекрытия | Предназначен для соединений внахлёст/через муфту | Обычно не перекрывается |
| Характеристики пролёта | Одиночный пролёт (простая балка) | Непрерывный пролёт (внахлёст = +30–50% несущей способности) | Одиночный или непрерывный |
| Удельная жёсткость | Стандарт | От стандартной до умеренной | Высокая (закрытая стенка ужесточает сечение) |
| Типичная высота стенки | 100–350 mm | 100–350 mm | 150–450 mm |
| Толщина материала | 1.5–5.0 mm | 1.5–5.0 mm | 1.5–5.0 mm |
| Метод производства | Профилирование (станок C Z) | Профилирование (станок C Z) | Специализированная оснастка для профилирования Sigma |
| Марка стали | S235–S550 | S235–S550 | S235–S390 |
| Основное применение | Стены, лёгкие пролёты кровли | Кровельные пурлины, непрерывные пролёты >6 m | Пурлины европейских портальных рам |
| Производимо на станке BELI® CZ? | Да | Да | Нет — требуется отдельная оснастка |
Установка BELI® спроектирована специально для производства C и Z. Если требуются профили Sigma, Believe Industry предлагает отдельное решение под индивидуальный профиль — см. страницу профилегибочного станка для индивидуальных профилей.
Таблица ниже показывает ориентировочные значения несущей способности для стандартных размеров пурлинов C и Z. Значения предполагают условия простого пролёта. Системы перекрывающихся пурлинов Z несут на 30–50% больше нагрузки.
| Профиль | Высота × Толщина | Марка стали | Нагрузка при пролёте 6 m (kN/m) | Нагрузка при пролёте 8 m (kN/m) |
|---|---|---|---|---|
| C200 | 200 × 2.0 mm | Q345 | 4.2 | 2.4 |
| Z200 | 200 × 2.0 mm | Q345 | 4.8 (lapped: 7.0) | 2.7 (lapped: 4.0) |
| C250 | 250 × 2.5 mm | Q345 | 6.8 | 3.8 |
| Z250 | 250 × 2.5 mm | Q345 | 7.5 (lapped: 11.0) | 4.2 (lapped: 6.2) |
| Z300 | 300 × 3.0 mm | S550 | 14.0 (lapped: 20.0) | 7.9 (lapped: 11.5) |
Для пролётов, ограниченных прогибом (обычно >6 m), определяющим фактором является жёсткость, а не предел текучести. Переход с Q345 на сталь S550 существенно не увеличивает несущую способность, когда ограничение задаёт прогиб.
Определяющий фактор: Калькулятор автоматически сравнивает прочность и жёсткость. Обычно для более длинных пролётов (напр., > 6 m), прогиб (провисание) является ограничивающим фактором, а не фактическое разрушение стали.
Свойства сечения: Инструмент использует упрощённые значения момента инерции (I) и момента сопротивления (S) для распространённых размеров C/Z. Для профессионального сайта эти значения можно обновить в соответствии с вашей конкретной геометрией профилегибочного профиля.
Единицы измерения:
Пролёт: ввод в метрах.
Вывод нагрузки: kN/m (килоньютоны на погонный метр). Для перевода в kg/m умножьте результат приблизительно на 101.97.
Допущения: Эта модель предполагает «простой пролёт» (пурлин опирается на оба конца, но не является непрерывным). Для пурлинов Z, которые перекрываются, несущая способность может возрасти до 30-50% за счёт непрерывности над стропилами.
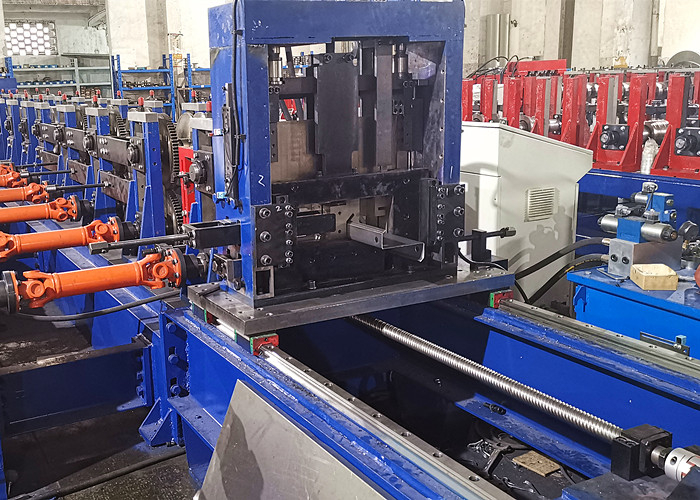
Конструкция дуплексного прокатного модуля — ключевая инновация. Два отдельных узла профилирования работают последовательно на одной линии.
Первый модуль контролирует длину полки «L». Второй модуль контролирует высоту стенки «H». Каждый настраивается независимо через серводвигатели 0.75 kW.
Для переключения между профилями C и Z один край сечения отклоняется вверх (пурлин C) или вниз (пурлин Z) поворотом соответствующей формующей стойки на 180° вокруг её вала. Это занимает около 60 секунд с прилагаемым динамометрическим ключом.
Key fact: BELI® machines can produce 80–350 mm web height and handle strip widths up to 600 mm — all on the same tooling without roll change. This covers the full range of standard purlin sizes used in single-story industrial buildings.Для производственных партий, требующих изменения высоты отбортовки, этого можно достичь, отрегулировав ширину входящей полосы или добавив третий дуплексный модуль. Страница профилегибочного станка для пурлинов C описывает конкретную последовательность настройки для производства одиночного профиля.
Доступны три конфигурации пробивки. Правильный выбор зависит от сложности схемы отверстий и объёма производства.
| Метод пробивки | Когда использовать | Преимущества |
|---|---|---|
| Независимая серво предварительная пробивка | Крупносерийное производство, сложные схемы отверстий | Самый быстрый цикл — пробивка до формовки, без снижения скорости линии |
| Интегрированная пробивка перед резкой | Простые отверстия в полке, проекты с ограниченным бюджетом | Меньшие инвестиции, компактная площадь |
| Устройство пробивки после формовки | Частая смена размеров, смешанные партии C/Z | Максимальная гибкость — пробивка после формовки, легко менять схемы |
Гидравлический пробивной узел использует пуансоны CR12 MoV, закалённые до HRC 58–62°. Рабочее давление: 12–16 MPa. Рама портального типа позволяет быстро регулировать положение пуансона по стенке и полкам пурлина.
Данные о положении отверстий хранятся в ПЛК и привязаны к рецепту изделия. Вызовите сохранённую задачу — и координаты пробивки перезагружаются автоматически.
Ещё один быстросменный станок для пурлинов «C» и «Z» формирует один край изделия вверх. На другом крае настройка не требуется: верхние и нижние ролики легко меняются либо поворотом каждой стойки на 180º вокруг вала, либо отклонением одной полки вверх для пурлина C или вниз для пурлина Z. Эти конструкции обеспечивают производство пурлинов «C» и «Z» на одном станке без смены оснастки.
Стандартная производственная линия следует такой последовательности:
Скорость профилирования 15 m/min. Потребляемая мощность линии составляет примерно 60 kW при полной производительности. Шкаф управления работает от 380V / 50Hz / 3 фазы с сенсорным экраном MCGS для хранения параметров заданий. Разные размеры изделий можно сохранять и мгновенно вызывать — без повторного ввода параметров между заданиями.
Сравните эту компоновку с вариантами меньшей мощности на странице многопрофильного профилегибочного станка, который обрабатывает до 8 типов сечений из одного комплекта роликов.
| Компонент | Спецификация |
|---|---|
| Вместимость размотчика | 5 ton / гидравлическая оправка / 480–620 mm ID / макс. OD 1600 mm |
| Диапазон ширины полосы | 150–600 mm |
| Толщина материала | 1.5–5.0 mm |
| Поддерживаемые марки стали | Q235, Q345, S550, GI, PPGI |
| Скорость профилирования | 15 m/min |
| Количество формующих станций | 18 станций |
| Материал вала ролика | ASTM 1045, Ø90 mm, HRC 58–62° |
| Материал ролика | CR12MoV, HRC 58–62°, хромированная поверхность |
| Основной приводной двигатель | 37 кВт редукторная передача |
| Двигатель регулировки фланца | 0.75 кВт × 2 |
| Двигатель регулировки стенки | 1.5 кВт |
| Двигатель гидравлического пробивного пресса | 7.5 кВт / 12–16 МПа |
| Двигатель гидравлического отрезного устройства | 7.5 кВт / 12–16 МПа |
| Марка ПЛК | Panasonic |
| Марка частотного преобразователя | Yaskawa |
| Марка энкодера | Omron |
| HMI | Сенсорный экран MCGS |
| Электропитание | 380В / 50Гц / 3 фазы |
Для применений, требующих более высоких марок стали или более широкой полосы, свяжитесь с Believe Industry для получения индивидуального инженерного предложения. Страница профилегибочного станка для нестандартных профилей охватывает заявки на нестандартные профили.
Believe Industry (BELI®) поставила станки c z purlin заказчикам более чем в 40 странах. Ключевые отличительные особенности, которые упоминаются в отзывах покупателей:
Завод расположен в Уси, провинция Цзянсу — одном из основных регионов Китая по производству оборудования для обработки металла. Доставка до основного порта (Шанхай, Нинбо) включена в цену EXW по запросу.
Для покупателей, которым нужно сравнить это с более широким ассортиментом профилегибочных станков, каталог продукции охватывает линии для кровельного листа, стеновой панели, настила, стеллажей и водостоков.
Ассортимент прогонов BELI® включает несколько связанных линий.
| Станок | Производимые профили | Лучше всего для |
|---|---|---|
| Профилегибочный станок для пурлинов C | Только С-образный канал | Однопрофильное производство большими объёмами |
| Профилегибочный станок для пурлинов Z | Только Z-образный канал | Однопрофильное производство, системы перекрывающихся пролётов |
| C Z Purlin Roll Forming Machine (эта страница) | C, Z, U на одном станке | Смешанное производство профилей, мелкосерийные цеха |
| Многобалочный профилегибочный станок | До 8 секций на один комплект оснастки | Максимальная гибкость профиля на вложенные средства |
| Станок для лёгких стальных каркасов | Стойки LGSF, направляющие, С-образные сечения | Сборное жилое и модульное строительство |
Для покупателей, также оценивающих складские системы, страницы профилегибочного станка для стеллажных систем и профилегибочного станка для стоечных рам охватывают конструкционные профили для складских систем хранения.
Хорошо обслуживаемый станок работает надёжно 10+ лет. Основные причины преждевременного износа — плохая смазка и пропускание абразивного материала через не обслуженные формовочные ролики.
Полные процедуры техобслуживания описаны в руководстве по обслуживанию металлических профилегибочных станков.
Эти статьи дают дополнительный контекст покупателям, оценивающим покупку станка c z purlin.
Линия BELI® охватывает весь практический диапазон производства конструкционных прогонов — профили C, Z и U на одной линии, с переналадкой менее 2 минут и фирменными компонентами управления.
Цены начинаются от $35,000 USD EXW для стандартной конфигурации. Доступны нестандартные диапазоны размеров, разматыватели большей ёмкости, автоматические укладчики и сервопрессы предварительной пробивки.
Чтобы получить расчёт, соответствующий требуемым размерам профиля, толщине материала и объёму производства:
Believe Industry Company | No. 1, Yd Road, Huishan District, Wuxi City, Jiangsu 214183, China
Благодарим вас за интерес к Believe Industry. Наша инженерная команда свяжется с вами в течение 24 часов.
Руководство по выбору, технология оборудования и советы по обслуживанию
Станок для профилирования лесов готов к отгрузке покупателю из Соединенных Штатов...
Читать далееМорские roll forming machine: 5 судостроительных профилей Морской прокатный станок...

Читать далееПрофилегибочная машина для железных дорог: 5 профилей инфраструктуры. Рельсовый...
Читать далееНастройка машины для стоек вертикальных: 12 шагов к первому идеальному результату...
Читать далее