Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Короткий ответ: Многопрофильный профилегибочный стан делает Sigma-прогоны и стеновые ригели для металлических кровель с большими пролётами и формует сечения C, U и Z на одном стане. Линия правит оцинкованный рулон, пробивает крепёжные отверстия, формует сечение примерно за 28 клетей и режет каждое изделие в размер. Одна линия покрывает высоту стенки 100 до 450 mm и полосу 1,5 до 3,2 mm.
Multibeam — сначала название системы прогонов и только потом название машины. Сечение Sigma центрально-симметрично, поэтому кровле не нужны «правые» и «левые» детали. Нередки пролёты до 15 m. Карнизные балки и сечения Multichannel завершают каркас вокруг кровельной и стеновой обшивки.
Мы строим линии профилирования с 2005 года и поставили их более чем в 50 стран. Вопросы по мультибалочному стану всегда одни: какие сечения реально может вести один стан, сколько занимает смена размера и как после профилирования держится соосность отверстий. Цифры ниже — те, по которым мы котируем.
Многопрофильный профилегибочный стан принимает плоскую оцинкованную полосу и выдаёт холодногнутый прогон, готовый к сборке на болтах. Он не делает кровельный лист, опорные уголки, болты или стяжные тяги — их поставляют другие производители. Стан контролирует геометрию сечения, сетку крепёжных отверстий и длину реза, потому что именно эти три параметра решают, соберётся ли каркас кровли без кувалды.
Профиль Sigma — причина, по которой существует система. Зиг на стенке добавляет жёсткости, поэтому сечение перекрывает больший пролёт при той же массе стали. Форма не имеет «правого» и «левого» исполнения: один профиль со склада подходит на оба ската двускатной кровли. В справочниках системы меньше комплектующих, чем в простой компоновке из C и Z, поэтому монтаж на площадке идёт быстрее. Расчёт холодногнутых прогонов подпадает под EN 1993-1-3 на портале Eurocodes.
Две смежные страницы освещают более узкие темы. На странице о профилегибке для Z-прогонов рассмотрены только Z-секции с нахлёстом, а на странице многопрофильной машины для прогонов кратко перечислены варианты Omega и C. Эта страница целиком посвящена многопрофильному профилегибочному стану: семейству сечений, рулону, переналадке и приёмочному прогону. В каталоге профилегибок для прогонов собран весь ассортимент.
Многопрофильный профилегибочный стан оправдывает название тем, что покрывает больше одного семейства сечений. Высоту стенки меняют, перемещая валковые плиты по линейным направляющим. Семейство сечений меняют поворотом модуля или заменой кассеты. Ни та, ни другая операция не должна требовать нового стана.
| Семейство сечений | Высота стенки | Полка | Отгиб |
|---|---|---|---|
| C-прогон | 100 до 450 mm | 60 до 100 mm | 15 до 25 mm |
| U-швеллер | 100 до 450 mm | 60 до 100 mm | Плоская кромка |
| Z-прогон | 100 до 450 mm | 60 до 100 mm | 15 до 25 mm |
| Sigma-прогон | 140 до 450 mm | 60 до 100 mm | 15 до 20 mm |
Сечение Sigma добавляет зиг на стенке глубиной около 20 mm. Под этот зиг нужны отдельные формовочные проходы — обычно шесть из 28 клетей стана. Ширина рулона до 750 mm покрывает самое крупное сечение: стенка 450 mm, две полки по 100 mm и два отгиба всё ещё оставляют место для обрезки кромки. Наша страница о профилегибке для C-прогонов подробнее разбирает геометрию простого C-сечения.
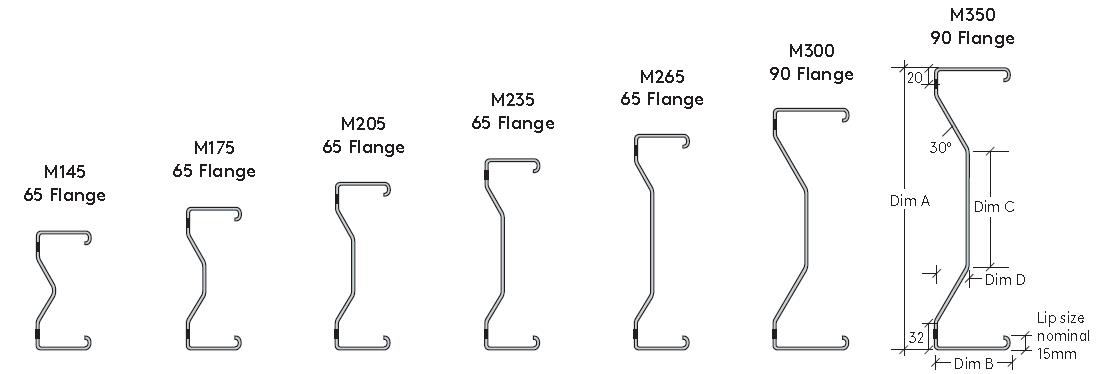
Системы Multibeam обычно изготавливают из горячеоцинкованной стали S450GD по BS EN 10346 и BS EN 10143. Предел текучести — 450 MPa. Покрытие Z275 — это 275 g на квадратный метр с двух сторон, около 20 мкм на сторону. Покрытие Z600 и цинкалюминиевые покрытия, такие как Magnelis, доступны для агрессивных площадок. Техническое руководство MetPurl задаёт ту же основу по материалу и крепёжным отверстиям.
В прежней версии этой страницы в одном месте стояло 1,5 до 3,2 mm, а в другом — 4,5 mm. Вот исправленное правило. Стандартный многопрофильный профилегибочный стан работает с полосой 1,5 до 3,2 mm. Чтобы выйти на 4,5 mm, нужен стан с изменённой калибровкой: валы крупнее, зазор валков шире, рама пробивки прочнее, приводы мощнее. Это отдельная машина, а не настройка того же стана.
Отделка валков — та часть многопрофильного профилегибочного стана, о которой покупатели спрашивают редко, а проявляется она первой на открытом карнизном прогоне. Полированные валки из Cr12MoV при HRC 58 до 62 с контролируемым зазором не дают цинку налипать на поверхность валка. Грубый валок оставляет следы протяжки, которые проступают на открытом карнизном прогоне. Рекомендации American Galvanizers Association по проектированию описывают поведение покрытия при изготовлении. Линия линию резки на мерные длины работает с тем же классом рулона, но выдаёт плоский лист, а не готовое сечение.
Полоса входит в многопрофильный профилегибочный стан с гидравлического разматывателя на 10 t и выходит уложенным в штабель прогоном. Положение отверстий отсчитывают от первого хода пуансона, поэтому подача, энкодер и отрезка должны держать один такт на протяжении всего прогона.
| Участок | Функция | Типовой размер | Почему это важно |
|---|---|---|---|
| Гидравлический разматыватель | Держит рулон, задаёт обратное натяжение | 10 t | Задаёт длину прогона |
| Правильная машина | Убирает изгиб полосы | 7 валков | Изогнутая полоса скручивает стенку |
| Сервоподача и пробивка | Крепёжные и служебные отверстия | Штампы 18 mm | Шаг привязан к длине реза |
| Входная направляющая | Центрирует полосу | Регулируемая | Держит полки равными |
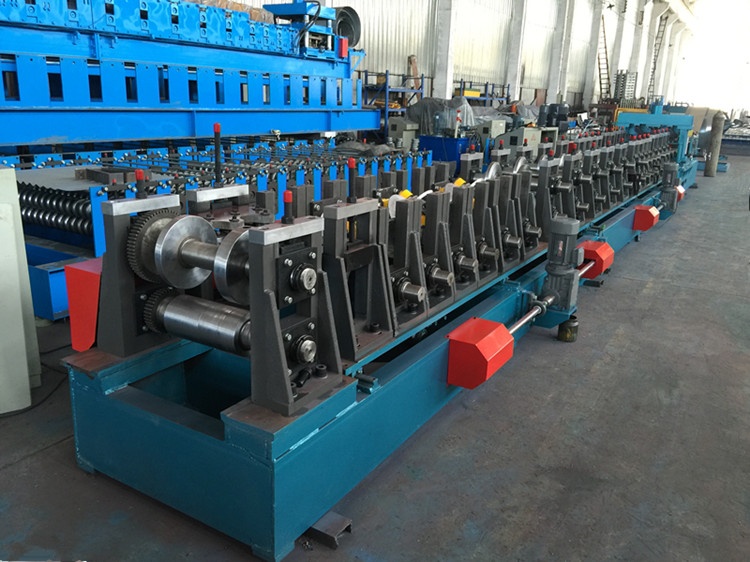
| Формовочный стан | Формует стенку, полки, отгибы, зиг | 28 клетей | Формует сечение |
| Отрезка | Режет на заданную длину | Гидравлическая или летучие ножницы | Задаёт выработку за смену |
| Приёмный стол и штабелёр | Собирает готовые изделия | 6 до 12 m | Защищает покрытие |
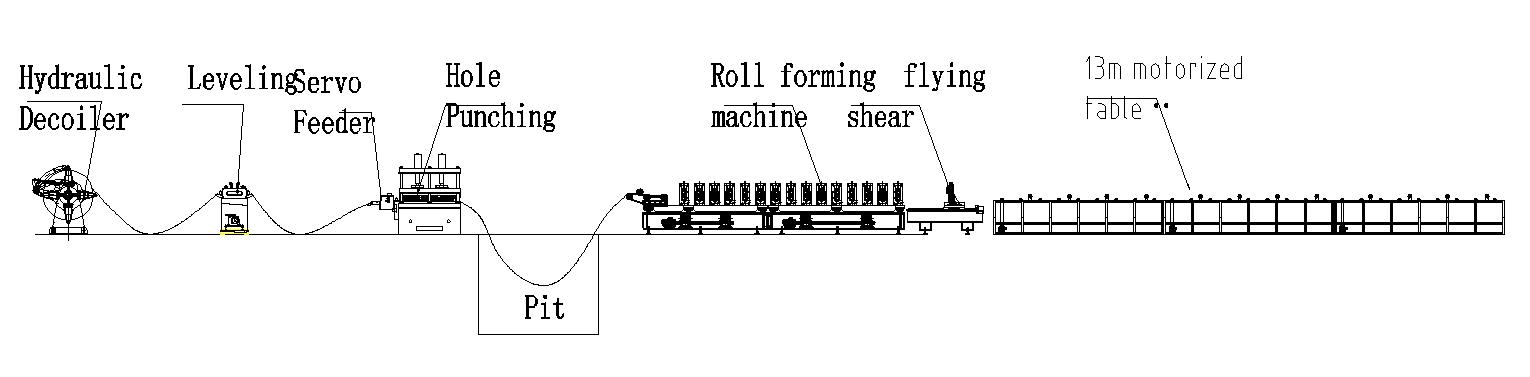
Длинным прогонам нужна опора на всём протяжении выхода из стана. Автоматический автоматическом укладчике держит 12 m изделия ровными и не даёт оцинкованным поверхностям тереться при перекладке. На видео профилегибок для прогонов видно, как полоса проходит через каждый узел.
Покупатели часто просят двухминутную переналадку на многопрофильном профилегибочном стане. Эта цифра относится только к одному уровню. Работ три, и по времени они сильно различаются.
| Переналадка | Что меняется | Типовое время | Оптимально для |
|---|---|---|---|
| Высота стенки, то же семейство | Валковые плиты на линейных направляющих | 2 до 5 min | Ежедневные списки размеров |
| Сечение с C на Z | Поворотный модуль или проставки | 20 до 45 min | Смешанные кровельные каркасы |
| Sigma на C, U или Z | Полная кассета с шестью проходами зига | 2 до 3 h | Плановые серийные партии |
Первый уровень — рецепт на HMI. Сервовинты сводят обе валковые плиты вместе, оператор проверяет одно контрольное изделие. Второй уровень меняет сторону, в которую гнётся полоса. Третий уровень заменяет комплекты валков, которые формуют зиг на стенке 20 mm, поэтому кассету приходится вынимать. Приведённые выше значения типичны для наших станов и зависят от комплекта оснастки.
Наша страница о профилегибке для C/Z-прогонов рассказывает о быстрых станках для перехода с C на Z. На странице о способах настройки профилегибок для C-прогонов сравниваются ручной, моторизованный и сервоприводной способы настройки ширины. Если портфель заказов в основном состоит из одного семейства сечений, специализированный стан выигрывает у многопрофильного профилегибочного стана по выработке и цене.
На многопрофильном профилегибочном стане пробивка идёт по плоской полосе до стана. В системе Sigma обычно применяют отверстия 18 mm под болты M16 класса 8.8. Другие системы используют M12. Служебные, анкерные отверстия, отверстия нахлёста и отверстия под спаренные прогоны идут с разным шагом, и под каждое — свой комплект штампов или подвижная пробивная головка.
Энкодер отсчитывает полосу от первого хода пуансона. Отрезка читает тот же счёт, поэтому сетка отверстий остаётся привязанной к торцу реза. На многопрофильном профилегибочном стане мы держим шаг отверстий в пределах ±0,5 mm, а накопленный шаг — в пределах ±1,0 mm на длине 6 m. Дальше опорные уголки на опоре с нахлёстом не совпадут. Важны и штампы для снятия заусенца: заусенец поднимает цинк в месте посадки болта.

Летучая пробивка не останавливает полосу и подходит для длинных партий. Пресс с остановкой дешевле и подходит для коротких партий с множеством разных сеток. В любом случае просите поставщика показать карту отверстий чертежом, а не списком в буклете. Многопрофильный профилегибочный стан, который хорошо пробивает, но уходит по длине, всё равно задержит монтажную бригаду.
Отрезка — самый нагруженный инструмент многопрофильного профилегибочного стана, когда в номенклатуре есть Sigma-сечения. Профильный нож повторяет зиг стенки и обе полки. Плоский нож сминает зиг 20 mm и оставляет заусенец, который мешает следующему изделию надвинуться на муфту.
Многопрофильный профилегибочный стан ограничен своей отрезкой. Гидравлический рез с остановкой снижает фактический темп до 8 до 12 m/min, потому что полоса останавливается под каждую длину. Летучие ножницы ведут полосу без остановки на 20 до 30 m/min. Линии с предварительной отрезкой, где заготовку режут до стана, могут дать свыше 30 m/min. При 20 m/min восьмичасовая смена с загрузкой 80 % выдаёт около 7 680 m — это примерно 1 280 изделий по 6 m. Снизьте скорость вдвое — и выработка за смену упадёт вдвое.

Фактическая выработка зависит и от смены рулонов, и от смены размеров. Две смены рулона и одна переналадка высоты стенки обходятся меньше чем в час на хорошо налаженном многопрофильном профилегибочном стане. Замена кассеты занимает почти всё утро, поэтому её место в производственном плане, а не внутри одной смены.
Вот диапазоны, под которые мы строим многопрофильный профилегибочный стан. Стан рассчитывают по чертежу сечения, поэтому таблица — отправная точка, а не номер модели.
| Спецификация | Стандартное исполнение | Опциональное исполнение |
|---|---|---|
| Ширина рулона | До 750 mm | Шире по запросу |
| Толщина полосы | 1,5 до 3,2 mm | До 4,5 mm, усиленное исполнение |
| Длина реза | 1,8 до 12 m | Удлинённый приёмный стол |
| Формовочные клети | 28 | 24 до 30 |
| Главный привод | 37 кВт | 45 кВт |
| Гидростанция | 22 kW | 30 kW |
| Разматыватель | 10 t | 15 t |
| Управление | PLC и HMI, рецепты | Импорт файлов NC |
В прежней версии страницы стояла неограниченная длина изделия. Ни одна отрезка так не работает. Длину задают приёмный стол, штабелёр и транспортировка, поэтому 12 m — обычный предел, хотя у самого стана фиксированной конечной точки нет.
Приёмка многопрофильного профилегибочного стана должна быть прогоном, а не буклетом. Мы выпускаем 30 изделий из рулона заказчика, затем измеряем сечение и отверстия. Стан принимают по этим восьми замерам.
Высота стенки в пределах ±0,5 mm. Ширина полки в пределах ±0,5 mm. Угол отгиба в пределах одного градуса. Шаг отверстий в пределах ±0,5 mm. Длина реза в пределах ±1 mm на 6 m. Скрутка менее 1 mm на метр. Прогиб менее 1 mm на метр. Цинковое покрытие цело, без отслоений на торце реза и на заусенце после пробивки. Два Sigma-изделия должны также надвигаться друг на друга через муфту без забивания.
За тот же прогон мы засекаем одну переналадку высоты стенки, один переход с C на Z и одну смену рулона. Эти три числа говорят покупателю, каким будет план смен на шестой месяц. Если заказ требует рулон 4,5 mm, приёмочный прогон идёт на нём, а не на стандартном образце 2,5 mm.
Пришлите с запросом шесть позиций: чертежи сечений с зигом Sigma и узлом нахлёста, карту отверстий с размерами болтов, марку рулона и массу покрытия, годовой объём и режим смен, диапазон длин реза и стандарт, которому должен отвечать готовый каркас. По ним мы зададим число клетей, усилие пробивки, тип отрезки и мощность приводов, а не будем угадывать по каталогу.
Сообщите также соотношение сечений. Заводу, который на 90 % выпускает Sigma-прогоны, нужен иной комплект оснастки, чем заводу, который меняет семейство сечений дважды в день. Ассортимент профилегибочных станов показывает, где находятся специализированные станы. Отправьте чертёж нашей инженерной команде , и мы вернём компоновку линии, перечень узлов и время цикла от рулона до прогона для вашего многопрофильного профилегибочного стана.
Q: Что именно делает многопрофильный профилегибочный стан?
A: Он делает Sigma-прогоны, стеновые ригели и сечения C, U и Z для одного и того же кровельного каркаса. Линия пробивает крепёжные отверстия, формует сечение и режет его в размер. Кровельные листы, опорные уголки, болты и стяжные тяги поставляют другие производители.
Q: Может ли одна линия действительно делать сечения C, Z и Sigma?
A: Да, но с тремя разными уровнями затрат. Переналадка ширины внутри одного семейства занимает 2 до 5 минут с HMI. Переход с C на Z — 20 до 45 минут. Сечению Sigma нужна собственная кассета с шестью проходами зига, поэтому такая переналадка занимает 2 до 3 часов.
Q: Какая марка рулона нужна системе?
A: Горячеоцинкованная сталь S450GD по BS EN 10346, обычно с покрытием Z275 массой 275 g на квадратный метр. Это даёт около 20 мкм на сторону. Покрытие Z600 и цинкалюминиевые покрытия доступны для приморских и промышленных площадок.
Q: Может ли тот же стан работать с рулоном 4,5 mm?
A: Не в стандартном исполнении. Стандартный стан идёт на 1,5 до 3,2 mm. Версия под 4,5 mm требует валов крупнее, зазора валков шире, рамы пробивки прочнее и приводов мощнее, поэтому её считают отдельной машиной.
Q: Отверстия пробивают до или после формовки?
A: До формовки, по плоской полосе. Сервоподача индексирует рулон, а пресс ставит служебные, анкерные отверстия и отверстия нахлёста. Энкодер, который считает эти отверстия, запускает и отрезку, поэтому сетка остаётся привязанной к торцу реза.
Q: С какой скоростью идёт линия?
A: 8 до 12 m/min на гидравлическом резе с остановкой, 20 до 30 m/min на летучих ножницах и свыше 30 m/min на схеме с предварительной отрезкой. При 20 m/min и загрузке 80 % одна восьмичасовая смена даёт около 7 680 m.
Q: Почему сечение Sigma не имеет «правого» и «левого» исполнения?
A: Зиг на стенке делает профиль центрально-симметричным. Одно сечение со склада подходит на оба ската двускатной кровли, поэтому на площадке не нужно сортировать левые и правые детали. Тот же зиг добавляет жёсткости для больших пролётов при равной массе стали.
Q: Что должна включать заводская приёмка?
A: Выпустите 30 изделий из рулона заказчика и запишите высоту стенки, ширину полки, угол отгиба, шаг отверстий, длину реза, скрутку, прогиб и состояние покрытия. Добавьте проверку сборки нахлёста на двух Sigma-изделиях, затем засеките одну переналадку ширины, одну смену сечения и одну смену рулона.
Последнее обновление: 2026-11-09
Журнал изменений статьи
2026-11-09: страница переработана с 439 слов, исправлены противоречивые данные о толщине 3,2 mm и 4,5 mm и утверждение о неограниченной длине, добавлены четыре таблицы, восемь вопросов и ответов и одиннадцать внутренних ссылок.
Триггеры следующего пересмотра
Пересмотр EN 10346 или EN 1993-1-3 меняет основу по материалу или расчёту
В диапазон входит новая высота Sigma-сечения или класс рулона свыше 4,5 mm
Сервосистемы с кассетами сокращают полную переналадку Sigma менее чем до двух часов

Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



