ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
คำตอบสั้น ๆ: เครื่องขึ้นรูปม้วนแบบ Multibeam ผลิตแป Sigma และแปผนังสำหรับหลังคาโลหะช่วงยาว และยังขึ้นรูปโปรไฟล์ C, U และ Z บนสายเดียวกัน สายจะปรับตรงคอยล์ชุบสังกะสี เจาะรูยึด ขึ้นรูปโปรไฟล์ผ่านแท่นขึ้นรูปประมาณ 28 แท่น แล้วตัดแต่ละชิ้นตามความยาว เครื่องเดียวครอบคลุมความสูงเว็บ 100 ถึง 450 mm และคอยล์หนา 1.5 ถึง 3.2 mm
Multibeam เป็นชื่อระบบแปก่อนที่จะเป็นชื่อเครื่อง โปรไฟล์ Sigma สมมาตรแบบจุด หลังคาจึงไม่ต้องใช้ชิ้นแยกด้านซ้ายและด้านขวา ช่วงหลังคายาวถึง 15 m พบได้บ่อย คานชายคาและโปรไฟล์ Multichannel เติมโครงโดยรอบแผ่นมุงหลังคาและผนังให้ครบ
เราสร้างไลน์รีดโปรไฟล์มาตั้งแต่ปี 2005 และส่งไปมากกว่า 50 ประเทศ คำถามเกี่ยวกับเครื่องรีดมัลตีบีมมีแบบเดิมเสมอ: ชิ้นส่วนใดที่เครื่องเดียวรีดได้จริง เปลี่ยนขนาดใช้เวลานานแค่ไหน และรูเจาะเรียงตรงหลังขึ้นรูปอย่างไร ตัวเลขด้านล่างคือที่เราใช้ยืนราคา
เครื่องขึ้นรูปม้วนแบบ Multibeam รับแผ่นเหล็กชุบสังกะสีเรียบเข้า แล้วส่งออกแปขึ้นรูปเย็นที่พร้อมประกอบด้วยน็อต ไม่ได้ผลิตแผ่นมุงหลังคา คลีต น็อต หรือเหล็กดึง ชิ้นส่วนเหล่านี้มาจากซัพพลายเออร์รายอื่น สิ่งที่เครื่องขึ้นรูปม้วนแบบ Multibeam ควบคุมคือเรขาคณิตโปรไฟล์ ผังรูยึด และความยาวตัด เพราะสามอย่างนี้เป็นตัวตัดสินว่าโครงหลังคาจะประกอบเข้ากันได้โดยไม่ต้องใช้ค้อน
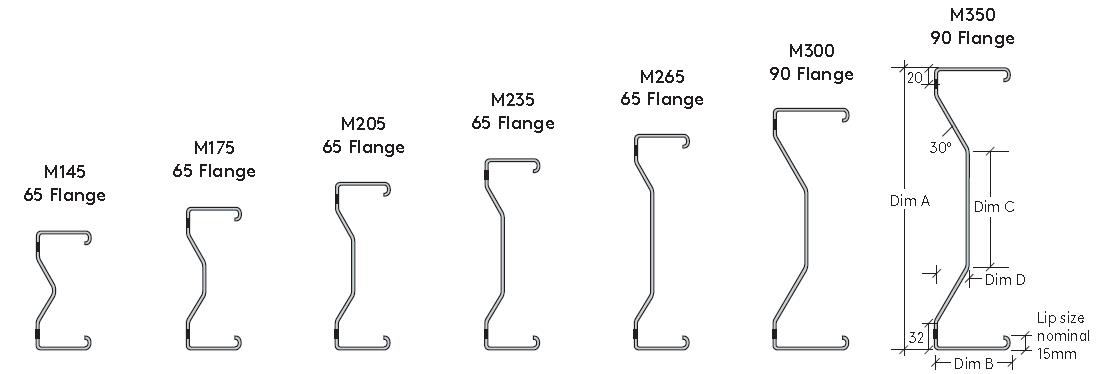
โปรไฟล์ Sigma คือเหตุผลที่ระบบนี้มีอยู่ เว็บพับช่วยเพิ่มความแข็ง จึงรับช่วงได้ไกลขึ้นที่น้ำหนักเหล็กเท่าเดิม รูปทรงไม่แยกด้านซ้ายขวา หมายความว่าแปที่สต็อกโปรไฟล์เดียวใช้ได้ทั้งสองด้านของหลังคาลาดเอียง คู่มือระบบยังใช้ชิ้นส่วนน้อยกว่าการจัดวางแป C และแป Z แบบธรรมดา จึงประกอบหน้างานได้เร็วขึ้น การออกแบบแปขึ้นรูปเย็นอยู่ภายใต้ EN 1993-1-3 บนพอร์ทัล Eurocodes.
มีอีกสองเพจที่เกี่ยวข้องครอบคลุมเนื้อหาที่แคบกว่า ได้แก่ เครื่องขึ้นรูปม้วนแป Z หน้าของเรากล่าวถึงเฉพาะแป Z แบบทับซ้อน ขณะที่ เครื่องขึ้นรูปม้วนแป Multibeam หน้านั้นแสดงรายการโปรไฟล์ Omega กับแป C แบบย่อ ส่วนเพจนี้ยังคงกล่าวถึงเครื่องขึ้นรูปม้วนแบบ Multibeam ทั้งระบบ ได้แก่ ตระกูลโปรไฟล์ คอยล์ การเปลี่ยนแบบ และการเดินสายตรวจรับ ส่วน ศูนย์รวมเครื่องขึ้นรูปม้วนแป รวบรวมทุกช่วงขนาดไว้
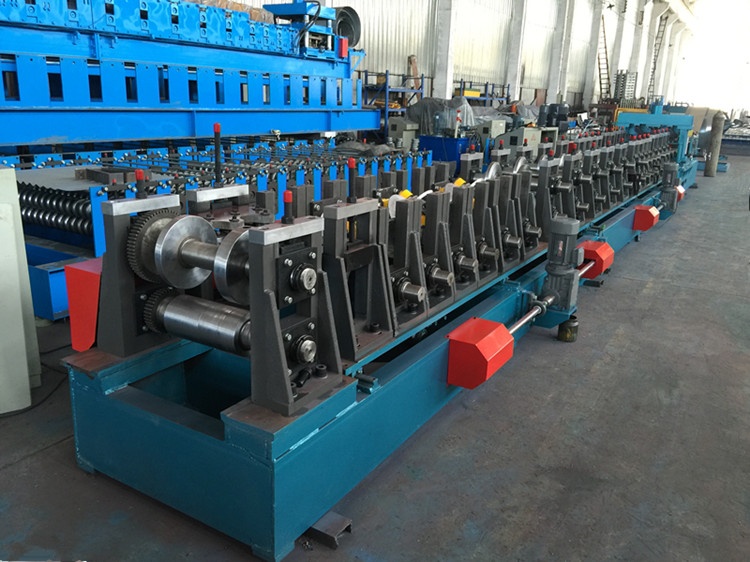
เครื่องขึ้นรูปม้วนแบบ Multibeam ได้ชื่อนี้เพราะครอบคลุมมากกว่าหนึ่งตระกูลโปรไฟล์ ความสูงเว็บเปลี่ยนโดยเลื่อนแผ่นลูกกลิ้งบนรางเลื่อนเชิงเส้น การเปลี่ยนตระกูลโปรไฟล์ทำโดยหมุนโมดูลหรือเปลี่ยนคาสเซ็ต ทั้งสองอย่างไม่ควรต้องใช้เครื่องใหม่
| ตระกูลโปรไฟล์ | ความสูงเว็บ | ปีก | ขอบพับ |
|---|---|---|---|
| แป C | 100 ถึง 450 mm | 60 ถึง 100 mm | 15 ถึง 25 mm |
| ช่อง U | 100 ถึง 450 mm | 60 ถึง 100 mm | ขอบเรียบ |
| แป Z | 100 ถึง 450 mm | 60 ถึง 100 mm | 15 ถึง 25 mm |
| แป Sigma | 140 ถึง 450 mm | 60 ถึง 100 mm | 15 ถึง 20 mm |
โปรไฟล์ Sigma มีสันพับบนเว็บลึกประมาณ 20 mm สันพับนี้ต้องใช้รอบขึ้นรูปแยกของตัวเอง มักเป็น 6 รอบจากแท่นขึ้นรูป 28 แท่น ความกว้างคอยล์สูงสุด 750 mm ครอบคลุมโปรไฟล์ที่ใหญ่ที่สุด คือเว็บ 450 mm ปีกสองข้าง 100 mm และขอบพับสองข้าง ยังเหลือพื้นที่ให้ตัดขอบ ส่วน เครื่องขึ้นรูปม้วนแป C หน้าของเราอธิบายเรขาคณิตแป C แบบเรียบโดยละเอียด
ระบบ Multibeam มักทำจากเหล็กชุบสังกะสีแบบจุ่มร้อน S450GD ตาม BS EN 10346 และ BS EN 10143 กำลังคราก 450 MPa ชั้นเคลือบ Z275 คือ 275 g ต่อตารางเมตรทั้งสองด้าน คิดเป็นใกล้ 20 ไมครอนต่อด้าน Z600 และชั้นเคลือบสังกะสี-อะลูมิเนียมอย่าง Magnelis เป็นตัวเลือกสำหรับไซต์งานที่กัดกร่อนรุนแรง และ คู่มือเทคนิค MetPurl ให้หลักเกณฑ์วัสดุและรูยึดแบบเดียวกัน
หน้าเวอร์ชันก่อนระบุ 1.5 ถึง 3.2 mm ในที่หนึ่งและ 4.5 mm ในอีกที่หนึ่ง นี่คือเกณฑ์ที่แก้ไขแล้ว เครื่องขึ้นรูปม้วนแบบ Multibeam รุ่นมาตรฐานเดิน 1.5 ถึง 3.2 mm การไปถึง 4.5 mm หมายถึงเครื่องที่ปรับเกจใหม่ ด้วยเพลาใหญ่ขึ้น ช่องลูกกลิ้งกว้างขึ้น โครงแท่นเจาะแข็งแรงขึ้น และมอเตอร์ใหญ่ขึ้น เป็นงานสร้างแยกต่างหาก ไม่ใช่ค่าตั้งบนเครื่องเดียวกัน
ผิวลูกกลิ้งคือส่วนของเครื่องขึ้นรูปม้วนแบบ Multibeam ที่ผู้ซื้อมักไม่ถามถึง และเป็นสิ่งแรกที่ปรากฏบนคานชายคาแบบโชว์ผิว ลูกกลิ้ง Cr12MoV ขัดเงาที่ HRC 58 ถึง 62 พร้อมช่องลูกกลิ้งที่ควบคุมได้ ช่วยไม่ให้สังกะสีติดบนผิวลูกกลิ้ง ผิวลูกกลิ้งหยาบทิ้งรอยลากที่เห็นทะลุบนคานชายคาแบบโชว์ผิว ส่วน บันทึกการออกแบบของ American Galvanizers Association อธิบายว่าชั้นเคลือบมีพฤติกรรมอย่างไรระหว่างการแปรรูป และ สายตัดตามความยาว รับคอยล์เกรดเดียวกัน แต่ส่งมอบแผ่นเรียบแทนโปรไฟล์ที่ขึ้นรูปแล้ว
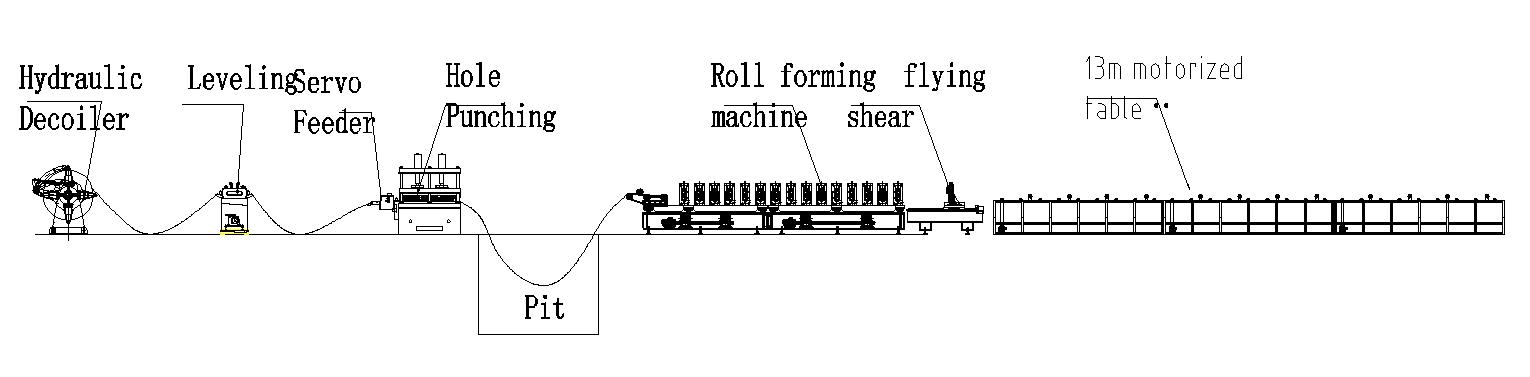
แผ่นเหล็กเข้าเครื่องขึ้นรูปม้วนแบบ Multibeam จากเครื่องคลายม้วนไฮดรอลิก 10 t แล้วออกมาเป็นแปที่จัดกองแล้ว ตำแหน่งรูนับจากจังหวะเจาะครั้งแรก ชุดป้อน เอ็นโคเดอร์ และเครื่องตัดจึงต้องทำงานให้จังหวะตรงกันตลอดการเดินสาย
| สถานี | หน้าที่ | ขนาดทั่วไป | ความสำคัญ |
|---|---|---|---|
| เครื่องคลายม้วนไฮดรอลิก | ยึดคอยล์ ตั้งแรงดึงกลับ | 10 t | กำหนดความยาวการเดินสาย |
| เครื่องปรับตรง | ขจัดความโค้งของคอยล์ | 7 ลูกกลิ้ง | แผ่นโค้งทำให้เว็บบิด |
| ชุดป้อนเซอร์โวและแท่นเจาะ | รูยึดและรูเซอร์วิส | แม่พิมพ์ 18 mm | ระยะพิตช์อ้างกับความยาวตัด |
| ไกด์ทางเข้า | จัดศูนย์แผ่น | ปรับได้ | รักษาปีกให้เท่ากัน |
| แท่นขึ้นรูป | ขึ้นรูปเว็บ ปีก ขอบพับ และสันพับ | 28 แท่น | สร้างโปรไฟล์ |
| เครื่องตัด | ตัดตามความยาวที่สั่ง | ไฮดรอลิกหรือกรรไกรบิน | กำหนดอัตราผลิตต่อกะ |
| โต๊ะรับชิ้นงานและเครื่องจัดกอง | รวบรวมชิ้นงานที่ตัดแล้ว | 6 ถึง 12 m | ปกป้องชั้นเคลือบ |
แปยาวต้องมีที่รองรับตลอดทางออกจากเครื่อง จึงใช้ เครื่องจัดซ้อนอัตโนมัติ เพื่อรักษาชิ้นงานยาว 12 m ให้ตรง และป้องกันผิวสังกะสีเสียดสีกันขณะขนย้าย ส่วน วิดีโอเครื่องขึ้นรูปแป แสดงแผ่นเหล็กผ่านแต่ละสถานี
ผู้ซื้อมักขอเปลี่ยนแบบใน 2 นาทีบนเครื่องขึ้นรูปม้วนแบบ Multibeam ตัวเลขนั้นเป็นของระดับเดียวเท่านั้น ความจริงมีงานต่างกัน 3 อย่าง และใช้เวลาต่างกันมาก
| การเปลี่ยน | สิ่งที่ขยับ | เวลาโดยทั่วไป | เหมาะสำหรับ |
|---|---|---|---|
| ความสูงเว็บ ตระกูลเดียวกัน | แผ่นลูกกลิ้งบนรางเลื่อนเชิงเส้น | 2 ถึง 5 min | รายการขนาดที่เปลี่ยนทุกวัน |
| เปลี่ยนแป C เป็นแป Z | หมุนโมดูลหรือเปลี่ยนสเปเซอร์ | 20 ถึง 45 min | โครงหลังคาแบบผสม |
| เปลี่ยนแป Sigma เป็น C, U หรือ Z | คาสเซ็ตทั้งชุดพร้อมการขึ้นรูปสันพับ 6 รอบ | 2 ถึง 3 h | รอบการผลิตที่วางแผนไว้ |
ระดับแรกคือเรียกสูตรจาก HMI สกรูเซอร์โวขยับแผ่นลูกกลิ้งทั้งสองพร้อมกัน แล้วผู้ปฏิบัติงานตรวจชิ้นตัวอย่าง 1 ชิ้น ระดับที่สองเปลี่ยนด้านที่พับแผ่น ระดับที่สามเปลี่ยนชุดลูกกลิ้งที่ขึ้นรูปสันพับเว็บ 20 mm จึงต้องถอดคาสเซ็ตออก เวลาด้านบนเป็นค่าปกติของเครื่องที่เราสร้าง และขึ้นอยู่กับชุดเครื่องมือที่ใช้
ส่วน เครื่องขึ้นรูปม้วนแป C Z หน้าของเราครอบคลุมเครื่องเปลี่ยนแป C เป็น Z ที่รวดเร็ว ส่วน วิธีปรับตั้งเครื่องขึ้นรูปแป C หน้านั้นเปรียบเทียบการตั้งความกว้างแบบมือ แบบมอเตอร์ และแบบเซอร์โว ถ้ารายการสั่งซื้อส่วนใหญ่เป็นโปรไฟล์ตระกูลเดียว เครื่องเฉพาะตระกูลเดียวย่อมเหนือกว่าเครื่องขึ้นรูปม้วนแบบ Multibeam ทั้งด้านกำลังผลิตและราคา
บนเครื่องขึ้นรูปม้วนแบบ Multibeam การเจาะเกิดขึ้นบนแผ่นเรียบก่อนเข้าแท่นขึ้นรูป ระบบแป Sigma มักใช้รู 18 mm สำหรับน็อต M16 เกรด 8.8 ระบบอื่นใช้ M12 รูเซอร์วิส รูยึดฐาน รูทับ และรูแปคู่อยู่บนระยะพิตช์ต่างกัน และแต่ละแบบมีชุดแม่พิมพ์หรือหัวเจาะเลื่อนได้ของตัวเอง
เอ็นโคเดอร์นับความยาวแผ่นจากจังหวะเจาะครั้งแรก เครื่องตัดอ่านค่านับชุดเดียวกัน ผังรูจึงยังอ้างกับปลายตัดอยู่ บนเครื่องขึ้นรูปม้วนแบบ Multibeam เราคุมระยะพิตช์รูให้ ±0.5 mm และระยะพิตช์สะสม ±1.0 mm ตลอด 6 m เกินกว่านั้นคลีตที่จุดรองรับแบบทับซ้อนจะไม่ตรงกัน แม่พิมพ์ลบเสี้ยนก็สำคัญ เพราะเสี้ยนจะดันชั้นสังกะสีบริเวณฐานน็อตให้ลอก

แท่นเจาะแบบบินทำให้แผ่นเดินต่อเนื่องและเหมาะกับงานยาว แท่นเจาะแบบหยุดแล้วเจาะราคาถูกกว่าและเหมาะกับล็อตสั้นที่มีหลายผังรู ไม่ว่าแบบใด ขอให้ซัพพลายเออร์แสดงผังรูเป็นแบบแปลน ไม่ใช่รายการในโบรชัวร์ เครื่องขึ้นรูปม้วนแบบ Multibeam ที่เจาะได้ดีแต่ความยาวคลาด ก็ยังทำให้ทีมติดตั้งต้องหยุดรอ
เครื่องตัดคือเครื่องมือที่หนักที่สุดบนเครื่องขึ้นรูปม้วนแบบ Multibeam เมื่อมีโปรไฟล์ Sigma อยู่ในช่วงผลิต ใบตัดตามโปรไฟล์จะตามแนวเว็บพับและปีกทั้งสองข้าง ใบตัดเรียบจะทับสันพับ 20 mm ให้แฟบ และทิ้งเสี้ยนที่ทำให้ชิ้นถัดไปสอดเข้าปลอกสวมไม่ได้
เครื่องขึ้นรูปม้วนแบบ Multibeam ถูกจำกัดด้วยเครื่องตัด การตัดแบบหยุดด้วยไฮดรอลิกทำให้อัตราผลิตจริงลดเหลือ 8 ถึง 12 m/min เพราะแผ่นต้องหยุดทุกครั้งที่ตัด กรรไกรบินทำให้แผ่นเดินต่อเนื่องที่ 20 ถึง 30 m/min สายตัดก่อนขึ้นรูป ซึ่งตัดแผ่นเปล่าก่อนเข้าแท่นขึ้นรูป ทำได้เกิน 30 m/min ที่ 20 m/min กะ 8 ชั่วโมงด้วยอัตราใช้งาน 80 เปอร์เซ็นต์ ผลิตได้ประมาณ 7,680 m หรือราว 1,280 ชิ้น ที่ชิ้นละ 6 m ถ้าลดความเร็วลงครึ่งหนึ่ง ผลผลิตต่อกะก็ลดลงครึ่งหนึ่งตามกัน

ผลผลิตจริงยังขึ้นกับการเปลี่ยนคอยล์และการเปลี่ยนขนาด เปลี่ยนคอยล์ 2 ครั้งกับเปลี่ยนความสูงเว็บ 1 ครั้ง ใช้เวลาไม่ถึง 1 ชั่วโมงบนเครื่องขึ้นรูปม้วนแบบ Multibeam ที่ตั้งค่าดี การเปลี่ยนคาสเซ็ตใช้เวลาเกือบทั้งเช้า จึงควรอยู่ในแผนผลิต ไม่ใช่ในกะเดียว
นี่คือช่วงที่เราสร้างเครื่องขึ้นรูปม้วนแบบ Multibeam ให้รองรับ เครื่องจะเสนอราคาตามแบบโปรไฟล์ ตารางนี้จึงเป็นจุดเริ่มต้น ไม่ใช่หมายเลขรุ่น
| ข้อมูลจำเพาะ | รุ่นมาตรฐาน | รุ่นออปชัน |
|---|---|---|
| ความกว้างคอยล์ | สูงสุด 750 mm | กว้างขึ้นได้ตามสั่ง |
| ความหนาคอยล์ | 1.5 ถึง 3.2 mm | สูงสุด 4.5 mm ด้วยการปรับเกจใหม่ |
| ความยาวตัด | 1.8 ถึง 12 m | โต๊ะรับชิ้นงานยาวขึ้น |
| แท่นขึ้นรูป | 28 | 24 ถึง 30 |
| มอเตอร์หลัก | 37 กิโลวัตต์ | 45 กิโลวัตต์ |
| ชุดไฮดรอลิก | 22 kW | 30 kW |
| เครื่องคลายม้วน | 10 t | 15 t |
| ระบบควบคุม | สูตรใน PLC และ HMI | นำเข้าไฟล์ NC |
หน้าเวอร์ชันก่อนระบุความยาวชิ้นงานว่าไม่จำกัด ไม่มีเครื่องตัดใดทำงานแบบนั้น ความยาวถูกกำหนดโดยโต๊ะรับชิ้นงาน เครื่องจัดกอง และการขนส่ง นี่คือเหตุผลที่ 12 m เป็นเพดานปกติ แม้ตัวแท่นขึ้นรูปเองจะไม่มีจุดสิ้นสุดตายตัว
การตรวจรับเครื่องขึ้นรูปม้วนแบบ Multibeam ควรเป็นการเดินสายจริง ไม่ใช่โบรชัวร์ เราเดิน 30 ชิ้นจากคอยล์ของผู้ซื้อ แล้ววัดโปรไฟล์และรู เครื่องจะตรวจรับด้วยค่าที่อ่านได้ 8 ค่านี้
ความสูงเว็บภายใน ±0.5 mm ความกว้างปีกภายใน ±0.5 mm มุมขอบพับภายใน 1 องศา ระยะพิตช์รูภายใน ±0.5 mm ความยาวตัดภายใน ±1 mm ตลอด 6 m การบิดตัวต่ำกว่า 1 mm ต่อเมตร การโค้งต่ำกว่า 1 mm ต่อเมตร ชั้นสังกะสีสมบูรณ์ ไม่ลอกที่ขอบตัดหรือเสี้ยนรูเจาะ แป Sigma 2 ชิ้นยังต้องสอดเข้าปลอกสวมด้วยกันได้โดยไม่ต้องตอก
ในรอบเดียวกัน เรายังจับเวลาเปลี่ยนความสูงเว็บ 1 ครั้ง เปลี่ยนแป C เป็น Z 1 ครั้ง และเปลี่ยนคอยล์ 1 ครั้ง ตัวเลข 3 ค่านี้บอกผู้ซื้อว่าแผนกะในเดือนที่ 6 จะเป็นอย่างไร ถ้าออเดอร์ใช้คอยล์ 4.5 mm การเดินสายตรวจรับก็ต้องใช้คอยล์นั้น ไม่ใช่ตัวอย่าง 2.5 mm มาตรฐาน
ส่งข้อมูล 6 อย่างมาพร้อมใบสอบถาม คือ แบบโปรไฟล์พร้อมรายละเอียดสันพับ Sigma และรอยทับ ผังรูพร้อมขนาดน็อต เกรดคอยล์และน้ำหนักชั้นเคลือบ ปริมาณต่อปีและรูปแบบกะ ช่วงความยาวตัด และมาตรฐานที่โครงสำเร็จต้องเป็นไปตาม ด้วยข้อมูลเหล่านี้ เราจึงกำหนดจำนวนแท่น แรงเจาะ ประเภทเครื่องตัด และขนาดมอเตอร์ได้ แทนที่จะเดาจากแคตตาล็อก
แจ้งสัดส่วนโปรไฟล์ด้วย โรงงานที่ผลิตแป Sigma 90 เปอร์เซ็นต์ ต้องการชุดเครื่องมือต่างจากโรงงานที่เปลี่ยนตระกูลโปรไฟล์วันละ 2 ครั้ง ส่วน กลุ่มเครื่องขึ้นรูปม้วน แสดงว่าเครื่องเฉพาะทางจัดอยู่ตำแหน่งใดในกลุ่มผลิตภัณฑ์ ส่งแบบของคุณมาที่ ทีมวิศวกรของเรา แล้วเราจะส่งผังสาย รายการสถานี และรอบเวลาจากคอยล์ถึงแปสำหรับเครื่องขึ้นรูปม้วนแบบ Multibeam ของคุณกลับไปให้
Q: เครื่องขึ้นรูปม้วนแบบ Multibeam ผลิตอะไรได้บ้างจริง ๆ?
A: ผลิตแป Sigma แปผนัง และโปรไฟล์ C, U และ Z ที่ใช้ในโครงหลังคาเดียวกัน สายจะเจาะรูยึด ขึ้นรูปโปรไฟล์ แล้วตัดตามความยาว แผ่นมุงหลังคา คลีต น็อต และเหล็กดึง มาจากซัพพลายเออร์รายอื่น
Q: สายเดียวผลิตโปรไฟล์ C, Z และ Sigma ได้จริงหรือไม่?
A: ได้ แต่ต้องใช้ความพยายาม 3 ระดับ การเปลี่ยนความกว้างภายในตระกูลเดียวใช้ 2 ถึง 5 นาทีจาก HMI การเปลี่ยนแป C เป็น Z ใช้ 20 ถึง 45 นาที แป Sigma ต้องใช้คาสเซ็ตของตัวเองพร้อมการขึ้นรูปสันพับ 6 รอบ การเปลี่ยนนั้นจึงใช้เวลา 2 ถึง 3 ชั่วโมง
Q: ระบบต้องใช้คอยล์เกรดใด?
A: เหล็กชุบสังกะสีแบบจุ่มร้อน S450GD ตาม BS EN 10346 มักใช้ชั้นเคลือบ Z275 ที่ 275 g ต่อตารางเมตร ซึ่งให้ความหนาประมาณ 20 ไมครอนต่อด้าน Z600 และชั้นเคลือบสังกะสี-อะลูมิเนียม เป็นตัวเลือกสำหรับไซต์ชายฝั่งหรือเขตอุตสาหกรรม
Q: เครื่องเดียวกันเดินคอยล์ 4.5 mm ได้หรือไม่?
A: ไม่ได้ในรุ่นมาตรฐาน เครื่องมาตรฐานเดิน 1.5 ถึง 3.2 mm รุ่น 4.5 mm ต้องใช้เพลาใหญ่ขึ้น ช่องลูกกลิ้งกว้างขึ้น โครงแท่นเจาะแข็งแรงขึ้น และมอเตอร์ใหญ่ขึ้น จึงเสนอราคาเป็นเครื่องแยกต่างหาก
Q: เจาะรูปก่อนหรือหลังขึ้นรูป?
A: ก่อนขึ้นรูป บนแผ่นเรียบ ชุดป้อนเซอร์โวเดินคอยล์ทีละจังหวะ และแท่นเจาะตัดรูเซอร์วิส รูยึดฐาน และรูทับ เอ็นโคเดอร์ที่นับรูเหล่านั้นยังเป็นตัวสั่งเครื่องตัดด้วย ผังรูจึงยังอ้างกับปลายตัดอยู่
Q: สายเดินเร็วแค่ไหน?
A: 8 ถึง 12 m/min ด้วยการตัดแบบหยุดด้วยไฮดรอลิก 20 ถึง 30 m/min ด้วยกรรไกรบิน และเกิน 30 m/min ในสายตัดก่อนขึ้นรูป ที่ 20 m/min และอัตราใช้งาน 80 เปอร์เซ็นต์ หนึ่งกะ 8 ชั่วโมงได้ประมาณ 7,680 m
Q: ทำไมแป Sigma จึงไม่แยกด้านซ้ายขวา?
A: เว็บพับทำให้โปรไฟล์สมมาตรแบบจุด แปที่สต็อกโปรไฟล์เดียวใช้ได้ทั้งสองด้านของหลังคาลาดเอียง จึงไม่ต้องแยกชิ้นซ้ายกับชิ้นขวาหน้างาน สันพับเดียวกันยังเพิ่มความแข็งให้รับช่วงได้ยาวขึ้นที่น้ำหนักเหล็กเท่าเดิม
Q: การทดสอบตรวจรับจากโรงงานควรมีอะไรบ้าง?
A: เดิน 30 ชิ้นจากคอยล์ของผู้ซื้อ แล้วบันทึกความสูงเว็บ ความกว้างปีก มุมขอบพับ ระยะพิตช์รู ความยาวตัด การบิดตัว การโค้ง และสภาพชั้นเคลือบ เพิ่มการตรวจสอดทับแป Sigma 2 ชิ้น แล้วจับเวลาเปลี่ยนความกว้าง 1 ครั้ง เปลี่ยนตระกูลโปรไฟล์ 1 ครั้ง และเปลี่ยนคอยล์ 1 ครั้ง
อัปเดตล่าสุด: 2026-11-09
บันทึกการเปลี่ยนแปลงบทความ
2026-11-09: สร้างหน้าใหม่จากต้นฉบับ 439 คำ แก้ไขข้อมูลความหนา 3.2 mm กับ 4.5 mm ที่ขัดแย้งกันและข้อมูลความยาวไม่จำกัด เพิ่มตาราง 4 ตาราง คำถามที่พบบ่อย 8 ข้อ และลิงก์ภายใน 11 ลิงก์
เงื่อนไขที่ต้องทบทวนบทความครั้งถัดไป
การปรับปรุง EN 10346 หรือ EN 1993-1-3 เปลี่ยนหลักเกณฑ์ด้านวัสดุหรือการออกแบบ
มีความสูงแป Sigma แบบใหม่ หรือคอยล์ชั้นความหนาเกิน 4.5 mm เข้ามาในช่วงผลิต
ระบบคาสเซ็ตแบบเซอร์โว ทำให้การเปลี่ยนแบบ Sigma เต็มรูปแบบใช้เวลาต่ำกว่า 2 ชั่วโมง

A roll forming machine price ranges from 20,000 for a basic stud and...
อ่านเพิ่มเติม
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
อ่านเพิ่มเติม
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
อ่านเพิ่มเติม
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



