Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Короткий ответ: Профилегибка для Z-прогонов формует оцинкованный рулон в центрально-симметричные Z-секции, которые перекрываются на опорах. Большинство линий работает с полосой 1,5 до 3,5 mm и высотой стенки 80 до 350 mm на скорости 12 до 18 m/min через 16 до 22 формовочных клетей. Именно нахлёст — причина существования Z-секции, и он задаёт почти все допуски линии.
Два Z-прогона вкладываются друг в друга, потому что одна полка смотрит вверх, а другая вниз. Стянутые болтами над стропильной балкой, они работают как полунеразрезная балка. Это экономит сталь на длинных пролётах, но только если полки остаются параллельными, а отверстия в стенке попадают туда, где они указаны на чертеже. Стан, который делает хороший одиночный пролёт, всё равно может дать нахлёст, который не соберётся.
Мы строим линии профилирования с 2005 года и поставили их более чем в 50 стран. Эта страница — про стан только под Z: одна семья профилей, один комплект роликов и переналадка размера на этом комплекте. Если заводу нужны C и Z с одной рамы, то профилегибке для C/Z-прогонов — та страница, которую стоит прочесть вместо этой.
У сечения плоская стенка, две полки, отогнутые в разные стороны, и небольшой обратный отгиб на каждой полке. Оно центрально-симметрично, а не зеркально-симметрично. Отгиб ужесточает свободную кромку. Противоположно направленные полки позволяют одному изделию входить в другое.
Профилегибка для Z-прогонов принимает рулон с одного конца и выдаёт секции мерной длины с другого. Она не делает опорные уголки, стяжные тяги, болты или кровельную обшивку. Их поставляют отдельные поставщики, и их сетки отверстий должны совпадать с отверстиями, которые пробивает эта линия.
Большинство Z-прогонов идёт в быстровозводимые металлические здания как кровельные прогоны на пролётах 6 до 12 m. Стеновые ригели используют тот же профиль при меньших толщинах. Ассортимент профилегибок для прогонов охватывает остальные семейства профилей этой системы.
На промежуточной опоре конец одного прогона заходит в конец следующего примерно на 10 до 15 процентов пролёта. Два болта через перекрывающиеся стенки передают момент через стык. Прогон с нахлёстом несёт на 30 до 50 процентов большую нагрузку, чем разрезной пролёт при той же массе стали, по таблицам сечений в нашем руководстве по C/Z-прогонам.
Обычно профилегибке для C-прогонов делает симметричный швеллер. Две C-секции стыкуются впритык, а не вкладываются друг в друга, поэтому C-прогоны обычно рассчитывают как однопролётные. В этом практическое различие между двумя профилями.
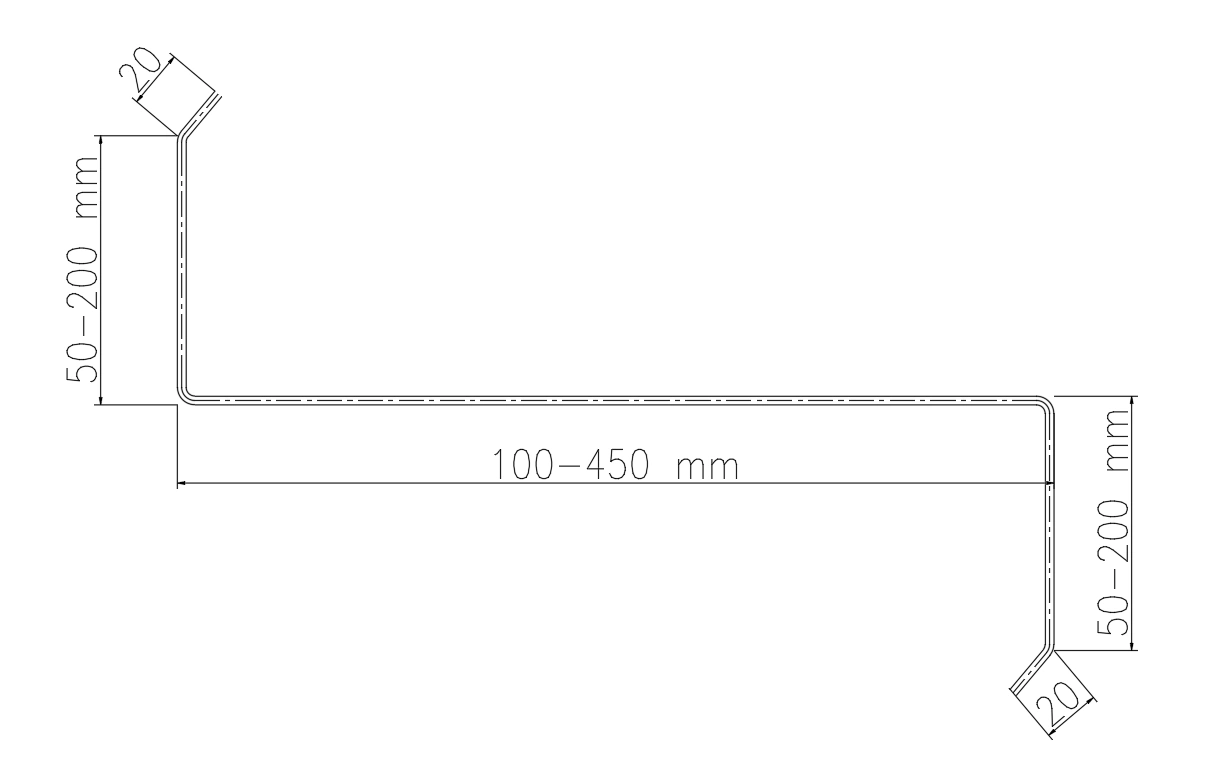
Три параметра профилегибки для Z-прогонов решают, соберётся ли нахлёст на площадке. Полки должны оставаться параллельными в пределах около 1 mm на длине нахлёста. Отверстия в стенке должны держать шаг от первого отверстия до реза. Торец реза должен быть перпендикулярным: конец с заусенцем или раструбом не войдёт в следующее изделие.

Поэтому профилегибку для Z-прогонов оценивают по сборке, а не только по скорости выпуска. Быстрая линия, которая даёт скрученные концы, обходится дороже по трудозатратам на площадке, чем экономит в цехе.
Стандартная профилегибка для Z-прогонов покрывает диапазон ниже. Всё, что выходит за него, требует комплекта валков, рассчитанного под этот размер.
| Статья | Типовой диапазон | Влияние на линию |
|---|---|---|
| Высота стенки | 80 до 350 mm | Положение клетей: проставки или серво |
| Ширина полки | 40 до 80 mm | Зазор валков и оснастка для полок |
| Высота отгиба | 10 до 25 mm | Дополнительный проход свыше 20 mm |
| Толщина | 1,5 до 3,5 mm | 16 до 22 клетей, мощность привода |
| Тяжёлое исполнение | 4,0 до 5,0 mm | Новый комплект валков, большая мощность |
| Ширина полосы | 180 до 600 mm | Типоразмер разматывателя и правильной машины |
Рулон обычно горячеоцинкованный S350GD или S550GD с покрытием Z275 до Z450, либо Q235 и Q345 там, где это допускает местный код. Для австралийских объектов часто требуют G550 по AS/NZS 4600 — тонкий и высокопрочный. Марка и масса покрытия меняют усилие формовки и отделку валков, поэтому их указывают в запросе. Американская ассоциация гальванизаторов публикует полезные рекомендации по покрытиям, а наше руководство по выбору рулона разобраны компромиссы.
Проекты в Северной Америке рассчитывают по AISI S100 и по справочникам Metal Building Manufacturers Association. Европейские проекты подпадают под EN 1993-1-3, опубликованный на портале Eurocodes.Покупатели из стран Персидского залива и Саудовской Аравии обычно просят более тяжёлое цинковое покрытие для приморских площадок. Уточните, по какому коду будут проверять прогоны, ещё до постройки профилегибки для Z-прогонов, потому что длина нахлёста и шаг болтов выходят из этого расчёта.
Полоса входит в профилегибку для Z-прогонов с разматывателя на 3 до 5 t и выходит пробитой секцией мерной длины. Все узлы между этими точками должны держать приводку.
| Участок | Назначение | Стандарт | Почему это важно |
|---|---|---|---|
| Разматыватель, 3–5 t | Держит рулон, создаёт натяжение | Да | Задаёт длину прогона |
| Правильная машина, 7 или 9 валков | Убирает изгиб полосы | Да | Изгиб полосы скручивает Z-прогон |
| Сервоподатчик | Задаёт шаг отверстий | Да | Отверстия привязаны к длине реза |
| Гидравлическая пробивка | Отверстия в стенке и полках | Опция | Сюда приходятся болты нахлёста |
| Формовочный стан | 16 до 22 клетей | Да | Формует стенку, полки, отгибы |
| Рихтовочная головка | Устраняет изгиб и скручивание | Да | Держит полки параллельными |
| Отрезка | Гидравлическая или летучие ножницы | Да | Задаёт состояние торца |
| Приёмный стол | Собирает готовые изделия | Опция | Длины 6 до 12 m |

Профилегибка для Z-прогонов на скорости 12 до 18 m/min даёт примерно 4 до 6 изделий в минуту при длине реза 3 m, без учёта смены рулонов. Летучие ножницы не останавливают полосу и выводят тот же стан на 20 до 30 m/min. Гидравлический пресс с остановкой снижает фактический темп до 8 до 12 m/min.
На профилегибке для Z-прогонов с предварительной пробивкой отверстия идут до первой формовочной клети, пока полоса ещё плоская. Гидравлический пресс со сменными штампами ставит в стенке круглые отверстия, пазы или продолговатые отверстия, а в полках — отверстия поменьше под опорные уголки и стяжные тяги. В системе с нахлёстом отверстия в стенке не украшение. Это места под болты, которые стягивают две секции над стропильной балкой.
Сервоподача отсчитывает длину полосы от первого отверстия, а не от конца рулона. Энкодер на стане замыкает контур, поэтому проскальзывание 0,5 mm за подачу не превращается к шестому отверстию в ошибку 10 mm. Смена штампов — самая медленная часть переналадки на большинстве линий. Наши примечания по выверке пробивного штампа объясняют, почему штамп со смещением 1 mm от центра оборачивается нахлёстом, который не стянуть болтами.

Если в проекте нахлёст с вложенными секциями и болтами в шахматном порядке, пришлите чертёж отверстий вместе с чертежом сечения. Доустановить второй пробивной узел после постройки стана означает разобрать подачу и переделать ограждение.
Z-секции заказывают партиями с разной высотой стенки. То, как профилегибка для Z-прогонов переходит от одной высоты к другой, обычно главное решение после самого диапазона размеров. Чаще всего применяют три схемы.
| Исполнение | Смена размера | Состояние торца | Оптимально для |
|---|---|---|---|
| Ручные проставки | Около 3 h | Чистый торец | Мало размеров, малый объём |
| Предварительная отрезка | Около 2.5 h | Небольшой раструб торца | Средние партии |
| Сервоавтоматика | Около 2 min | Чистый торец | Ежедневная смена размеров |
На ручной схеме оператор переставляет проставки между клетями, чтобы задать ширину стенки, и меняет нож отрезки под новое сечение. Это занимает около 3 часов и требует стеллажа под ножи, зато торец остаётся перпендикулярным. Компоновка с предварительной отрезкой режет полосу до формовки, поэтому один универсальный нож подходит для всех размеров. Переналадка сокращается до 2,5 часов ценой слегка раструбленного торца, который надо проверять перед нахлёстом.
При автоматической схеме клети двигаются по сервоосям от размера, введённого на сенсорном экране. Многофункциональная отрезка работает со всеми профилями, поэтому менять нож не нужно. Переналадка занимает около 2 минут. Этот вариант выбирают, когда завод отгружает несколько размеров в день. C/Z-профилегибка со сменой профиля и наше гид по времени переналадки подробнее разбирают тот же механизм.
Гидравлический рез с остановкой — самый дешёвый вариант. Полоса останавливается, штамп смыкается, линия снова идёт. Он точен по длине, но медленен, и нож должен соответствовать сечению. Формовка с предварительной отрезкой снимает проблему ножа, но оставляет мягкую кромку. Летучие ножницы с сервослежением идут за движущейся полосой и режут без остановки — это единственный вариант, если профилегибка для Z-прогонов должна держать 25 m/min при пробитых отверстиях в приводке.

Просите образец торца, сделанный реальным ножом, а не из каталога. Раструба 1 mm на отгибе достаточно, чтобы нахлёст не собрался, и бригада на площадке обычно правит его шлифмашиной. Это переделка, которую чертёж никогда не предусматривал.
| Статья | Типовое значение | Проверка при приёмке |
|---|---|---|
| Формовочные клети | 16 до 22 | Подписанный перечень позиций |
| Материал ролика | GCr15, твёрдый хром | Сертификат твёрдости |
| Главный привод | 22 kW | Работа под номинальной нагрузкой |
| Гидростанция | 11 до 15 kW | Циклы пробивки и отрезки |
| Длина реза | ±1 mm | Замер 30 изделий |
| Шаг отверстий | ±1 mm | Первое и последнее отверстие |
| Параллельность полок | в пределах 1 mm | На длине нахлёста |
| Управление | PLC, HMI, энкодер | Демонстрация смены размера |
Приёмка профилегибки для Z-прогонов должна быть прогоном, а не буклетом. Мы выпускаем 30 изделий из рулона заказчика, затем измеряем стенку, полку, отгиб, длину реза, шаг отверстий и прямолинейность. Два изделия мы также вкладываем друг в друга вручную. Последняя проверка ловит больше проблем, чем любые цифры, потому что повторяет то же движение, что и монтажная бригада. Руководство по калибровке перечисляет измерения по порядку.
Берите профилегибку для Z-прогонов, когда завод выпускает Z-секции большими объёмами и меняет размер чаще, чем семейство профилей. У специализированного стана меньше осей, проще отрезка, короче пусконаладка и ниже цена при том же диапазоне толщин. Он также легче держит параллельность полок, потому что комплект валков построен под одну геометрию.
Купите профилегибке для C/Z-прогонов когда один проект требует и C-, и Z-секций, или когда портфель заказов меняет семейство профилей каждую неделю. Профилегибка для C-прогонов — третий вариант для заводов, которые работают только с однопролётными схемами.
Пришлите чертёж сечения с узлом нахлёста, марку рулона и покрытие, схему отверстий, годовой объём и расчётный код. По этим пяти позициям мы зададим число клетей, усилие пробивки, тип отрезки и мощность приводов для профилегибки для Z-прогонов, а не будем угадывать по каталогу. Отправьте чертёж нашей инженерной команде , и мы вернём компоновку и время цикла от рулона до штабеля.
Q: Что именно делает профилегибка для Z-прогонов?
A: Она делает центрально-симметричные Z-секции из оцинкованного рулона: стенку, две полки, отогнутые в разные стороны, и отгиб на каждой полке. Опорные уголки, болты, стяжные тяги и кровельную обшивку поставляют другие производители. Линия пробивает, формует, правит и режет прогоны в размер.
Q: Почему Z-прогоны можно укладывать внахлёст, а C-прогоны нельзя?
A: Полки Z-прогона направлены в разные стороны, поэтому конец одной секции заходит внутрь конца следующей. Болты через перекрывающиеся стенки передают момент над опорой. C-секция симметрична и стыкуется с соседней впритык, поэтому C-прогоны обычно однопролётные.
Q: Какой диапазон размеров держит одна профилегибка для Z-прогонов?
A: Стандартная линия покрывает стенки 80 до 350 mm, полки 40 до 80 mm, отгибы 10 до 25 mm и полосу 1,5 до 3,5 mm. Стенки до 450 mm и рулон 5,0 mm возможны с другим комплектом валков, большим числом клетей и более мощным приводом.
Q: Сколько занимает переналадка на другой размер?
A: Около 3 часов на линии с ручными проставками и сменой ножа, около 2,5 часов на компоновке с предварительной отрезкой и около 2 минут на сервоавтоматической линии, где клети двигаются от размера, введённого на экране. Выбор зависит от того, сколько размеров отгружают за день.
Q: Какой тип отрезки выбрать?
A: На профилегибке для Z-прогонов гидравлический рез с остановкой самый дешёвый, но ограничивает линию до 8 до 12 m/min и требует ножа под каждое сечение. Предварительная отрезка убирает смену ножей, но может дать раструб торца. Летучие ножницы с сервослежением не останавливают полосу на 20 до 30 m/min и дают самый чистый торец под нахлёст.
Q: Может ли стан пробивать отверстия в полках так же, как в стенке?
A: Да. Узел гидравлической предварительной пробивки со сменными штампами ставит отверстия в стенке под болты нахлёста и отверстия поменьше в полках под опорные уголки и стяжные тяги. Он стоит до первой формовочной клети, поэтому шаг отверстий задаётся, пока полоса ещё плоская.
Q: С какими марками рулона и покрытиями работает профилегибка для Z-прогонов?
A: Обычно это горячеоцинкованные S350GD и S550GD с покрытием Z275 до Z450, а также Q235 и Q345 там, где допускает местный код. В австралийских проектах часто применяют G550 по AS/NZS 4600. Более прочные марки требуют большего усилия формовки и более твёрдой отделки валков.
Q: Как проверить линию до отгрузки?
A: До того как профилегибка для Z-прогонов покинет цех, выпустите 30 изделий из своего рулона и измерьте стенку, полку, отгиб, длину реза, шаг отверстий и прямолинейность. Затем вложите два изделия друг в друга вручную, чтобы доказать, что нахлёст собирается. Проверьте длину реза и шаг отверстий с допуском ±1 mm, а параллельность полок — в пределах 1 mm на длине нахлёста.
Дата обновления: 2026-11-08
Журнал изменений статьи
2026-11-08: страница переработана с 390 слов, добавлены таблицы размеров, схемы линии, переналадки и параметров, восемь вопросов и ответов, метаданные Rank Math, десять внутренних ссылок и четыре фотографии с завода.
Триггеры следующей проверки
Пересмотр AISI S100, EN 1993-1-3 или AS/NZS 4600 меняет правила расчёта прогонов с нахлёстом
В стандартный диапазон линии только под Z-прогоны входит стенка 450 mm или усиленное исполнение 5,0 mm
Сервопереналадка или летучие ножницы становятся стандартом на линии только под Z-прогоны

Two Cable Tray Roll Forming Machines Ready to Ship to...
Читать далее
A roll forming machine price ranges from 20,000 for a basic stud and...
Читать далее
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



