Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Kısa cevap: Z aşık rulo şekillendirme makinesi, galvanizli ruloyu mesnetlerde üst üste binen nokta simetrili Z kesitlere dönüştürür. Çoğu hat 1,5 ila 3,5 mm şerit, 80 ila 350 mm gövde yüksekliği ve 16 ila 22 şekillendirme istasyonuyla 12 ila 18 m/min hızda çalışır. Bindirme, Z kesitinin varlık nedenidir ve hattaki hemen her toleransı belirler.
İki Z aşık, bir flanş yukarı diğeri aşağı baktığı için iç içe geçer. Bir aşık üzerinde cıvatalandıklarında yarı sürekli kiriş gibi davranırlar. Bu uzun açıklıklarda çelik tasarrufu sağlar; ancak flanşlar paralel kalmalı ve gövde delikleri çizimde belirtilen yerde olmalıdır. İyi tek açıklık üreten bir hat, yine de monte edilemeyen bir bindirme üretebilir.
We have built roll forming lines since 2005 and shipped them to 50+ countries. This page stays with the Z-only mill: one profile family, one roll set, and size changes made on that set. If a plant needs C and Z sections from the same frame, the C Z aşık rulo şekillendirme makinesi sayfasına bakmalıdır.
Kesit düz bir gövdeden, zıt yönlerde bükülmüş iki flanştan ve her flanşta kısa bir dönüş dudağından oluşur. Ayna simetrili değil, nokta simetrilidir. Dudak serbest kenarı rijitleştirir. Zıt flanşlar bir parçanın diğerinin içine girmesini sağlar.
Z aşık rulo şekillendirme makinesi bir ucundan ruloyu alır, diğer ucundan boyuna kesilmiş kesitler verir. Köşebent, gergi çubuğu, cıvata veya çatı kaplaması üretmez. Bunlar ayrı tedarikçilerden gelir ve delik şemaları bu hattın deldiği deliklerle uyuşmalıdır.
Z aşıkların çoğu prefabrik metal binalarda 6 ila 12 m açıklıklarda çatı aşığı olarak kullanılır. Duvar kuşakları aynı kesiti daha ince et kalınlığında kullanır. aşık rulo şekillendirme makinesi ürün gamı bu sistemdeki diğer profil ailelerini kapsar.
Ara mesnette bir aşığın ucu, diğerinin içine açıklığın yaklaşık yüzde 10 ila 15'i kadar kaydırılır. Üst üste binen gövdelerden geçen iki cıvata momenti bağlantı üzerinden aktarır. Bindirmeli bir hat, aynı çelik ağırlığında basit açıklığa göre yüzde 30 ila 50 daha fazla yük taşır; değerler C Z aşık kılavuzumuzdaki kesit tablolarında.
Bir C aşık rulo şekillendirme makinesi simetrik bir kanal üretir. İki C kesiti iç içe geçmek yerine alın alına gelir, bu yüzden C hatları genellikle tek açıklık olarak detaylandırılır. İki profil arasındaki pratik ayrım budur.
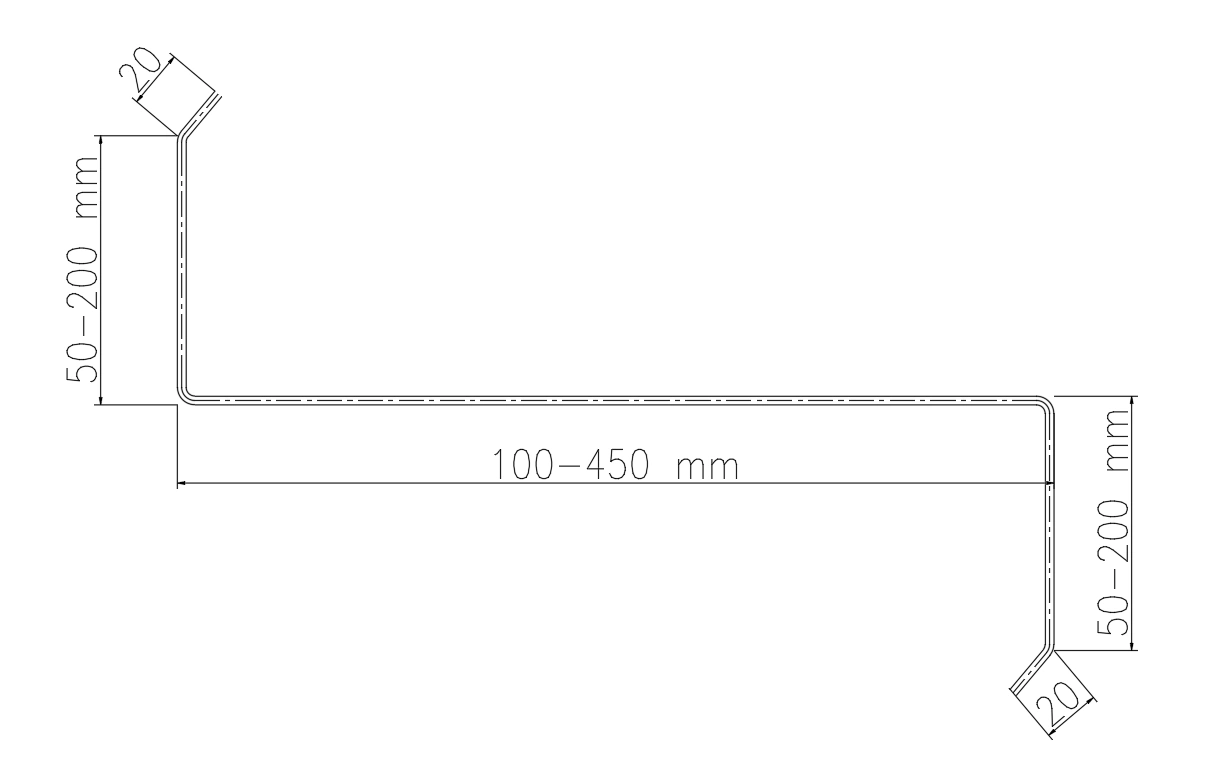
Bir Z aşık rulo şekillendirme makinesinde bindirmenin sahada monte edilip edilmeyeceğini üç şey belirler. Flanşlar bindirme boyunca yaklaşık 1 mm içinde paralel kalmalıdır. Gövde delikleri ilk delikten kesime kadar adımını korumalıdır. Kesit yüzeyi dik olmalıdır; çapaklı veya genişlemiş bir uç diğer parçanın içine girmez.

Bu yüzden bir Z aşık rulo şekillendirme makinesi yalnızca çıkış hızına göre değil, montaja göre değerlendirilir. Burulmuş uçlar üreten hızlı bir hat, fabrikada kazandığından fazlasını sahadaki işçilikte kaybettirir.
Standart bir Z aşık rulo şekillendirme makinesi aşağıdaki aralığı kapsar. Bunun dışındaki ölçüler için o boyuta özel makara seti gerekir.
| Kalem | Standart aralık | Hattaki etkisi |
|---|---|---|
| Gövde yüksekliği | 80 ila 350 mm | Ara parça veya servo istasyon konumu |
| Flanş genişliği | 40 ila 80 mm | Merdane aralığı ve dudak takımı |
| Dudak yüksekliği | 10 ila 25 mm | 20 mm üzerinde ek pas |
| Kalınlık | 1,5 ila 3,5 mm | 16 ila 22 istasyon, motor gücü |
| Ağır seçenek | 4,0 ila 5,0 mm | Yeni merdane seti, daha fazla güç |
| Şerit genişliği | 180 ila 600 mm | Rulo açıcı ve doğrultucu boyutu |
Rulo genellikle Z275 ila Z450 kaplamalı sıcak daldırma galvanizli S350GD veya S550GD olur; yerel yönetmelik izin verdiğinde Q235 ve Q345 de kullanılır. Avustralya projelerinde genellikle AS/NZS 4600'a göre ince ve yüksek dayanımlı G550 istenir. Kalite ve kaplama ağırlığı şekillendirme kuvvetini ve makara yüzeyini değiştirir; bu yüzden teklif talebinde yer almalıdır. Amerikan Galvanizciler Derneği yararlı kaplama kılavuzları yayımlar ve rulo seçim kılavuzumuz ise ödünleşimleri anlatır.
Kuzey Amerika projeleri AISI S100 standardına ve Metal Building Manufacturers Association kılavuzlarına göre tasarlanır. Avrupa işleri EN 1993-1-3 kapsamındadır ve Eurocodes portalıüzerinden yayımlanır. Körfez ve Suudi alıcılar kıyı sahalarında genellikle daha kalın çinko kaplama ister. Z aşık rulo şekillendirme makinesi üretilmeden önce aşıkların hangi koda göre kontrol edileceğini sorun; bindirme boyu ve cıvata aralığı bu hesaptan çıkar.
Şerit, 3 ila 5 t'lik bir açıcıdan Z aşık rulo şekillendirme makinesine girer ve delinmiş, boyuna kesilmiş kesit olarak çıkar. Bu iki nokta arasındaki her istasyonun senkron kalması gerekir.
| İstasyon | Görev | Standart | Neden önemli |
|---|---|---|---|
| Rulo açıcı, 3 - 5 t | Ruloyu tutar, geri gerginlik sağlar | Evet | Hat boyunu belirler |
| Doğrultucu, 7 veya 9 merdane | Rulo eğriliğini giderir | Evet | Rulo eğriliği Z kesiti burar |
| Servo besleyici | Delik adımını indeksler | Evet | Delikler kesim boyunu izler |
| Hidrolik delme | Gövde ve flanş delikleri | Opsiyonel | Bindirme cıvataları buraya gelir |
| Şekillendirme hattı | 16 ila 22 istasyon | Evet | Gövde, flanş ve dudakları oluşturur |
| Doğrultma kafası | Eğrilik ve burulmayı giderir | Evet | Flanşları paralel tutar |
| Kesim | Hidrolik veya uçan makas | Evet | Uç durumunu belirler |
| Çıkış masası | Bitmiş parçaları toplar | Opsiyonel | 6 ila 12 m boylar |

12 ila 18 m/min hızda çalışan bir Z aşık rulo şekillendirme makinesi, 3 m kesim boyunda dakikada yaklaşık 4 ila 6 parça üretir; rulo değişimleri hariç. Bir uçan makas şeridi hareket halinde tutar ve aynı hattı 20 ila 30 m/min'e çıkarır. Dur-kes hidrolik pres ise fiili hızı 8 ila 12 m/min'e düşürür.
Ön delmeli bir Z aşık rulo şekillendirme makinesinde delikler, şerit hâlâ düzken ilk şekillendirme istasyonundan önce açılır. Değiştirilebilir kalıplı hidrolik pres gövdeye yuvarlak, yarıklı veya uzun delikler, flanşlara ise köşebent ve gergi çubukları için daha küçük delikler açar. Bindirmeli sistemde gövde delikleri süs değildir; iki kesiti aşık üzerinde bir arada tutan cıvata yerleridir.
Servo besleyici şerit boyunu rulo ucundan değil ilk delikten sayar. Hattaki enkoder çevrimi kapatır; böylece besleme başına 0,5 mm'lik bir kayma altıncı delikte 10 mm'lik hataya dönüşmez. Çoğu hatta ölçü değişiminin en yavaş adımı kalıp değişimidir. delme kalıbı hizalama notlarımız merkezden 1 mm sapan bir kalıbın neden cıvatalanamayan bir bindirmeye yol açtığını açıklar.

Projede kademeli cıvatalı iç içe bindirme varsa, delik çizimini kesit çizimiyle birlikte gönderin. Hat kurulduktan sonra ikinci bir delme istasyonu eklemek, besleyicinin sökülmesini ve korumaların yeniden yapılmasını gerektirir.
Z kesitler karışık gövde yüksekliklerinde partiler halinde sipariş edilir. Z aşık rulo şekillendirme makinesinin bir yükseklikten diğerine nasıl geçtiği, ölçü aralığından sonraki en büyük karardır. Yaygın üç tasarım vardır.
| Tasarım | Ölçü değişimi | Uç durumu | En uygun olduğu durum |
|---|---|---|---|
| Manüel ara parçalar | Yaklaşık 3 h | Temiz | Az ölçü, düşük hacim |
| Ön kesim düzeni | Yaklaşık 2.5 h | Hafif uç genişlemesi | Orta partiler |
| Servo otomatik | Yaklaşık 2 min | Temiz | Günlük ölçü değişimleri |
Manuel tasarımda operatör gövde genişliğini ayarlamak için makara standları arasındaki ara parçaları kaydırır ve yeni kesime uygun kesme bıçağını değiştirir. Bu yaklaşık 3 saat sürer ve bir bıçak rafı gerektirir; ancak kesilen uç dik kalır. Ön kesim düzeninde şerit şekillendirmeden önce kesilir, böylece tek bıçak her ölçüyü karşılar. Değişim yaklaşık 2,5 saate iner; karşılığında bindirmeden önce kontrol edilmesi gereken hafif bir uç genişlemesi oluşur.
Otomatik tasarımda standlar, dokunmatik ekrana girilen ölçüye göre servo eksenlerde hareket eder. Çok fonksiyonlu kesim ünitesi her profili karşıladığından bıçak değişimi gerekmez. Değişim yaklaşık 2 dakikadır. Günde birkaç ölçü sevk eden tesisler için doğru seçim budur. Değiştirilebilir C Z aşık makinesi ve kalıp değişimi süresi kılavuzumuz bu mekanizmayı ayrıntılı olarak anlatır.
Hidrolik dur-kes en ucuz seçenektir. Şerit durur, kalıp kapanır, hat yeniden başlar. Boyda hassastır ama yavaştır ve bıçağın kesime uyması gerekir. Ön kesimli şekillendirme bıçak sorununu ortadan kaldırır ama yumuşak bir kenar bırakır. Servo takipli uçan makas hareket halindeki şeridi izleyip durmadan keser; deliklerin registroda kalması gereken 25 m/min hız için tek seçenektir.

Katalogdan değil, gerçek bıçaktan alınmış bir kesit ucu örneği isteyin. Dudaktaki 1 mm'lik genişleme bindirmeyi engellemeye yeter ve saha ekibi bunu genellikle taşlama ile düzeltir. Bu, çizimde hiç öngörülmemiş bir yeniden iştir.
| Kalem | Tipik değer | Kabul kontrolü |
|---|---|---|
| Şekillendirme istasyonu | 16 ila 22 | İstasyon listesi onayı |
| Makara malzemesi | GCr15, sert krom | Sertlik sertifikası |
| Ana motor | 22 kW | Anma yükünde çalışır |
| Hidrolik ünite | 11 ila 15 kW | Delme ve kesim çevrimleri |
| Kesim boyu | artı eksi 1 mm | 30 parça ölçümü |
| Delik adımı | artı eksi 1 mm | İlk ve son delik |
| Flanş paralelliği | 1 mm içinde | Bindirme boyunca |
| Kontrol | PLC, HMI, enkoder | Ölçü değişimi gösterimi |
Bir Z aşık rulo şekillendirme makinesinin kabulü broşürle değil, fiili üretimle yapılmalıdır. Alıcının kendi rulosundan 30 parça çalıştırıp gövde, flanş, dudak, kesim boyu, delik adımı ve doğruluğu ölçeriz. Ayrıca iki parçayı elle iç içe geçiririz. Bu son test sayılardan daha fazla sorunu yakalar; çünkü montaj ekibinin yapacağı hareketin aynısını kullanır. Ölçümlerin sırası kalibrasyon kılavuzumuzda verilmiştir.
Tesis yüksek hacimde Z kesit üretiyorsa ve profil ailesinden çok ölçü değiştiriyorsa Z aşık rulo şekillendirme makinesini seçin. Özel bir hat daha az eksen, daha basit kesim, daha kısa devreye alma süresi ve aynı et kalınlığı aralığında daha düşük fiyat sunar. Makara seti tek geometriye göre yapıldığından flanş paralelliğini korumak da daha kolaydır.
Bir C Z aşık rulo şekillendirme makinesi tek bir proje hem C hem Z kesiti gerektirdiğinde veya sipariş defteri her hafta profil ailesi değiştirdiğinde tercih edin. C aşık makinesi ise yalnızca tek açıklıklı iş yürüten tesisler için üçüncü seçenektir.
Bindirme detayını içeren kesit çizimini, rulo kalitesi ve kaplamasını, delik şemasını, yıllık hacmi ve tasarım kodunu gönderin. Bu beş bilgiyle Z aşık rulo şekillendirme makinesi için istasyon sayısını, delme tonajını, kesim tipini ve motor güçlerini katalogdan tahmin etmek yerine netleştirebiliriz. Çizimi mühendis ekibimize gönderin; size bir hat yerleşimi ve rulodan istife çevrim süresi ileteceğiz.
Q: Z aşık rulo şekillendirme makinesi tam olarak ne üretir?
A: Galvanizli rulodan gövdeli, zıt yönlerde bükülmüş iki flanşlı ve her flanşta dudaklı nokta simetrili Z kesitler üretir. Köşebent, cıvata, gergi çubuğu ve çatı kaplaması başka tedarikçilerden gelir. Hat deler, şekillendirir, doğrultur ve aşıkları boyuna keser.
Q: Z aşıklar neden bindirilebilir, C aşıklar neden bindirilemez?
A: Z flanşları zıt yönlere baktığı için bir kesitin ucu diğerinin içine girer. Üst üste binen gövdelerden geçen cıvatalar momenti mesnet üzerinden aktarır. C kesiti simetriktir ve komşusuna alın alına dayanır; bu yüzden C hatları normalde tek açıklıklıdır.
Q: Tek bir Z aşık rulo şekillendirme makinesi hangi ölçü aralığını çalıştırır?
A: Standart bir hat 80 ila 350 mm gövde, 40 ila 80 mm flanş, 10 ila 25 mm dudak ve 1,5 ila 3,5 mm şerit kapsar. Farklı makara seti, daha fazla istasyon ve daha büyük motorla 450 mm gövde ve 5,0 mm rulo da mümkündür.
Q: Ölçü değişimi ne kadar sürer?
A: Bıçak değişimli manuel ara parçalı hatta yaklaşık 3 saat, ön kesim düzeninde yaklaşık 2,5 saat, ekrana girilen ölçüyle standların hareket ettiği servo otomatik hatta yaklaşık 2 dakika. Doğru seçim günde kaç ölçü sevk edildiğine bağlıdır.
Q: Hangi kesim tipini seçmeliyim?
A: Z aşık rulo şekillendirme makinesinde hidrolik dur-kes en ucuzudur ama hattı 8 ila 12 m/min ile sınırlar ve her kesim için ayrı bıçak ister. Ön kesim bıçak değişimini ortadan kaldırır ama ucu genişletebilir. Servo takipli uçan makas şeridi 20 ila 30 m/min'de hareket halinde tutar ve bindirme için en temiz ucu verir.
Q: Makine gövde deliklerinin yanında flanş delikleri de delebilir mi?
A: Evet. Değiştirilebilir kalıplı hidrolik ön delme istasyonu, bindirme cıvataları için gövde deliklerini, köşebent ve gergi çubukları için daha küçük flanş deliklerini açar. İlk şekillendirme istasyonundan önce yer alır, böylece delik adımı şerit düzken indekslenir.
Q: Z aşık rulo şekillendirme makinesi hangi rulo kalitelerini ve kaplamalarını işler?
A: Genellikle Z275 ila Z450 kaplamalı sıcak daldırma galvanizli S350GD ve S550GD kullanılır; yerel yönetmeliğin izin verdiği yerlerde Q235 ve Q345 de kullanılır. Avustralya işlerinde sıklıkla AS/NZS 4600'a göre G550 kullanılır. Daha yüksek dayanımlı kaliteler daha fazla şekillendirme kuvveti ve daha sert makara yüzeyi gerektirir.
Q: Hat sevk edilmeden önce nasıl test ederim?
A: Z aşık rulo şekillendirme makinesi fabrikadan çıkmadan önce kendi rulonuzdan 30 parça çalıştırın ve gövde, flanş, dudak, kesim boyu, delik adımı ve doğruluğu ölçün. Ardından bindirmenin monte olduğunu kanıtlamak için iki parçayı elle iç içe geçirin. Kesim boyu ve delik adımını artı eksi 1 mm, flanş paralelliğini bindirme boyunca 1 mm içinde kontrol edin.
Son güncelleme: 2026-11-08
Makale Değişiklik Günlüğü
2026-11-08: Sayfa 390 kelimeden yeniden yazıldı; ölçü, hat yerleşimi, değişim ve teknik değer tabloları, sekiz SSS, Rank Math meta verileri, on iç bağlantı ve dört fabrika fotoğrafı eklendi.
Sonraki İnceleme Tetikleyicileri
AISI S100, EN 1993-1-3 veya AS/NZS 4600 revizyonları bindirmeli aşık tasarım kurallarını değiştirirse
450 mm gövde veya 5,0 mm ağır seçenek standart Z hattı aralığına girerse
Servo ölçü değişimi veya uçan kesim Z hattında standart hale gelirse

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Devamını Oku
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Devamını Oku
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Devamını Oku
Step Beam Production Process: From Coil to Pallet Rack Beam...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



