Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Resposta curta: A máquina de conformação por rolos para terças Z transforma bobina galvanizada em secções Z com simetria central que se sobrepõem nos apoios. A maioria das linhas processa tira de 1,5 a 3,5 mm, alturas de alma de 80 a 350 mm e 16 a 22 cadeiras de conformação a 12 a 18 m/min. A sobreposição é a razão de ser da secção Z e define quase todas as tolerâncias da linha.
Duas terças Z encaixam-se porque uma flange aponta para cima e a outra para baixo. Aparafusadas sobre a viga principal, comportam-se como uma viga semicontínua. Isso poupa aço em vãos longos, mas só se as flanges se mantiverem paralelas e os furos da alma caírem onde o desenho indica. Uma linha que produz um bom vão simples pode ainda assim produzir uma sobreposição que não monta.
Construímos linhas de roll forming desde 2005 e as enviamos para mais de 50 países. Esta página fica com o moinho apenas-Z: uma família de perfis, um jogo de rolos e trocas de tamanho feitas nesse jogo. Se a planta precisa de secções C e Z do mesmo chassi, o perfiladeira de terças C e Z é a página a consultar.
A secção tem uma alma plana, duas flanges dobradas em sentidos opostos e um pequeno retorno em cada flange. Tem simetria central, não simetria especular. O retorno enrijece o bordo livre. As flanges opostas permitem que uma peça assente dentro da seguinte.
A máquina de conformação por rolos para terças Z recebe a bobina numa extremidade e entrega secções cortadas ao comprimento na outra. Não produz as cantoneiras, os tirantes, os parafusos nem o revestimento da cobertura. Estes vêm de fornecedores separados e as suas grelhas de furos têm de coincidir com os furos que esta linha punciona.
A maioria das terças Z destina-se a edifícios metálicos pré-fabricados como terças de cobertura em vãos de 6 a 12 m. As longarinas de parede usam a mesma secção com espessuras menores. A gama de máquinas de conformação por rolos para terças cobre as outras famílias de perfis desse sistema.
Num apoio intermédio, a extremidade de uma terça desliza dentro da extremidade da seguinte ao longo de cerca de 10 a 15 % do vão. Dois parafusos através das almas sobrepostas transferem o momento pela junta. Um tramo com sobreposição suporta 30 a 50 % mais carga do que um vão simples com o mesmo peso de aço, segundo as tabelas de secções do nosso guia C Z para terças.
Uma máquina perfiladeira de terça C produz um canal simétrico. Duas secções C encostam uma à outra em vez de se encaixarem, pelo que as linhas de C são normalmente dimensionadas como vãos simples. É esta a diferença prática entre os dois perfis.
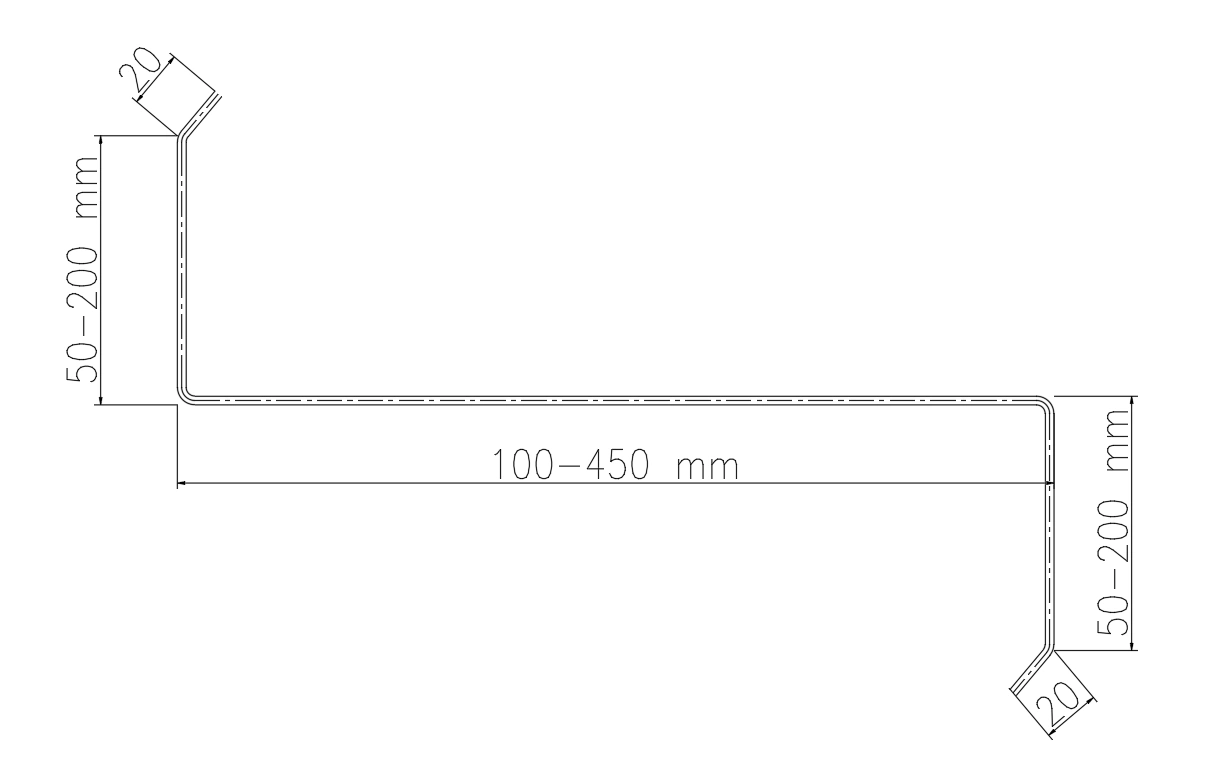
Três aspetos numa máquina de conformação por rolos para terças Z decidem se uma sobreposição monta em obra. As flanges têm de se manter paralelas com tolerância de cerca de 1 mm ao longo do comprimento de sobreposição. Os furos da alma têm de manter o passo do primeiro furo até ao corte. A face de corte tem de estar esquadrada, porque uma extremidade com rebarba ou alargada não desliza para dentro da peça seguinte.

É por isso que uma máquina de conformação por rolos para terças Z se avalia pela montagem, não apenas pela velocidade de produção. Uma linha rápida que produz extremidades torcidas custa mais em mão de obra em obra do que poupa na fábrica.
Uma máquina de conformação por rolos para terças Z standard cobre a gama abaixo. Qualquer valor fora dela exige um conjunto de rolos desenhado para esse tamanho.
| Item | Gama standard | Efeito na linha |
|---|---|---|
| Altura da alma | 80 a 350 mm | Posição das cadeiras por espaçadores ou servo |
| Largura da flange | 40 a 80 mm | Abertura dos rolos e ferramental dos rebordos |
| Altura do retorno | 10 a 25 mm | Passagem extra acima de 20 mm |
| Espessura | 1,5 a 3,5 mm | 16 a 22 cadeiras, potência do motor |
| Opção reforçada | 4,0 a 5,0 mm | Novo jogo de rolos, mais potência |
| Largura da tira | 180 a 600 mm | Dimensão do desenrolador e do endireitador |
A bobina é normalmente de aço galvanizado por imersão a quente S350GD ou S550GD com Z275 a Z450, ou Q235 e Q345 onde a norma local o permite. As obras australianas exigem frequentemente G550 segundo a AS/NZS 4600, que é fina e de alta resistência. A classe e o peso do revestimento alteram a força de conformação e o acabamento dos rolos, pelo que devem constar da consulta. A Associação Americana de Galvanizadores publica orientações úteis sobre revestimentos, e o nosso guia de seleção de bobinas aborda os compromissos.
Os projetos norte-americanos são dimensionados segundo a AISI S100 e os manuais da Metal Building Manufacturers Association. Os trabalhos europeus enquadram-se na EN 1993-1-3, publicada através do portal dos Eurocódigos.Os compradores do Golfo e da Arábia Saudita pedem geralmente um revestimento de zinco mais pesado em obras no litoral. Pergunte ao abrigo de que norma as terças serão verificadas antes de a máquina de conformação por rolos para terças Z ser construída, porque o comprimento de sobreposição e o espaçamento dos parafusos resultam desse cálculo.
A tira entra na máquina de conformação por rolos para terças Z a partir de um desbobinador de 3 a 5 t e sai como uma secção puncionada e cortada ao comprimento. Todas as estações entre estes dois pontos têm de ficar em registo.
| Estação | Função | Padrão | Porque importa |
|---|---|---|---|
| Desenrolador, 3 a 5 t | Suporta a bobina, contra-tensão | Sim | Define o comprimento de produção |
| Endireitador, 7 ou 9 rolos | Elimina a memória da bobina | Sim | O empeno da bobina torce uma terça Z |
| Alimentador servo | Indexa o passo dos furos | Sim | Os furos acompanham o comprimento de corte |
| Punção hidráulica | Furos na alma e nas flanges | Opcional | Aqui ficam os parafusos da sobreposição |
| Laminador de conformação | 16 a 22 cadeiras | Sim | Conforma a alma, as flanges e os retornos |
| Cabeça de endireitamento | Remove o empeno e a torção | Sim | Mantém as abas paralelas |
| Corte | Hidráulico ou tesoura voadora | Sim | Define o estado da extremidade |
| Mesa de saída | Recolhe as peças acabadas | Opcional | Comprimentos de 6 a 12 m |

Uma máquina de conformação por rolos para terças Z a 12 a 18 m/min produz cerca de 4 a 6 peças por minuto com um comprimento de corte de 3 m, antes das trocas de bobina. Uma tesoura voadora mantém a tira em movimento e leva a mesma linha a 20 a 30 m/min. Uma prensa hidráulica com paragem e corte baixa o ritmo efetivo para 8 a 12 m/min.
Numa máquina de conformação por rolos para terças Z com pré-punçoamento, os furos são feitos antes de a tira chegar à primeira cadeira de conformação, enquanto ainda está plana. Uma prensa hidráulica com matrizes intercambiáveis abre furos redondos, rasgos ou furos oblongos na alma e furos mais pequenos nas flanges para as cantoneiras e os tirantes. Num sistema com sobreposição, os furos da alma não são decoração: são as posições dos parafusos que unem duas secções sobre a viga principal.
O alimentador servo conta o comprimento da tira a partir do primeiro furo, não a partir do fim da bobina. Um codificador na linha fecha o circuito de controlo, pelo que um deslizamento de 0,5 mm por avanço não se torna um erro de 10 mm ao sexto furo. A troca de matrizes é a parte mais lenta de uma mudança de tamanho na maioria das linhas. As nossas notas de alinhamento da matriz de punçoamento explicam por que razão uma matriz com 1 mm de desvio do centro se traduz numa sobreposição que não se consegue aparafusar.

Se o projeto usar uma sobreposição encaixada com parafusos desencontrados, envie o desenho dos furos com o desenho da secção. Instalar uma segunda estação de matrizes depois de a linha estar construída implica desmontar o alimentador e refazer as proteções.
As secções Z são encomendadas em lotes com alturas de alma mistas. A forma como a máquina de conformação por rolos para terças Z passa de uma altura para a seguinte é, em geral, a decisão mais importante a seguir à própria gama de tamanhos. Usam-se correntemente três conceções.
| Configuração | Mudança de tamanho | Estado da extremidade | Indicado para |
|---|---|---|---|
| Espaçadores manuais | Cerca de 3 h | Limpo | Poucos tamanhos, baixo volume |
| Layout de pré-corte | Cerca de 2.5 h | Ligeiro alargamento da extremidade | Lotes médios |
| Servo automático | Cerca de 2 min | Limpo | Mudanças de tamanho diárias |
Na conceção manual, o operador desloca espaçadores entre as cadeiras de conformação para acertar a largura da alma e troca a lâmina de corte para a nova secção. Demora cerca de 3 horas e exige um suporte de lâminas, mas a extremidade de corte fica esquadrada. O layout de pré-corte corta a tira antes da conformação, pelo que uma lâmina universal serve todos os tamanhos. A troca de formato desce para cerca de 2,5 horas, à custa de uma extremidade ligeiramente alargada que tem de ser verificada antes da sobreposição.
A conceção automática desloca as cadeiras em eixos servo a partir de um tamanho introduzido no ecrã tátil. Um corte multifunções serve todos os perfis, pelo que não é necessário trocar de lâmina. A troca de formato demora cerca de 2 minutos. É a versão a comprar quando uma fábrica expede vários tamanhos por dia. A máquina intercambiável C Z para terças e o nosso guia de tempos de mudança de formato aprofundam o mesmo mecanismo.
O corte hidráulico com paragem é a opção mais barata. A tira pára, a lâmina fecha e a linha arranca de novo. É preciso no comprimento, mas lento, e a lâmina tem de corresponder à secção. A conformação com pré-corte elimina o problema da lâmina, mas deixa um bordo mole. Uma tesoura voadora com seguimento servo acompanha a tira em movimento e corta sem parar, sendo a única opção se uma máquina de conformação por rolos para terças Z tiver de manter 25 m/min com os furos puncionados em registo.

Peça uma amostra da extremidade de corte feita com a lâmina real, não retirada de um catálogo. Um alargamento de 1 mm no retorno basta para impedir uma sobreposição, e a equipa em obra costuma corrigi-lo com uma rebarbadora. É um retrabalho que o desenho nunca previu.
| Item | Valor típico | Verificação de aceitação |
|---|---|---|
| Estações de conformação | 16 a 22 | Lista de postos aprovada |
| Material dos rolos | GCr15, crómio duro | Certificado de dureza |
| Motor principal | 22 kW | Funciona à carga nominal |
| Estação hidráulica | 11 a 15 kW | Ciclos de punção e corte |
| Comprimento de corte | mais ou menos 1 mm | 30 peças medidas |
| Passo dos furos | mais ou menos 1 mm | Primeiro e último furo |
| Paralelismo das flanges | dentro de 1 mm | Ao longo do comprimento de sobreposição |
| Controle | PLC, HMI, codificador | Demonstração de mudança de tamanho |
A aceitação de uma máquina de conformação por rolos para terças Z deve ser uma produção real, não um folheto. Produzimos 30 peças a partir da bobina do próprio comprador e medimos a alma, as flanges, o retorno, o comprimento de corte, o passo dos furos e a rectidão. Também encaixamos duas peças à mão. Este último ensaio deteta mais problemas do que qualquer um dos números, porque reproduz o mesmo movimento que a equipa de montagem vai fazer. O guia de calibração apresenta as medições por ordem.
Compre a máquina de conformação por rolos para terças Z quando a fábrica produz secções Z em volume e muda de tamanho mais vezes do que de família de perfil. Uma linha dedicada tem menos eixos, um corte mais simples, um tempo de arranque mais curto e um preço mais baixo para a mesma gama de espessuras. Mantém também o paralelismo das flanges com mais facilidade, porque o conjunto de rolos é construído em torno de uma só geometria.
Compre uma perfiladeira de terças C e Z quando um projeto precisa de secções C e Z, ou quando a carteira de encomendas muda de família de perfil todas as semanas. A máquina de conformação por rolos para terças C é a terceira opção para fábricas que só produzem trabalho de vão simples.
Envie o desenho da secção com o pormenor da sobreposição, a classe e o revestimento da bobina, o padrão de furos, o volume anual e a norma de projeto. Com esses cinco dados podemos fixar o número de cadeiras, a tonelagem da punção, o tipo de corte e a potência dos motores de uma máquina de conformação por rolos para terças Z em vez de orçamentar a partir de um catálogo. Envie o desenho à nossa equipe de engenharia e devolveremos um layout e um tempo de ciclo da bobina ao empilhador.
Q: O que produz, na prática, uma máquina de conformação por rolos para terças Z?
A: Produz secções Z com simetria central a partir de bobina galvanizada, com uma alma, duas flanges dobradas em sentidos opostos e um retorno em cada flange. As cantoneiras, os parafusos, os tirantes e o revestimento da cobertura vêm de outros fornecedores. A linha punciona, conforma, endireita e corta as terças ao comprimento.
Q: Por que razão as terças Z podem ser sobrepostas e as terças C não?
A: As flanges da secção Z apontam em sentidos opostos, pelo que a extremidade de uma secção desliza dentro da extremidade da seguinte. Os parafusos através das almas sobrepostas transferem o momento sobre o apoio. A secção C é simétrica e encosta à sua vizinha, pelo que as linhas de C são normalmente de vão simples.
Q: Que gama de tamanhos consegue produzir uma máquina de conformação por rolos para terças Z?
A: Uma linha standard cobre almas de 80 a 350 mm, flanges de 40 a 80 mm, retornos de 10 a 25 mm e tira de 1,5 a 3,5 mm. Almas até 450 mm e bobina de 5,0 mm são possíveis com outro conjunto de rolos, mais cadeiras e um motor maior.
Q: Quanto tempo demora uma mudança de tamanho?
A: Cerca de 3 horas numa linha de espaçadores manuais com troca de lâmina, cerca de 2,5 horas num layout de pré-corte e cerca de 2 minutos numa linha servo automática em que as cadeiras se deslocam a partir de um tamanho introduzido no ecrã. A escolha certa depende de quantos tamanhos são expedidos por dia.
Q: Que tipo de corte devo escolher?
A: Numa máquina de conformação por rolos para terças Z, o corte hidráulico com paragem é o mais barato, mas limita a linha a 8 a 12 m/min e exige uma lâmina por secção. O pré-corte evita trocas de lâmina, mas pode alargar a extremidade. Uma tesoura voadora com seguimento servo mantém a tira em movimento a 20 a 30 m/min e dá a extremidade mais limpa para a sobreposição.
Q: A máquina consegue puncionar furos nas flanges além dos furos na alma?
A: Sim. Uma estação de pré-punçoamento hidráulico com matrizes intercambiáveis abre os furos da alma para os parafusos da sobreposição e furos mais pequenos nas flanges para as cantoneiras e os tirantes. Fica antes da primeira cadeira de conformação, pelo que o passo dos furos é indexado enquanto a tira ainda está plana.
Q: Que classes e revestimentos de bobina aceita uma máquina de conformação por rolos para terças Z?
A: O aço galvanizado por imersão a quente S350GD e S550GD com Z275 a Z450 é a escolha habitual, com Q235 e Q345 onde a norma local o permite. As obras australianas usam frequentemente G550 segundo a AS/NZS 4600. As classes de maior resistência exigem mais força de conformação e um acabamento mais duro dos rolos.
Q: Como testo a linha antes da expedição?
A: Antes de a máquina de conformação por rolos para terças Z sair da fábrica, produza 30 peças com a sua própria bobina e meça a alma, as flanges, o retorno, o comprimento de corte, o passo dos furos e a rectidão. Depois encaixe duas peças à mão para provar que a sobreposição monta. Verifique o comprimento de corte e o passo dos furos com tolerância de ±1 mm e o paralelismo das flanges dentro de 1 mm ao longo do comprimento de sobreposição.
Última atualização: 2026-11-08
Histórico de alterações do artigo
2026-11-08: Página reconstruída a partir de 390 palavras, com as tabelas de tamanhos, layout da linha, troca de formato e especificações, oito perguntas frequentes, metadados Rank Math, dez ligações internas e quatro fotografias de fábrica.
Gatilhos para a próxima revisão
Revisões da AISI S100, da EN 1993-1-3 ou da AS/NZS 4600 alteram as regras de dimensionamento de terças sobrepostas
Uma opção de alma de 450 mm ou de espessura pesada de 5,0 mm entra na gama standard só Z
A troca de formato servo ou o corte voador passa a ser standard na linha só Z

A roll forming machine price ranges from 20,000 for a basic stud and...
Ler mais
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Ler mais
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Ler mais
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Ler mais English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



