Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Jawapan ringkas: Mesin pembentukan rol gording Z menukar gegelung tergalvani kepada keratan Z simetri titik yang bertindih pada penyokong. Kebanyakan barisan menjalankan jalur 1,5 hingga 3,5 mm, tinggi web 80 hingga 350 mm, dan 16 hingga 22 stesen pembentukan pada 12 hingga 18 m/min. Tindihan itulah sebab keratan Z wujud, dan ia menetapkan hampir setiap toleransi pada barisan.
Dua gording Z bersarang kerana satu bebibir menghala ke atas dan satu lagi ke bawah. Dibolt bersama di atas kasau, ia bertindak sebagai rasuk separa selanjar. Itu menjimatkan keluli pada rentang panjang, tetapi hanya jika bebibir kekal selari dan lubang web jatuh di tempat yang ditetapkan lukisan. Kilang yang menghasilkan rentang tunggal yang baik masih boleh menghasilkan tindihan yang tidak dapat dipasang.
Kami telah membina lini roll forming sejak 2005 dan menghantarnya ke lebih 50 negara. Halaman ini kekal bersama kilang khusus Z: satu keluarga profil, satu set rol dan pertukaran saiz dibuat pada set itu. Jika kilang memerlukan bahagian C dan Z daripada bingkai yang sama, mesin pembentukan rol gording C Z yang patut dibaca sebagai gantinya.
Keratan ini mempunyai web rata, dua bebibir dibengkok ke arah bertentangan, dan bibir patah balik yang pendek pada setiap bebibir. Ia simetri titik, bukan simetri cermin. Bibir itu mengukuhkan tepi bebas. Bebibir yang bertentangan membenarkan satu kepingan duduk di dalam kepingan seterusnya.
Mesin pembentukan rol gording Z menerima gegelung pada satu hujung dan mengeluarkan keratan potong mengikut panjang pada hujung lain. Ia tidak membuat kleat, rod kendur, bolt atau pelapis bumbung. Semuanya datang daripada pembekal berasingan, dan grid lubangnya mesti sepadan dengan lubang yang ditebuk barisan ini.
Kebanyakan gording Z masuk ke bangunan logam prakejuruteraan sebagai gording bumbung pada rentang 6 hingga 12 m. Girt dinding menggunakan keratan sama pada ketebalan lebih nipis. Julat mesin pembentukan rol gording meliputi keluarga profil lain dalam sistem itu.
Pada penyokong pertengahan, hujung satu gording meluncur ke dalam hujung gording seterusnya kira-kira 10 hingga 15 peratus daripada rentang. Dua bolt melalui web yang bertindih memindahkan momen merentasi sambungan. Larian bertindih membawa 30 hingga 50 peratus lebih beban daripada rentang mudah pada berat keluli yang sama, menggunakan jadual keratan dalam panduan gording C Z.
Satu mesin pembentukan rol gording C menghasilkan saluran simetri. Dua keratan C bertemu hujung berbanding bersarang, jadi larian C lazimnya direka sebagai rentang tunggal. Itulah pemisahan praktikal antara kedua-dua profil itu.
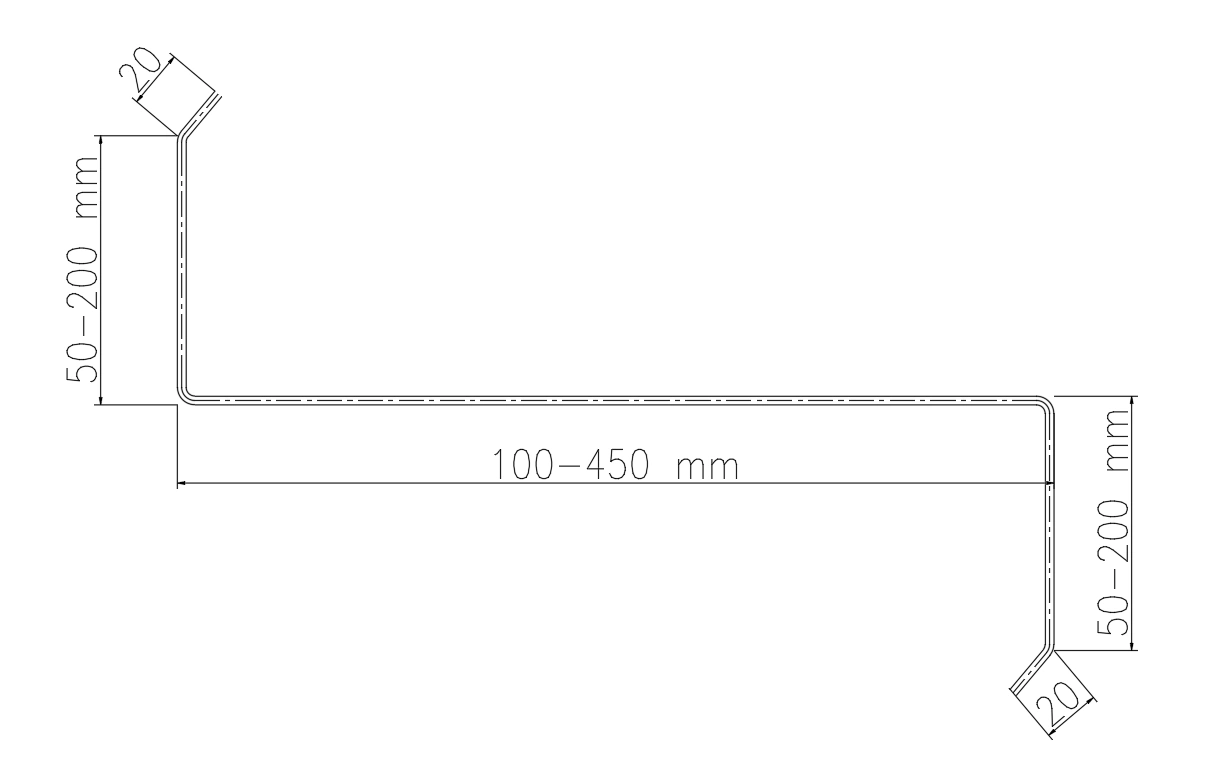
Tiga perkara pada mesin pembentukan rol gording Z menentukan sama ada tindihan dapat dipasang di tapak. Bebibir mesti kekal selari dalam kira-kira 1 mm sepanjang panjang tindihan. Lubang web mesti mengekalkan jaraknya dari lubang pertama hingga ke potongan. Muka potong mesti bersiku, kerana hujung yang berduri atau mengembang tidak akan meluncur ke dalam kepingan seterusnya.

Itulah sebab mesin pembentukan rol gording Z dinilai pada pemasangan, bukan pada kelajuan keluaran sahaja. Barisan laju yang menghasilkan hujung berpulas menelan lebih banyak buruh tapak daripada yang dijimatkan di kilang.
Mesin pembentukan rol gording Z standard meliputi julat di bawah. Apa-apa di luar julat itu memerlukan set rol yang dilukis bagi saiz berkenaan.
| Item | Julat standard | Kesan pada talian |
|---|---|---|
| Tinggi web | 80 hingga 350 mm | Kedudukan perenggang atau stesen servo |
| Lebar bebibir | 40 hingga 80 mm | Jurang penggelek dan perkakas bibir |
| Tinggi bibir | 10 hingga 25 mm | Laluan tambahan melebihi 20 mm |
| Ketebalan | 1,5 hingga 3,5 mm | 16 hingga 22 stesen, saiz motor |
| Pilihan berat | 4,0 hingga 5,0 mm | Set penggelek baharu, kuasa lebih besar |
| Lebar jalur | 180 hingga 600 mm | Saiz pembuka gulungan dan perata |
Gegelung lazimnya tergalvani celup panas S350GD atau S550GD pada Z275 hingga Z450, atau Q235 dan Q345 di mana kod tempatan membenarkannya. Kerja Australia selalunya menuntut G550 mengikut AS/NZS 4600, yang nipis dan berkekuatan tinggi. Gred dan berat salutan mengubah daya pembentukan dan kemasan rol, jadi kedua-duanya patut ada dalam pertanyaan. American Galvanizers Association menerbitkan panduan salutan yang berguna, dan panduan pemilihan gegelung kami menghuraikan timbal baliknya.
Projek Amerika Utara direka bentuk mengikut AISI S100 dan manual Metal Building Manufacturers Association. Kerja Eropah pula tertakluk kepada EN 1993-1-3, yang diterbitkan melalui portal Eurocodes.Pembeli dari negara Teluk dan Arab Saudi lazimnya meminta salutan zink lebih berat bagi tapak pesisir. Tanya kod mana yang akan digunakan untuk menyemak gording sebelum mesin pembentukan rol gording Z dibina, kerana panjang tindihan dan jarak bolt terhasil daripada pengiraan itu.
Jalur masuk ke mesin pembentukan rol gording Z daripada pembuka gegelung 3 hingga 5 t dan keluar sebagai keratan ditebuk, potong mengikut panjang. Setiap stesen antara dua titik itu mesti kekal sejajar.
| Stesen | Fungsi | Standard | Mengapa ia penting |
|---|---|---|---|
| Pembuka gulungan, 3 hingga 5 t | Memegang gegelung, tegangan belakang | Ya | Menetapkan panjang larian |
| Perata, 7 atau 9 penggelek | Menghilangkan kelengkungan gegelung | Ya | Kelengkungan gegelung membengkokkan keratan Z |
| Penyuap servo | Mengindeks jarak lubang | Ya | Lubang mengikut panjang potong |
| Penebuk hidraulik | Lubang web dan bebibir | Pilihan | Bolt tindihan jatuh di sini |
| Kilang pembentukan | 16 hingga 22 stesen | Ya | Membentuk web, bebibir, bibir |
| Kepala pelurus | Menghilangkan lengkok dan kilasan | Ya | Mengekalkan bebibir selari |
| Pemotongan | Hidraulik atau gunting terbang | Ya | Menetapkan keadaan hujung |
| Meja keluaran | Mengumpul kepingan siap | Pilihan | Panjang 6 hingga 12 m |

Mesin pembentukan rol gording Z yang berjalan 12 hingga 18 m/min menghasilkan kira-kira 4 hingga 6 kepingan seminit pada panjang potong 3 m, sebelum pertukaran gegelung. Satu gunting terbang mengekalkan jalur bergerak dan menaikkan kilang yang sama ke 20 hingga 30 m/min. Potong berhenti hidraulik menurunkan kadar berkesan ke 8 hingga 12 m/min.
Pada mesin pembentukan rol gording Z dengan pratebukan, lubang dimasukkan sebelum jalur mencapai stesen pembentukan pertama, semasa ia masih rata. Penekan hidraulik dengan acuan boleh tukar membuat lubang bulat, slot atau lubang bujur pada web, dan lubang lebih kecil pada bebibir untuk kleat dan rod kendur. Pada sistem bertindih, lubang web bukan hiasan. Ia ialah kedudukan bolt yang menyatukan dua keratan di atas kasau.
Penyuap servo mengira panjang jalur dari lubang pertama, bukan dari hujung gegelung. Pengekod di kilang menutup gelung, jadi gelinciran 0,5 mm setiap suapan tidak menjadi ralat 10 mm menjelang lubang keenam. Pertukaran acuan ialah bahagian paling perlahan dalam penukaran saiz pada kebanyakan barisan. nota penjajaran acuan penebuk kami menerangkan mengapa acuan yang terpesong 1 mm dari tengah muncul sebagai tindihan yang tidak dapat dibolt.

Jika projek menggunakan tindihan bersarang dengan bolt berselang-seli, hantar lukisan lubang bersama lukisan keratan. Memasang semula stesen acuan kedua selepas kilang dibina bermakna membuka penyuap dan mengerjakan semula pelindung.
Keratan Z ditempah dalam kumpulan campuran tinggi web. Cara mesin pembentukan rol gording Z beralih dari satu tinggi ke tinggi seterusnya lazimnya ialah keputusan terbesar selepas julat saiz itu sendiri. Tiga reka bentuk lazim digunakan.
| Reka bentuk | Penukaran saiz | Keadaan hujung | Sesuai untuk |
|---|---|---|---|
| Pengatur jarak manual | Kira-kira 3 h | Bersih | Sedikit saiz, volum rendah |
| Susun atur prapotong | Kira-kira 2.5 h | Hujung sedikit mengembang | Kumpulan sederhana |
| Servo automatik | Kira-kira 2 min | Bersih | Penukaran saiz harian |
Pada reka bentuk manual, operator menggerakkan perenggang antara stesen rol untuk menetapkan lebar web dan menukar bilah pemotong agar sepadan dengan keratan baharu. Ia mengambil masa kira-kira 3 jam dan memerlukan rak bilah, tetapi hujung potongan kekal bersiku. Susun atur prapotong memotong jalur sebelum pembentukan, jadi satu bilah universal meliputi setiap saiz. Penukaran turun ke kira-kira 2,5 jam, dengan kos hujung sedikit mengembang yang perlu disemak sebelum pertindihan.
Reka bentuk automatik menggerakkan stesen pada paksi servo daripada saiz yang ditaip ke skrin sentuh. Pemotongan pelbagai fungsi mengendalikan setiap profil, jadi tiada pertukaran bilah diperlukan. Penukaran mengambil masa kira-kira 2 minit. Itulah versi yang patut dibeli apabila sesebuah kilang menghantar beberapa saiz sehari. Mesin gording C Z boleh tukar dan panduan masa pertukaran saiz kami menghuraikan mekanisme yang sama dengan lebih mendalam.
Potong berhenti hidraulik ialah pilihan paling murah. Jalur berhenti, acuan tertutup, dan barisan bermula semula. Ia tepat pada panjang tetapi perlahan, dan bilahnya mesti sepadan dengan keratan. Pembentukan prapotong menghilangkan masalah bilah tetapi meninggalkan tepi lembut. Gunting terbang penjejak servo mengikut jalur yang bergerak dan memotong tanpa berhenti, iaitu satu-satunya pilihan jika mesin pembentukan rol gording Z mesti mengekalkan 25 m/min dengan lubang tebuk kekal sejajar.

Minta sampel hujung potongan daripada bilah sebenar, bukan daripada katalog. Kembang 1 mm pada bibir sudah cukup untuk menghalang tindihan, dan kru di tapak lazimnya membetulkannya dengan pengisar. Itu kerja semula yang tidak pernah diperuntukkan lukisan.
| Item | Nilai lazim | Semakan penerimaan |
|---|---|---|
| Stesen pembentukan | 16 hingga 22 | Senarai stesen disahkan |
| Bahan roll | GCr15, krom keras | Sijil kekerasan |
| Motor utama | 22 kW | Berjalan pada beban terkadar |
| Stesen hidraulik | 11 hingga 15 kW | Kitaran tebuk dan potong |
| Panjang potong | ± 1 mm | 30 keping diukur |
| Jarak lubang | ± 1 mm | Lubang pertama dan terakhir |
| Bebibir selari | dalam 1 mm | Sepanjang panjang tindihan |
| Kawalan | PLC, HMI, pengekod | Demonstrasi penukaran saiz |
Penerimaan bagi mesin pembentukan rol gording Z wajar satu larian, bukan brosur. Kami jalankan 30 kepingan daripada gegelung pembeli sendiri, kemudian ukur web, bebibir, bibir, panjang potong, jarak lubang dan kelurusan. Kami juga menyarangkan dua kepingan dengan tangan. Ujian terakhir itu menangkap lebih banyak masalah daripada mana-mana angka, kerana ia menggunakan pergerakan sama yang akan digunakan kru pemasangan. Panduan penentukuran menyenaraikan ukuran itu mengikut urutan.
Beli mesin pembentukan rol gording Z apabila kilang membuat keratan Z dalam volum besar dan menukar saiz lebih kerap daripada menukar keluarga profil. Kilang khusus mempunyai lebih sedikit paksi, pemotongan lebih ringkas, masa pentauliahan lebih pendek dan harga lebih rendah bagi julat ketebalan sama. Ia juga lebih mudah mengekalkan keselarian bebibir, kerana set rol dibina sekitar satu geometri.
Beli sebuah mesin pembentukan rol gording C Z apabila satu projek memerlukan kedua-dua keratan C dan Z, atau apabila buku pesanan bertukar keluarga profil setiap minggu. Mesin gording C ialah pilihan ketiga bagi kilang yang hanya menjalankan kerja rentang tunggal.
Hantar lukisan keratan bersama butiran tindihan, gred gegelung dan salutan, corak lubang, volum tahunan dan kod reka bentuk. Dengan lima perkara itu kami boleh menetapkan bilangan stesen, tanan tebukan, jenis pemotongan dan saiz motor bagi mesin pembentukan rol gording Z, dan bukannya membuat sebut harga daripada katalog. Hantar lukisan kepada pasukan kejuruteraan kami dan kami akan memulangkan susun atur dan masa kitaran dari gegelung ke penyusun.
Q: Apa sebenarnya yang dihasilkan mesin pembentukan rol gording Z?
A: Ia menghasilkan keratan Z simetri titik daripada gegelung tergalvani, dengan web, dua bebibir dibengkok ke arah bertentangan dan bibir pada setiap bebibir. Kleat, bolt, rod kendur dan pelapis bumbung datang daripada pembekal lain. Barisan menebuk, membentuk, meluruskan dan memotong gording mengikut panjang.
Q: Mengapa gording Z boleh bertindih tetapi gording C tidak?
A: Bebibir Z menghala ke arah bertentangan, jadi hujung satu keratan meluncur ke dalam hujung keratan seterusnya. Bolt melalui web yang bertindih memindahkan momen merentasi penyokong. Keratan C bersimetri dan bertemu hujung dengan jirannya, jadi larian C lazimnya rentang tunggal.
Q: Apakah julat saiz yang boleh dijalankan satu mesin pembentukan rol gording Z?
A: Barisan standard meliputi web 80 hingga 350 mm, bebibir 40 hingga 80 mm, bibir 10 hingga 25 mm dan jalur 1,5 hingga 3,5 mm. Web sehingga 450 mm dan gegelung 5,0 mm boleh dicapai dengan set rol berbeza, lebih banyak stesen dan motor lebih besar.
Q: Berapa lama penukaran saiz mengambil masa?
A: Kira-kira 3 jam pada barisan perenggang manual dengan pertukaran bilah, kira-kira 2,5 jam pada susun atur prapotong, dan kira-kira 2 minit pada barisan servo automatik yang stesennya bergerak daripada saiz yang dimasukkan pada skrin. Pilihan yang tepat bergantung pada berapa banyak saiz dihantar setiap hari.
Q: Jenis pemotongan mana yang patut saya pilih?
A: Pada mesin pembentukan rol gording Z, potong berhenti hidraulik paling murah tetapi mengehadkan barisan ke 8 hingga 12 m/min dan memerlukan satu bilah bagi setiap keratan. Prapotong mengelakkan pertukaran bilah tetapi boleh mengembangkan hujung. Gunting terbang penjejak servo mengekalkan jalur bergerak pada 20 hingga 30 m/min dan memberi hujung paling bersih untuk pertindihan.
Q: Bolehkah mesin itu menebuk lubang bebibir selain lubang web?
A: Ya. Stesen pratebuk hidraulik dengan acuan boleh tukar membuat lubang web untuk bolt tindihan dan lubang bebibir lebih kecil untuk kleat dan rod kendur. Ia terletak sebelum stesen pembentukan pertama, jadi jarak lubang diindeks semasa jalur masih rata.
Q: Apakah gred gegelung dan salutan yang dikendalikan mesin pembentukan rol gording Z?
A: Gegelung tergalvani celup panas S350GD dan S550GD pada Z275 hingga Z450 ialah pilihan lazim, dengan Q235 dan Q345 di mana kod tempatan membenarkannya. Kerja Australia selalunya menggunakan G550 mengikut AS/NZS 4600. Gred berkekuatan lebih tinggi memerlukan daya pembentukan lebih besar dan kemasan rol lebih keras.
Q: Bagaimanakah saya menguji talian sebelum ia dihantar?
A: Sebelum mesin pembentukan rol gording Z meninggalkan bengkel, jalankan 30 kepingan daripada gegelung anda sendiri dan ukur web, bebibir, bibir, panjang potong, jarak lubang dan kelurusan. Kemudian sarangkan dua kepingan dengan tangan untuk membuktikan tindihan dapat dipasang. Semak panjang potong dan jarak lubang pada ±1 mm, dan keselarian bebibir dalam 1 mm sepanjang panjang tindihan.
Kemas kini terakhir: 2026-11-08
Log Perubahan Artikel
2026-11-08: Halaman dibina semula daripada 390 patah perkataan, ditambah jadual saiz, susun atur barisan, penukaran dan spesifikasi, lapan soalan lazim, metadata Rank Math, sepuluh pautan dalaman dan empat foto kilang.
Pencetus Semakan Seterusnya
Semakan AISI S100, EN 1993-1-3 atau AS/NZS 4600 mengubah peraturan reka bentuk gording bertindih
Web 450 mm atau pilihan ketebalan berat 5,0 mm memasuki julat standard Z sahaja
Penukaran servo atau pemotongan gunting terbang menjadi standard pada barisan Z sahaja

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca lagi
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca lagi
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca lagi
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



