Alamat
No 1, Jalan Yd, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM

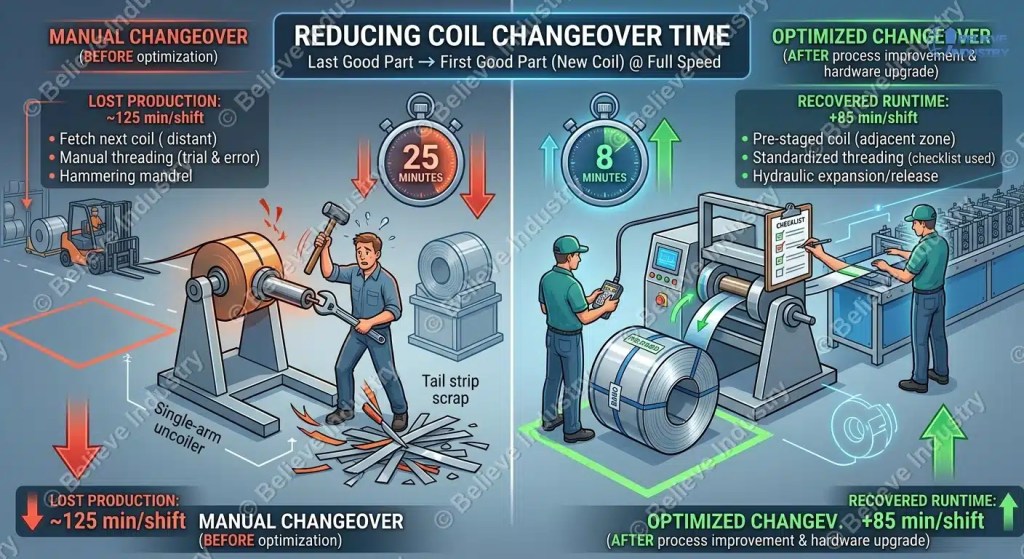
Masa pertukaran gegelung ialah minit barisan pembentukan gulungan anda terbiar antara hujung satu gegelung dan kelajuan pengeluaran penuh pada hujung yang seterusnya. Ia merangkumi pengeluaran teras gegelung lama, melepaskan jalur ekor, memuatkan gegelung baharu, memasang kepala gegelung dan mempercepatkan kelajuannya semula. Kebanyakan kedai tidak pernah mengukurnya, itulah sebabnya ia secara senyap-senyap mengambil masa 60 hingga 120 minit setiap syif.
Takrifan pertukaran gegelung: jumlah masa berlalu dari bahagian baik terakhir pada gegelung keluar ke bahagian baik pertama pada gegelung masuk, pada kelajuan talian biasa. Jika anda mengira apa-apa yang kurang, anda berbohong kepada diri sendiri tentang masa henti anda.
Penukaran manual biasa pada decoiler lengan tunggal mengambil masa 20 hingga 30 minit. Kru yang berdisiplin dengan perkakasan yang betul melakukan kerja yang sama dalam masa 8 minit. Pada talian yang menjalankan gegelung 3 tan, jurang itu bernilai ribuan meter profil yang hilang setiap bulan. Jika anda baru mengetahui bagaimana kepingan-kepingan itu dipasang bersama, mulakan dengan bagaimana mesin pembentuk gulung berfungsi, kerana setiap langkah pertukaran berlaku di barisan hadapan itu.
Pengiraannya mudah. Sebuah barisan bumbung yang menukar gegelung sebanyak 5 kali setiap syif pada 25 minit setiap syif akan kehilangan 125 minit pengeluaran setiap hari. Pada kelajuan barisan 15 m/min, itu bersamaan dengan hampir 2,800 meter linear panel yang tidak dibuat setiap syif, sebelum skrap akibat penguliran yang rosak.
Kilang bertindak balas dengan membeli barisan mesin pembentuk gulung yang lebih pantas, yang merupakan penyelesaian yang salah. Kapasiti termurah di mana-mana kedai pembentuk gulung tersembunyi di dalam masa perubahan. Kajian tentang keberkesanan peralatan keseluruhan senaraikan pertukaran antara tiga kerugian terancang teratas pada talian gegelung.
Sebelum anda menambah baik apa-apa, rekodkan apa yang sebenarnya berlaku. Berikut ialah garis dasar dunia sebenar daripada decoiler manual lengan tunggal yang menyalurkan saluran purlin C, difilemkan dan dimasa selama lima pertukaran:
| Langkah | Minit | Dibazirkan oleh |
|---|---|---|
| Mencari kren atau forklift dan pemandu | 4 | Tiada pra-pementasan |
| Memotong dan menanggalkan jalur ekor | 5 | Tiada pelan ekor |
| Mandrel yang runtuh, mengeluarkan teras kosong | 4 | Mandrel haus, tukul manual |
| Mengambil gegelung seterusnya daripada storan | 5 | Gegelung disimpan jauh dari talian |
| Memuatkan, memusatkan, mengembangkan mandrel | 3 | Penjajaran manual |
| Memasukkan kepala jalur ke dalam perata | 4 | Tiada bantuan threading, percubaan dan kesilapan |
Baca jadual itu sekali lagi. Kira-kira 9 daripada 25 minit adalah berjalan dan mencari, bukan kerja logam. Itulah sebabnya pengoptimuman perubahan mengatasi kelajuan pembelian.
Anda tidak boleh mengurangkan apa yang belum anda ukur. Rakam tiga perubahan dengan telefon, kemudian bahagikannya kepada langkah-langkah dan susun setiap langkah kepada dalaman (line stopped) atau luaran (line running). Inilah terasnya Metodologi SMED, dan ia berfungsi pada decoiler sama seperti ia berfungsi pada mesin cetak.
Penemuan biasa mengejutkan pemilik kedai: 40% masa pertukaran adalah kerja yang boleh berlaku semasa talian masih berjalan. Mengambil gegelung seterusnya, menyusun pemotong jalur, menetapkan tekanan mandrel terlebih dahulu, mencetak kad kerja. Alihkan semua itu dari jam dan masa dalaman akan mengecil tanpa membelanjakan satu dolar pun untuk perkakasan. Liputan perdagangan bagi produktiviti pembentukan gulungan melaporkan dapatan yang serupa merentasi kedai pekerjaan.
Pra-pementasan gegelung bermaksud gegelung seterusnya diletakkan di atas pelana atau tanjakan di sebelah decoiler, potongan jalur, mata sejajar dengan mandrel, sebelum gegelung semasa habis. Ia merupakan pengoptimuman pertukaran termurah tunggal dalam senarai ini.
Peraturan yang memastikan pra-pementasan berfungsi:
Jika dilakukan dengan betul, pra-pementasan akan memadamkan 9 minit pengambilan dan pencarian daripada garis dasar di atas. Ia memerlukan penandaan lantai dan tabiat disiplin, tiada yang lain. Ini paling penting pada talian berbilang profil di mana pertukaran gegelung kerap berlaku, seperti Mesin membentuk gulungan purlin CZ bertukar antara lebar C dan Z.
Pelepasan mandrel adalah masa di mana talian lama akan habis. Operator menebuk teras yang tersekat, mengepam mekanisme pengembangan berulang kali atau mencungkil gegelung dengan bar. Setiap pukulan tukul berisiko merosakkan mandrel dan kecederaan pekerja.
Betulkan pelepasan mandrel dalam susunan ini:
Sihat uncoiler melepaskan teras dalam masa kurang daripada 60 saat. Jika teras anda mengambil masa lima minit, penyelenggaraan, bukan tenaga kerja, adalah masalah anda. jenis mesin decoiler Panduan ini merangkumi mekanik pelepasan setiap reka bentuk secara terperinci.
Jalur ekor adalah beberapa meter terakhir gegelung keluar, dan kru yang tidak terlatih menjadikannya medan. Seorang operator mengejar jalur yang mengepak manakala seorang lagi memburu pemotong, dan tali itu tidak bergerak selama lima minit.
Tuliskan prosedur jalur ekor dan latihkannya:
Pengendalian jalur ekor yang dilakukan sebagai latihan dua orang mengambil masa 90 saat. Secara improvisasi, ia mengambil masa lima minit dan kadangkala memerlukan jari. Anggap ia sebagai prosedur keselamatan dan prosedur kelajuan pada masa yang sama.
Perkakasan akhirnya mengehadkan kelajuan pertukaran boleh berlaku. Penyahkod lengan tunggal yang dikembangkan skru manual memerlukan tenaga dan masa pada setiap gegelung. Penyahkod hidraulik mengembangkan dan mengecutkan mandrel dengan menekan butang dan menghayunkan lengan keluar dari laluan pemuatan secara automatik.
| Jenis decoiler | Perubahan biasa | Tindakan Mandrel | Terbaik untuk |
|---|---|---|---|
| Lengan tunggal manual | 20 hingga 30 minit | Pengembangan skru, pelepasan tukul | Jumlah rendah, barisan bajet |
| Lengan tunggal hidraulik | 10 hingga 14 minit | Pengembangan dan pelepasan hidraulik | Kebanyakan garisan pembentukan gulung |
| Hidraulik dengan ejektor teras | 8 hingga 10 minit | Lenting automatik, tolak | Pusing ganti gegelung yang tinggi |
| Uncoiler kepala dua | 3 hingga 5 minit | Kepala kedua telah dimuatkan terlebih dahulu | Masa operasi maksimum, pengeluaran dua gegelung |
A uncoiler hidraulik naik taraf biasanya membayar balik dalam tempoh setahun untuk sebarang talian yang menukar lebih daripada tiga gegelung setiap syif. Bagi loji yang tidak boleh bertolak ansur dengan sebarang hentian, a penyahgegelung dwi-kepala membawa gegelung seterusnya pada kepala kedua dan peralihan akan runtuh mengikut masa yang diperlukan untuk mengimpal atau menyematkan jalur bersama-sama. Perbezaannya muncul secara langsung dalam peringkat harga mana-mana harga mesin roll forming sebut harga, jadi tentukan spesifikasi decoiler sebelum anda menandatangani, bukan selepasnya.
Bahagian terakhir masa yang hilang tersembunyi dalam permulaan semula. Setiap operator memasukkan benang ke arah jalur dengan cara mereka sendiri, melanggar tali, mengundur, dan cuba lagi. Penyelesaiannya membosankan dan berkesan: satu standard penguliran bertulis dan satu senarai semak pertukaran berlamina digantung pada penyahkod.
Senarai semak ini hendaklah merangkumi tekanan mandrel bagi setiap lebar gegelung, pemusatan jalur terhadap skala, tetapan jurang penyama dan langkah kelajuan naik untuk profil. Moden pembentukan gulungan elektrik servo Kawalan menyimpan ini sebagai resipi, jadi tetapan yang betul dimuatkan dalam beberapa saat dan bukannya diterbitkan semula setiap gegelung. Mesin yang dibina untuk suis produk pantas, seperti mesin pembentuk gulungan perubahan pantas, lanjutkan logik resipi yang sama kepada perkakas itu sendiri.
Penyeragaman adalah percuma, dan ia adalah langkah pertama yang perlu dilangkau kerana ia terasa seperti kerja kertas. Rakam pertukaran anda selepas sebulan pada senarai semak dan bandingkan. Video itu akan menjelaskan kes anda.

Sebuah pengeluar purlin Timur Tengah yang menjalankan dua syif meminta kami untuk menetapkan masa pertukaran gegelung mereka pada talian lengan tunggal manual. Kami menggunakan keenam-enam hujung secara berperingkat selama lapan minggu. Tiada talian mesin pembentuk gulung baharu yang dibeli, hanya pengubahsuaian dekoiler hidraulik dan disiplin proses.
| Metrik | Sebelum | Selepas | Perbezaan |
|---|---|---|---|
| Purata pertukaran gegelung | 25 minit | 8 minit | -68% |
| Pertukaran setiap syif | 5 | 5 | 0 |
| Kehilangan pengeluaran setiap syif | 125 minit | 40 minit | Masa berjalan +85 minit |
| Output tambahan setiap syif | 0 meter | ~1,900 m | Pada purata 22 m/min |
| Insiden jalur ekor | 2 sebulan | 0 | 12 bulan berturut-turut |
Urutan berperingkat adalah penting. Pemetaan masa dan pra-peringkat didahulukan dan memberikan masa 25 hingga 15 minit pada minggu kedua tanpa perkakasan. Servis mandrel dan gerudi jalur ekor menjadikannya 12 minit menjelang minggu kelima. Pengubahsuaian dekoiler hidraulik memberikan penurunan terakhir kepada 8 minit. Perbelanjaan untuk perkakasan terlebih dahulu akan menyembunyikan keuntungan proses.


A mining roll forming machine is a heavy duty roll...
Baca Lagi

Upright roll forming machine speed is the finished-column line speed...
Baca Lagi

Mesin pembentuk gulung elektrik menukarkan gegelung keluli menjadi...
Baca Lagi
Mesin pembentuk gulung pertanian menukarkan gegelung keluli ke dalam longkang,...
Baca Lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


