DIRECCIÓN
No 1, Yd Road, distrito de Huishan, ciudad de Wuxi, Jiangsu. 214183
Horario laboral
De lunes a viernes: de 9:00 a 17:00
Sábado: 9:00 - 16:00
DIRECCIÓN
No 1, Yd Road, distrito de Huishan, ciudad de Wuxi, Jiangsu. 214183
Horario laboral
De lunes a viernes: de 9:00 a 17:00
Sábado: 9:00 - 16:00

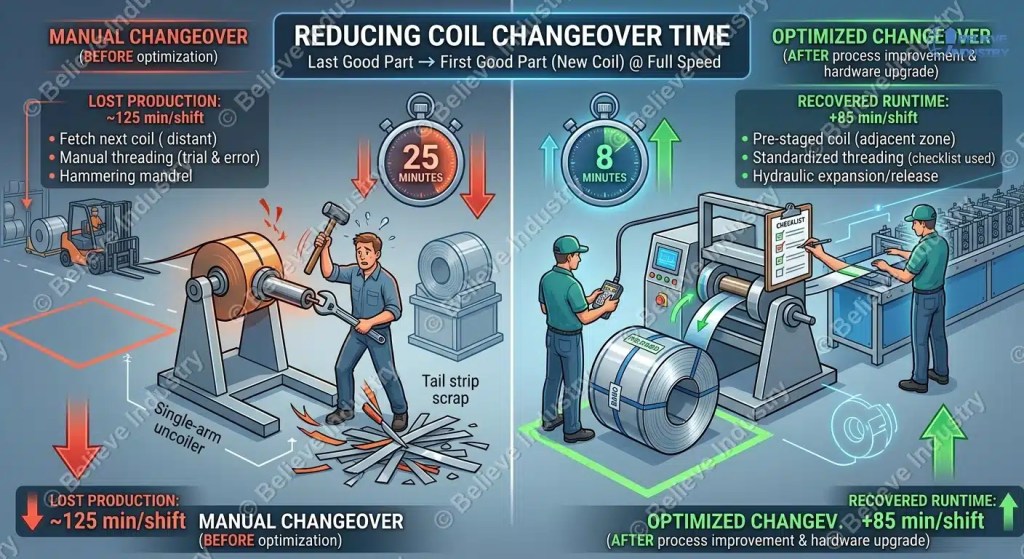
El tiempo de cambio de bobina es el tiempo que la línea de conformado de bobinas permanece inactiva entre el final de una bobina y el inicio de la producción a máxima velocidad con la siguiente. Este tiempo incluye la expulsión del núcleo de la bobina usada, la liberación de la tira de cola, la carga de la bobina nueva, el enhebrado del cabezal y la reanudación de la producción a velocidad normal. La mayoría de las empresas no lo miden, por lo que consume silenciosamente entre 60 y 120 minutos por turno.
Definición de cambio de bobina: El tiempo total transcurrido desde la última pieza en buen estado en la bobina de salida hasta la primera pieza en buen estado en la bobina de entrada, a velocidad normal de línea. Si calcula un tiempo menor, se está engañando a sí mismo sobre su tiempo de inactividad.
Un cambio manual típico en un desenrollador de un solo brazo lleva de 20 a 30 minutos. Un equipo disciplinado con el equipo adecuado realiza el mismo trabajo en 8 minutos. En una línea que maneja bobinas de 3 toneladas, esa diferencia equivale a miles de metros de perfil perdidos cada mes. Si no está familiarizado con el funcionamiento de las piezas, comience con Cómo funciona una máquina perfiladora, porque cada paso de cambio se produce al principio de esa línea.
Las cuentas son sencillas. Una línea de producción de techos que cambia bobinas 5 veces por turno, a razón de 25 minutos cada vez, pierde 125 minutos de producción diarios. A una velocidad de línea de 15 m/min, esto supone casi 2800 metros lineales de panel sin producir en cada turno, sin contar los desperdicios por roscado defectuoso.
Las plantas responden comprando una línea de máquinas perfiladoras más rápida, lo cual es una solución equivocada. La capacidad más barata en cualquier taller de perfilado se esconde dentro del tiempo de cambio. Estudios de eficacia general del equipo El cambio de formato figura entre las tres principales pérdidas previstas en las líneas alimentadas por bobina.
Antes de realizar cualquier mejora, registre lo que sucede realmente. Aquí tiene una referencia real de un desenrollador manual de un solo brazo que alimenta una línea de correas C, filmada y cronometrada durante cinco cambios:
| Paso | Minutos | Desperdiciado por |
|---|---|---|
| Se busca operador de grúa o carretilla elevadora. | 4 | Sin preparación previa |
| Cortar y retirar la tira de cola | 5 | Sin plan de cola |
| El mandril se colapsa y expulsa el núcleo vacío. | 4 | Mandril desgastado, martilleo manual |
| Sacando la siguiente bobina del almacén. | 5 | Bobina almacenada lejos de la línea |
| Carga, centrado, mandril de expansión | 3 | Alineación manual |
| Enroscar el cabezal de la tira en el nivelador | 4 | Sin ayuda para enhebrar, ensayo y error. |
Vuelve a leer esa tabla. Aproximadamente 9 de los 25 minutos se dedican a caminar y buscar, no a trabajar con metales. Por eso, la optimización del cambio de producción es más importante que la velocidad de compra.
No se puede reducir lo que no se ha medido. Grabe tres cambios con un teléfono, luego divídalos en pasos y clasifique cada paso como interno (línea detenida) o externo (línea en funcionamiento). Este es el núcleo de Metodología SMED, y funciona en las desenrolladoras exactamente igual que en las prensas.
El hallazgo habitual sorprende a los dueños de talleres: 40% del tiempo de cambio es trabajo que podría realizarse mientras la línea aún está en funcionamiento. Buscar la siguiente bobina, preparar las cortadoras de flejado, preajustar la presión del mandril, imprimir la tarjeta de trabajo. Si se eliminan esas tareas del cronograma, el tiempo interno se reduce sin gastar un solo dólar en hardware. Cobertura comercial de productividad del conformado por rodillos Los informes presentan hallazgos similares en distintos talleres de producción.
La pre-posición de la bobina significa que la siguiente bobina se coloca sobre una base o rampa junto al desenrollador, con el corte de banda y el ojo alineado con el mandril, antes de que se agote la bobina actual. Es la optimización de cambio más económica de esta lista.
Reglas que hacen que la preparación previa funcione:
Si se hace correctamente, la pre-puesta elimina los 9 minutos de búsqueda y recuperación de la línea base anterior. Solo cuesta marcar el suelo y adquirir un hábito disciplinario, nada más. Esto es más importante en líneas de múltiples perfiles donde los cambios de bobina son frecuentes, como por ejemplo: Máquina perfiladora de correas CZ alternancia entre anchos C y Z.
La liberación del mandril es donde las líneas antiguas pierden tiempo. Los operarios golpean los núcleos atascados, bombean repetidamente el mecanismo de expansión o hacen palanca para separar la bobina con una barra. Cada golpe de martillo conlleva el riesgo de dañar el mandril y lesionar al trabajador.
Corrija la liberación del mandril en este orden:
Un sano desenrollador libera un núcleo en menos de 60 segundos. Si el suyo tarda cinco minutos, el problema es el mantenimiento, no la mano de obra. Nuestro Tipos de máquinas desenrolladoras La guía describe en detalle los mecanismos de lanzamiento de cada diseño.
La última sección del cable, los últimos metros de la bobina saliente, se convierte en un caos para los operarios sin experiencia. Un operario persigue la sección que se mueve mientras otro busca los cables de corte, y el cable permanece inmóvil durante cinco minutos.
Anota el procedimiento de despiece de la cola y practícalo:
La manipulación de la tira de cola realizada con dos personas lleva 90 segundos. De forma improvisada, lleva cinco minutos y, en ocasiones, requiere el uso de los dedos. Trátelo como un procedimiento de seguridad y, a la vez, como un procedimiento para agilizar el proceso.
El hardware limita la velocidad de cambio de bobina. Un desenrollador manual de un solo brazo con expansión por tornillo requiere esfuerzo físico y tiempo para cada bobina. Un desenrollador hidráulico expande y contrae el mandril con solo pulsar un botón y retira automáticamente el brazo de la trayectoria de carga.
| Tipo desenrollador | Cambio típico | Acción del mandril | Lo mejor para |
|---|---|---|---|
| Brazo único manual | 20 a 30 minutos | Expansión del tornillo, liberación del martillo | Líneas de bajo volumen y económicas |
| Brazo único hidráulico | De 10 a 14 minutos | Expansión y liberación hidráulica | La mayoría de las líneas de conformado por rodillos |
| Sistema hidráulico con eyector de núcleo | De 8 a 10 minutos | Expulsión automática, empuje | Alta rotación de bobina |
| Desenrollador de doble cabezal | De 3 a 5 minutos | Segundo cabezal precargado | Máximo tiempo de actividad, producción con dos bobinas |
A desenrollador hidráulico La actualización suele amortizarse en un año para cualquier línea que cambie más de tres bobinas por turno. Para las plantas que no pueden tolerar ninguna parada, una desenrollador de doble cabezal transporta la siguiente bobina en el segundo cabezal y el cambio se reduce al tiempo que se tarda en soldar o fijar las tiras. La diferencia se refleja directamente en el nivel de precio de cualquier precio de la máquina perfiladora de rodillos cita, así que decide las especificaciones del desenrollador antes de firmar, no después.
El último lapso de tiempo perdido se oculta en el reinicio. Cada operario enhebra el cabezal de la tira a su manera, golpea la línea, retrocede y vuelve a intentarlo. La solución es sencilla pero eficaz: una norma de enhebrado escrita y una lista de verificación de cambio plastificada colgadas junto al desenrollador.
La lista de verificación debe abarcar la presión del mandril por ancho de bobina, el centrado de la tira contra la escala, el ajuste de la separación del nivelador y los pasos de velocidad de rampa para el perfil. perfiladora servoeléctrica Los controles almacenan estos como recetas, por lo que la configuración correcta se carga en segundos en lugar de tener que derivarse de nuevo en cada bobina. Las máquinas construidas para cambios rápidos de producto, como la máquina perfiladora de cambio rápido, extender la misma lógica de la receta a las propias herramientas.
La estandarización es gratuita y suele ser un paso que las empresas omiten porque lo perciben como papeleo. Graba el proceso de cambio después de un mes siguiendo la lista de verificación y compara. El video te convencerá.

Un fabricante de correas de Oriente Medio, que operaba en dos turnos, nos pidió que optimizáramos el tiempo de cambio de bobina en una línea manual de un solo brazo. Aplicamos los seis consejos por etapas durante ocho semanas. No se adquirió ninguna línea de conformado de rodillos nueva, solo se modernizó el desbobinador hidráulico y se mejoró la disciplina del proceso.
| Métrico | Antes | Después | Diferencia |
|---|---|---|---|
| Cambio de bobina promedio | 25 minutos | 8 minutos | -68% |
| Cambios de turno por turno | 5 | 5 | 0 |
| Pérdida de producción por turno | 125 minutos | 40 minutos | +85 minutos de duración |
| Producción adicional por turno | 0 m | ~1900 m | A una velocidad media de 22 m/min |
| Incidentes en la parte trasera | 2 por mes | 0 | 12 meses consecutivos |
La secuencia de etapas fue crucial. La planificación temporal y la preparación previa se implementaron primero, logrando una reducción de 25 a 15 minutos en la segunda semana sin necesidad de hardware. El mantenimiento del mandril y las perforaciones de la tira de cola lo redujeron a 12 minutos en la quinta semana. La modernización del desenrollador hidráulico permitió reducir el tiempo de caída final a 8 minutos. Invertir primero en hardware habría ocultado las mejoras en el proceso.



An electrical roll forming machine turns steel coil into the...
Leer más
What Is a Container Roll Forming Machine? Container roll forming...
Leer más
What Is an Upright Rack Column Roll Forming Machine? An...
Leer más
Drainage roll forming machine lines turn steel coil into the...
Leer más English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


