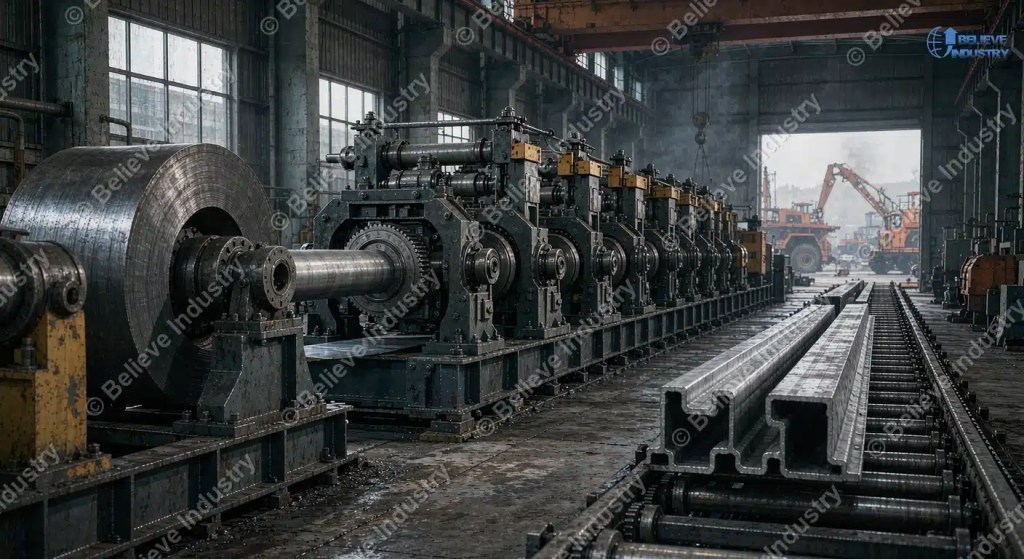
Mesin roll forming perlombongan ialah baris roll forming tugas berat yang dibina untuk gegelung tebal, biasanya 2.0 hingga 6.0 mm keluli kekuatan tinggi. Ia membentuk bingkai idler conveyor, saluran stringer, seksyen C dan Z struktur, saluran pengudaraan, dan kabel tray untuk tapak lombong. Panduan ini menunjukkan cara memadankan kilang dengan kerja.
Jawapan ringkas: Mesin roll forming perlombongan ialah baris tugas berat yang dinilai untuk gegelung 2.0 hingga 6.0 mm dan keluli kekuatan tinggi. Ia menghasilkan bingkai idler conveyor, saluran stringer, seksyen struktur, saluran pengudaraan, dan kabel tray. Nilai kilang mengikut gegelung paling tebal anda, bukan purata, kerana itulah yang melindungi toleransi dan output dalam kontrak perlombongan.
Mengapa pembekal berhampiran tapak lombong membeli baris mereka sendiri
Tapak lombong terletak jauh dari pusat perkhidmatan keluli terdekat. Bracket pengganti boleh mengambil masa enam minggu untuk tiba melalui jalan atau barge. Pembekal dalam jarak satu hari memandu dari daerah perlombongan menukar menunggu itu menjadi penghantaran minggu yang sama, dan mesin roll forming perlombongan di tapak menghapuskan kelewatan jalan dan barge daripada persamaan.
Angka-angka mendukung kes ini. Satu kempen ganti conveyor boleh menggunakan 100,000 meter saluran stringer dalam satu suku tahun. Profil roll formed dihantar sebagai ikatan bersarang, yang mengurangkan volum kargo 30 hingga 50 peratus.
Baris mesin roll forming yang dinilai untuk gegelung tebal menukar permintaan itu menjadi kerja tempatan. Mesin roll forming perlombongan yang betul menukar kelemahan tapak terpencil menjadi kelebihan pembekal.
Julat ketebalan gegelung menentukan semuanya
Mesin roll forming perlombongan hidup atau mati mengikut julat gegelungnya. Struktur conveyor permukaan berjalan 3.0 hingga 6.0 mm keluli kekuatan tinggi. Bracket idler dan tray duduk lebih rendah pada 2.0 hingga 3.0 mm. Menentukan baris mengikut gegelung paling tebal, bukan purata, melindungi toleransi pada setiap profil yang anda jalankan. Mesin roll forming perlombongan yang dinilai untuk 6.0 mm mengendalikan kerja 3.0 mm tanpa tekanan, sedangkan baris 3.0 mm tidak akan pernah.
Gred high strength low alloy dengan hasil minimum terjamin 350 hingga 550 MPa adalah biasa bagi stringer. ASTM International menerbitkan piawaian gred keluli dan kaedah ujian yang dirujuk oleh sijil kilang. Sijil itu mesti sepadan dengan piawaian reka bentuk struktur dalam tender.
Panduan kami cara memilih gegelung keluli untuk roll forming merangkumi gred hasil dan sijil kilang secara terperinci. Gegelung tebal juga mengubah matematik lebar kepingan, yang guidebook pengiraan lebar gegelung kami kerjakan untuk kerja ketebalan berat.
Struktur kilang: shaft, stand, dan pemacu
Membentuk keluli kekuatan tinggi 6 mm memerlukan tork yang tidak dapat dihantar oleh kilang ketebalan ringan. Baris perlombongan tugas berat menggunakan shaft 60 hingga 90 mm dan stand dipacu gear dan bukan pemacu rantai. Stand bernombor 16 hingga 26, kerana gegelung tebal memerlukan bengkokan berperingkat. Mesin roll forming perlombongan yang dibina atas struktur ini mengekalkan jarak pitch lubang dan bentuk profil yang stabil sepanjang syif panjang.
Stand dipacu gear menahan tork sepanjang seluruh urutan laluan. Pemacu rantai tergelincir di bawah gegelung 6 mm. Pembeli mesin roll forming perlombongan yang menentukan gear train mengelakkan hanyutan jarak pitch lubang yang muncul ratusan bracket kemudian.
Throughput Nopekan ialah halangan sebenar
Bracket idler membawa corak lubang setiap beberapa ratus milimeter. Nopekan servo dalam baris dijejak tanpa menghentikannya, dan itulah sebabnya ia menetapkan output sebenar pada kerja bracket. Press yang perlahan mengisi kelaparan kilang yang pantas, dan kekurangan itu tersembunyi di stesen Nopekan sehingga produksi mula meningkat. Menentukan stesen Nopekan ialah tempat kebanyakan pembeli mesin roll forming perlombongan sama ada menang atau kalah dari segi output.
Kilang bracket dengan nopekan dalam baris berjalan 20 hingga 30 m/min dengan lubang pemasangan ditinduk dalam baris, jadi setiap bracket boleh dikimpal tanpa kerja semula. Tooling Nopekan bertukar dalam beberapa minit apabila piawaian lombong berbeza daripada kontrak sebelumnya.
Pembeli yang menilai output sepatutnya membaca meter setiap syif berbanding nilai setiap meter. Panduan roll forming volum tinggi kami menjelaskan tradeoff itu untuk baris ketebalan berat.
Leveler dan cutoff untuk gegelung tebal
Sisa coil set akan nyata sebagai salah penjajaran bracket dan kelekukan stringer jika ia tidak diratakan sebelum pembentukan. Setiap baris tugas berat sepatutnya memasukkan leveler berkuasa yang dinilai untuk ketebalan maksimum. Melewatkannya adalah kesilapan biasa dan mahal. Mesin roll forming perlombongan tanpa leveler membuat baris itu kehilangan apa yang ia beli untuk disimpan.
Gegelung tebal memerlukan gunting hidraulik tugas berat dengan sudut potong yang bersih. Hujung tanpa burr penting untuk keboleh IFN pengimpalan dan untuk keselamatan pemasang di sekeliling tepi 6 mm. Mesin roll forming kabel tray yang dibina untuk julat tugas yang sama berkongsi logik tooling ini.
Sistem salutan: letakkan dalam kontrak
Persekitaran perlombongan termasuk antara keadaan perkhidmatan keluli yang paling teruk. Karat tepi potong pada gegelung galvanized biasa di lombong bawah tanah berasid muncul dalam masa dua tahun. Gegelung zinc magnesium menahan creep tepi potong dengan jauh lebih baik. Pembeli mesin roll forming perlombongan yang menuliskan salutan dalam kontrak mengelakkan pertikaian jaminan yang berlaku selepas karat tepi potong.
Hot dip galvanizing selepas pembuatan melindungi tepi yang ditinduk dengan lebih baik berbanding gegelung pre galvanized sahaja. Sistem duplex menambah top coat untuk seksyen terburuk. Letakkan spesifikasi salutan dalam kontrak, kerana tender perlombongan mengutip hayat perkhidmatan.
Menyelaraskan Baris Dengan Profil
| Profil | Ketebalan gegelung | Kelajuan baris biasa | Jenis mesin |
|---|
| Bingkai dan bracket idler | 2.0 to 4.0 mm | 20 to 30 m/min | Kilang bracket dengan servo inline punching |
| Saluran stringer conveyor | 3.0 to 6.0 mm | 12 to 20 m/min | Kilang struktur berat, dipacu gear |
| Seksyen struktur C dan Z | 2.0 to 4.0 mm | 15 to 25 m/min | Kilang CZ purlin dengan pertukaran saiz pantas |
| Panel pengudaraan dan saluran | 2.0 to 4.0 mm | 12 to 20 m/min | Kilang panel lebar dengan pembentukan rusuk |
| Tangga kabel dan tray | 2.0 to 3.0 mm | 15 to 25 m/min | Kilang tray dengan nopekan tugas berat |
Baris mesin roll forming purlin meliputi permintaan C dan Z. Mesin roll forming saluran strut pada kilang cassette yang sama melayani profil sokongan siri P yang digunakan kilang lombong bersama-sama dengan tray. Memilih mesin roll forming perlombongan untuk campuran profil yang betul ialah bezanya antara baris yang membayar balik dan baris yang terbiar kosong.
Kos dan tempoh pulangan
Baris ketebalan berat satu profil bermula sekitar 70,000 USD. Baris multi profil yang meliputi bracket, stringer, purlin, dan tray berharga 120,000 hingga 220,000 USD bergantung pada automasi. Baris automasi sepenuhnya dengan nopekan servo dan pengikatan bertindan melebihi 250,000 USD. Julat itu menunjukkan apa yang boleh dihasilkan mesin roll forming perlombongan, bukan sekadar apa yang ia berharga.
Kes tempoh pulangan bergantung pada tiga perkara: kargo yang dijimatkan pada ikatan bersarang, masa henti yang dielakkan melalui stok tempatan, dan paras penggunaan yang dikekalkan tinggi antara kempen perlombongan. Pembekal yang sudah menjalankan seksyen struktur untuk sistem pallet racking mendapati profil perlombongan sebagai lanjutan semula jadi, kerana gred gegelung dan keupayaan mesin bertindih.
Lima kesilapan pembelian
Lima kesilapan ini muncul dalam hampir setiap pembelian mesin roll forming perlombongan, dan setiap satunya boleh dielakkan.
Menentukan kilang mengikut gegelung purata anda, bukan yang paling tebal. Baris yang mengendalikan 4 mm dengan mudah tetapi tersekat pada 6 mm gagal sebaik kontrak stringer masuk. Nilai kilang mengikut gegelung paling tebal yang akan anda jalankan.
Mempercayai angka kelajuan tertinggi pembekal. Angka itu mengandaikan gegelung nipis dan tiada Nopekan. Minta output pada profil dan corak lubang sebenar anda, kerana ketumpatan Nopekan menetapkan kelajuan bracket sebenar.
Memesan galvanized biasa untuk lombong basah. Karat tepi potong pada gegelung Z275 di lombong bawah tanah berasid muncul dalam masa dua tahun. Zinc magnesium atau sistem duplex berharga lebih tinggi setiap tan dan jauh lebih rendah setiap tahun hayat perkhidmatan.
Melewatkan leveler. Coil set dalam gegelung tebal bertukar menjadi kelekukan stringer dan salah penjajaran bracket. Pasang leveler berkuasa yang dinilai untuk ketebalan maksimum pada setiap baris tugas berat.
Menganggap piawaian lombong sebagai pilihan. AS/NZS 4600 dan siri AISI S100 muncul dalam tender perlombongan atas sebab tertentu. Profil yang gagal semakan reka bentuk menangguhkan keseluruhan pakej, bukan sekadar item baris tersebut. Konteks peralatan Eropah juga merujuk panduan FEM tentang penyimpanan keluli dan bingkai struktur.
Pemandu spesifikasi serantau
| Wilayah | Fokus perlombongan | Pemandu spesifikasi | Profil biasa |
|---|
| Australia | Bijih besi, arang | AS/NZS 4600, angin siklonik, QA ketat | Stringer, purlin, ducting |
| Chile dan Peru | Tembaga | UV altitud tinggi, seismik, kod NCh | Struktur conveyor, bangunan |
| Afrika Selatan | Platina, emas, aras dalam | Piawaian SANS, pengudaraan dalam | Ducting, bracing lengkung, tray |
| Indonesia | Nikel, arang | Kelembapan tinggi, seismik, logistik eksport | Purlin, tray, bracket idler |
| Teluk dan Afrika Utara | Kumpulan industri | Corak NEMA, haba keterlaluan | Tray, strut, seksyen struktur |
Pembekal yang memasuki pasaran ini patut menjangka pakej dokumen, bukan sekadar produk. Mesin roll forming perlombongan yang dijual ke wilayah ini hidup atau mati berdasarkan dokumentasi itu, bukan berdasarkan kelajuan brosur.
Mesin roll forming perlombongan yang betul ialah alat margin, bukan perbelanjaan modal. Padankannya dengan gegelung paling tebal anda, tentukan Nopekan, dan tuliskan salutan dalam kontrak; baris itu akan mencari tempatnya di yard.






 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








