Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
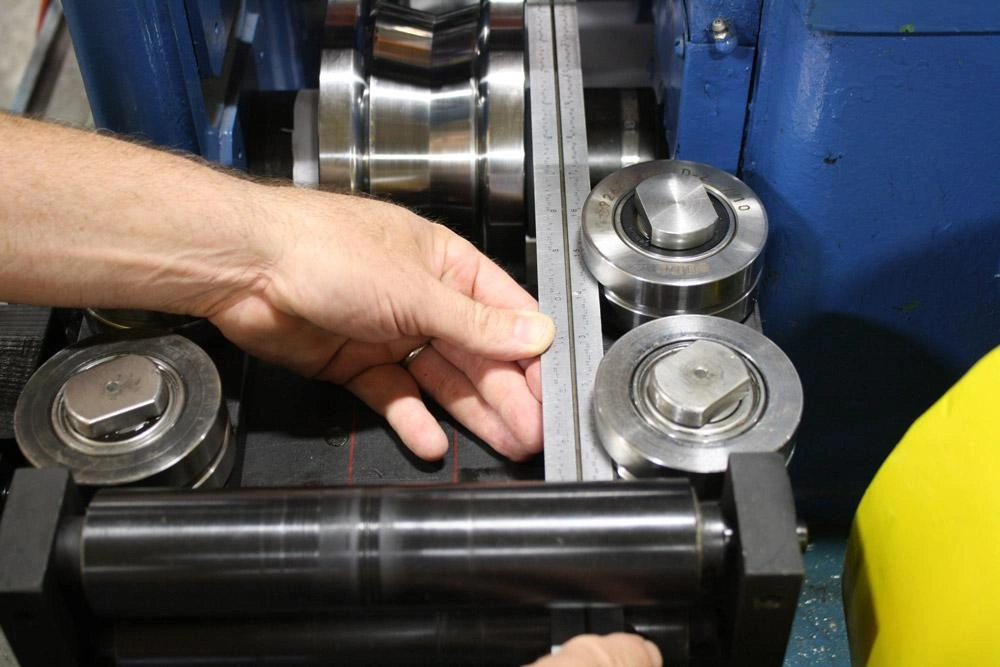
Cara melaras penggelek mesin Roll Forming adalah soalan paling kritikal yang ditanya oleh pengendali yang menyasarkan ketepatan bertaraf dunia. Di Beli RollForming, kami faham bahawa mesin paling mahal pun akan gagal menghasilkan profil berkualiti jika jurang dan tekanan penggelek tidak betul. Dalam landskap pembuatan moden 2026, mencapai toleransi ±0.5mm bukan lagi kemewahan, sebaliknya satu keperluan.
Jika anda telah menguasai rahsia penjajaran dan kalibrasi Roll Forming, anda tahu bahawa asas mesin mesti rata.

Langkah pertama dalam cara melaras penggelek mesin Roll Forming ialah menetapkan jurang. Gunakan tolok pengesan berkualiti tinggi. Jurang antara penggelek atas dan bawah sepatutnya tepat 1.0 hingga 1.05 kali ketebalan bahan. Terlalu ketat, dan anda akan menipiskan logam; terlalu longgar, dan profil akan kehilangan bentuknya.

Semasa mempelajari cara melaras penggelek mesin Roll Forming, konsistensi adalah kunci. Sentiasa laras skru ketegangan pada kedua-dua pendirian dalam dan luar secara serentak. Gunakan pemutar tork untuk memastikan tekanan ke bawah adalah sama pada kedua-dua belah aci bagi mencegah deriva bahan.

Lenturan jitu dicapai melalui peringkat-peringkat. Untuk selekoh 90 darjah, jangan cuba mencapai sudut di dua stesen. Sebarkan beban. Laraskan penggelek anda untuk bergerak melalui 15°, 45°, 75° dan akhirnya 91° untuk mengambil kira ingatan semula jadi logam.

Satu rahsia utama dalam cara melaras penggelek mesin Roll Forming ialah “peraturan 1 darjah.” Kebanyakan keluli tegangan tinggi akan memulang balik sebanyak 1 hingga 2 darjah. Tetapkan stesen pembentukan akhir sedikit melepasi sudut sasaran supaya bahan berehat ke kedudukan sempurna.

Jika anda bertukar daripada kuprum lembut kepada keluli bergalvani kekuatan tinggi, anda mesti tahu cara melaras penggelek mesin Roll Forming untuk perbezaan alah. Bahan lebih keras memerlukan tekanan ke bawah dan penglibatan sisi-penggelek lebih ketat dengan ketara untuk mengekalkan bentuk.

Penggelek sisi sering diabaikan. Laras ini untuk memberi tekanan sisi, yang “mengunci” bengkok pada tempatnya. Ini penting apabila menggunakan kit penting kelengkapan Roll Forming anda untuk profil saluran C atau Z kompleks.

Kadangkala masalahnya bukanlah selekoh, tetapi kelurusannya. Laraskan penggelek bawah di tiga stesen terakhir agar 0.05mm lebih tinggi daripada yang sebelumnya. Suapan "menanjak" ini menghalang profil daripada melengkung ke bawah semasa ia keluar dari mesin.

Anda tidak boleh mempelajari cara melaras penggelek mesin Roll Forming tanpa melihat panduan masuk. Jika penggelek masuk tidak tepat di tengah dengan stesen pembentukan pertama, keseluruhan jalur akan menjejak secara tidak betul, menyebabkan gelombang tepi. Pastikan mesin decoiler selaras sempurna dengan panduan masuk.
Semasa Roll Forming berkelajuan tinggi, penggelek memanas dan mengembang. Selepas 30 minit berjalan, berhenti seketika untuk memeriksa jurang anda. Anda mungkin perlu melonggarkan sedikit tekanan menegak untuk mengimbangi pengembangan terma penggelek keluli.
Ketebalan filem penyejuk anda mengubah jurang “berkesan”. Semasa cara melaras penggelek mesin Roll Forming, pastikan sistem semburan anda konsisten. Tompok kering akan menyebabkan lebih banyak geseran, menarik profil dan menyebabkan kesan “pusingan”.

Pelarasan akhir berlaku di bahagian keluar. Gunakan penggelek pelurus untuk mengimbangi sebarang lengkokan mendatar atau pusingan yang tinggal. Ini adalah fasa “pengilat” bagi kemajuan Roll Forming.
Gagal memahami cara melaras penggelek mesin Roll Forming membawa kepada “oil canning”, iaitu riak buruk pada permukaan logam rata. Dengan mengikuti 11 rahsia ini, anda memastikan output anda memenuhi standard ketat yang ditetapkan oleh Metal Construction Association (MCA), memberikan kepuasan pelanggan lebih baik dan tolakan lebih sedikit.
Setiap pelarasan yang anda buat di lantai adalah sebahagian daripada sistem lebih besar. Lihat bagaimana mesin Roll Forming penuh disatukan, daripada decoiler ke pelurus keluar.
Untuk membantu pengendali di lantai, kami telah menyediakan kalkulator dinamik untuk menentukan jurang permulaan ideal. Masukkan spesifikasi bahan anda di bawah.
Sasaran Jurang Roll: 1.65 mm
Punca paling biasa kerosakan Roll Forming ialah pelepasan jurang roll yang tidak betul antara alat atas dan bawah. Apabila jurang tidak sepadan dengan ketebalan bahan, ia menyebabkan tekanan berlebihan. Akibatnya, logam akan bengkok, pusing, atau calar semasa proses pembentukan.
Anda harus mengkalibrasi mesin Roll Forming anda pada permulaan setiap syif pengeluaran baharu dan setiap kali anda bertukar ke kelompok gegelung baharu. Variasi bahan memerlukan pelarasan berterusan. Oleh itu, pemeriksaan berkala mencegah ralat dimensi tidak dijangka dan memastikan kualiti konsisten.
Mengurangkan pemulangan balik bahan melibatkan pembengkokan lebih jalur logam pada stesen tertentu supaya ia berehat ke sudut tepat yang dikehendaki. Anda mesti melaras dengan teliti laluan kelengkapan akhir. Selain itu, menggunakan perisian ramalan lanjutan membantu pengendali mengira pembengkokan lebih tepat yang diperlukan.
Anda tahu penggelek anda haus jika anda mengesan alur dalam, penggalian, atau kemasan permukaan tidak konsisten pada profil kelengkapan. Alat haus tidak dapat mengekalkan toleransi betul. Jadi, anda mesti memeriksa secara visual aci setiap bulan dan menjadualkan perkhidmatan pengisaran semula apabila degradasi permukaan muncul.
Anda boleh menjalankan ketebalan bahan berbeza pada kelengkapan sama, tetapi anda mesti melaras secara manual kelegaan menegak aci atas. Geometri profil mungkin sedikit berubah. Namun, variasi tolok kecil secara amnya boleh diterima jika pengendali mengkalibrasi semula jurang roll dengan betul.
Pelincir terbaik untuk persediaan kelengkapan pembentuk roll ialah penyejuk sintetik larut air yang mengurangkan geseran tanpa meninggalkan sisa melekit. Pelinciran betul menyejukkan gegelung keluli dan melindungi acuan terkeras. Secara khusus, ia menghalang bahan daripada melekat pada titik tekanan.
Jalur logam anda melengkung ke kiri atau kanan kerana panduan masuk tidak selaras atau tekanan roll tidak sama merentasi aci mendatar. Ketegangan tidak sama ini memaksa bahan menarik ke arah sebelah lebih ketat. Anda mesti menggunakan tolok pengesan untuk mengimbangi tekanan secara sekata.
Menguasai cara melaras penggelek mesin Roll Forming adalah proses berterusan pemerhatian dan penambahbaikan. Di Beli RollForming, kami membina mesin kami dengan skala pelarasan ketepatan untuk memudahkan proses ini bagi rakan kongsi global kami. Dengan melaksanakan teknik ini, anda boleh memaksimumkan jangka hayat kelengkapan dan kualiti produk siap anda.
Mencari mesin ketepatan tinggi? Beli RollForming menawarkan penyelesaian paling lanjutan dalam industri. Hubungi pasukan kejuruteraan kami untuk latihan khusus pada profil tertentu anda.
Log perubahan:
Semakan Berjadual Seterusnya: Oktober 10, 2026


Step Beam Production Process: From Coil to Pallet Rack Beam...
Baca lagi

Fencing & Security Roll Forming Machine: 5 Gate and Barrier...
Baca lagi
3 Mesin Roll Forming Saluran Strut Sedia untuk Dihantar ke...
Baca lagi
How Much Does a Floor Deck Roll Forming Machine Cost?...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



