Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
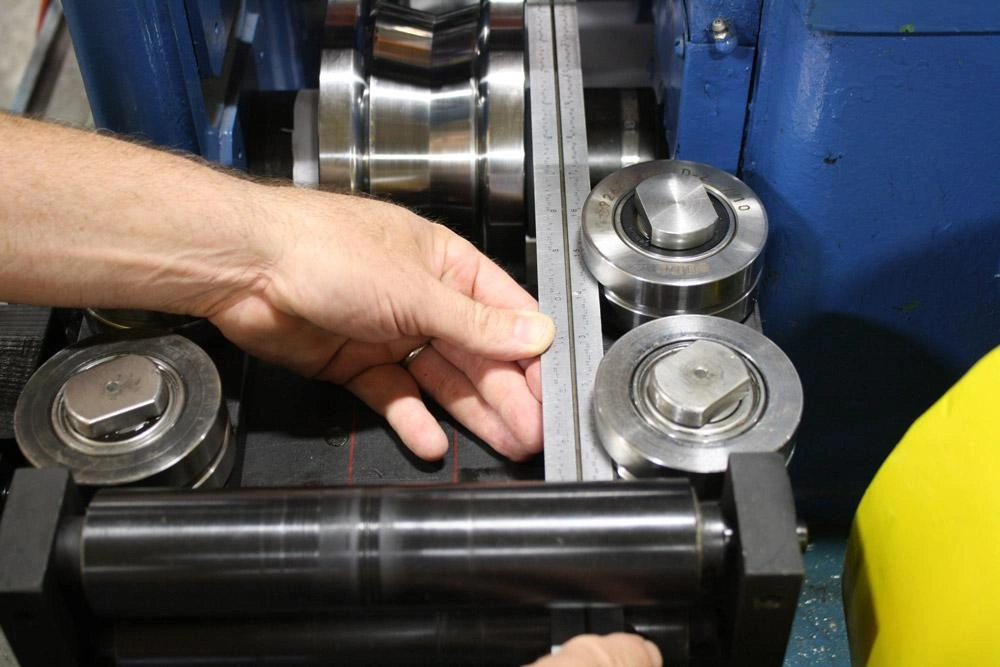
То, как настроить ролики профилегибочного станка, является самым важным вопросом операторов, стремящихся к точности мирового класса. В Beli RollForming мы понимаем, что даже самый дорогой станок не сможет производить качественные профили, если зазоры и давление роликов заданы неверно. В современном производственном ландшафте 2026 года достижение допуска ±0.5 mm уже не роскошь, а требование.
Если вы уже освоили секреты выверки и калибровки профилегибочного станка, вы знаете, что основание станка должно быть строго горизонтальным.

Первый шаг в настройке роликов профилегибочного станка заключается в установке зазора. Используйте щуп высокого качества. Зазор между верхними и нижними роликами должен составлять от 1.0 до 1.05 от толщины материала. Слишком тугой, и вы истончите металл; слишком слабый, и профиль потеряет форму.

При освоении настройки роликов профилегибочного станка согласованность имеет решающее значение. Всегда регулируйте натяжные винты на обоих опорах (внутренней и наружной) одновременно. Используйте динамометрический ключ, чтобы убедиться, что вертикальное давление одинаково с обеих сторон вала и предотвращает увод материала.

Точная гибка достигается поэтапно. При изгибе на 90 градусов не пытайтесь достичь нужного угла за два этапа. Распределите нагрузку. Отрегулируйте ролики таким образом, чтобы угол изгиба последовательно изменялся на 15°, 45°, 75° и, наконец, 91°, учитывая естественную «память» металла.

Одним из важных секретов настройки роликов профилегибочного станка является «правило одного градуса». Большинство высокопрочных сталей пружинят на 1-2 градуса. Установите последнюю формующую станцию чуть дальше целевого угла, чтобы материал расслабился в идеальное положение.

Если вы переключаетесь с мягкой меди на высокопрочную оцинкованную сталь, вы должны знать, как настроить ролики профилегибочного станка с учётом разницы предела текучести. Более твёрдые материалы требуют значительно большего вертикального давления и более плотного прижима боковых роликов для удержания формы.

Боковым роликам часто не уделяют внимания. Отрегулируйте их для создания бокового давления, которое «фиксирует» изгиб на месте. Это жизненно важно при использовании вашего набора оснастки профилегибочного станка для сложных профилей типа C или Z.

Иногда проблема заключается не в изгибе, а в прямолинейности. Отрегулируйте нижние ролики на последних трех станциях так, чтобы они были на 0,05 мм выше, чем предыдущие. Такая “восходящая” подача предотвращает изгиб профиля вниз при выходе из станка.

Нельзя освоить настройку роликов профилегибочного станка, не обратив внимания на входные направляющие. Если входные ролики не центрированы точно с первой формующей станцией, вся полоса будет двигаться неправильно, вызывая волнистость кромки. Убедитесь, что разматыватель точно выровнен с входными направляющими.
В процессе высокоскоростной профилегибочной формовки ролики нагреваются и расширяются. Через 30 минут работы сделайте паузу, чтобы проверить зазоры. Возможно, потребуется слегка ослабить вертикальное давление для компенсации теплового расширения стальных роликов.
Толщина плёнки охлаждающей жидкости меняет «эффективный» зазор. При настройке роликов профилегибочного станка обеспечьте стабильность системы распыления. Сухое пятно вызовет большее трение, вытягивая профиль и вызывая эффект «скручивания».

Финальная настройка выполняется на выходе. Используйте правильные ролики, чтобы компенсировать оставшийся прогиб или скручивание. Это «полировочная» фаза развития профилегибочной техники.
Непонимание того, как настроить ролики профилегибочного станка, приводит к «волнистости» (неприглядным волнам на плоских металлических поверхностях). Следуя этим 11 секретам, вы обеспечиваете соответствие продукции строгим стандартам, установленным Ассоциация металлического строительства (MCA), что повышает удовлетворённость заказчиков и снижает количество брака.
Каждая настройка, которую вы выполняете на производстве, является частью более крупной системы. Посмотрите, как вся профилегибочная линия собирается воедино: от разматывателя до выходного правильного устройства.
Чтобы помочь операторам на производстве, мы предоставили динамический калькулятор для определения идеального начального зазора. Просто введите параметры материала ниже.
Целевой зазор роликов: 1.65 mm
Наиболее распространённая причина дефектов профилегибочного станка заключается в неправильном зазоре между верхним и нижним инструментом. Когда зазор не соответствует толщине материала, возникает чрезмерное давление. В результате металл коробится, скручивается или царапается в процессе формования.
Следует калибровать профилегибочный станок в начале каждой новой производственной смены и при переходе на новую партию рулона. Вариации материала требуют постоянных корректировок. Поэтому регулярные проверки предотвращают неожиданные погрешности размеров и обеспечивают стабильное качество.
Уменьшение пружинения материала предполагает перегиб металлической полосы на определённых станциях, чтобы она расслабилась до точного желаемого угла. Необходимо тщательно настраивать финальные проходы оснастки. Кроме того, использование передового прогнозного ПО помогает операторам рассчитать требуемый точный перегиб.
Вы узнаете, что ролики изношены, если обнаружите глубокие канавки, задиры или неоднородную чистоту поверхности на профилях оснастки. Изношенный инструмент не может удерживать правильные допуски. Поэтому необходимо ежемесячно проводить визуальный осмотр валов и планировать услуги по перешлифовке при появлении деградации поверхности.
Можно прокатывать разную толщину материала на одной оснастке, но необходимо вручную регулировать вертикальный зазор верхних валов. Геометрия профиля может слегка измениться. Тем не менее, небольшие колебания толщины обычно допустимы, если оператор правильно перекалибрует зазоры роликов.
Лучшая смазка для оснастки профилегибочного станка представляет собой водорастворимый синтетический состав, снижающий трение без липкого остатка. Правильная смазка охлаждает стальной рулон и защищает закалённые матрицы. В частности, она предотвращает налипание материала на точки давления.
Ваша металлическая полоса изгибается влево или вправо из-за того, что входная направляющая смещена или давление роликов неравномерно по горизонтальным валам. Такое неравномерное натяжение заставляет материал тянуться в сторону более плотного прижима. Необходимо использовать щуп для равномерного выравнивания давления.
Освоение настройки роликов профилегибочного станка представляет собой непрерывный процесс наблюдения и улучшения. В Beli RollForming мы строим наши станки с прецизионными шкалами настройки, чтобы облегчить этот процесс нашим глобальным партнёрам. Внедряя эти методы, вы можете максимизировать срок службы оснастки и качество готовой продукции.
Ищете высокоточное оборудование? Beli RollForming предлагает самые передовые решения в отрасли. Свяжитесь с нашей инженерной командой для специализированного обучения по вашему конкретному профилю.
История изменений:
Следующий запланированный пересмотр: 10 октября 2026 г.


Step Beam Production Process: From Coil to Pallet Rack Beam...
Читать далее

Fencing & Security Roll Forming Machine: 5 Gate and Barrier...
Читать далее
3 прокатных стана для струт-каналов готовы к отправке в...
Читать далее
How Much Does a Floor Deck Roll Forming Machine Cost?...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



