Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
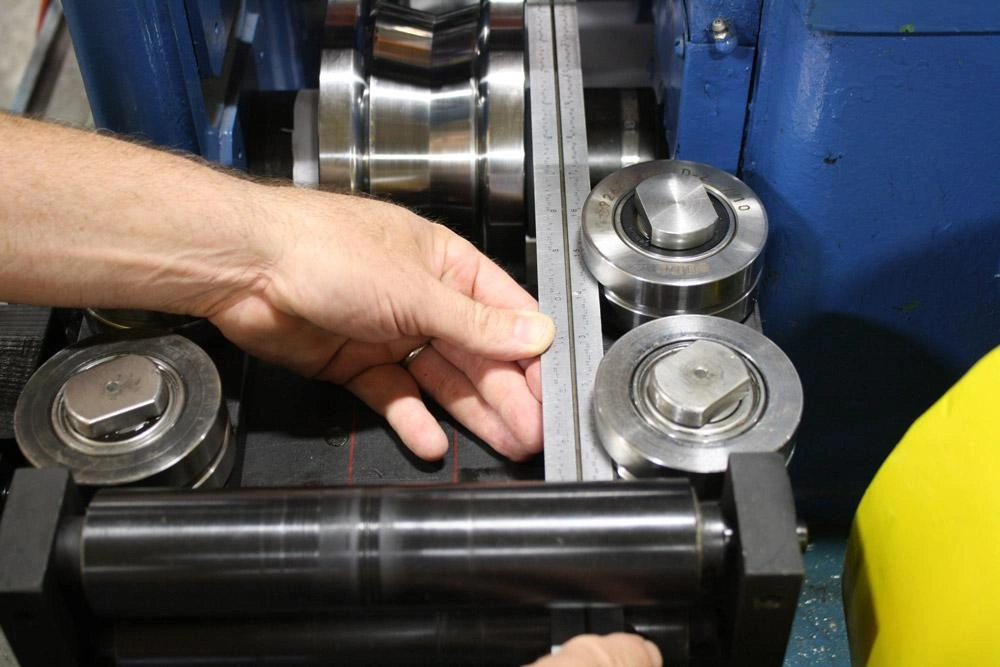
Cara menyesuaikan rol mesin roll forming adalah pertanyaan paling kritis yang diajukan operator yang menginginkan presisi kelas dunia. Di Beli RollForming, kami memahami bahwa bahkan mesin termahal akan gagal menghasilkan profil berkualitas jika celah dan tekanan rol salah. Di lanskap manufaktur modern tahun 2026, mencapai toleransi ±0.5mm bukan lagi kemewahan - itu adalah persyaratan.
Jika Anda sudah menguasai rahasia penyelarasan dan kalibrasi roll forming, Anda tahu bahwa dasar mesin harus datar.

Langkah pertama dalam cara menyesuaikan rol mesin roll forming adalah mengatur celah. Gunakan feeler gauge berkualitas tinggi. Celah antara rol atas dan rol bawah harus tepat 1.0 sampai 1.05 kali ketebalan material. Terlalu rapat, logam akan menipis; terlalu longgar, profil kehilangan bentuknya.

Saat mempelajari cara menyesuaikan rol mesin roll forming, konsistensi adalah kunci. Selalu sesuaikan baut ketegangan pada kondisi dalam dan luar secara bersamaan. Gunakan kunci torsi untuk memastikan tekanan ke bawah identik di kedua sisi poros sehingga material tidak bergeser.

Pembengkokan presisi dicapai melalui beberapa tahapan. Untuk pembengkokan 90 derajat, jangan mencoba mencapai sudut tersebut dalam dua stasiun. Sebarkan beban. Sesuaikan rol Anda untuk bergerak melalui sudut 15°, 45°, 75°, dan akhirnya 91° untuk memperhitungkan memori alami logam.

Rahasia besar dalam cara menyesuaikan rol mesin roll forming adalah "aturan 1 derajat". Kebanyakan baja tarik tinggi akan sprang back sebesar 1 sampai 2 derajat. Atur stasiun pembentukan akhir Anda sedikit melewati sudut target agar material mengendap pada posisi sempurna.

Jika Anda beralih dari tembaga lunak ke baja galvanis berkekuatan tinggi, Anda harus mengetahui cara menyesuaikan rol mesin roll forming untuk perbedaan kelelehan. Material yang lebih keras memerlukan tekanan ke bawah jauh lebih besar dan cetakan rol samping yang lebih rapat untuk mempertahankan bentuk.

Rol samping sering diabaikan. Sesuaikan ini untuk memberikan tekanan lateral, yang "mengunci" tekukan pada tempatnya. Ini penting saat menggunakan kit penting tooling roll forming Anda untuk profil channel C atau Z yang kompleks.

Terkadang masalahnya bukan pada kelengkungan, tetapi pada kelurusan. Sesuaikan rol bawah pada tiga stasiun terakhir agar 0,05 mm lebih tinggi daripada rol sebelumnya. Pemberian makan "menanjak" ini mencegah profil melengkung ke bawah saat keluar dari mesin.

Anda tidak bisa mempelajari cara menyesuaikan rol mesin roll forming tanpa melihat guide masuk. Jika rol masuk tidak terpusat dengan benar pada stasiun pembentukan pertama, seluruh strip akan berjalan tidak sesuai dan menyebabkan gelombang tepi. Pastikan mesin decoiler Anda selaras sempurna dengan guide masuk.
Selama roll forming berkecepatan tinggi, rol memanas dan mengembang. Setelah 30 menit berjalan, berhenti sejenak untuk memeriksa celah Anda. Anda mungkin perlu melonggarkan sedikit tekanan vertikal untuk mengompensasi ekspansi termal rol baja.
Ketebalan film coolant Anda mengubah celah "efektif". Saat cara menyesuaikan rol mesin roll forming, pastikan sistem semprot Anda konsisten. Area kering akan menyebabkan lebih banyak gesekan, menarik profil dan menimbulkan efek "twist".

Penyesuaian akhir terjadi di sisi keluar. Gunakan rol pelurus untuk melawan camber atau twist yang tersisa. Ini adalah fase "pemolesan" dari kemajuan roll forming.
Gagal memahami cara menyesuaikan rol mesin roll forming menyebabkan "oil canning" - riak yang tidak sedap dipada permukaan logam datar. Dengan mengikuti 11 rahasia ini, Anda memastikan output Anda memenuhi standar ketat yang ditetapkan Metal Construction Association (MCA), menghasilkan kepuasan pelanggan yang lebih baik dan lebih sedikit produk cacat.
Setiap penyesuaian yang Anda lakukan di lantai produksi adalah bagian dari sistem yang lebih besar. Lihat bagaimana mesin roll forming line penuh tersusun, dari decoiler sampai pelurus sisi keluar.
Untuk membantu operator di lantai produksi, kami menyediakan kalkulator dinamis untuk menentukan celah awal yang ideal. Masukkan spesifikasi material Anda di bawah ini.
Roll Gap Target: 1.65 mm
Penyebab paling umum dari cacat roll forming adalah clearance roll gap yang salah antara tooling atas dan bawah. Ketika celah tidak sesuai dengan ketebalan material, hal itu menimbulkan tekanan berlebihan. Akibatnya, logam akan melengkung, terpuntir, atau tergores selama proses pembentukan.
Anda harus mengkalibrasi mesin roll forming di awal setiap shift produksi baru dan setiap kali Anda beralih ke batch kumparan baru. Variasi material menuntut penyesuaian terus-menerus. Karena itu, pemeriksaan rutin mencegah galat dimensi tak terduga dan memastikan kualitas yang konsisten.
Mengurangi springback material memerlukan over-bending strip logam di stasiun tertentu sehingga ia mengendap pada sudut yang tepat. Anda harus menyesuaikan lintasan tooling akhir dengan hati-hati. Selain itu, utilize perangkat lunak prediktif untuk membantu operator menghitung overbend yang tepat.
Anda tahu rol Anda sudah aus jika Anda menemukan alur dalam, galling, atau hasil permukaan yang tidak konsisten pada profil tooling. Tooling yang aus tidak dapat mempertahankan toleransi yang benar. Jadi, Anda harus memeriksa poros secara visual setiap bulan dan menjadwalkan jasa regrinding saat permukaan mulai menurun.
Anda dapat menjalankan ketebalan material berbeda pada tooling yang sama, tetapi Anda harus menyesuaikan clearance vertikal poros atas secara manual. Geometri profil mungkin berubah sedikit. Namun, variasi gauge kecil umumnya dapat diterima jika operator mengkalibrasi ulang celah rol dengan benar.
Pelumas terbaik untuk setup tooling roll former adalah coolant sintetis larut air yang mengurangi gesekan tanpa meninggalkan sisa lengket. Pelumasan yang benar mendinginkan kumparan baja dan melindungi dies yang dikeraskan. Secara spesifik, ini mencegah material dari galling pada titik tekanan.
Strip logam Anda melengkung ke kiri atau ke kanan karena guide masuk tidak sejajar atau tekanan rol tidak sama di poros horizontal. Ketegangan yang tidak seimbang ini memaksa material tertarik ke sisi yang lebih rapat. Anda harus menggunakan feeler gauge untuk menyeimbangkan tekanan secara merata.
Menguasai cara menyesuaikan rol mesin roll forming adalah proses pengamatan dan penyempurnaan yang berkelanjutan. Di Beli RollForming, kami membangun mesin kami dengan skala penyesuaian presisi untuk membuat proses ini lebih mudah bagi mitra global kami. Dengan menerapkan teknik ini, Anda dapat memperpanjang umur pakai tooling dan kualitas produk jadi Anda.
Mencari mesin presisi tinggi? Beli RollForming menawarkan solusi tercanggang di industri ini. Hubungi tim rekayasa kami untuk pelatihan khusus pada profil spesifik Anda.
Catatan perubahan:
Tinjauan Berikutnya Dijadwalkan: 10 Oktober 2026


Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya

Step Beam Production Process: From Coil to Pallet Rack Beam...
Baca selengkapnya
Fencing & Security Roll Forming Machine: 5 Gate and Barrier...
Baca selengkapnya
3 Mesin Roll Forming Saluran Strut Siap Dikirim ke...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



