العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
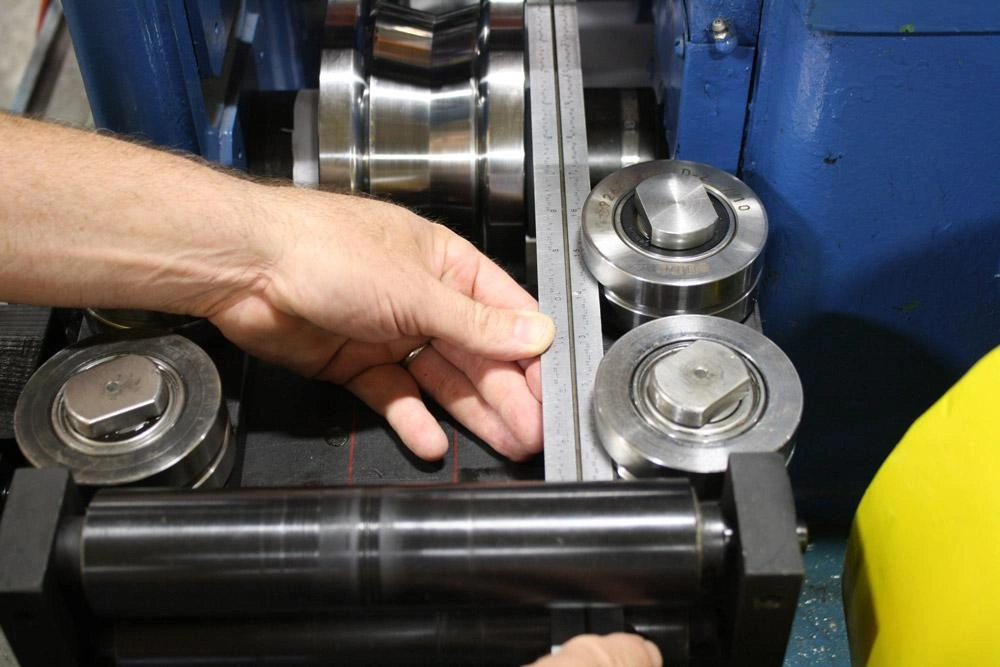
كيفية ضبط أسطوانات آلة تشكيل بالدرفلة هي أهم سؤال يطرحه المشغلون الذين يسعون لدقة عالمية المستوى. في Beli RollForming، ندرك أن حتى أغلى آلة ستفشل في إنتاج ملفات عالية الجودة إذا كانت فجوات وأضغط الأسطوانات غير صحيحة. في مشهد التصنيع الحديث لعام 2026، تحقيق تحمل قدره ±0.5mm لم يعد رفاهية - بل هو متطلب.
إذا كنت قد أتقنت بالفعل أسرار محاذاة ومعايرة التشكيل بالدرفلة، فأنت تعلم أن أساس الآلة يجب أن يكون مستويًا.

أول خطوة في كيفية ضبط أسطوانات آلة تشكيل بالدرفلة هي ضبط الفجوة. استخدم مقياس فجوات عالي الجودة. يجب أن تكون الفجوة بين الأسطوانات العلوية والسفلية مساوية تمامًا لـ 1.0 إلى 1.05 ضعف سماكة المادة. ضيقة جدًا، وسترقق المعدن؛ فضفاضة جدًا، وسي فقد الملف شكله.

عند تعلّم كيفية ضبط أسطوانات آلة تشكيل بالدرفلة، تعد الاتساق عاملًا حاسمًا. عدّل دائمًا براغي الشد على حاملَي الإدخال والإخراج في آن واحد. استخدم مفتاح عزم للتأكد من أن الضغط الهبوطي متطابق على جانبي العمود لمنع انجراف المادة.

يتم تحقيق الثني الدقيق على مراحل. عند ثني المعدن بزاوية 90 درجة، لا تحاول الوصول إلى الزاوية في محطتين. وزّع الحمل. اضبط بكراتك لتتحرك تدريجيًا عبر زوايا 15°، 45°، 75°، وأخيرًا 91° لمراعاة مرونة المعدن الطبيعية.

سر رئيسي في كيفية ضبط أسطوانات آلة تشكيل بالدرفلة هو "قاعدة الدرجة الواحدة". سيعود معظم الفولاذ عالي الشد بمقدار 1 إلى 2 درجة. اضبط محطتك النهائية للتشكيل بزيادة طفيفة عن الزاوية المستهدفة بحيث يسترخي المعدن في الموضع المثالي.

إذا انتقلت من النحاس اللين إلى الفولاذ المجلفن عالي القوة، يجب أن تعرف كيفية ضبط أسطوانات آلة تشكيل بالدرفلة لفرق الإخضاع. تتطلب المواد الأصلب ضغطًا هبوطيًا أكبر بكثير وتثبيتًا جانبيًا للأسطوانات أكثر إحكامًا للحفاظ على الشكل.

غالبًا ما يتم إهمال الأسطوانات الجانبية. اضبطها لممارسة ضغط جانبي، مما "يقفل" الثنية في مكانها. هذا أمر حيوي عند استخدام الطقم الأساسي لأدوات التشكيل بالدرفلة لملفات قنوات معقدة من نوع C أو Z.

أحيانًا لا تكمن المشكلة في الانحناء، بل في الاستقامة. اضبط البكرات السفلية في المحطات الثلاث الأخيرة بحيث تكون أعلى بمقدار 0.05 مم من البكرات السابقة. يمنع هذا التغذية "التصاعدية" المقطع من الانحناء للأسفل عند خروجه من الماكينة.

لا يمكنك تعلّم كيفية ضبط أسطوانات آلة تشكيل بالدرفلة دون النظر إلى أدلة الإدخال. إذا لم تكن الأسطوانات الداخلية متمركزة تمامًا مع محطة التشكيل الأولى، فسيتتبع الشريط بأكمله بشكل غير صحيح، مما يسبب تموج الحافة. تأكد من أن آلة فك اللفائف محاذاة تمامًا مع أدلة الإدخال.
أثناء التشكيل بالدرفلة عالي السرعة، تسخن الأسطوانات وتتمدد. بعد 30 دقيقة من التشغيل، توقف مؤقتًا لفحص فجواتك. قد تحتاج إلى تخفيف الضغط الرأسي قليلًا للتعويض عن التمدد الحراري للأسطوانات الفولاذية.
سماكة غشاء سائل التبريد لديك تغير الفجوة "الفعّالة". عند كيفية ضبط أسطوانات آلة تشكيل بالدرفلة، تأكد من اتساق نظام الرش لديك. سيؤدي موضع جاف إلى احتكاك أكبر، مما يسحب الملف ويسبب تأثير الالتواء.

يحدث الضبط النهائي عند المخرج. استخدم أسطوانات التقويم لمواجهة أي انحناء أو التواء متبقٍ. هذه هي مرحلة "التلميع" من تطور التشكيل بالدرفلة.
إن الفشل في فهم كيفية ضبط أسطوانات آلة تشكيل بالدرفلة يؤدي إلى "تموّج الزيت" - التموجات غير المستحبة على الأسطح المعدنية المسطحة. من خلال اتباع هذه الأسرار الـ11، تضمن أن مخرجاتك تلبي المعايير الصارمة التي حددتها جمعية البناء المعدني (MCA)، مما يؤدي إلى رضا عملاء أفضل ورفض أقل.
كل ضبط تقوم به على أرضية المصنع هو جزء من نظام أكبر. شاهد كيف تتكامل آلة تشكيل بالدرفلة بالكامل، من فك اللفائف إلى مقوّم المخرج.
لمساعدة المشغلين على أرضية المصنع، وفرنا حاسبة ديناميكية لتحديد الفجوة الابتدائية المثالية. أدخل مواصفات مادتك أدناه ببساطة.
فجوة التشكيل المستهدفة: 1.65 mm
السبب الأكثر شيوعًا لعيوب التشكيل بالدرفلة هو فجوة تشكيل غير صحيحة بين الأدوات العلوية والسفلية. عندما لا تتطابق الفجوة مع سماكة المادة، فإنها تسبب ضغطًا مفرطًا. وبالتالي، سيتشوه المعدن أو يلتوي أو يخدش أثناء عملية التشكيل.
يجب أن تعاير آلة تشكيل بالدرفلة في بداية كل وردية إنتاج جديدة وعندما تنتقل إلى دفعة لفائف جديدة. تستلزم تباينات المادة تعديلات مستمرة. لذلك، تمنع الفحوصات المنتظمة الأخطاء الأبعادية غير المتوقعة وتضمن جودة متسقة.
تقليل ارتداد المادة يستلزم ثني الشريط المعدني الزائد عند محطات محددة بحيث يسترخي إلى الزاوية المرغوبة تمامًا. يجب أن تضبط بعناية مسارات الأداة النهائية. علاوة على ذلك، يساعد استخدام برمجيات تنبؤية متقدمة المشغلين على حساب الثني الزائد المطلوب بدقة.
تعرف أن أسطواناتك مهترئة إذا رصدت أخاديد عميقة أو تلبدًا أو تشطيبات سطحية غير متسقة على ملفات الأدوات. لا يمكن للأدوات المهترئة الحفاظ على التحملات الصحيحة. لذلك، يجب أن تفحص العِمَد بصريًا شهريًا وتجدول خدمات إعادة الطحن عند ظهور تدهور السطح.
يمكنك تشغيل سماكات مواد مختلفة على نفس الأدوات، لكن يجب أن تضبط يدويًا الإزاحة الرأسية للعِمَد العلوية. قد تتغير هندسة الملف قليلًا. ومع ذلك، تعد التباينات الطفيفة في المقياس مقبولة عمومًا إذا أعاد المشغل معايرة فجوات التشكيل بشكل صحيح.
أفضل سائل تشحيم لإعداد أدوات آلة التشكيل هو سائل تبريد صناعي قابل للذوبان في الماء يقلل الاحتكاك دون ترك بقايا لزجة. يحافظ التشحيم السليم على برودة لفيفة الفولاذ ويحمي القوالب الصلبة. وتحديدًا، يمنع المادة من التلبد على نقاط الضغط.
ينحني شريطك المعدني إلى اليسار أو اليمين لأن دليل الإدخال غير محاذى أو أن ضغط التشكيل غير متساوٍ عبر العِمَد الأفقية. يدفع هذا التوتر غير المتكافئ المادة إلى الانسحاب نحو الجانب الأضيق. يجب أن تستخدم مقياس فجوات لموازنة الضغط بالتساوي.
إن إتقان كيفية ضبط أسطوانات آلة تشكيل بالدرفلة هو عملية مستمرة من الملاحظة والتحسين. في Beli RollForming، نبني آلاتنا بمقاييس ضبط دقيقة لجعل هذه العملية أسهل لشركائنا العالميين. من خلال تطبيق هذه التقنيات، يمكنك تعظيم العمر الافتراضي لأدواتك وجودة منتجاتك النهائية.
تبحث عن آلات عالية الدقة؟ تقدم Beli RollForming أكثر الحلول تقدمًا في الصناعة. تواصل مع فريق الهندسة لدينا للحصول على تدريب متخصص على ملفك المحدد.
سجل التغييرات:
المراجعة المجدولة التالية: October 10, 2026


Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
اقرأ المزيد

Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
اقرأ المزيد
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
اقرأ المزيد
Step Beam Production Process: From Coil to Pallet Rack Beam...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



