Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM

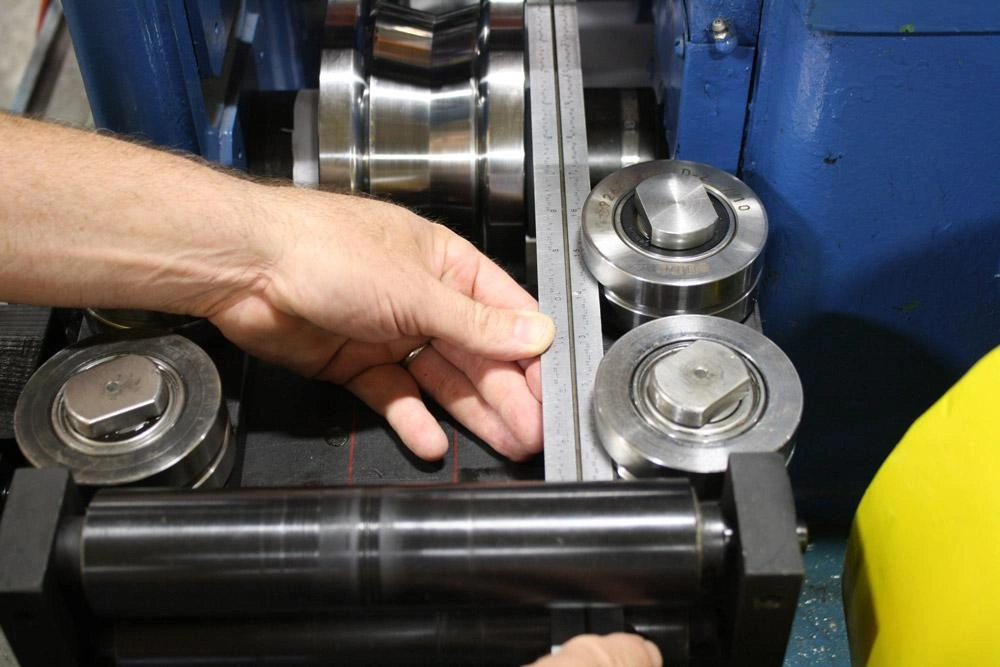
Rulo şekillendirme makinesi makaraları nasıl ayarlanır, dünya çapında hassasiyet hedefleyen operatörlerin sorduğu en kritik sorudur. Beli RollForming olarak, makara açıklıkları ve basınçları yanlışsa en pahalı makinenin bile kaliteli profil üretemeyeceğini anlıyoruz. 2026 modern üretim manzarasında ±0,5mm tolerans ulaşmak artık bir lüks değil, bir gerekliliktir.
Rulo şekillendirme hizalama ve kalibrasyon sırlarını zaten öğrendiyseniz, makinenin temelinin düz olması gerektiğini biliyorsunuz.
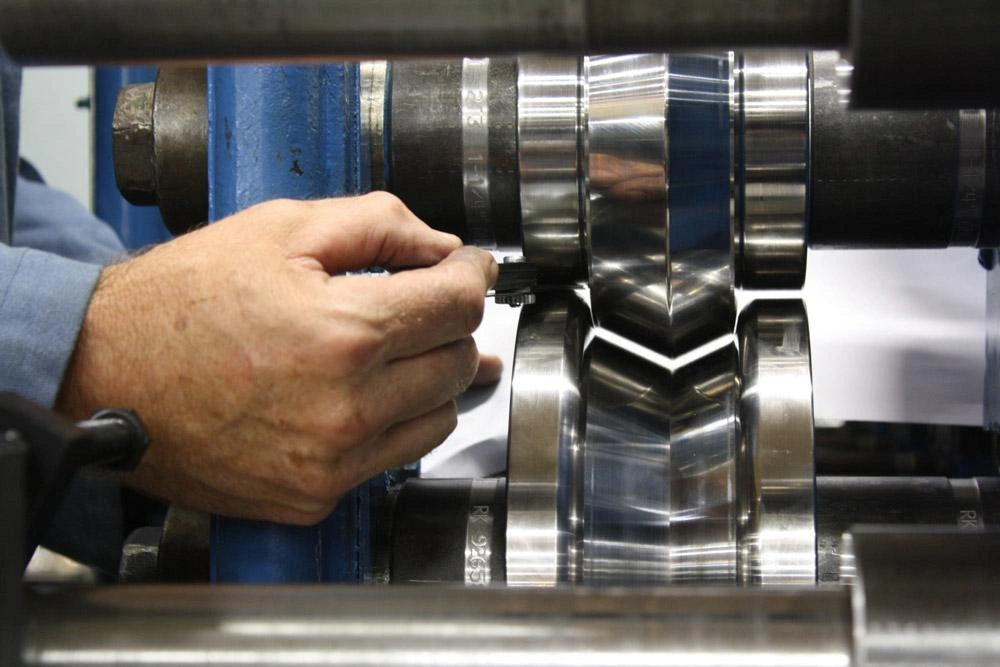
Rulo şekillendirme makinesi makaraları nasıl ayarlanır konusundaki ilk adım açıklığı ayarlamaktır. Yüksek kaliteli bir külah ölçer kullanın. Üst ve alt makaralar arasındaki açıklık, malzeme kalınlığının tam olarak 1,0 ile 1,05 katı olmalıdır. Çok dar olursa metali inceltirsiniz; çok gevşek olursa profil şeklini kaybeder.
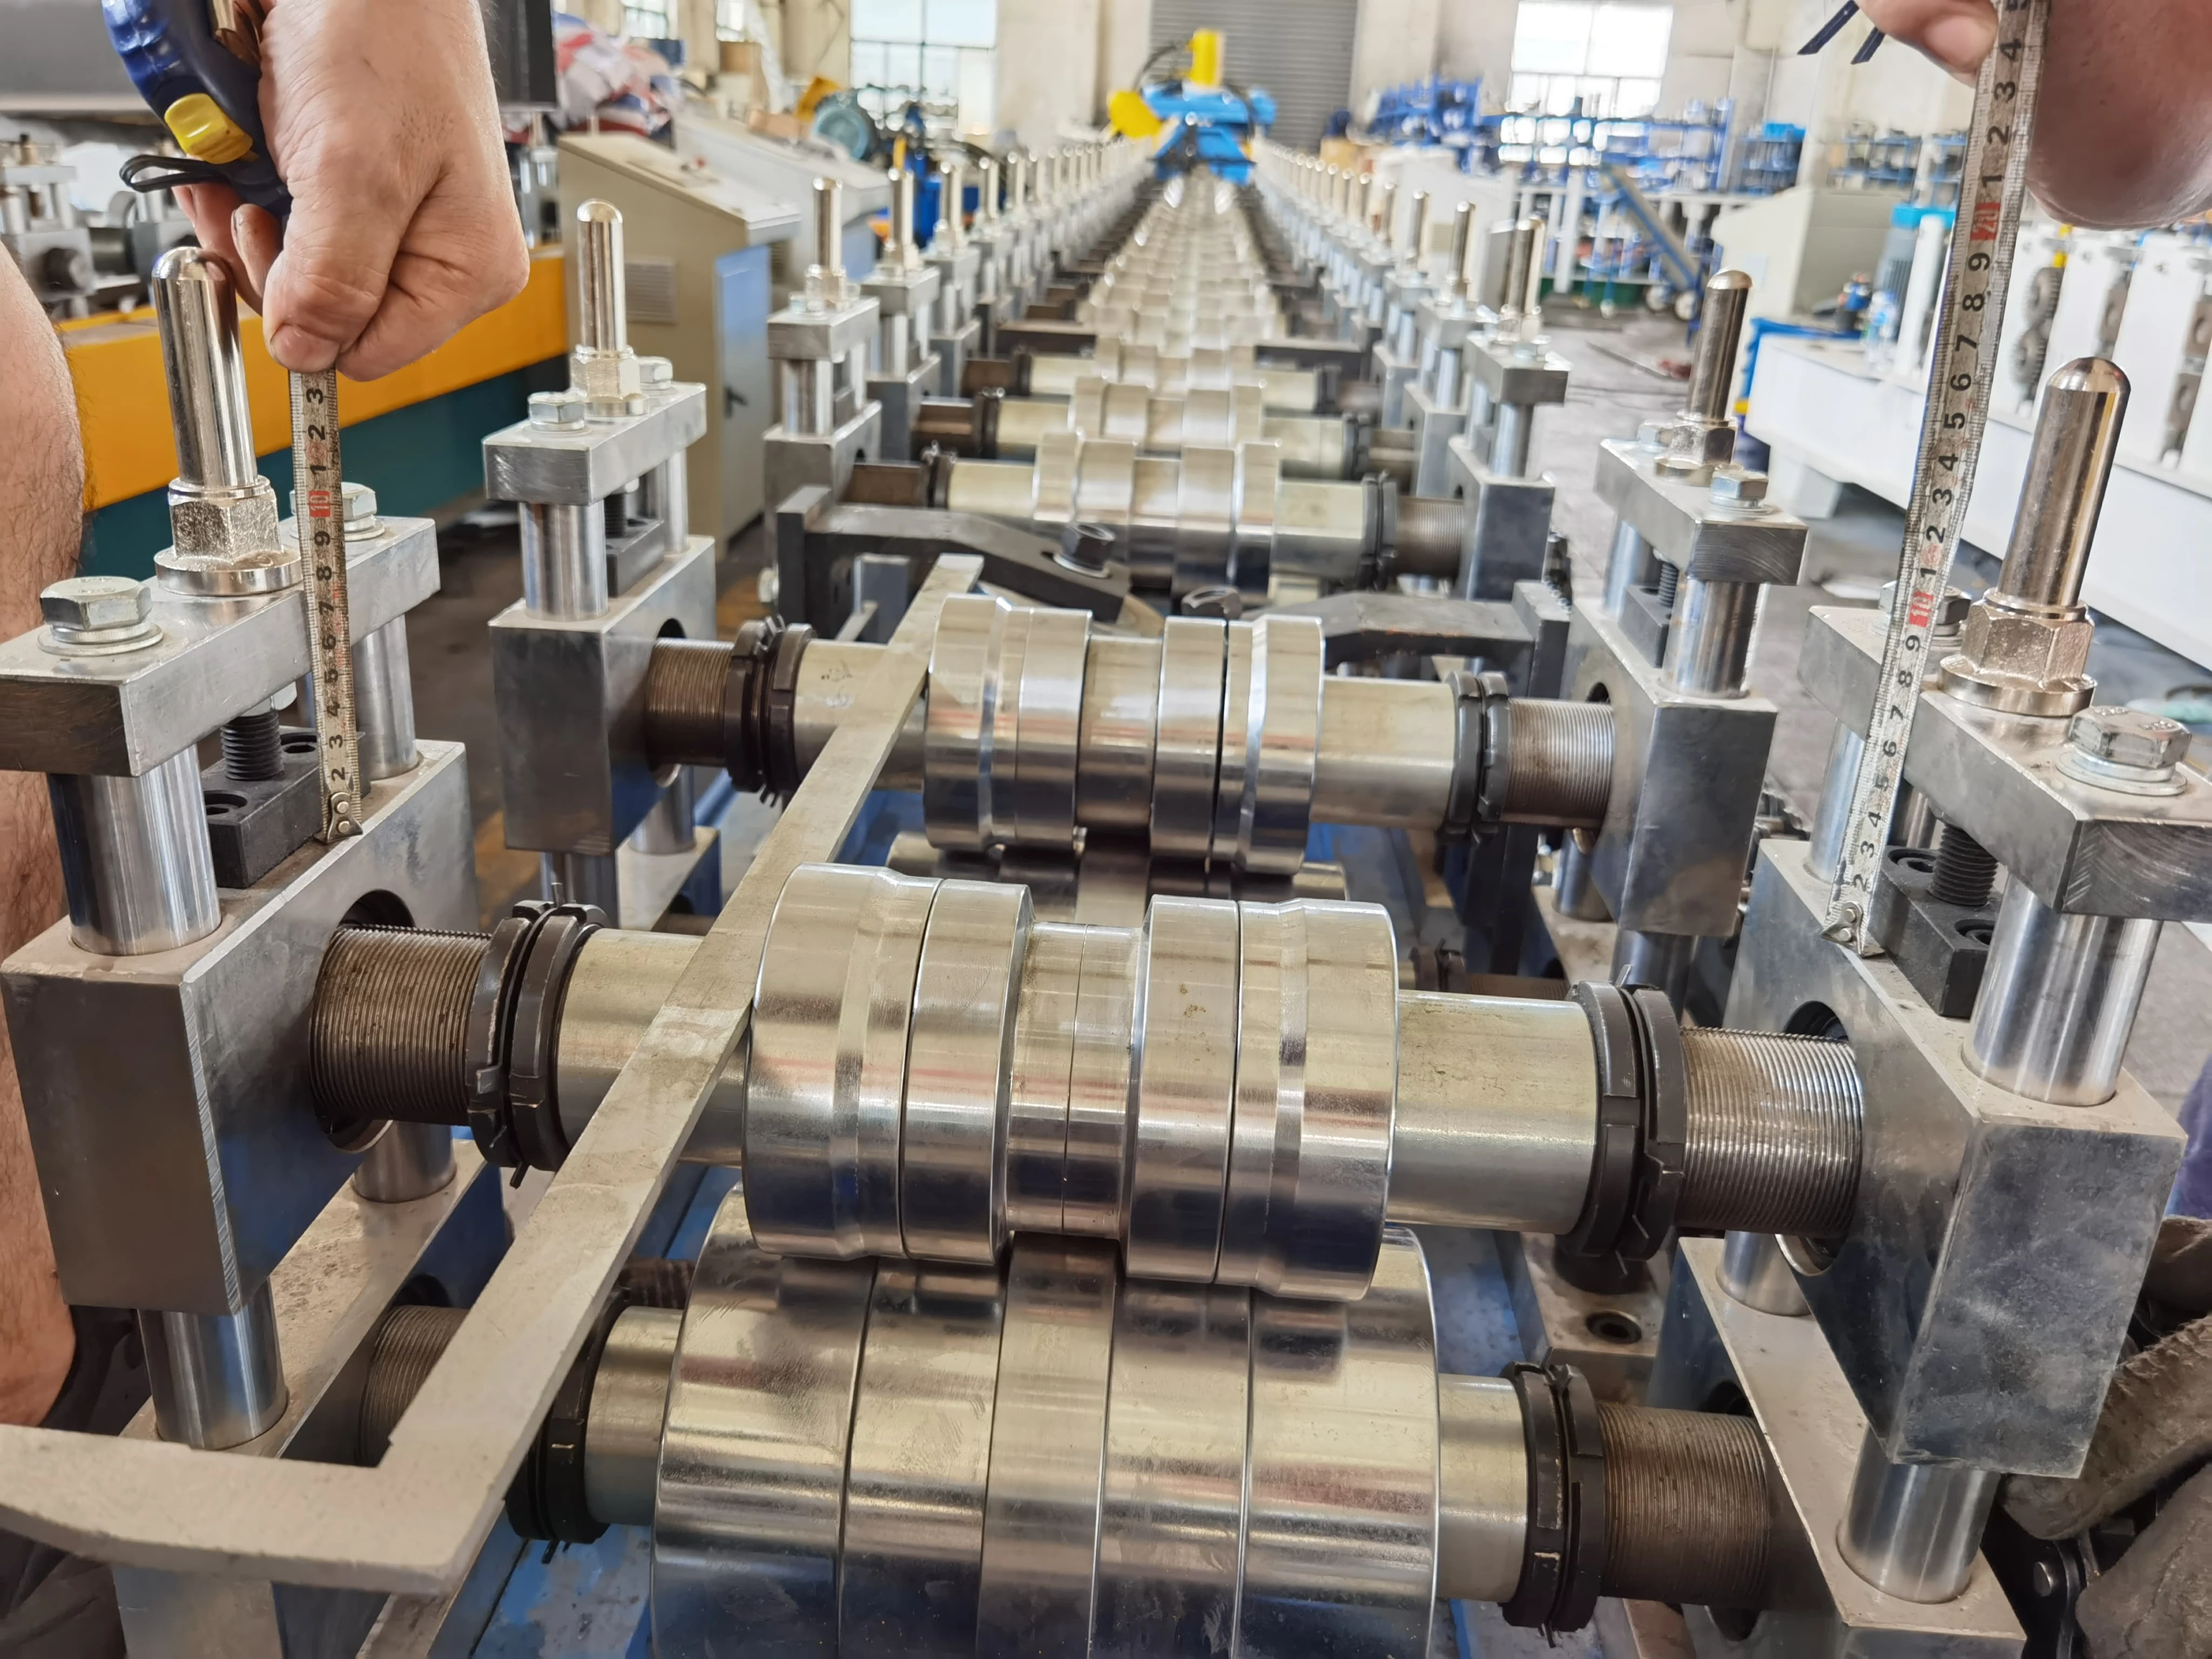
Rulo şekillendirme makinesi makaraları nasıl ayarlanır konusunu öğrenirken tutarlılık anahtardır. İç ve dış yuvalardaki gergi vidalarını her zaman eş zamanlı olarak ayarlayın. Malzemenin kaymasını önlemek için milin her iki tarafındaki aşağı basıncın aynı olduğundan emin olmak üzere tork anahtarı kullanın.
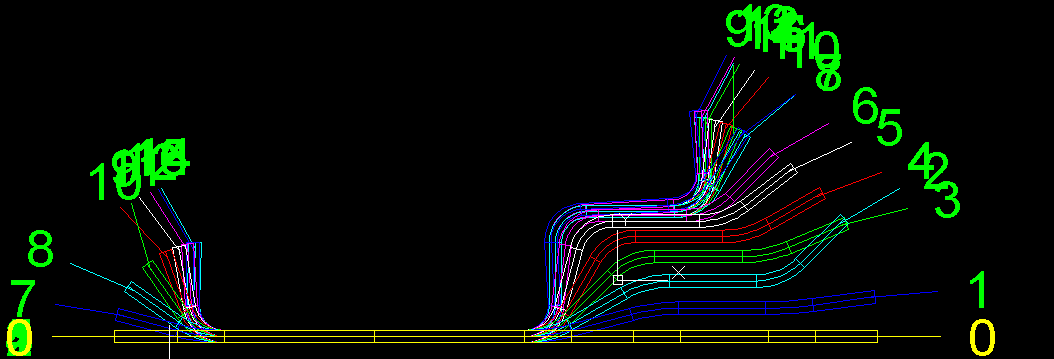
Hassas bükme işlemi aşamalar halinde gerçekleştirilir. 90 derecelik bir bükme için, açıyı iki istasyonda elde etmeye çalışmayın. Yükü dağıtın. Metalin doğal hafızasını hesaba katmak için silindirlerinizi 15°, 45°, 75° ve son olarak 91°'lik açılardan geçecek şekilde ayarlayın.
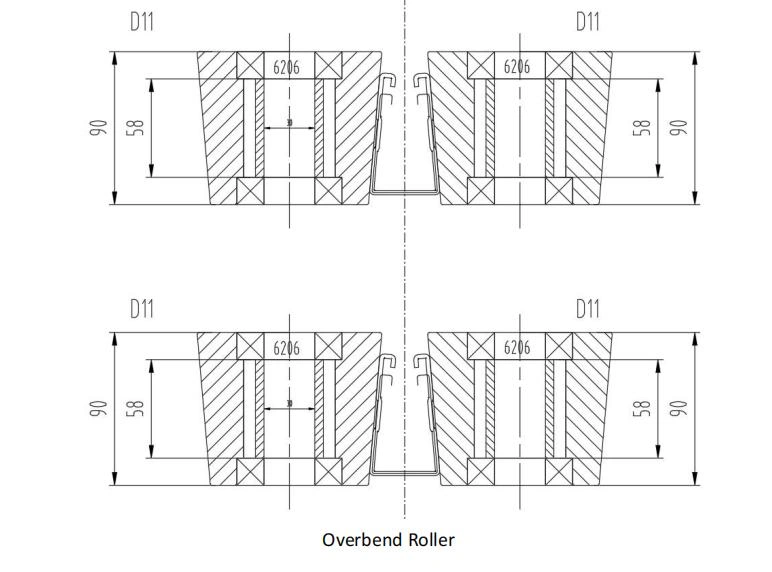
Rulo şekillendirme makinesi makaraları nasıl ayarlanır konusundaki büyük sırlardan biri “1 derece kuralı”dır. Yüksek mukavemetli çeliklerin çoğu 1 ila 2 derece geri esner. Son şekillendirme ünitenizi hedef açıdan hafifçe öteye ayarlayın, böylece malzeme kusursuz konuma gevşer.
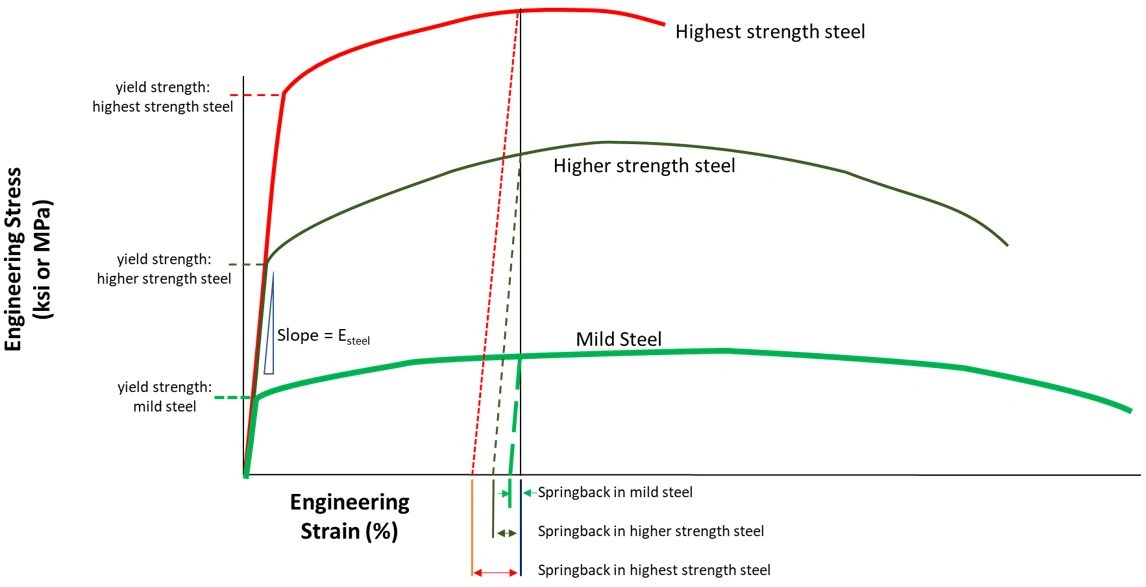
Yumuşak bakırdan yüksek mukavemetli galvaniz çeliğe geçiyorsanız, akma dayanımı farkı için rulo şekillendirme makinesi makaraları nasıl ayarlanır konusunu bilmelisiniz. Daha sert malzemeler, şekli korumak için belirgin şekilde daha fazla aşağı basınç ve daha sıkı yan makara teması gerektirir.
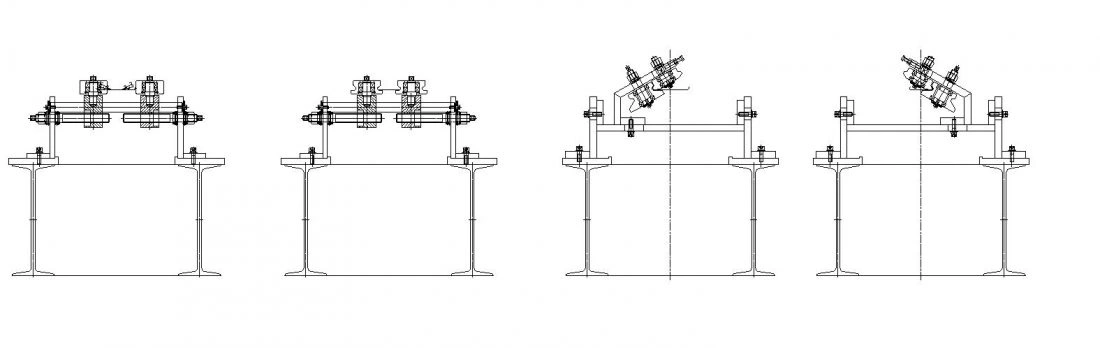
Yan makaralar çoğu zaman ihmal edilir. Bunları yanal basınç uygulayacak, böylece bükümü “kilitleyecek” şekilde ayarlayın. Karmaşık C veya Z kanal profilleri için rulo şekillendirme kalıplarının temel takımını kullanırken bu hayati önemdedir.
Bazen sorun eğrilik değil, düzlüktür. Son üç istasyondaki alt silindirleri bir öncekine göre 0,05 mm daha yüksek olacak şekilde ayarlayın. Bu "yokuş yukarı" besleme, profilin makineden çıkarken aşağı doğru eğilmesini önler.
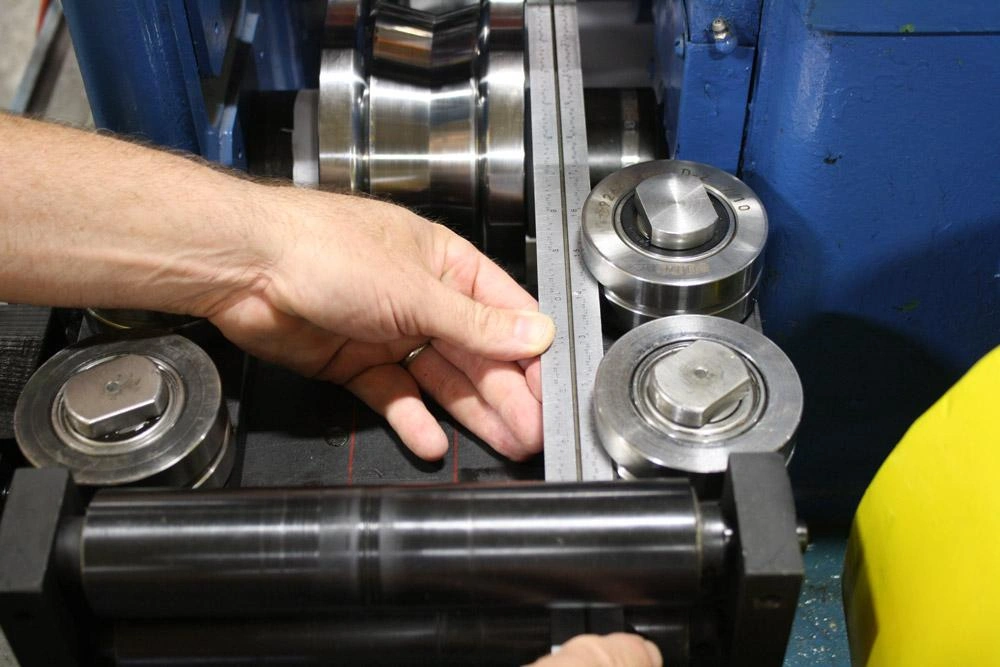
Giriş kılavuzlarına bakmadan rulo şekillendirme makinesi makaraları nasıl ayarlanır konusunu öğrenemezsiniz. Giriş makaraları ilk şekillendirme ünitesiyle mükemmel ortalanmamışsa, tüm şerit düzgün ilerlemez ve kenar dalgası oluşur. Rulo açıcı makinesinin giriş kılavuzlarıyla kusursuz hizalı olduğundan emin olun.
Yüksek hızlı rulo şekillendirmede makaralar ısınır ve genleşir. 30 dakika çalıştıktan sonra durup açıklıklarınızı kontrol edin. Çelik makaraların termal genleşmesini telafi etmek için dikey basıncı biraz gevşetmeniz gerekebilir.
Soğutma sıvısı filminizin kalınlığı “etkin” açıklığı değiştirir. Rulo şekillendirme makinesi makaraları nasıl ayarlanır konusunda püskürtme sisteminizin tutarlı olduğundan emin olun. Kuru bir nokta daha fazla sürtünme yaratır, profili çeker ve bir “burulma” etkisi oluşturur.
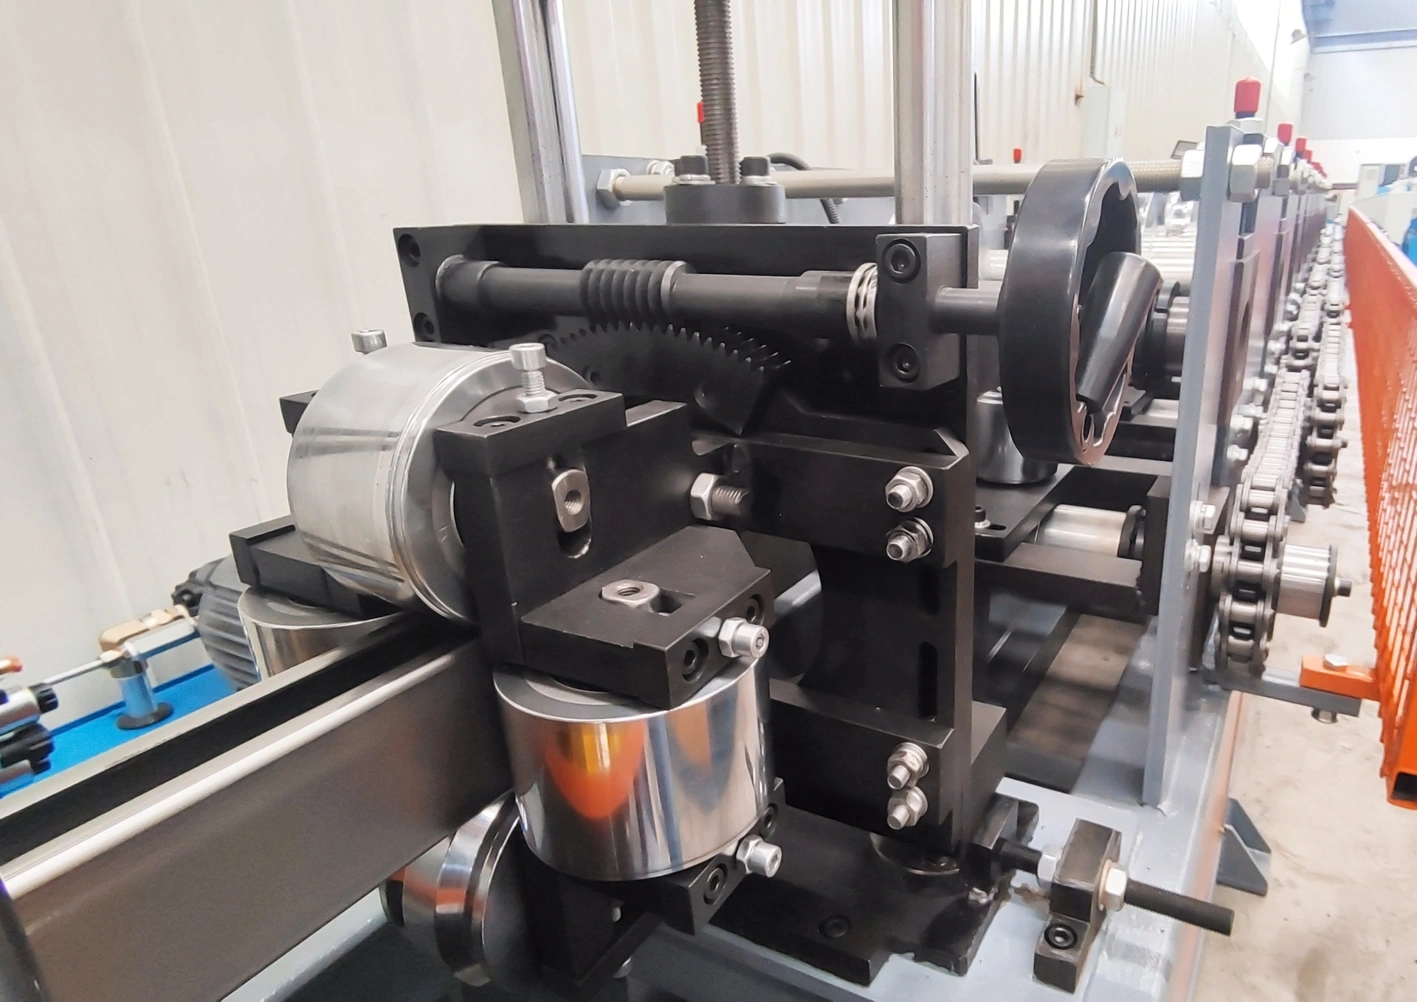
Son ayar çıkışta yapılır. Kalan kambur veya burulmayı telafi etmek için germe düzeltici makaraları kullanın. Bu, rulo şekillendirme gelişmelerinin “cilalama” aşamasıdır.
Rulo şekillendirme makinesi makaraları nasıl ayarlanır konusunu anlamamak, düz metal yüzeylerdeki çirkin kıvrımlar olan “yağlanma” kusurlarına yol açar. Bu 11 sırrı izleyerek, Metal Construction Association (MCA) tarafından belirlenen titiz standartları karşılayan çıktı elde edersiniz; bu da daha yüksek müşteri memnuniyeti ve daha az ret demektir.
Sahada yaptığınız her ayar, daha büyük bir sistemin parçasıdır. Tam rulo şekillendirme makinesi hattının rulo açıcıdan çıkış germe düzeltmecisine kadar nasıl bir araya geldiğini görün.
Sahadaki operatörlere yardımcı olmak için, ideal başlangıç açıklığını belirleyen dinamik bir hesaplayıcı sağladık. Malzeme özelliklerinizi aşağıya girin.
Hedef Makara Açıklığı: 1,65 mm
Rulo şekillendirme kusurlarının en yaygın nedeni, üst ve alt kalıplar arasındaki yanlış makara açıklığıdır. Açıklık malzeme kalınlığıyla eşleşmediğinde aşırı basınç oluşur. Bunun sonucunda metal, şekillendirme süreci boyunca eğilir, burulur veya çizilir.
Rulo şekillendirme makinenizi her yeni üretim vardiyasının başında ve yeni bir rulo partisine geçtiğinizde kalibre etmelisiniz. Malzeme değişkenlikleri sürekli ayar gerektirir. Bu nedenle düzenli kontroller beklenmedik boyut hatalarını önler ve tutarlı kaliteyi sağlar.
Malzeme yay geri dönüşünü azaltmak, metal şeridin belirli ünitelerde aşırı bükülerek tam olarak istenen açıya gevşemesini sağlamaktır. Son kalıp geçişlerini dikkatlice ayarlamalısınız. Ayrıca ileri düzey öngörü yazılımlarından yararlanmak, operatörlerin gereken aşırı büküm miktarını hesaplamasına yardımcı olur.
Kalıp profillerinde derin oluklar, sürtünme aşınması veya tutarsız yüzey işleyişi fark ederseniz makaralarınızın aşındığını anlarsınız. Aşınmış kalıplar doğru toleransları koruyamaz. Bu nedenle milleri aylık olarak görsel olarak incelemeli ve yüzey bozulması göründüğünde bileme hizmeti planlamalısınız.
Aynı kalıpla farklı malzeme kalınlıkları işleyebilirsiniz, ancak üst millerin dikey açıklığını manuel olarak ayarlamanız gerekir. Profil geometrisi hafifçe değişebilir. Yine de operatör makara açıklıklarını düzgün şekilde yeniden kalibre ederse küçük kalınlık değişimleri genellikle kabul edilebilir.
Rulo şekillendirme makinesi kalıp kurulumu için en iyi yağlayıcı, yapışkan kalıntı bırakmadan sürtünmeyi azaltan, suda çözünür sentetik bir soğutma sıvısıdır. Doğru yağlama, çelik ruloyu soğutur ve sertleştirilmiş kalıpları korur. Özellikle malzemenin basınç noktalarına kayıp yapmasını önler.
Metal şeridiniz sola veya sağa eğiliyor, çünkü giriş kılavuzu hizasızdır veya yatay miller boyunca makara basıncı eşit değildir. Bu eşit olmayan gerilim, malzemeyi daha sıkı tarafa çeker. Basıncı eşit dağıtmak için bir külah ölçer kullanmalısınız.
Rulo şekillendirme makinesi makaraları nasıl ayarlanır konusunda ustalaşmak, gözlem ve iyileştirme sürecinden oluşan devam eden bir faaliyettir. Beli RollForming'de, bu süreci küresel iş ortaklarımız için kolaylaştırmak adına makinelerimizi hassas ayar skalalarıyla tasarlıyoruz. Bu teknikleri uygulayarak kalıplarınızın ömrünü ve bitmiş ürünlerinizin kalitesini en üst düzeye çıkarabilirsiniz.
Yüksek hassasiyetli makine mi arıyorsunuz? Beli RollForming, sektördeki en ileri çözümleri sunar. Spesifik profiliniz için özel eğitim almak üzere mühendislik ekibimizle iletişime geçin.
Changelog:
Sonraki Planlı İnceleme: 10 Ekim 2026


İskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını Oku

Marine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...
Devamını Oku
Demiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını Oku
Raf dikme makinesi kurulumu: ilk iyi profilinize giden 12 adım...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








