Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Uma máquina perfiladeira transforma bobina de aço ou alumínio num perfil acabado numa única passada contínua. A Beli RollForming projeta e fabrica estas linhas a partir do seu desenho, do seu material e da sua meta de produção, não de um catálogo fixo.
Linhas construídas desde 2005. Mais de 500 máquinas em mais de 50 países. Certificado ISO 9001, conformidade CE.
Toda a linha segue as mesmas cinco etapas. O que muda entre projetos é a forma como cada etapa é configurada, dimensionada e automatizada.
A bobina é carregada num mandril manual ou hidráulico. Um carro de bobinas movimenta bobinas de 5 a 20 t sem ocupar a ponte rolante.
O nivelador elimina a curvatura da bobina. Um alimentador servo define o comprimento e o passo antes da prensa.
Uma prensa hidráulica ou mecânica punciona furos, rasgos e entalhes em linha, com a sucata a cair fora da tira.
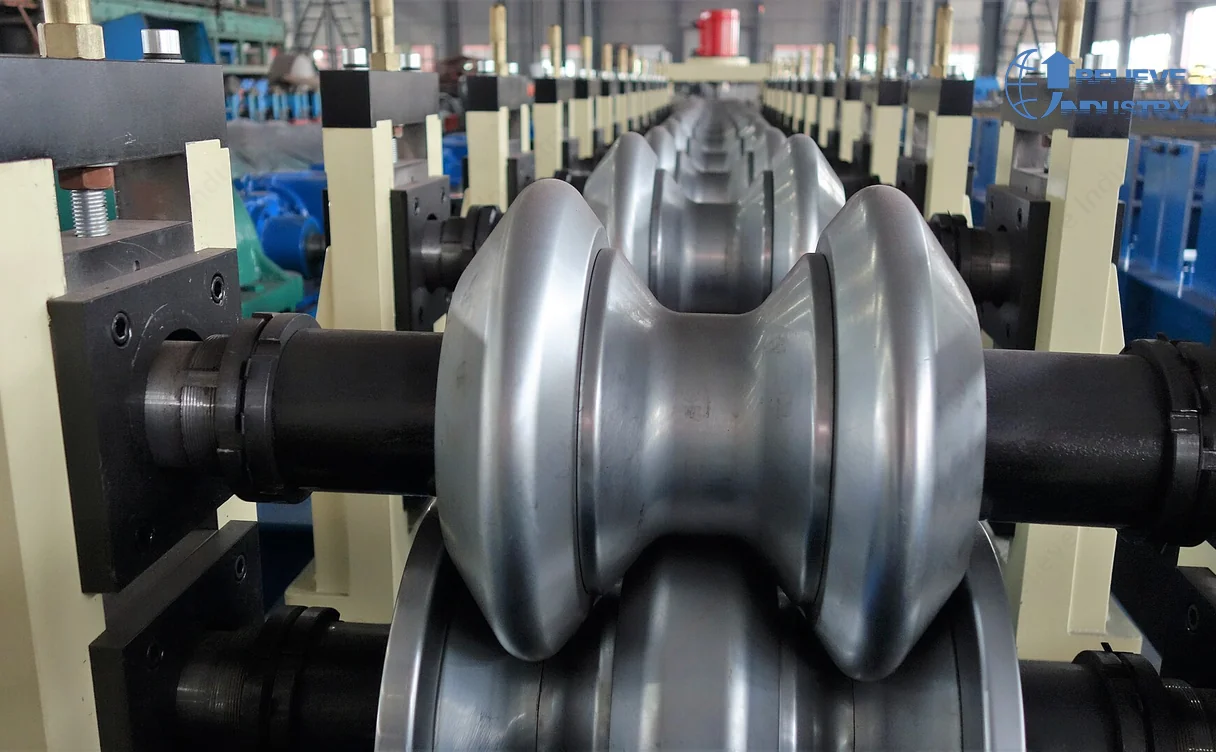
De 12 a 28 estações motorizadas formam a secção por etapas. O número de estações e o diâmetro do eixo dependem da profundidade e da espessura da secção.
Uma serra voadora ou tesoura corta à medida durante o movimento. As peças saem por uma mesa de saída ou por uma empilhadeira automática.
Cada família é um ponto de partida, não um modelo fixo. O ferramental e a disposição da linha são confirmados a partir do desenho do perfil.
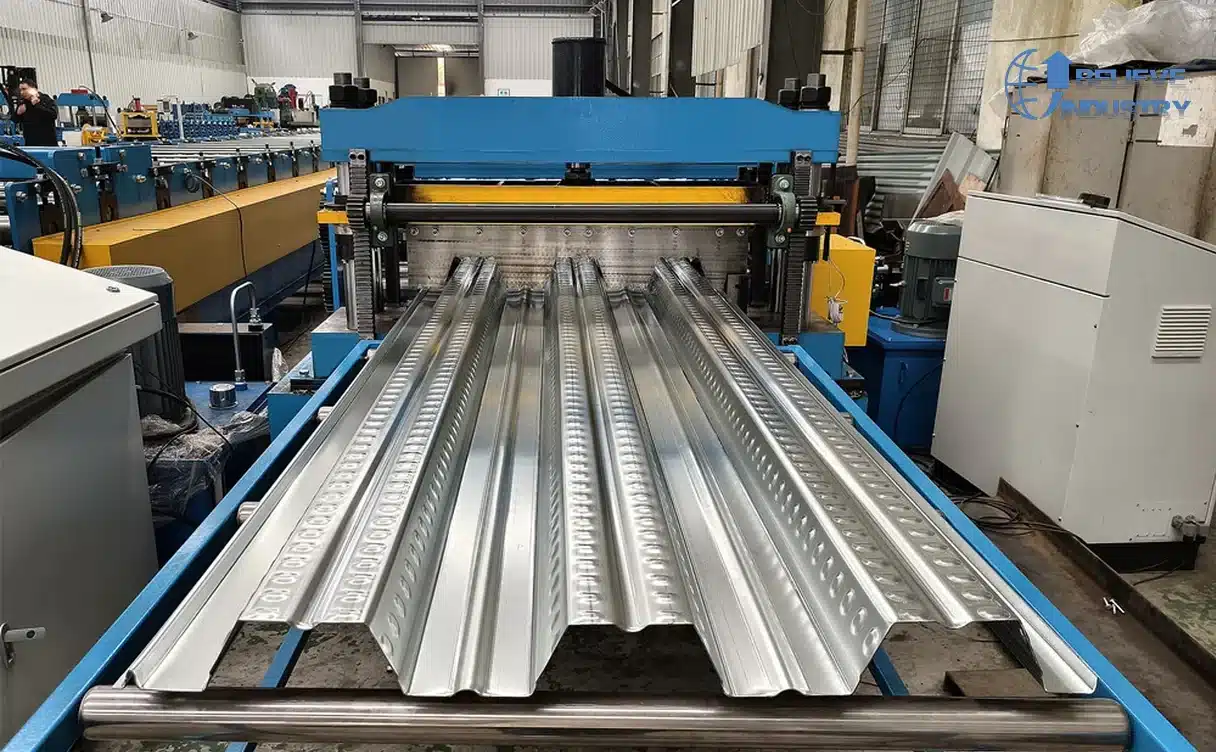
Perfis ondulados, IBR, telha, junta levantada e chapa colaborante, com curvatura, estampagem e empilhamento automático opcionais.
View machine family →
Terças C e Z com ferramental intermutável, duplo ou comutável, puncionadas e cortadas à medida numa só passada.
View machine family →
Montantes, vigas caixa, vigas escalonadas e secções de contraventamento para a produção de estantes de armazém.
View machine family →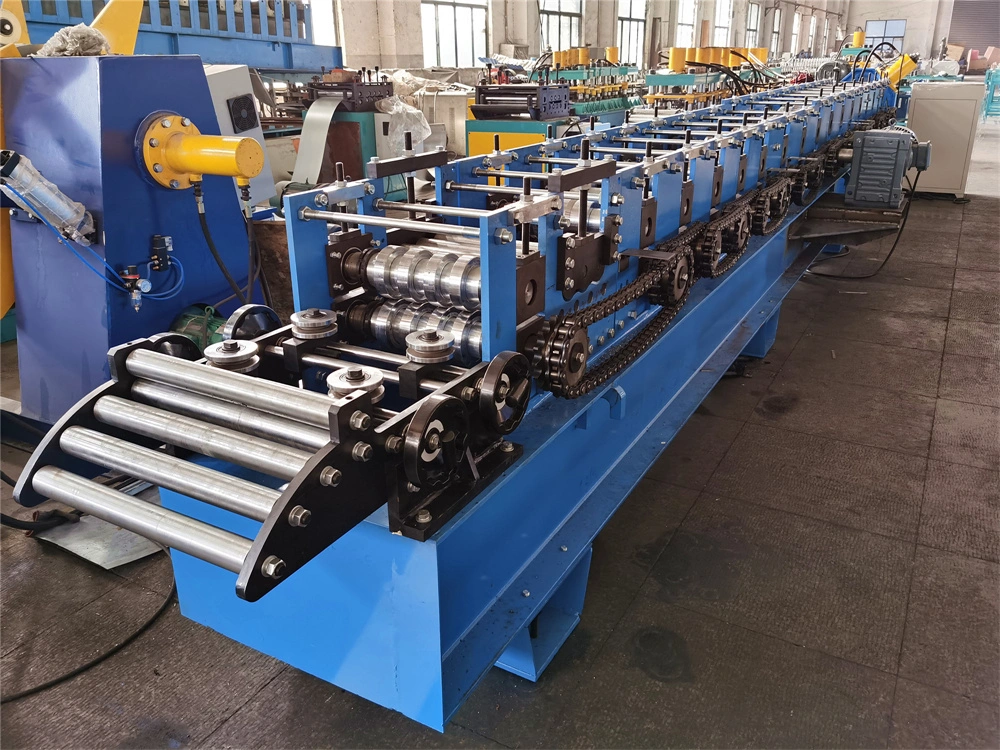
Marcos de porta, painéis de porta de garagem, lâminas e guias de estore, produzidos com punçonagem e entalhe em linha.
View machine family →
Algerozes redondos e retangulares, caleiras semicirculares e quadradas, rufos e máquinas portáteis para obra.
View machine family →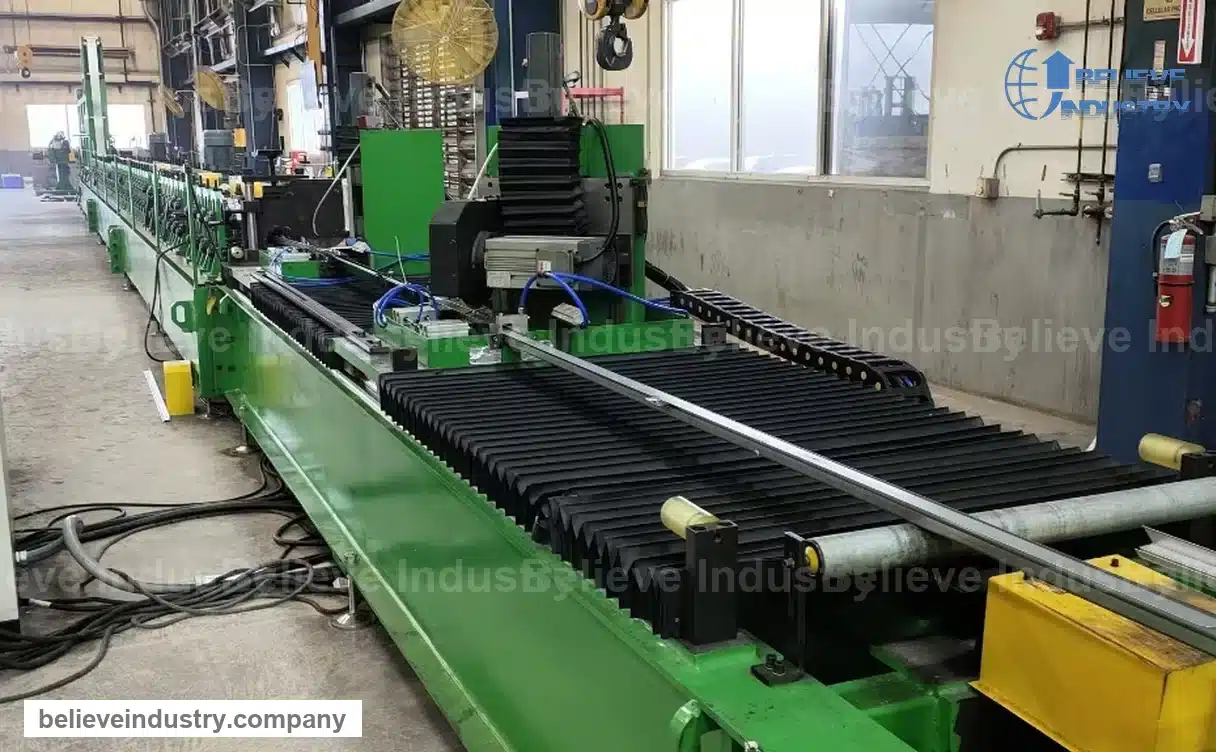
Estruturas de fixação solar, caminho de cabos, perfis strut e barramentos, incluindo secções perfuradas e rasgadas.
View application page →
Painéis de silo, perfis para estufa, pranchas de andaime, reforços e montantes e guias, fabricados conforme desenho quando não existe secção padrão.
View machine family →Veja o máquina de perfilagem de rolos para bandejas de cabos for ladder, perforated and solid-bottom trays.
As nossas páginas de aplicação agrupam projetos concluídos pelo produto fabricado, não pelo tipo de máquina. Cada uma lista os perfis, a linha que os produz e as secções que já estão em produção.
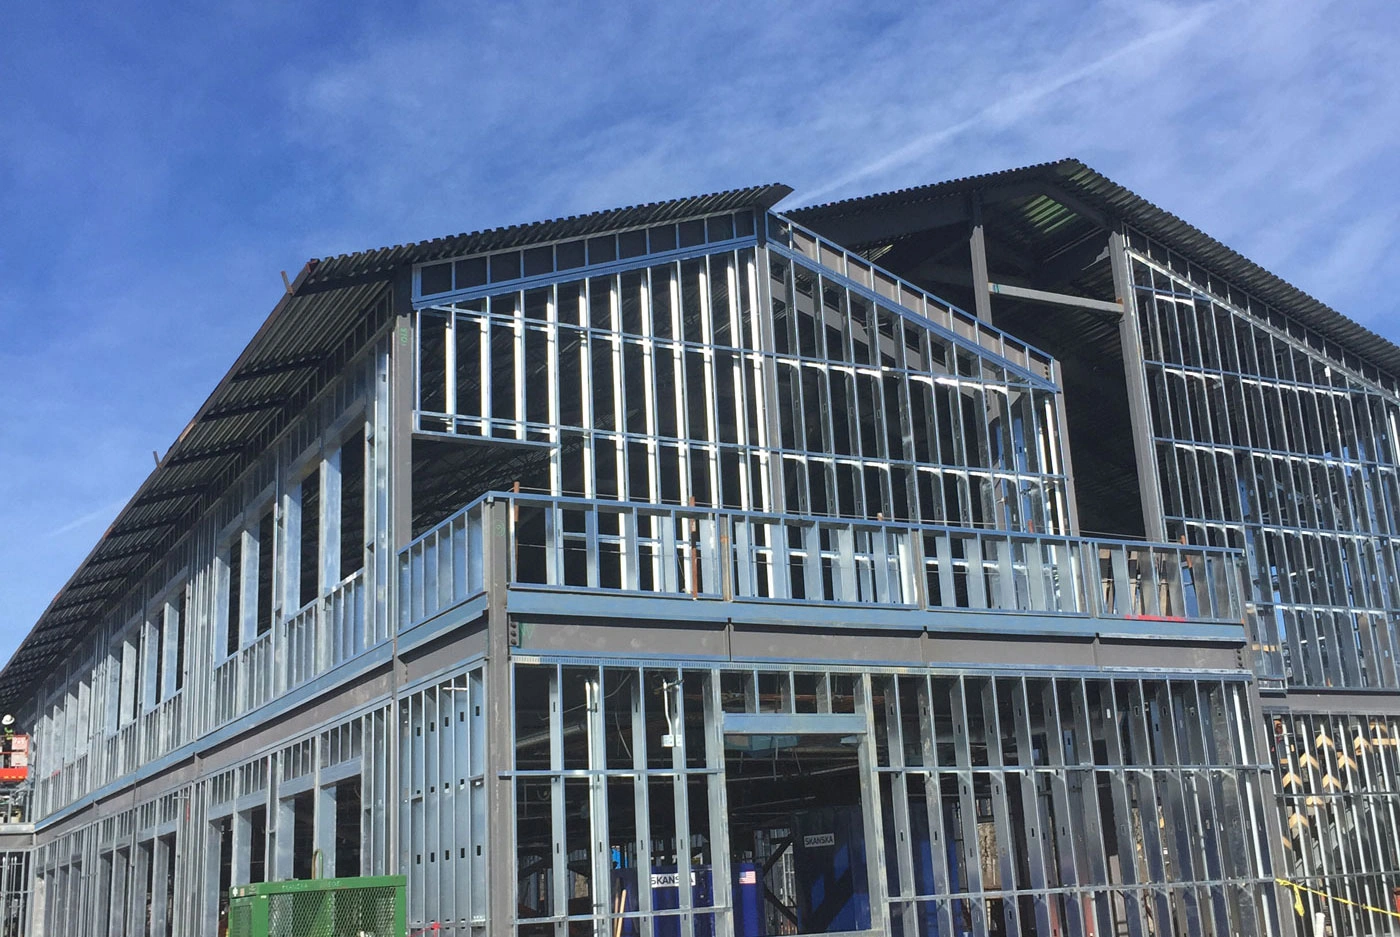
Chapa colaborante, terças, montantes e guias e estruturas de chapa leve. Chapa de 0,8 a 3,0 mm passa por 14 a 22 estações, com furos para parafusos e aberturas de instalações puncionados em linha.
Roll forming machines for steel structure →
Montantes, vigas caixa, vigas escalonadas e contraventamentos para estantes de paletes. Os rasgos gota, os reforços e os clipes de extremidade são puncionados e cortados em linha, pelo que os quadros são montados sem uma segunda passagem de furação.
Roll forming lines for storage racking →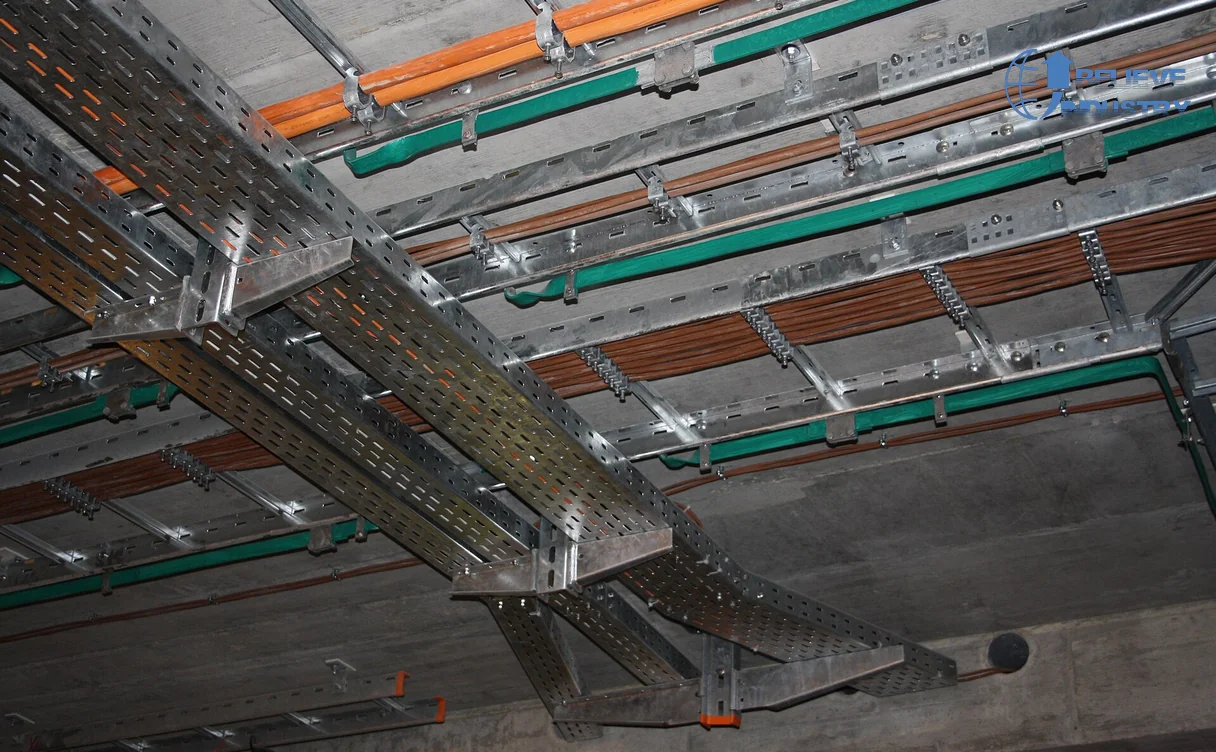
Caminho de cabos, perfis strut, estruturas de fixação solar e barramentos. As secções perfuradas e rasgadas exigem punçonagem em linha e uma serra voadora que mantenha o padrão de furos perpendicular ao corte.
Roll forming lines for cable tray and solar →
Caleira tipo K, caixa e semicircular, algerozes redondos e retangulares, rufos. As linhas portáteis formam a caleira em obra, pelo que o instalador envia bobina em vez de troços acabados.
Roll forming machines for gutter and downspout →
Marcos de porta de aço, painéis de porta de garagem, lâminas e guias de estore, portas de câmara frigorífica. O entalhe e o corte posterior são feitos em linha, pelo que os marcos chegam à linha de montagem prontos para soldar ou dobrar.
Roll forming machines for door and window →
Painéis de silo, perfis para estufa, pranchas de andaime, reforços e montantes e guias. Quando não existe secção padrão, um desenho torna-se primeiro ferramental e depois uma linha em funcionamento.
Roll forming machines for custom profiles →Estes são intervalos de planeamento. Os valores finais são confirmados após análise do desenho, do material e da meta de produção.
| Largura da bobina | 300 a 1.500 mm de série, mais largo a pedido |
|---|---|
| Espessura do material | 0,4 a 4,0 mm habitual, mais espesso em secções estruturais |
| Velocidade da linha | 3 a 4 m/min em linhas com prensa hidráulica, 10 a 15 m/min com prensa e punçonagem, 20 a 35 m/min em linhas rotativas e com serra voadora |
| Estações de conformação | 12 a 28, definido pela profundidade e pela tolerância da secção |
| Acionamento | Corrente, redutor ou servo independente por estação |
| Corte | Serra voadora, tesoura voadora ou corte com paragem |
| Controle | PLC e HMI com armazenamento de receitas e visualização de falhas |
| Coleta | Mesa de saída, empilhamento manual ou empilhadeira automática |
Quatro etapas desde o primeiro desenho até uma linha a funcionar na sua fábrica.
Envie um DXF, um PDF ou uma peça de amostra. A engenharia devolve uma nota de viabilidade e um plano de estações, normalmente em dois dias úteis.
Recebe a disposição, a lista de estações, a velocidade, o âmbito do ferramental, as utilidades e o preço. As opções são cotadas separadamente para que a comparação se mantenha clara.
A fabricação demora 45 a 90 dias. A linha é montada, testada com o seu material e filmada ou inspecionada antes do embalamento.
As máquinas são enviadas com manuais, lista de peças sobressalentes e esquemas elétricos. O arranque e a formação de operadores são feitos na fábrica ou por vídeo.
A maior parte do nosso trabalho vem de encomendas repetidas e recomendações, o que exige rigor nos três pontos.
O ferramental é concebido a partir do seu desenho e o padrão de conformação é confirmado antes de cortar os rolos. A tolerância da secção é acordada por escrito.
CE files follow the EU Marcação CE rules, and UK buyers get UKCA ready paperwork. Electrical drawings, packing lists and crating are prepared for 50+ destination countries.
O diagnóstico remoto, os rolos de reserva e as peças de desgaste, em conjunto com o arranque na fábrica, mantêm a linha a produzir muito depois da entrega.
Respostas curtas às perguntas que surgem antes de um orçamento.
Uma máquina perfiladeira é uma linha de produção contínua que curva bobina metálica através de uma série de estações de rolos motorizadas. Cada estação acrescenta uma pequena curvatura até a tira corresponder à secção acabada, e depois um corte ajusta-a ao comprimento.
A maioria das linhas inclui desbobinador, nivelador, alimentador servo, prensa de punçonagem, trem de perfilagem, corte e uma mesa de saída ou empilhadeira. A punçonagem e o empilhamento automático são opcionais em perfis simples.
Uma linha de perfil único com automação básica começa em cerca de 35.000 a 50.000 USD. As linhas com punçonagem em linha, alimentação servo, corte voador e empilhamento automático situam-se normalmente entre 90.000 e 180.000 USD. O número de estações, o ferramental, o tipo de corte e o nível de automação são os fatores que mais influenciam o preço.
A velocidade depende do processo. As linhas com prensa hidráulica trabalham a 3 ou 4 m/min, as linhas de prensa e punçonagem a 10 ou 15 m/min e as linhas rotativas ou com serra voadora a 20 ou 35 m/min. A densidade de punçonagem e o comprimento de corte definem normalmente o limite real.
Sim. O ferramental intermutável, os sistemas de cassete e os trens comutáveis C e Z permitem que uma linha cubra uma família de secções. A mudança varia de alguns minutos em projetos de cassete a várias horas em bancadas fixas.
O tempo de fabricação é tipicamente de 45 a 90 dias após a confirmação do desenho e do sinal. O transporte marítimo acrescenta 20 a 45 dias, conforme o destino.
Partilhe o desenho do perfil, a espessura do material, o padrão de furos e a meta de produção. A engenharia analisa o projeto e responde com um plano de estações e uma configuração de máquina adequada.
Página atualizada em outubro de 2026.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia