Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
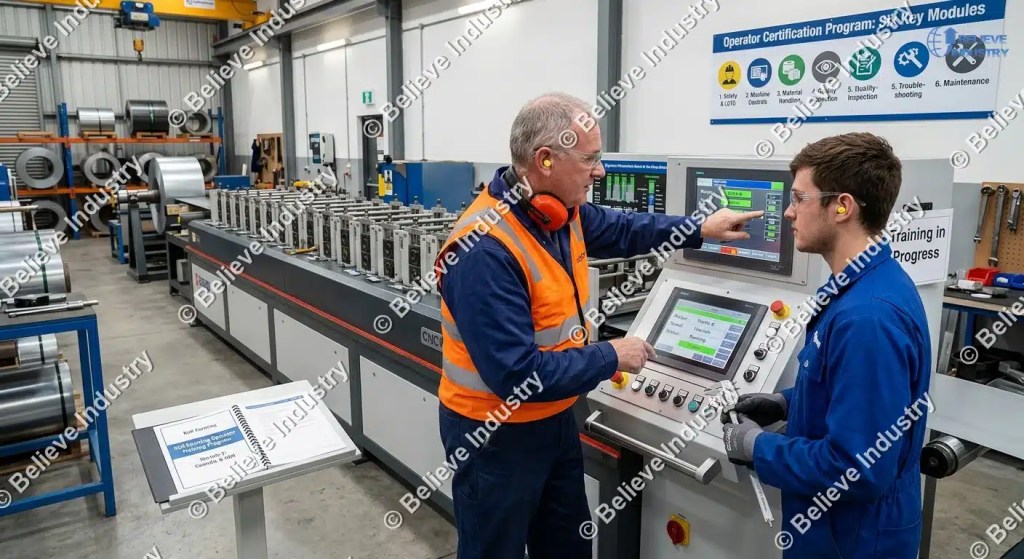
Como treinar operadores de máquina perfiladora se resume a um currículo estruturado e cronometrado que leva um novo contratado de zero a operar uma linha sozinho. Abrange seis módulos: segurança, controles da máquina, manuseio de materiais, inspeção de qualidade, solução de problemas e manutenção diária. Cada módulo termina com uma avaliação prática, e o programa completo dura de seis a oito semanas.
Definição de programa de treinamento de operadores: uma sequência documentada de instrução supervisionada, prática e testes que certifica que um trabalhador pode operar com segurança uma linha de perfilagem, manter as tolerâncias do perfil e responder a falhas sem ajuda de supervisor. Se não houver padrão escrito nem teste, é acompanhamento, não treinamento.
Nós encomendamos linhas de máquinas de perfilagem in 50+ countries. The best predictor of how a line performs in year two is not the machine brand or the steel grade. It is how well the operators were trained in the first month. Lines with a formal operator training program run fewer stops, less scrap, and faster coil changes for the life of the equipment.
Pular o treinamento parece barato no dia um e caro no terceiro mês.
A sucata aparece primeiro. Uma perfiladeira processando aço galvanizado de 0,5 mm pode produzir de 2 a 3 km de perfil fora de especificação na primeira hora de uma bobina mal alinhada. Isso é uma bobina inteira arruinada por uma única decisão de operador não treinado.
O tempo de inatividade vem em segundo. Quando um operador não distingue uma falha hidráulica de uma falha de sensor, cada parada vira um pedido de ajuda. Linhas que auditamos no primeiro ano mostram de 30 a 40 por cento das paradas não planejadas atribuídas a erro do operador.
A segurança é terceira. Uma linha de perfilagem tem pontos de esmagamento nas guias de entrada, ferramentas rotativas e lâminas de corte voador. regras de proteção de máquinas da OSHA sob 29 CFR 1910.212 existem porque trabalhadores não treinados se machucam exatamente nesses pontos. O desgaste da máquina é o quarto. Pressão incorreta do entrerolos ou guias de entrada desalinhadas desgastam as bordas das ferramentas meses antes. Leia como uma máquina perfiladora funciona antes de montar seu plano de treinamento, pois cada módulo abaixo corresponde a uma estação dessa linha.
Módulo | Tópico | Horas | Avaliação prática |
1 | Segurança e bloqueio e etiquetagem (LOTO) | 12 | Demonstrar LOTO completo, nomear todos os botões de parada de emergência de olhos vendados |
2 | Controles da máquina e IHM | 16 | Executar uma troca de receita e ciclo seguro de início e parada |
3 | Manuseio de material e bobina | 20 | Carregar, centralizar e alinhar uma bobina com menos de 2 m de sucata |
4 | Inspeção de qualidade | 16 | Medir 8 pontos do perfil, registrar resultados, julgar aprovado ou reprovado |
5 | Solução de problemas | 20 | Diagnosticar 5 falhas injetadas em até 10 minutos cada |
6 | Manutenção diária | 16 | Completar o checklist completo do turno sozinho em 25 minutos |
O tempo total de contato é de cerca de 100 horas ao longo de seis semanas, seguido de duas a quatro semanas de produção supervisionada antes dos turnos solo. Comprimir o cronograma e as notas de avaliação caem todas as vezes. Fábricas que tentam em duas semanas durante pedidos urgentes pagam o custo de retrabalho no segundo mês.
Novos operadores passam os dois primeiros dias apenas com segurança. Isso é deliberado. O processo de perfilagem passa aço de bobina pesado por rolos rotativos em velocidade, e os pontos de lesão não perdoam segundas chances.
Conteúdo principal do módulo de segurança:
A avaliação é física, não escrita. O aprendiz deve bloquear a linha de memória e, em seguida, encontrar e pressionar todas as paradas de emergência em até 60 segundos. Operadores que falham nisso não avançam para o treinamento de controles. Fábricas alinhadas com ISO 45001 reconhecerão a estrutura, pois verificações documentadas de competência são um requisito central desse padrão.

O treinamento de controles ensina o operador a falar com a máquina. Linhas modernas operam por meio de uma IHM com armazenamento de receitas, controle de velocidade, entrada de comprimento de corte e histórico de falhas. Uma máquina perfiladora CNC adiciona lotes e programas de comprimento.
Os aprendizes devem dominar cinco operações antes de serem considerados qualificados em controles:
O último ponto é o mais importante. Operadores que limpam um alarme sem registrá-lo criam problemas invisíveis, e um mês depois ninguém consegue rastrear por que as dimensões desviaram. Insista no registro de falhas desde o primeiro dia do treinamento de controles.
A avaliação ocorre em uma troca de trabalho real: carregar uma nova receita, ajustar a mesa de saída, ciclar a linha do frio à velocidade máxima e de volta à parada. Em linhas com cortes acionados por servo, inclua a verificação de ponto zero da perfilagem por servo, pois uma verificação de zero pulada aparece como peças fora de comprimento em poucos minutos.

A maioria dos erros de operador no primeiro ano ocorre na frente da linha. O treinamento de manuseio de bobina abrange o desbobinador, o alinhamento da tira e a identificação do material.
Os aprendizes aprendem o carregamento de bobina no próprio desbobinador: sinais de guindauto ou empilhadeira, expansão do mandril, centralização da bobina e remoção segura da cinta. Depois o alinhamento da tira, onde mora a sucata. Um operador treinado alinha a ponta de uma tira de 0,5 mm pelo nivelador e guias de entrada com menos de 2 metros de desperdício. Um não treinado queima 20 metros na primeira tentativa.
O conhecimento de material é a metade oculta deste módulo. Os operadores devem ler um certificado de usina, conferir o grau e a espessura com a ficha do trabalho e identificar danos nas bordas antes que a bobina alimente a ferramentaria. Material errado está por trás de muitas reclamações de dimensão que são culpadas na máquina.
Este módulo se combina naturalmente com como reduzir o tempo de troca de bobina, pois uma rotina de alinhamento treinada também é rápida. A mesma disciplina que economiza sucata economiza tempo de inatividade.
Avaliação: carregar uma bobina de 3 toneladas, alinhar a linha e atingir a velocidade máxima com menos de 2 metros de sucata e nenhuma violação de segurança.

O treinamento de qualidade dá aos operadores os olhos para detectar desvio antes que vire sucata. Começa com o desenho do perfil e as indicações de tolerância.
Cada aprendiz aprende a medir o perfil em oito pontos fixos: largura total, duas alturas, dois comprimentos de aba, largura da alma e dois ângulos, usando paquímetro e transferidor. A inspeção de primeira peça ocorre após cada troca de bobina e de receita, sem exceções.
O hábito de registro é a verdadeira habilidade. Os aprendizes registram medições em uma folha de verificação a cada hora, para que o desvio apareça como tendência em vez de surpresa. Quando surgem problemas de dimensão, os operadores percorrem as suspeitas padrão em ordem: alinhamento da guia de entrada antes da ferramentaria, espessura do material conforme o certificado da usina antes do entrerolos e, então, alinhamento do estande conferido com o relatório de comissionamento.
O método profundo por trás do alinhamento e correção de estandes está em nosso guia de alinhamento e calibração de perfilagem. Dê a cada operador certificado uma cópia impressa. Os que o leem são os que detectam um desvio de 0,3 mm antes que ele estrague um palete.

A solução de problemas é treinada, não herdada. O método é simples: ensine uma ordem diagnóstica fixa e depois teste-a com falhas injetadas.
Os aprendizes aprendem o mapa de sintoma a causa para as seis paradas de perfilagem mais comuns:
Sintoma | Primeira verificação | Segunda verificação |
Entupimento de tira na entrada | Alinhamento da guia, rebarbas na borda da tira | Centralização da bobina no mandril |
Torção do perfil | Esquadramento da guia de entrada | Entrerolos esquerdo contra direito |
Bordas onduladas | Espessura do material contra ficha do trabalho | Entrerolos muito apertado |
Arco ou camber | Alinhamento do estande | Enrolamento da bobina |
Cortes fora de comprimento | Contato da roda encoder | Calibração de corte por comprimento |
Poças de óleo | Conexões hidráulicas, roteamento de mangueira | Condição do filtro e pressão |
A técnica de treinamento é a injeção de falhas. Um supervisor cria um problema conhecido, como uma guia de entrada solta ou um entrerolos mal ajustado, e o aprendiz deve diagnosticá-lo em até 10 minutos usando a ordem fixa. Cinco falhas injetadas, cinco passagens, e o módulo está completo.
Os formados neste módulo mudam o clima no chão de fábrica. As falhas deixam de ser misteriosas. O processo de perfilagem deixa de ser uma caixa preta, e os operadores começam a levar causas raiz para a reunião matinal em vez de apenas sintomas.

O último módulo protege tudo o que os cinco primeiros construíram. O treinamento de manutenção diária transforma o manual em uma rotina de 25 minutos de propriedade do operador.
O checklist padrão abrange nível e temperatura do óleo hidráulico, pontos de lubrificação nos estandes de rolos e corte, pressão do ar, tensão de corrente e correia, limpeza da roda encoder e do foto-olho e desobstrução do transportador de sucata. Os aprendizes também aprendem a linha de fronteira: o que podem consertar sozinhos, como uma conexão solta ou sensor sujo, contra o que vai para a equipe de manutenção, como qualquer coisa dentro de um armário elétrico.
O hábito importa mais que a lista. Uma linha mantida a cada turno por cinco anos roda como uma linha de três anos. Uma linha mantida quando alguém lembra roda como uma linha de dez anos. A cobertura de cuidados com a linha de perfilagem na mídia do setor repete a mesma conclusão: manutenção pequena e consistente supera manutenção profunda periódica.
Avaliação: completar o checklist completo sozinho, com seleção correta de óleo e lubrificante, em até 25 minutos, com cada entrada de registro preenchida.

Espalhe os módulos ao longo de seis semanas para que a prática possa se repetir. Programas comprimidos falham porque as habilidades precisam de descanso entre as sessões.
Semana | Foco | Nível de supervisão |
1 | Segurança, LOTO, anatomia da linha | Nunca sozinho |
2 | Controles, IHM, receitas | Supervisor no painel |
3 | Manuseio de bobina, prática de alinhamento | Supervisor no chão de fábrica |
4 | Inspeção de qualidade, folhas de verificação | Verificações pontuais, por hora |
5 | Solução de problemas, injeção de falhas | Supervisor injeta falhas semanalmente |
6 | Manutenção, execuções solo completas | Apenas observação remota |
A semana 6 termina com uma execução de certificação: dois turnos completos solo, taxa de sucata e produção registradas, dimensões dentro da tolerância em ambos os turnos. Passe nisso e o operador está certificado.
A certificação dá espinha dorsal ao programa. Recomendamos três níveis com recertificação anual.
Nível | Título | Escopo | Recertificação |
1 | Operador de linha | Opera uma linha, uma família de perfis | Anual, escrita mais prática |
2 | Operador sênior | Trocas de receita, recuperação de falhas, treina novos contratados | Anual, adiciona teste de injeção de falhas |
3 | Supervisor de célula | Agendamento multi-linha, aprovação de qualidade, auditorias de segurança | Anual, adiciona dever de auditoria LOTO |
Os operadores de Nível 2 são seu multiplicador de treinamento. Cada fábrica que comissionamos para uma máquina perfiladora personalizada deve nominar um candidato de Nível 2 durante a semana de instalação, enquanto o engenheiro de comissionamento está no local e o material de treinamento está fresco. Essa única decisão mantém o conhecimento no prédio depois que saímos.


Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Ler mais

Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Ler mais
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Ler mais
Step Beam Production Process: From Coil to Pallet Rack Beam...
Ler mais English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



