Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM

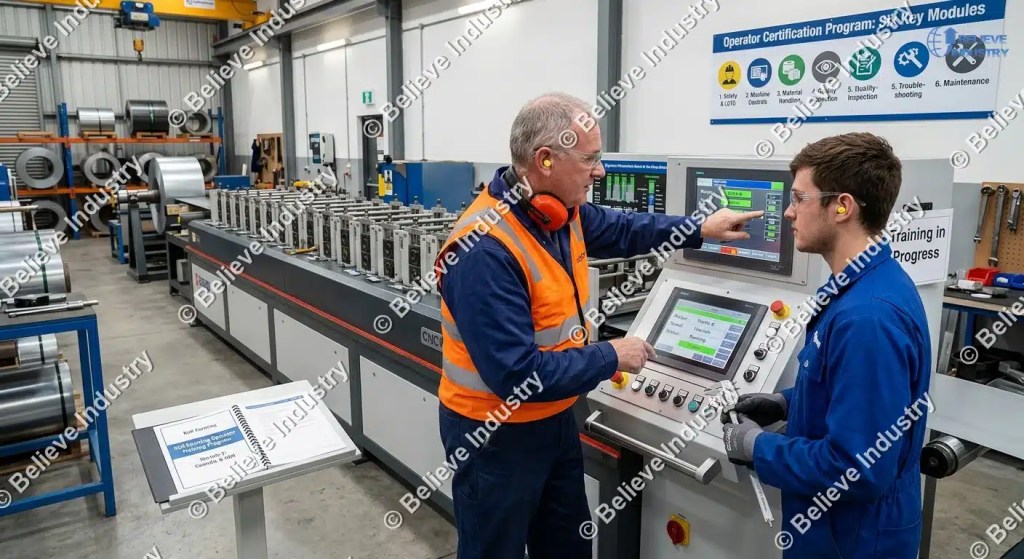
Rulo şekillendirme makinesi operatörlerini nasıl eğitirsiniz sorusu, yeni bir işe alınanı sıfırdan tek başına hat çalıştırmaya götüren yapılandırılmış ve sürelendirilmiş bir müfredata dayanır. Altı modülü kapsar: güvenlik, makine kontrolleri, malzeme taşıma, kalite kontrol, arıza giderme ve günlük bakım. Her modül uygulamalı bir değerlendirmeyle biter ve programın tamamı altı ila sekiz hafta sürer.
Operatör eğitim programı tanımı: bir işçinin rulo şekillendirme hattını güvenli biçimde çalıştırabilmesini, profil toleranslarını koruyabilmesini ve arızalara amir desteği olmadan müdahale edebilmesini belgeleyen gözetimli eğitim, uygulama ve sınav dizisi. Yazılı bir standart ve sınav yoksa bu eğitim değil, gözlemlemektir.
Rulo şekillendirme makinesi hatlarını 20'den fazla ülkede devreye alıyoruz. Bir hattın ikinci yıldaki performansını en iyi belirleyen şey makine markası veya çelik sınıfı değildir. Operatörlerin ilk ayda ne kadar iyi eğitildiğidir. Resmi bir operatör eğitim programı olan hatlar, ekipmanın ömrü boyunca daha az duruş, daha az hurda ve daha hızlı rulo değişimi yaşar.
Eğitimi atlamak ilk gün ucuz, üçüncü ayda pahalı görünür.
Hurda ilk ortaya çıkar. 0,5 mm galvanizli çelik işleyen bir rulo şekillendirme makinesi, yanlış geçirilmiş bir rulo başında ilk saat içinde 2 ila 3 km standart dışı profil üretebilir. Bu, eğitimsiz bir operatörün tek bir kararıyla bir rulo çöpe gittiği anlamına gelir.
Durma süresi ikinci sırada gelir. Bir operatör hidrolik arızayı sensör arızasından ayırt edemiyorsa her durma bir yardım çağrısına dönüşür. İlk yılında denetlediğimiz hatlarda planlanmamış duruşların yüzde 30 ila 40'ı operatör hatasına dayanır.
Güvenlik üçüncü sırada gelir. Rulo şekillendirme hattında giriş kılavuzlarında, dönen kalıplarda ve uçan kesme bıçaklarında sıkışma noktaları vardır. OSHA makine koruyucu kuralları 29 CFR 1910.212 kapsamında vardır, çünkü eğitimsiz işçiler tam da bu noktalarda yaralanır. Makine aşınması dördüncüsüdür. Yanlış rulo açıklığı baskısı veya yanlış hizalı giriş kılavuzları kalıp kenarlarını aylar öncesinden aşındırır. Eğitim planınızı oluşturmadan önce rulo şekillendirme makinesinin nasıl çalıştığını okuyun, çünkü aşağıdaki her modül bu hattaki bir üniteye karşılık gelir.
Modül | Konu | Saat | Uygulamalı değerlendirme |
1 | Güvenlik ve kilitleme-etiketleme | 12 | Tam LOTO uygulamasını gösterir, tüm acil durdurma düğmelerini gözleri kapalı olarak adlandırır |
2 | Makine kontrolleri ve HMI | 16 | Bir reçete değişikliği ve güvenli başlatma/durdurma döngüsü uygular |
3 | Malzeme ve rulo taşıma | 20 | 2 m'nin altında hurdayla bir rulo yükler, ortalar ve hatta geçirir |
4 | Kalite kontrol | 16 | Profilin 8 noktasını ölçer, sonuçları kaydeder, kabul/ret kararını verir |
5 | Arıza giderme | 20 | Her biri 10 dakika içinde 5 yerleştirilmiş arızayı teşhis eder |
6 | Günlük bakım | 16 | Vardiya kontrol listesinin tamamını 25 dakikada tek başına tamamlar |
Toplam eğitim süresi altı hafta boyunca yaklaşık 100 saattir, ardından tek başına vardiyalara geçmeden önce iki ila dört haftalık gözetimli üretim gelir. Takvimi sıkıştırırsanız değerlendirme puanları her seferinde düşer. Yoğun siparişlerde bunu iki haftada deneyen tesisler, yeniden işleme maliyetini ikinci ayda öder.
Yeni operatörler ilk iki günü yalnızca güvenliğe ayırır. Bu bilinçlidir. Rulo şekillendirme süreci ağır rulo çeliğini dönen makaralardan yüksek hızda geçirir ve yaralanma noktaları ikinci şans vermez.
Güvenlik modülünün temel içeriği:
Değerlendirme yazılı değil, fizikseldir. Stajyer hattı ezbere kilitlemeli, ardından tüm acil durdurma düğmelerini 60 saniye içinde bularak basmalıdır. Bunu başaramayan operatörler kontroller eğitimine geçmez. ISO 45001 ile uyumlu tesisler bu yapıyı tanıyacaktır, çünkü belgelenmiş yetkinlik kontrolleri bu standardın temel gereksinimlerindendir.

Kontroller eğitimi operatörü makineyle konuşmayı öğretir. Modern hatlar reçete depolama, hız kontrolü, kesim boyu girişi ve arıza geçmişi bulunan bir HMI üzerinden çalışır. CNC rulo şekillendirme makinesi bunun üzerine gruplama ve boy programları ekler.
Stajyerler kontroller eğitimli sayılmadan önce beş işlemi ustalaşmalıdır:
Son madde en önemlisidir. Alarmı kaydetmeden sıfırlayan operatörler görünmez sorunlar yaratır ve bir ay sonra boyutların neden kaydığını kimse izleyemez. Kontroller eğitiminin ilk günden itibaren arıza kaydı zorunlu tutun.
Değerlendirme gerçek bir iş değişikliğiyle yapılır: yeni bir reçete yükleyin, ayar masasını düzenleyin, hattı soğuktan tam hıza ve geri duruşa kadar çalıştırın. Servo tahrikli kesme üniteli hatlarda servo rulo şekillendirme sıfır nokta kontrolünü de ekleyin, çünkü atlanan bir sıfır kontrolü dakikalar içinde boy hatalı parçalar olarak ortaya çıkar.

İlk yıldaki operatör hatalarının çoğu hattın ön tarafında olur. Rulo taşıma eğitimi rulo açıcıyı, şerit geçirmeyi ve malzeme tanımlamayı kapsar.
Stajyerler rulo yüklemeyi doğrudan rulo açıcı üzerinde öğrenir: vinç veya forklift sinyalleri, mandrel genişletme, rulo ortalama ve güvenli bant sökme. Ardından hurdanın olduğu şerit geçirme gelir. Eğitimli bir operatör 0,5 mm şerit başını düzleştirici ve giriş kılavuzlarından 2 metrenin altında atıkla geçirir. Eğitimsiz bir operatör ilk denemede 20 metreyi harcar.
Malzeme bilgisi bu modülün görünmeyen yarısıdır. Operatörler fabrika sertifikasını okumalı, sınıf ve kalınlığı iş emirine karşı kontrol etmeli, rulo kalıba girmeden önce kenar hasarını tespit etmelidir. Boyut şikâyetlerinin çoğunun arkasında hatalı malzeme vardır ve bunlar makineye yüklenir.
Bu modül doğal olarak rulo değişim süresi nasıl azaltılır rehberiyle birlikte kullanılır, çünkü eğitimli bir geçirme rutini aynı zamanda hızlı olan rutindir. Hurdayı tasarruf eden disiplin aynı şekilde durma süresini de tasarruf eder.
Değerlendirme: 3 tonluk bir rulo yükleyin, hattı geçirin ve 2 metrenin altında hurdayla, güvenlik ihlali olmadan tam hıza ulaşın.

Kalite eğitimi operatörlerine kaymanın hurdaya dönüşmeden önce fark edebilecekleri bir göz verir. Profil çizimi ve tolerans notlarıyla başlar.
Her stajyer profili sekiz sabit noktada ölçmeyi öğrenir: toplam genişlik, iki yükseklik, iki bacak uzunluğu, gövde genişliği ve iki açı, kaliper ve açıölçer kullanarak. İlk parça kontrolü her rulo ve reçete değişikliğinden sonra yapılır, istisnasız.
Asıl beceri kayıt tutma alışkanlığıdır. Stajyerler ölçümleri saatte bir kontrol listesine kaydeder, böylece kayma sürpriz yerine bir eğilim olarak görünür. Boyut sorunları çıktığında operatörler standart şüphelileri sırayla ele alır: kalıptan önce giriş kılavuzu hizası, sonra rulo açıklığından önce malzeme kalınlığının fabrika sertifikasına karşı kontrolü, ardından devreye alma raporuna göre kontrol edilen ünite hizası.
Ünite hizası ve düzeltmesinin arkasındaki ayrıntılı yöntem rulo şekillendirme hizalama ve kalibrasyon rehberimizde yer alır. Sertifikalı her operatöre basılı bir kopya verin. Onu okuyanlar, 0,3 mm'lik bir kaymayı bir paleti mahvetmeden önce yakalayanlardır.

Arıza giderme öğretilir, devralınmaz. Yöntem basittir: sabit bir teşhis sırası öğretin, sonra onu yerleştirilmiş arızalarla test edin.
Stajyerler rulo şekillendirmede en sık görülen altı durmanın belirti-neden haritasını öğrenir:
Belirti | İlk kontrol | İkinci kontrol |
Girişte şerit tıkanması | Kılavuz hizası, şerit kenarındaki çapaklar | Mandrel üzerinde rulo ortalama |
Profil burulması | Giriş kılavuzunda diklik sapması | Sol ve sağ rulo açıklığı farkı |
Dalgalı kenarlar | Malzeme kalınlığı ile iş emri karşılaştırması | Rulo açıklığı çok dar |
Yaylanma veya kendinden eğim | Ünite hizası | Malzeme rulosunun kendinden eğimi |
Boy hatalı kesimler | Encoder tekerleği teması | Sabit boy kesim kalibrasyonu |
Yağ birikintileri | Hidrolik bağlantı elemanları, hortum güzergahı | Filtre durumu ve basıncı |
Eğitim tekniği arıza yerleştirmedir. Bir amir bilinen bir sorun oluşturur, örneğin gevşemiş bir giriş kılavuzu veya yanlış ayarlanmış bir rulo açıklığı, stajyer sabit sırayı kullanarak 10 dakika içinde teşhis etmelidir. Beş yerleştirilmiş arıza, beş başarılı geçiş ve modül tamamlanır.
Bu modülü bitirenler sahadaki havayı değiştirir. Arızalar artık gizemli olmaktan çıkar. Rulo şekillendirme süreci kara kutu olmaktan çıkar ve operatörler sabah toplantısına yalnızca belirtilerin değil, kök nedenlerin getirir.

Son modül, ilk beşinin kurduğu her şeyi korur. Günlük bakım eğitimi kılavuzu operatörün sahiplendiği 25 dakikalık bir rutine dönüştürür.
Standart kontrol listesi hidrolik yağ seviyesi ve sıcaklığını, profil kalıplama yuvaları ve kesme ünitesindeki yağlama noktalarını, hava basıncını, zincir ve kayış gerginliğini, encoder tekerleği ve fotoeleman temizliğini, hurda konveyörü açıklığını kapsar. Stajyerler ayrıca sınırı öğrenir: gevşek bir bağlantı elemanı veya kirli bir sensör gibi kendilerinin çözebileceği işler ile elektrik panosunun içindeki her şey gibi bakım ekibine gidecek işler.
Liste kadar alışkanlık önemlidir. Beş yıl boyunca her vardiyada bakım yapılan hat, üç yıllık bir hat gibi çalışır. Biri aklına geldiğinde bakım yapılan hat ise on yıllık bir hat gibi çalışır. Rulo şekillendirme hattı bakımı konusundaki sektör medyası haberleri aynı bulguyu tekrarlar: düzenli küçük bakım, periyodik derin bakımdan iyidir.
Değerlendirme: doğru yağ ve yağlayıcı seçimiyle kontrol listesinin tamamını 25 dakika içinde, her kayıt girisi doldurulmuş olarak tek başına tamamlayın.

Uygulamanın tekrarlanabilmesi için modülleri altı haftaya yayın. Sıkıştırılmış programlar başarısız olur, çünkü beceriler seanslar arasında dinlenmeye ihtiyaç duyar.
Hafta | Odak | Gözetim düzeyi |
1 | Güvenlik, LOTO, hat anatomisi | Hiçbir zaman yalnız değil |
2 | Kontroller, HMI, reçeteler | Panel başında amir |
3 | Rulo taşıma, geçirme pratiği | Sahada amir |
4 | Kalite kontrol, kontrol listeleri | Saatlik spot kontrol |
5 | Arıza giderme, arıza yerleştirme | Amir haftalık olarak arıza yerleştirir |
6 | Bakım, tam bağımsız çalıştırmalar | Yalnızca uzaktan gözlem |
6. hafta bir sertifikasyon çalıştırmasıyla biter: iki tam vardiya tek başına, hurda oranı ve üretim kaydedilir, boyutlar her iki vardiyada da tolerans içinde olur. Bunu geçen operatör sertifikalandırılır.
Sertifikasyon programa omurga verir. Yıllık yeniden sertifikasyonla birlikte üç seviye öneriyoruz.
Seviye | Unvan | Kapsam | Yeniden sertifikasyon |
1 | Hat operatörü | Tek hat, tek profil ailesi çalıştırır | Yıllık, yazılı ve uygulamalı |
2 | Kıdemli operatör | Reçete değişiklikleri, arıza giderme, yeni işe alınanları eğitir | Yıllık, arıza yerleştirme testi eklenir |
3 | Ünite sorumlusu | Çok hatlı planlama, kalite onayı, güvenlik denetimleri | Yıllık, LOTO denetim görevi eklenir |
Seviye 2 operatörler eğitiminizi çarpan etkisine sahiptir. özel rulo şekillendirme makinesi için devreye aldığımız her tesis, montaj haftasında bir Seviye 2 adayı göstermelidir; böylece devreye alma mühendisi sitede ve eğitim materyali tazedir. Bu tek karar, biz ayrıldıktan sonra bilginin tesiste kalmasını sağlar.


İskele Sacı Makinesi Birleşik Devletler Alıcısına Gönderilmek Üzere Hazır...
Devamını Oku

Marine Roll Forming Machines: 5 Gemi İnşaatı Profili, bir marine roll...
Devamını Oku
Demiryolu için profil haddeleme makinesi: 5 altyapı profili. Bir raylı...
Devamını Oku
Raf dikme makinesi kurulumu: ilk iyi profilinize giden 12 adım...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








