Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
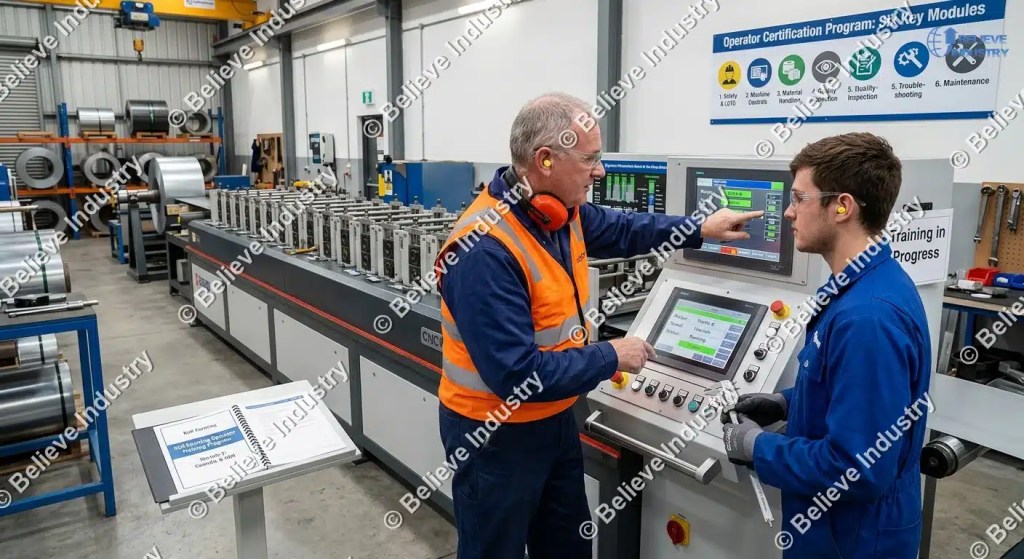
Cara melatih operator Mesin Roll Forming bermuara pada kurikulum berstruktur dan berjadual yang membawa pekerja baru dari kosong hingga mengendalikan satu barisan sendirian. Ia merangkumi enam modul: keselamatan, kawalan mesin, pengendalian bahan, pemeriksaan kualiti, penyelesaian masalah, dan penyelenggaraan harian. Setiap modul berakhir dengan penilaian amali, dan keseluruhan program berjalan selama enam hingga lapan minggu.
Takrif program latihan operator: satu turutan berdokumen bagi arahan, amali, dan ujian yang diselia yang mengesahkan pekerja boleh mengendalikan barisan Mesin Roll Forming secara selamat, mengekalkan toleransi profil, dan bertindak balas terhadap kerosakan tanpa bantuan penyelia. Jika tiada standard bertulis dan tiada ujian, itu adalah mengekori, bukan latihan.
Kami membuat komisen talian mesin membentuk gulungan in 50+ countries. The best predictor of how a line performs in year two is not the machine brand or the steel grade. It is how well the operators were trained in the first month. Lines with a formal operator training program run fewer stops, less scrap, and faster coil changes for the life of the equipment.
Melangkau latihan kelihatan murah pada hari pertama dan mahal menjelang bulan ketiga.
Scrap muncul dahulu. Sebuah Mesin Roll Forming yang mengendalikan keluli bergalvani 0.5 mm boleh menghasilkan 2 hingga 3 km profil luar spesifikasi dalam jam pertama kepala coil yang tersalah-benang. Itu adalah satu coil penuh yang rosak akibat satu keputusan operator tidak terlatih.
Masa henti adalah kedua. Apabila operator tidak dapat membezakan kerosakan hidraulik daripada kerosakan penderia, setiap hentian menjadi panggilan meminta bantuan. Barisan yang kami audit pada tahun pertama menunjukkan 30 hingga 40 peratus hentian tidak dirancang dapat dikesan kepada ralat operator.
Keselamatan adalah ketiga. Sebuah barisan Mesin Roll Forming mempunyai titik picit pada panduan masuk, kelengkapan berputar, dan bilah pemotong terbang. Peraturan pelindungan mesin OSHA di bawah 29 CFR 1910.212 wujud kerana pekerja tidak terlatih cedera tepat di titik ini. Kehausan mesin adalah keempat. Tekanan celah roll salah atau panduan masuk tidak sejajar menggigit tepi kelengkapan beberapa bulan lebih awal. Baca cara Mesin Roll Forming berfungsi sebelum membina pelan latihan anda, kerana setiap modul di bawah memetakan ke satu stesen pada barisan itu.
Modul | Topik | Jam | Penilaian amali |
1 | Keselamatan dan lockout tagout | 12 | Demonstrasikan LOTO penuh, sebut semua e-stop dengan mata tertutup |
2 | Kawalan mesin dan HMI | 16 | Jalankan pertukaran resipi dan kitaran mula/henti selamat |
3 | Pengendalian bahan dan coil | 20 | Muat, pusatkan, dan benang coil dengan kurang daripada 2 m scrap |
4 | Pemeriksaan kualiti | 16 | Ukur 8 titik profil, log keputusan, nilai lulus/gagal |
5 | Penyelesaian masalah | 20 | Diagnos 5 kerosakan terbenih dalam 10 minit setiap satu |
6 | Penyelenggaraan harian | 16 | Lengkapkan senarai semak syif penuh sendirian dalam 25 minit |
Jumlah masa hubungan sekitar 100 jam selama enam minggu, kemudian dua hingga empat minggu pengeluaran diselia sebelum syif sendirian. Padatkan garis masa dan skor penilaian jatuh setiap kali. Kilang yang cuba dalam dua minggu semasa pesanan tergesa-gesa membayar kos kerja semula pada bulan kedua.
Operator baru menghabiskan dua hari pertama hanya untuk keselamatan. Itu adalah disengajakan. Proses roll forming mengalirkan keluli coil berat melalui roll berputar pada kelajuan, dan titik kecederaan tidak memaafkan peluang kedua.
Kandungan teras untuk modul keselamatan:
Penilaian adalah fizikal, bukan bertulis. Pelatih mesti mengunci keluar barisan dari ingatan, kemudian cari dan tekan semua e-stop dalam 60 saat. Operator yang gagal ini tidak maju ke latihan kawalan. Kilang yang selaras dengan ISO 45001 akan mengenali struktur tersebut, kerana pemeriksaan kecekapan berdokumen adalah keperluan teras standard itu.

Latihan kawalan mengajar operator bercakap dengan mesin. Barisan moden berjalan melalui HMI dengan storan resipi, kawalan kelajuan, kemasukan panjang potongan, dan sejarah kerosakan. Sebuah Mesin Roll Forming CNC menambah pemekatan dan program panjang di atasnya.
Pelatih mesti menguasai lima operasi sebelum mereka dikira layak kawalan:
Titik terakhir paling penting. Operator yang mengosongkan amaran tanpa merekodnya mewujudkan masalah tidak kelihatan, dan sebulan kemudian tiada siapa dapat mengesan mengapa dimensi terpesong. Tekankan pencatatan kerosakan dari hari pertama latihan kawalan.
Penilaian berjalan pada pertukaran kerja sebenar: muat resipi baru, laraskan meja runout, kitarkan barisan dari sejuk ke kelajuan penuh dan kembali ke henti. Pada barisan dengan pemotong berpacu servo, sertakan semakan titik sifar servo roll forming, kerana semakan sifar yang dilangkau muncul sebagai bahagian luar panjang dalam beberapa minit.

Kebanyakan ralat operator pada tahun pertama berlaku di bahagian hadapan barisan. Latihan pengendalian coil merangkumi uncoiler, benang jalur, dan pengecaman bahan.
Pelatih mempelajari pemuatan coil pada uncoiler itu sendiri: isyarat kren atau forklift, pengembangan mandrel, pemusatan coil, dan pengupasan strap selamat. Kemudian benang jalur, di mana scrap berada. Seorang operator terlatih membenang kepala jalur 0.5 mm melalui pemaras dan panduan masuk dengan kurang daripada 2 meter pembaziran. Yang tidak terlatih membakar 20 meter pada percubaan pertama.
Pengetahuan bahan adalah separuh tersembunyi modul ini. Operator mesti membaca sijil kilang, menyemak gred dan ketebalan berbanding kad kerja, dan mengesan kerosakan tepi sebelum coil masuk ke kelengkapan. Bahan salah berada di sebalik banyak aduan dimensi yang dipersalahkan pada mesin.
Modul ini berpasangan secara semula jadi dengan cara mengurangkan masa pertukaran coil, kerana rutin benang terlatih juga pantas. Disiplin yang sama yang menjimatkan scrap menjimatkan masa henti.
Penilaian: muat coil 3 tan, benang barisan, dan capai kelajuan penuh dengan kurang daripada 2 meter scrap dan tiada pelanggaran keselamatan.

Latihan kualiti memberi operator mata untuk menangkap terpesong sebelum ia menjadi scrap. Ia bermula dengan lukisan profil dan catatan toleransi.
Setiap pelatih mempelajari mengukur profil pada lapan titik tetap: lebar keseluruhan, dua ketinggian, dua panjang kaki, lebar web, dan dua sudut, menggunakan kaliper dan sesiku. Pemeriksaan artikel pertama berlaku selepas setiap pertukaran coil dan pertukaran resipi, tiada pengecualian.
Tabiat pencatatan adalah kemahiran sebenar. Pelatih merekod ukuran pada helaian semak setiap jam, supaya terpesong muncul sebagai trend dan bukannya kejutan. Apabila masalah dimensi muncul, operator melalui suspek standard mengikut urutan: penjajaran panduan masuk sebelum kelengkapan, ketebalan bahan berbanding sijil kilang sebelum celah roll, kemudian penjajaran tapak disemak terhadap laporan komisen.
Kaedah mendalam di sebalik penjajaran dan pembetulan tapak terdapat dalam panduan penjajaran dan kalibrasi roll forming kami. Berikan setiap operator bertauliah satu salinan bercetak. Mereka yang membacanya adalah mereka yang menangkap terpesong 0.3 mm sebelum ia merosakkan satu palet.

Penyelesaian masalah dilatih, bukan diwarisi. Kaedahnya mudah: ajar satu susunan diagnostik tetap, kemudian uji dengan kerosakan terbenih.
Pelatih mempelajari peta gejala-kepunca bagi enam hentian roll forming paling biasa:
Gejala | Semakan pertama | Semakan kedua |
Jalur tersumbat di pintu masuk | Penjajaran panduan, bintilan pada tepi jalur | Pemusatan coil pada mandrel |
Pintalan profil | Kesegiempatan panduan masuk | Celah roll kiri berbanding kanan |
Tepi berombak | Ketebalan bahan berbanding kad kerja | Celah roll terlalu ketat |
Lengkungan atau camber | Penjajaran tapak | Set coil bahan |
Potongan luar panjang | Sentuhan roda enkoder | Kalibrasi potong-ke-panjang |
Genangan minyak | Kelengkapan hidraulik, pengaliran hos | Keadaan penapis dan tekanan |
Teknik latihan adalah pembenihan kerosakan. Penyelia menetapkan satu masalah diketahui, seperti panduan masuk dilonggarkan atau celah roll tersalah-tetap, dan pelatih mesti mendiagnosnya dalam 10 minit menggunakan susunan tetap. Lima kerosakan terbenih, lima lulus, dan modul lengkap.
Graduan modul ini mengubah mood di lantai. Kerosakan berhenti menjadi misteri. Proses roll forming berhenti menjadi kotak hitam, dan operator mula membawa punca akar ke mesyuarat pagi dan bukannya sekadar gejala.

Modul terakhir melindungi semua yang dibina oleh lima modul pertama. Latihan penyelenggaraan harian mengubah manual menjadi rutin 25 minit yang dimiliki oleh pengendali.
Senarai semak standard merangkumi paras dan suhu minyak hidraulik, titik pelinciran pada ragam roll dan pemotong, tekanan udara, ketegangan rantai dan tali pinggang, kebersihan roda pengekod dan foto-mata, serta kelegaan konveyor hampas. Pelatih juga mempelajari garis sempadan: apa yang boleh mereka baiki sendiri, seperti kelengkapan longgar atau penderia kotor, berbanding apa yang diserahkan kepada kakitangan penyelenggaraan, seperti apa sahaja di dalam kabinet elektrik.
Kebiasaan lebih penting daripada senarai. Barisan yang diselenggara setiap syif selama lima tahun berjalan seperti barisan berusia tiga tahun. Barisan yang diselenggara apabila seseorang teringat berjalan seperti barisan berusia sepuluh tahun. Liputan penjagaan barisan roll forming merentas media perdagangan mengulangi dapatan yang sama: penyelenggaraan kecil yang konsisten mengatasi penyelenggaraan mendalam berkala.
Penilaian: lengkapkan keseluruhan senarai semak secara solo, dengan pemilihan minyak dan pelincir yang betul, dalam masa 25 minit, dengan setiap entri log diisi.

Sebarkan modul sepanjang enam minggu supaya latihan dapat diulang. Program termampat gagal kerana kemahiran memerlukan rehat antara sesi.
Minggu | Fokus | Tahap penyeliaan |
1 | Keselamatan, LOTO, anatomi barisan | Tidak pernah bersendirian |
2 | Kawalan, HMI, resipi | Penyelia di panel |
3 | Pengendalian gegelung, latihan pembenang | Penyelia di lantai |
4 | Pemeriksaan kualiti, helaian semak | Pemeriksaan mengejut, setiap jam |
5 | Penyelesaian masalah, pembenihan kerosakan | Penyelia menanam kerosakan setiap minggu |
6 | Penyelenggaraan, larian solo penuh | Pemerhatian jauh sahaja |
Minggu 6 berakhir dengan larian pensijilan: dua syif penuh secara solo, kadar hampas dan output dilog, dimensi dalam toleransi merentas kedua-dua syif. Lulus itu dan pengendali disijilkan.
Pensijilan memberi tulang belakang kepada program. Kami mengesyorkan tiga tahap dengan pensijilan semula tahunan.
Tahap | Tajuk | Skop | Pensijilan semula |
1 | Operator barisan | Mengendalikan satu barisan, satu keluarga profil | Tahunan, bertulis ditambah amali |
2 | Pengendali kanan | Perubahan resipi, pemulihan kerosakan, melatih pekerja baharu | Tahunan, menambah ujian pembenihan kerosakan |
3 | Penyelia sel | Penjadualan pelbagai barisan, pengesahan kualiti, audit keselamatan | Tahunan, menambah tugas audit LOTO |
Pengendali Tahap 2 ialah pengganda latihan anda. Setiap kilang yang kami tauliahkan bagi Mesin Roll Forming tersuai harus mencalonkan satu calon Tahap 2 semasa minggu pemasangan, sementara jurutera tauliah berada di tapak dan bahan latihan masih baharu. Keputusan tunggal itu mengekalkan pengetahuan di dalam bangunan selepas kami beredar.


Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca lagi

Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca lagi
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Baca lagi
Step Beam Production Process: From Coil to Pallet Rack Beam...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



