Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
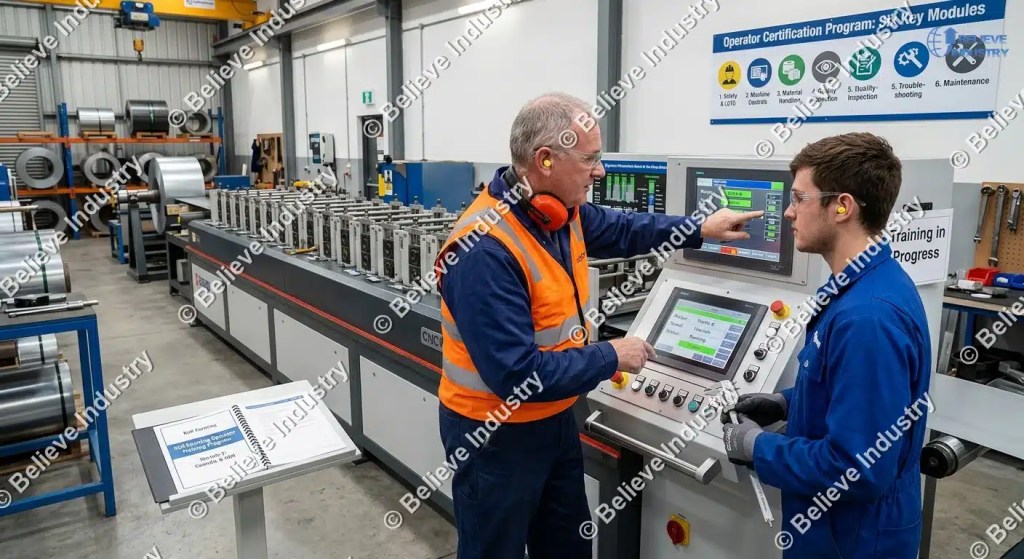
Обучение операторов профилегибочных станков сводится к структурированной программе с понятными сроками, которая доводит нового сотрудника от нуля до самостоятельной работы на линии. Программа охватывает шесть модулей: техника безопасности, управление станком, работа с материалом, контроль качества, диагностика неисправностей и ежедневное обслуживание. Каждый модуль заканчивается практической проверкой, а вся программа длится от шести до восьми недель.
Определение программы обучения операторов: задокументированная последовательность инструктажа под наблюдением, практики и проверок, которая подтверждает, что работник способен безопасно управлять профилегибочной линией, выдерживать допуски профиля и реагировать на неисправности без помощи мастера. Если нет письменного стандарта и нет проверки, это наставничество, а не обучение.
Мы берем на себя комиссионные линии профилегибочных машин более чем в 50 странах. Лучший предиктор работы линии на второй год — не марка машины и не марка стали. А то, насколько хорошо обучили операторов в первый месяц. Линии с формальной программой обучения операторов дают меньше остановок, меньше отходов и более быструю смену рулона в течение всего срока службы оборудования.
Отказ от обучения кажется дешевым в первый день и дорогим к третьему месяцу.
Брак проявляется первым. Профилегибочный стан, работающий с оцинкованной сталью 0.5 мм, может выпустить от 2 до 3 км профиля вне допуска уже в первый час после неправильной заправки рулона. Это целый рулон, испорченный одним решением необученного оператора.
Простои идут вторым пунктом. Когда оператор не может отличить гидравлическую неисправность от неисправности датчика, каждый останов превращается в вызов помощи. На линиях, которые мы обследуем в первый год, от 30 до 40 процентов внеплановых остановов связаны с ошибками оператора.
Безопасность идет третьим пунктом. На профилегибочной линии есть точки зажима у входных направляющих, вращающийся инструмент и ножи плавающего режущего узла. Правила OSHA по ограждению оборудования из 29 CFR 1910.212 существуют именно потому, что необученные рабочие травмируются в этих точках. Износ станка идет четвертым. Неверное давление в зазоре между валками или сбитые входные направляющие съедают кромки инструмента на месяцы раньше. Прочитайте как работает профилегибочный станок до того, как строить план обучения, потому что каждый модуль ниже соответствует одной позиции этой линии.
Модуль | Тема | Часы | Практическая проверка |
1 | Безопасность и блокировка с маркировкой | 12 | Показать полную процедуру LOTO, назвать все аварийные остановы с закрытыми глазами |
2 | Управление станком и HMI | 16 | Выполнить смену техкарты и цикл безопасного пуска и останова |
3 | Работа с материалом и рулонами | 20 | Загрузить, отцентровать и заправить рулон с отходом менее 2 м |
4 | Контроль качества | 16 | Измерить профиль в 8 точках, записать результаты, оценить годен или нет |
5 | Диагностика и устранение неисправностей | 20 | Диагностировать 5 заданных неисправностей по 10 минут каждая |
6 | Ежедневное обслуживание | 16 | Выполнить полный чек-лист смены самостоятельно за 25 минут |
Общее время занятий составляет около 100 часов за шесть недель, затем от двух до четырех недель работы под наблюдением перед самостоятельными сменами. Сжатие сроков каждый раз приводит к снижению результатов проверок. Заводы, которые пытаются уложиться в две недели в период срочных заказов, платят за это стоимостью переделки во втором месяце.
Новые операторы первые два дня занимаются только безопасностью. Это сделано намеренно. При профилегибочной обработке тяжелая сталь рулона проходит через вращающиеся валки на скорости, и места возможных травм не дают второй попытки.
Содержание модуля по безопасности:
Проверка физическая, а не письменная. Стажер должен по памяти заблокировать линию, затем найти и нажать все аварийные остановы за 60 секунд. Не прошедшие эту проверку не переходят к обучению управлению. Заводы, работающие по ISO 45001, узнают эту структуру, поскольку задокументированные проверки компетенции являются ключевым требованием стандарта.

Обучение управлению учит оператора работать со станком как с собеседником. Современные линии работают через HMI с хранением техкарт, регулированием скорости, вводом длины реза и историей неисправностей. Профилегибочный станок с ЧПУ добавляет к этому пакетную обработку и программы по длине.
Стажеры должны освоить пять операций, прежде чем считаться обученными управлению:
Последний пункт важнее всего. Операторы, которые сбрасывают тревогу без записи, создают невидимые проблемы, и через месяц никто не может установить, почему разъехались размеры. Требуйте журнал неисправностей с первого дня обучения управлению.
Проверка проходит на реальной смене задания: загрузить новую техкарту, отрегулировать приемный стол, провести линию от холостого хода до полной скорости и снова до останова. На линиях с серво-приводными отрезными узлами включите проверку нулевой точки серво профилегибочного стана, поскольку пропущенная проверка нуля проявляется деталями неверной длины в течение минут.

Большинство ошибок операторов в первый год возникает в начале линии. Обучение работе с рулонами охватывает размотчик, заправку полосы и идентификацию материала.
Стажеры осваивают загрузку рулона непосредственно на размотчике: сигналы крана или погрузчика, расширение мандиреля, центрирование рулона и безопасное снятие стяжных лент. Затем идет заправка полосы, где и возникает брак. Обученный оператор проводит головку полосы 0.5 мм через правильный узел и входные направляющие с отходом менее 2 метров. Необученный на первой попытке расходует 20 метров.
Знание материала это скрытая половина этого модуля. Операторы должны читать заводской сертификат, сверять марку и толщину с заданием и находить повреждения кромок до того, как рулон попадет в инструмент. Под многими жалобами на размеры, которые списывают на станок, стоит не тот материал.
Этот модуль естественно сочетается с материалом как сократить время смены рулона, поскольку отработанная процедура заправки одновременно является быстрой. Та же дисциплина, которая экономит металл, экономит и простои.
Проверка: загрузить рулон массой 3 тонны, заправить линию и выйти на полную скорость с отходом менее 2 метров и без нарушений безопасности.

Обучение качеству дает операторам способность заметить уход параметров до того, как он станет браком. Оно начинается с чертежа профиля и указаний по допускам.
Каждый стажер учится измерять профиль в восьми фиксированных точках: общая ширина, две высоты, две длины полки, ширина стенки и два угла, с помощью штангенциркуля и угломера. Контроль первого изделия выполняется после каждой смены рулона и смены техкарты, без исключений.
Привычка вести записи и есть настоящий навык. Стажеры записывают измерения в чек-лист каждый час, поэтому уход параметров виден как тенденция, а не как сюрприз. При проблемах с размерами операторы проверяют стандартных подозреваемых по порядку: выравнивание входных направляющих раньше инструмента, толщина материала по заводскому сертификату раньше зазора между валками, затем положение клетей по отчету о пусконаладке.
Подробный метод выравнивания и корректировки клетей изложен в нашем руководстве по выравниванию и калибровке при профилегибочной обработке. Дайте каждому сертифицированному оператору печатный экземпляр. Именно те, кто его читает, ловят уход в 0.3 мм до того, как он испортит поддон.

Диагностике неисправностей учат, а не наследуют. Метод простой: задать фиксированный порядок диагностики, затем проверить его на заданных неисправностях.
Стажеры изучают карту «симптом - причина» для шести самых частых остановов при профилегибочной обработке:
Симптом | Первая проверка | Вторая проверка |
Заедание полосы на входе | Выравнивание направляющих, заусенцы на кромке полосы | Центрирование рулона на мандиреле |
Скручивание профиля | Перпендикулярность входных направляющих | Зазор между валками слева и справа |
Волнистые кромки | Толщина материала по заданию | Слишком малый зазор между валками |
Стрела прогиба или серповидность | Выравнивание клетей | Остаточная кривизна рулона |
Рез неверной длины | Контакт колеса энкодера | Калибровка резки на длину |
Лужи масла | Гидравлические фитинги, трасса шлангов | Состояние фильтра и давление |
Метод обучения это внесение заданных неисправностей. Мастер создает известную проблему, например ослабленную входную направляющую или неверно установленный зазор между валками, и стажер должен диагностировать ее за 10 минут по фиксированному порядку. Пять заданных неисправностей, пять результатов, модуль пройден.
Выпускники этого модуля меняют атмосферу в цехе. Неисправности перестают быть загадкой. Процесс профилегибочной обработки перестает быть черным ящиком, и операторы начинают приносить на утреннюю планерку первопричины, а не только симптомы.

Последний модуль защищает все, что построили первые пять. Обучение ежедневному обслуживанию превращает руководство в 25-минутную процедуру, за которую отвечает оператор.
Стандартный чек-лист охватывает уровень и температуру гидравлического масла, точки смазки на профилегибочных клетях и отрезном узле, давление воздуха, натяжение цепи и ремня, чистоту колеса энкодера и фотодатчика, а также просвет транспортера для отходов. Стажеры также осваивают границу: что они могут устранить сами, например ослабленную муфту или загрязненный датчик, а что передается персоналу обслуживания, например все внутри электрошкафа.
Привычка важнее списка. Линия, обслуживаемая каждую смену пять лет, работает как трехлетняя. Линия, обслуживаемая по памяти, работает как десятилетняя. Обзоры ухода за профилегибочной линией в отраслевых изданиях повторяют один и тот же вывод: регулярное небольшое обслуживание лучше периодического капитального обслуживания.
Проверка: выполнить полный чек-лист самостоятельно, с правильным выбором масла и смазки, за 25 минут, с заполнением всех записей в журнале.

Распределите модули по шести неделям, чтобы практика успела повториться. Сжатые программы проваливаются, потому что навыку нужен отдых между занятиями.
Неделя | Фокус | Уровень контроля |
1 | Безопасность, LOTO, устройство линии | Никогда без наставника |
2 | Управление, HMI, техкарты | Мастер у пульта |
3 | Работа с рулонами, практика заправки | Мастер в цехе |
4 | Контроль качества, чек-листы | Выборочные проверки каждый час |
5 | Диагностика неисправностей, внесение заданных дефектов | Мастер еженедельно создает неисправности |
6 | Обслуживание, самостоятельная работа | Только наблюдение удаленно |
Шестая неделя заканчивается аттестационным прогоном: две полные смены самостоятельно, доля отходов и выработка фиксируются, размеры в допуске в обе смены. Сдавший этот прогон считается сертифицированным.
Сертификация придает программе основу. Мы рекомендуем три уровня с ежегодным подтверждением.
Уровень | Должность | Область полномочий | Подтверждение |
1 | Оператор линии | Работает на одной линии, одно семейство профилей | Ежегодно, письменно и практически |
2 | Старший оператор | Смена техкарт, восстановление после неисправностей, обучение новых сотрудников | Ежегодно, добавляется проверка с заданными неисправностями |
3 | Мастер участка | Планирование работы нескольких линий, подтверждение качества, аудиты безопасности | Ежегодно, добавляется обязанность аудита LOTO |
Операторы 2-го уровня это ваш множитель обучения. Каждый завод, для которого мы вводим в эксплуатацию индивидуальный профилегибочный станок, должен назначить одного кандидата 2-го уровня на неделе монтажа, пока инженер по пусконаладке еще на площадке, а материалы обучения еще свежие. Одно это решение сохраняет знания в компании после нашего отъезда.


Two Cable Tray Roll Forming Machines Ready to Ship to...
Читать далее

A roll forming machine price ranges from 20,000 for a basic stud and...
Читать далее
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



