DIRECCIÓN
No 1, Yd Road, distrito de Huishan, ciudad de Wuxi, Jiangsu. 214183
Horario laboral
De lunes a viernes: de 9:00 a 17:00
Sábado: 9:00 - 16:00
DIRECCIÓN
No 1, Yd Road, distrito de Huishan, ciudad de Wuxi, Jiangsu. 214183
Horario laboral
De lunes a viernes: de 9:00 a 17:00
Sábado: 9:00 - 16:00

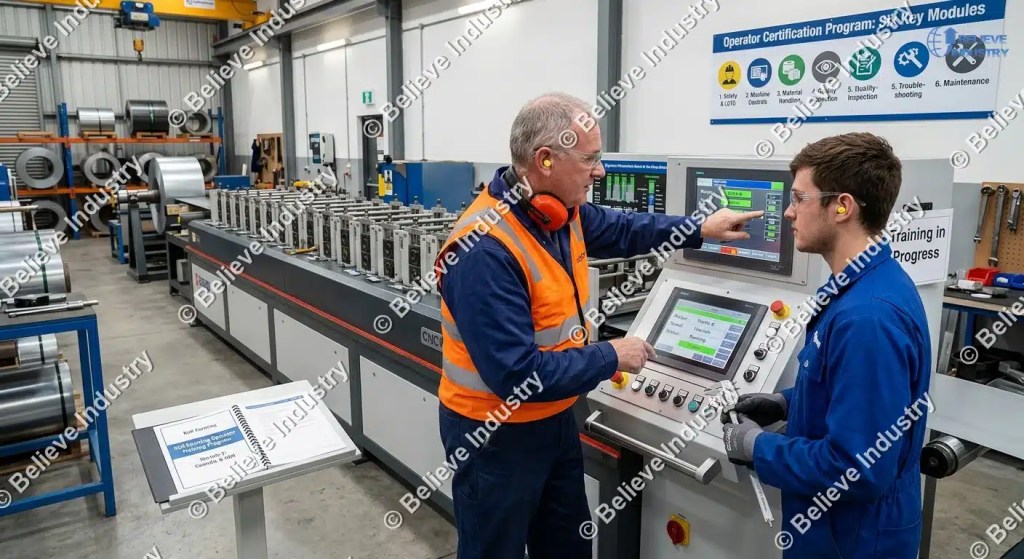
La formación de operarios de máquinas perfiladoras se basa en un programa estructurado y cronometrado que permite a los nuevos empleados pasar de cero a operar una línea de producción de forma independiente. El programa consta de seis módulos: seguridad, control de máquinas, manejo de materiales, inspección de calidad, resolución de problemas y mantenimiento diario. Cada módulo finaliza con una evaluación práctica, y el programa completo tiene una duración de seis a ocho semanas.
Definición del programa de capacitación de operadores: Secuencia documentada de instrucción, práctica y evaluación supervisadas que certifica que un trabajador puede operar de forma segura una línea de conformado de rodillos, mantener las tolerancias de perfil y responder a fallas sin ayuda de un supervisor. Si no existe una norma escrita ni una prueba, se trata de observación, no de capacitación.
Nosotros encargamos líneas de máquinas perfiladoras En más de 20 países. El mejor indicador del rendimiento de una línea en su segundo año no es la marca de la máquina ni el tipo de acero, sino la calidad de la formación recibida por los operarios durante el primer mes. Las líneas con un programa formal de formación de operarios presentan menos paradas, generan menos desperdicio y permiten cambios de bobina más rápidos durante toda la vida útil del equipo.
Saltarse el entrenamiento parece barato el primer día y caro al tercer mes.
Los desperdicios aparecen primero. Una perfiladora que procesa acero galvanizado de 0,5 mm puede producir de 2 a 3 km de perfil defectuoso en la primera hora de uso debido a una rosca incorrecta en el cabezal de la bobina. Eso significa una bobina completa arruinada por la decisión de un operario sin la capacitación adecuada.
El tiempo de inactividad ocupa el segundo lugar. Cuando un operador no puede distinguir entre una falla hidráulica y una falla del sensor, cada parada se convierte en una llamada de auxilio. Las líneas que auditamos durante el primer año muestran que entre el 30 y el 40 por ciento de las paradas no planificadas se deben a errores del operador.
La seguridad ocupa el tercer lugar. Una línea de conformado por rodillos tiene puntos de pellizco en las guías de entrada, las herramientas giratorias y las cuchillas de corte voladoras. Normas de OSHA sobre protección de maquinaria Según 29 CFR 1910.212, existen porque los trabajadores no capacitados se lesionan precisamente en estos puntos. El desgaste de la máquina es el cuarto. Una presión incorrecta en la separación de los rodillos o guías de entrada desalineadas desgastan los bordes de las herramientas meses antes. Leer Cómo funciona una máquina perfiladora antes de elaborar tu plan de entrenamiento, porque cada módulo que aparece a continuación se corresponde con una estación de esa línea.
Módulo | Tema | Horas | Evaluación práctica |
1 | Seguridad y bloqueo/etiquetado | 12 | Demostrar el procedimiento LOTO completo, nombrar todas las paradas de emergencia con los ojos vendados. |
2 | Controles de máquinas e interfaz hombre-máquina (HMI) | 16 | Ejecutar un cambio de receta y un ciclo de inicio/parada seguro. |
3 | Manipulación de materiales y bobinas | 20 | Cargar, centrar y enhebrar una bobina con menos de 2 m de material de desecho. |
4 | Inspección de calidad | 16 | Medir 8 puntos del perfil, registrar los resultados, determinar si se aprueba o se suspende. |
5 | Solución de problemas | 20 | Diagnosticar 5 fallos predefinidos en 10 minutos cada uno. |
6 | Mantenimiento diario | 16 | Completa la lista de verificación del turno completo en solitario en 25 minutos. |
El tiempo total de contacto es de aproximadamente 100 horas a lo largo de seis semanas, seguidas de dos a cuatro semanas de producción supervisada antes de los turnos en solitario. Si se reduce el plazo, las puntuaciones de evaluación disminuyen sistemáticamente. Las plantas que lo intentan en dos semanas durante los pedidos urgentes incurren en los costes de retrabajo en el segundo mes.
Los nuevos operarios dedican los dos primeros días exclusivamente a la seguridad. Esto es intencional. El proceso de conformado por rodillos hace pasar bobinas de acero pesadas a gran velocidad a través de rodillos giratorios, y los puntos de riesgo no perdonan las segundas oportunidades.
Contenido principal del módulo de seguridad:
La evaluación es física, no escrita. El aprendiz debe bloquear la línea de memoria, luego encontrar y presionar todas las paradas de emergencia en 60 segundos. Los operadores que no lo logren no avanzarán a la capacitación de controles. Las plantas alineadas con ISO 45001 reconocerán la estructura, porque las verificaciones de competencia documentadas son un requisito fundamental de esa norma.

La capacitación en controles enseña al operador a comunicarse con la máquina. Las líneas modernas funcionan a través de una HMI con almacenamiento de recetas, control de velocidad, ingreso de longitud de corte e historial de fallas. Máquina perfiladora CNC Añade programas de procesamiento por lotes y de duración.
Los aprendices deben dominar cinco operaciones antes de ser considerados cualificados para el control:
El último punto es crucial. Los operadores que desactivan una alarma sin registrarla generan problemas invisibles, y un mes después nadie puede determinar la causa de la desviación dimensional. Insista en el registro de fallos desde el primer día de capacitación en sistemas de control.
La evaluación se basa en un cambio de trabajo real: cargar una nueva receta, ajustar la tabla de salida, hacer circular la línea desde frío hasta velocidad máxima y de vuelta a parada. En líneas con cortes accionados por servomotores, incluya el conformado por rodillos servoaccionado Verificación del punto cero, porque una verificación del punto cero omitida se manifiesta como partes con longitud incorrecta en cuestión de minutos.

La mayoría de los errores del operario durante el primer año ocurren al principio de la línea de producción. La capacitación en el manejo de bobinas abarca el desenrollador, el enhebrado de la tira y la identificación del material.
Los aprendices aprenden a cargar bobinas en el desenrollador El proceso incluye: señales de grúa o montacargas, expansión del mandril, centrado de la bobina y desprendimiento seguro de la correa. Luego, el enhebrado de la tira, donde se acumulan los desechos. Un operario capacitado enhebra un cabezal de tira de 0,5 mm a través del nivelador y las guías de entrada con menos de 2 metros de desperdicio. Uno sin experiencia quema 20 metros en el primer intento.
El conocimiento del material es la parte oculta de este módulo. Los operarios deben leer el certificado del fabricante, verificar el grado y el espesor con la ficha de trabajo e identificar posibles daños en los bordes antes de que la bobina entre en la máquina. El uso de material incorrecto es la causa de muchas quejas sobre las dimensiones, que a menudo se atribuyen a la máquina.
Este módulo se combina naturalmente con Cómo reducir el tiempo de cambio de bobina, Porque una rutina de enhebrado bien ejecutada también es rápida. La misma disciplina que ahorra desperdicio ahorra tiempo de inactividad.
Evaluación: cargar una bobina de 3 toneladas, enhebrar la línea y alcanzar la velocidad máxima con menos de 2 metros de material de desecho y sin infringir las normas de seguridad.

La capacitación de calidad permite a los operarios detectar las desviaciones antes de que se conviertan en desechos. Comienza con el dibujo del perfil y las indicaciones de tolerancia.
Cada aprendiz aprende a medir el perfil en ocho puntos fijos: ancho total, dos alturas, dos longitudes de patas, ancho de la banda y dos ángulos, utilizando un calibrador y un transportador. La inspección del primer artículo se realiza después de cada cambio de bobina y de receta, sin excepción.
El hábito de registrar las mediciones es la verdadera habilidad. Los aprendices registran las mediciones en una hoja de control cada hora, de modo que la desviación se manifiesta como una tendencia en lugar de una sorpresa. Cuando surgen problemas dimensionales, los operarios revisan las posibles causas en orden: alineación de la guía de entrada antes de la colocación de las herramientas, espesor del material según el certificado de la fábrica antes de la separación de los rodillos, y luego alineación del soporte según el informe de puesta en marcha.
El método profundo detrás de la alineación y corrección de los soportes reside en nuestro Alineación y calibración de perfiladoras Guía. Entregue una copia impresa a cada operario certificado. Quienes la lean serán quienes detecten una desviación de 0,3 mm antes de que arruine un palé.

La resolución de problemas se aprende, no se hereda. El método es sencillo: se enseña un orden de diagnóstico fijo y luego se prueba con fallos predefinidos.
Los aprendices aprenden el mapa de síntomas a causas para las seis paradas más comunes en el conformado por rodillos:
Síntoma | Primera comprobación | Segunda comprobación |
Las franjas se atascan en la entrada. | Alineación de la guía, rebabas en el borde de la tira | Centrado de la bobina en el mandril |
Giro de perfil | Guía de entrada de cuadratura | Espacio de balanceo izquierda vs derecha |
bordes ondulados | Grosor del material frente a ficha de trabajo | La holgura entre el rollo y el rodillo es demasiado estrecha. |
Curvatura o comba | Alineación del soporte | Juego de bobinas de material |
Cortes de longitud irregular | Contacto de la rueda del codificador | Calibración de corte a medida |
charcos de petróleo | Conexiones hidráulicas, enrutamiento de mangueras | Estado del filtro y presión |
La técnica de entrenamiento consiste en la simulación de fallos. Un supervisor plantea un problema conocido, como una guía de entrada suelta o una separación entre rodillos mal ajustada, y el alumno debe diagnosticarlo en 10 minutos siguiendo un orden preestablecido. Cinco fallos simulados, cinco pasadas y el módulo se completa.
Los graduados de este módulo cambian el ambiente en el piso. Las fallas dejan de ser misteriosas. proceso de conformado de rodillos Deja de ser una caja negra y los operadores empiezan a llevar las causas raíz a la reunión matutina en lugar de solo los síntomas.

El último módulo protege todo lo construido por los cinco primeros. La capacitación diaria en mantenimiento convierte el manual en una rutina de 25 minutos que el operador domina.
La lista de verificación estándar abarca el nivel y la temperatura del aceite hidráulico, los puntos de lubricación en los soportes de rodillos y el interruptor de corte, la presión del aire, la tensión de la cadena y la correa, la limpieza de la rueda del codificador y del sensor fotoeléctrico, y la limpieza de la cinta transportadora de desechos. Los aprendices también aprenden la línea divisoria: qué pueden reparar ellos mismos, como una pieza suelta o un sensor sucio, y qué debe reparar el personal de mantenimiento, como cualquier elemento dentro de un armario eléctrico.
El hábito importa más que la lista. Una línea mantenida en cada turno durante cinco años funciona como una línea de tres años. Una línea mantenida cuando alguien la recuerda funciona como una línea de diez años. Cobertura de cuidado de la línea de conformado de rodillos Los medios especializados en el sector repiten la misma conclusión: un mantenimiento pequeño y constante es mejor que un mantenimiento profundo y periódico.
Evaluación: complete la lista de verificación completa individualmente, con la selección correcta de aceite y lubricante, en 25 minutos, con todas las entradas del registro completadas.

Distribuye los módulos a lo largo de seis semanas para que la práctica pueda repetirse. Los programas intensivos fracasan porque las habilidades necesitan descanso entre sesiones.
Semana | Enfocar | Nivel de supervisión |
1 | Seguridad, bloqueo/etiquetado, anatomía de la línea | Nunca estás solo |
2 | Controles, HMI, recetas | Supervisor en el panel |
3 | Práctica de manipulación y enhebrado de bobinas | Supervisor en planta |
4 | Inspección de calidad, hojas de control | Controles aleatorios, cada hora |
5 | Solución de problemas, siembra de fallas | El supervisor planta fallas semanalmente |
6 | Mantenimiento, recorridos en solitario completos | Observación remota únicamente |
La sexta semana finaliza con una prueba de certificación: dos turnos completos trabajando solo, registrando la tasa de desperdicio y la producción, y manteniendo las dimensiones dentro de los límites de tolerancia en ambos turnos. Si la supera, el operador obtiene la certificación.
La certificación le da solidez al programa. Recomendamos tres niveles con recertificación anual.
Nivel | Título | Alcance | Recertificación |
1 | Operador de línea | Ejecuta una línea, una familia de perfiles | Anual, escrito y práctico. |
2 | Operador sénior | Cambios en las recetas, recuperación de fallos, formación de nuevos empleados. | Anualmente, se añade una prueba de siembra de fallas. |
3 | Supervisor de celda | Planificación de múltiples líneas, aprobación de calidad, auditorías de seguridad. | Anualmente, se añade la obligación de auditoría LOTO. |
Los operadores de nivel 2 son su multiplicador de capacitación. Cada planta que ponemos en marcha para una máquina perfiladora de rodillos personalizada Se debería nombrar a un candidato de Nivel 2 durante la semana de instalación, mientras el ingeniero de puesta en marcha esté presente y el material de capacitación esté fresco. Esa simple decisión garantiza que el conocimiento permanezca en el edificio una vez que nos vayamos.



An electrical roll forming machine turns steel coil into the...
Leer más
What Is a Container Roll Forming Machine? Container roll forming...
Leer más
What Is an Upright Rack Column Roll Forming Machine? An...
Leer más
Drainage roll forming machine lines turn steel coil into the...
Leer más English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


