العنوان
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
ساعات العمل
Monday to Friday: 9AM - 5PM
Saturday: 9AM - 4PM
العنوان
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
ساعات العمل
Monday to Friday: 9AM - 5PM
Saturday: 9AM - 4PM

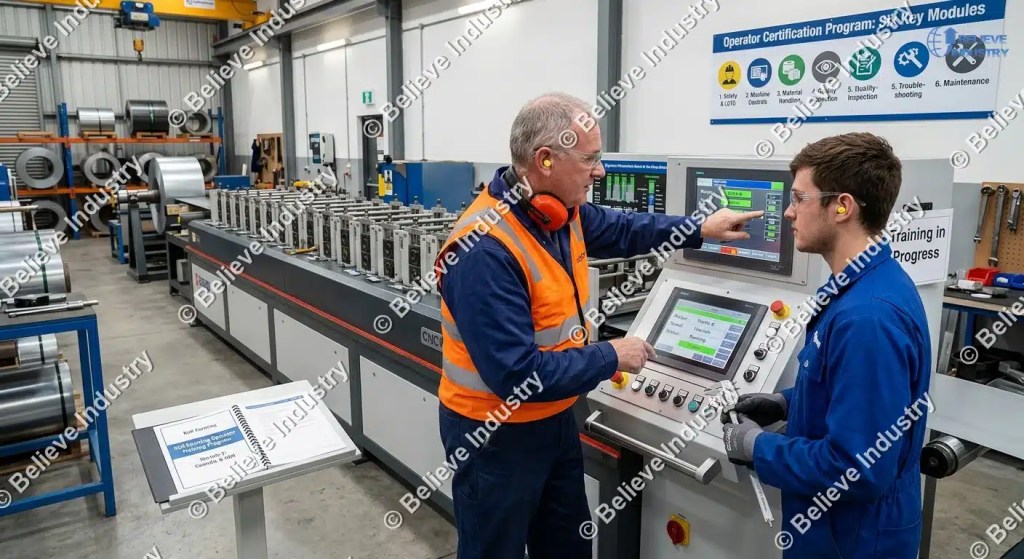
كيفية تدريب مشغلي آلة التشكيل بالدرفلة归结أ إلى منهج منظم محدد بالزمن ينقل الموظف الجديد من الصفر إلى تشغيل خط بمفرده. يغطي هذا المنهج ست وحدات: السلامة، وضوابط الآلة، ومناولة المواد، وفحص الجودة، ومعالجة الأعطال، والصيانة اليومية. تنتهي كل وحدة بتقييم عملي، ويمتد البرنامج الكامل من ستة إلى ثمانية أسابيع.
تعريف برنامج تدريب المشغلين: تسلسل موثق من التعليم تحت الإشراف والتطبيق والاختبار يمنح العامل شهادة على قدرته على تشغيل خط تشكيل بالدرفلة بأمان، والحفاظ على سماحية المقطع، والاستجابة للأعطال دون مساعدة المشرف. وإذا لم يوجد معيار مكتوب ولا اختبار، فالأمر هو المراقبة وليس التدريب.
نشغل خطوط آلات التشكيل بالدرفلة في أكثر من 20 دولة. أفضل مؤشر لأداء الخط في السنة الثانية ليس ماركة الآلة ولا درجة الفولاذ، بل مدى جودة تدريب المشغلين في الشهر الأول. الخطوط التي لديها برنامج تدريب مشغلين رسمي تسجل توقفات أقل وهدر أقل وتغييرات أسرع للبكرة طوال عمر المعدات.
تجاوز التدريب يبدو رخيصا في اليوم الأول وباهظا في الشهر الثالث.
يظهر الهدر أولا. آلة الدرفلة التي تعمل بفولاذ مجلف سماك 0.5 mm يمكنها أن تنتج من 2 إلى 3 km من مقطع خارج المواصفات في الساعة الأولى من لفافة تم ربطها خطأ. هذه لفافة كاملة تتلف بسبب قرار واحد من مشغل غير مدرب.
التوقف يأتي ثانياً. عندما لا يستطيع المشغل التفريق بين عطل هيدروليكي وعطل في حساس، يتحول كل توقف إلى نداء للمساعدة. الخطوط التي نراجعها في السنة الأولى تُظهر أن 30 إلى 40 بالمئة من التوقفات غير المخططة تعود إلى خطأ المشغل.
السلامة ثالثا. يحتوي خط التشكيل بالدرفلة على نقاط انحشار عند قواطع الدخول، وأدوات دوران، وشفرات القطع المتحركة. قواعد حماية الآلات الصادرة عن OSHA بموجب 29 CFR 1910.212 موجودة لأن العمال غير المدربين يصابون في هذه النقاط بالضبط. تآكل الآلة رابعا. ضغط خاطئ في فجوة الدرفلة أو انحراف قواطع الدخول يتآكل حواف القوالب قبل أشهر من موعدها. اقرأ كيف تعمل آلة التشكيل بالدرفلة قبل بناء خطة التدريب، لأن كل وحدة أدناه ترتبط بمحطة على ذلك الخط.
الوحدة | الموضوع | الساعات | التقييم العملي |
1 | السلامة وعزل الطاقة ووضع بطاقات التحذير | 12 | ينفذ الإغلاق الكامل للطاقة ويحدد جميع أزرار الإيقاف الطارئ وعيناه مغمضتان |
2 | ضوابط الآلة وواجهة التحكم HMI | 16 | ينفذ تغيير وصفة تشغيل ودورة تشغيل وإيقاف آمنة |
3 | مناولة المواد والبكرات | 20 | يحمّل اللفافة ويوسّطها ويربطها بهدر أقل من 2 m |
4 | فحص الجودة | 16 | يقيس 8 نقاط من المقطع ويسجل النتائج ويحدد القبول أو الرفض |
5 | معالجة الأعطال | 20 | يشخّص 5 أعطال محقونة خلال 10 دقائق لكل منها |
6 | الصيانة اليومية | 16 | يكمل قائمة فحص الوردية كاملة بمفرده في 25 دقيقة |
الزمن التفاعلي الإجمالي نحو 100 ساعة على مدى ستة أسابيع، ثم من أسبوعين إلى أربعة أسابيع من الإنتاج تحت الإشراف قبل المناوبات الفردية. كلما ضُغط الجدول انخفضت درجات التقييم. المصانع التي تحاول ذلك في أسبوعين أثناء الذروة تدفع ثمن إعادة العمل في الشهر الثاني.
يقضي المشغلون الجدد أول يومين على السلامة فقط. هذا مقصود. عملية التشكيل بالدرفلة تمرر فولاذ بكرة ثقيلا عبر بكرات دارة بسرعة، ونقاط الإصابة لا تحتمل فرصة ثانية.
المحتوى الأساسي لوحدة السلامة:
التقييم عملي وليس كتابيا. يجب أن ينفذ المتدرب الإغلاق على الخط من الذاكرة، ثم يحدد ويضغط على جميع أزرار الإيقاف الطارئ خلال 60 ثانية. من لا يجتاز لا ينتقل إلى تدريب الضوابط. المصانع المتوافقة مع ISO 45001 ستتعرف على هذا الهيكل، لأن فحوص الكفاءة الموثقة متطلب أساسي في ذلك المعيار.

تدريب الضوابط يعلم المشغل للتحدث مع الآلة. تعمل الخطوط الحديثة عبر واجهة HMI مع تخزين الوصفات، وضبط السرعة، وإدخال طول القطع، وسجل الأعطال. وتضيف آلة التشكيل بالدرفلة CNC ميزات التجميع وبرامج الأطوال فوق ذلك.
يجب على المتدربين إتقان خمس عمليات قبل أن يعدوا مؤهلين في الضوابط:
النقطة الأخيرة هي الأهم. المشغلون الذين يمسحون إنذارا دون تسجيله يخلقون مشكلات غير مرئية، وبعد شهر لا يستطيع أحد تتبع سبب انحراف الأبعاد. أصر على تسجيل الأعطال من اليوم الأول لتدريب الضوابط.
يجري التقييم على تغيير عمل حقيقي: تحميل وصفة جديدة، وضبط طاولة الخروج، وتشغيل الخط من البرودة حتى السرعة الكاملة ثم العودة إلى التوقف. وفي الخطوط ذات القطع المؤرخة بالسيرفو، أدرج فحص التشكيل بالدرفلة بالسيرفو عند نقطة الصفر، لأن إهمال فحص الصفر يظهر كقطع خارج الطول خلال دقائق.

معظم أخطاء المشغلين في السنة الأولى تحدث في مقدمة الخط. يغطي تدريب مناولة البكرات وحدة فك اللفافة، وربط الشريط، والتعرف على المواد.
يتعلم المتدربون تحميل اللفافة على وحدة فك اللفافة نفسها: إشارات الرافعة أو الرافعة الشوكية، وتوسيع المَنَدر، وتوسيط اللفافة، وفك الأشرطة بأمان. ثم ربط الشريط، حيث يحدث الهدر. المشغل المدرب يربط رأس شريط سماك 0.5 mm عبر وحدة الاستقامة وقواطع الدخول بهدر أقل من مترين. والمشغل غير المدرب يحرق 20 مترا في المحاولة الأولى.
المعرفة بالخامة هي النصف الخفي من هذه الوحدة. يجب على المشغلين قراءة شهادة المصنع، ومطابقة الدرجة والسمك مع بطاقة العمل، وكشف تلف الحواف قبل تغذية اللفافة إلى القوالب. خامة خاطئة تقف وراء كثير من شكاوى الأبعاد التي يلوم فيها الماكينة.
تتوافق هذه الوحدة طبيعيا مع كيف تقلل زمن تغيير البكرة، لأن روتين ربط مدرب هو سريع أيضا. نفس الانضباط الذي يوفر الهدر يوفر التوقف.
التقييم: حمّل لفافة 3 أطنان، واربط الخط، ووصل إلى السرعة الكاملة بهدر أقل من مترين ومن دون أي مخالفة سلامة.

تدريب الجودة يمنح المشغلين العينين لالتقاط الانحراف قبل أن يصبح هدرا. يبدأ برسم المقطع وشروح سماحيات الأبعاد.
يتعلم كل متدرب قياس المقطع عند ثماني نقاط ثابتة: العرض الكلي، وارتفاعين، وطولَي ضلع، وعرض اللوح، وزاويتين، باستخدام الفرجار والزاوية. ويجري فحص أول مقال بعد كل تغيير بكرة وتغيير وصفة، بدون استثناء.
عادة التسجيل هي المهارة الحقيقية. يسجل المتدربون القياسات في ورقة فحص كل ساعة، فيظهر الانحراف كانحيارا بدل مفاجأة. وعند ظهور مشكلات أبعاد، يعمل المشغلون على المشتبه بهم المعتادين بالترتيب: محاذاة قاطع الدخول قبل القوالب، وسمك الخامة مقابل شهادة المصنع قبل فجوة الدرفلة، ثم محاذاة وحدة التشكيل مقارنة بتقرير التشغيل التجريبي.
الطريقة المتعمقة وراء محاذاة وحدات التشكيل ومعايرتها موجودة في دليلنا محاذاة التشكيل بالدرفلة والمعايرة. سلّم كل مشغل معتمد نسخة مطبوعة. الذين يقرأونه هم الذين يلتقطون انحراف 0.3 mm قبل أن يفسد منصة.

معالجة الأعطال تدرَّب ولا تورَث. الطريقة بسيطة: علّم ترتيب تشخيص ثابتا، ثم اختبره بأعطال محقونة.
يتعلم المتدربون خريطة العرض إلى السبب لأشيع ست توقفات في التشكيل بالدرفلة:
العرض | الفحص الأول | الفحص الثاني |
انحشار الشريط عند الدخول | محاذاة القواطع، ونتوءات على حافة الشريط | توسيط اللفافة على المَنَدر |
التواء المقطع | تعامد قاطع الدخول | فجوة الدرفلة يسارا مقابل يمينا |
حواف متموجة | سمك الخامة مقابل بطاقة العمل | فجوة الدرفلة أضيق من اللازم |
انحناء أو تقوس | محاذاة وحدة التشكيل | تقوس لفافة الخامة |
قطع خارج الطول | تلامس عجلة الترميز | معايرة القطع بالمقاس |
برك زيت | وصلات هيدروليكية، وتوجيه الخراطيم | حالة الفلتر والضغط |
تقنية التدريب هي حقن الأعطال. يضع مشرف مشكلة معروفة، مثل قاطع دخول مرتخ أو فجوة درفلة مضبوطة خطأ، ويجب أن يشخصها المتدرب خلال 10 دقائق باستخدام الترتيب الثابت. خمسة أعطال محقونة، خمسة نجاحات، وتكتمل الوحدة.
خريجو هذه الوحدة يغيرون أجواء المصنع. تتوقف الأعطال عن كونها غامضة. عملية التشكيل بالدرفلة تتوقف عن كونها صندوقا أسود، ويبدأ المشغلون بحمل الأسباب الجذرية إلى اجتماع الصباح بدل الأعراض فقط.

الوحدة الأخيرة تحمي كل ما بناه أول خمس وحدات. تدريب الصيانة اليومية يحوّل الدليل إلى روتين مدته 25 دقيقة يملكه المشغل.
تغطي قائمة الفحص القياسية مستوى وحرارة الزيت الهيدروليكي، ونقاط التشحيم في وحدات التشكيل ووحدة القطع، وضغط الهواء، وشد السلاسل والأحزمة، ونظافة عجلة الترميز والحساسات الضوئية، وخلوص ناقل الهدر. ويتعلم المتدربون الخط الفاصل: ما يمكنهم إصلاحه بأنفسهم، مثل وصلة مرتخية أو حساس متسخ، مقابل ما يحال إلى موظفي الصيانة، مثل أي شيء داخل خزانة كهربائية.
العادة أهم من القائمة. خط يصان في كل وردية لخمس سنوات يعمل مثل خط عمره ثلاث سنوات. وخط يصان حين يتذكر أحدهم يعمل مثل خط عمره عشر سنوات. تغطية العناية بخط التشكيل بالدرفلة عبر الإعلام المتخصص تكرر النتيجة نفسها: الصيانة الصغيرة المستمرة تتفوق على الصيانة العميقة الدورية.
التقييم: أكمل قائمة الفحص كاملة بمفردك، مع اختيار صحيح للزيت والزيوت، خلال 25 دقيقة، مع تعبئة كل إدخالات السجل.

وزع الوحدات على ستة أسابيع حتى تتكرر الممارسة. البرامج المضغوطة تفشل لأن المهارات تحتاج راحة بين الجلسات.
الأسبوع | التركيز | مستوى الإشراف |
1 | السلامة، وعزل الطاقة، وتشريح الخط | لا يعمل أبدا بمفرده |
2 | الضوابط، وواجهة HMI، والوصفات | مشرف عند اللوحة |
3 | مناولة البكرات، وتدريب على الربط | مشرف في الصالة |
4 | فحص الجودة، وأوراق الفحص | فحصات عينة، كل ساعة |
5 | معالجة الأعطال، وحقن الأعطال | المشرف يحقن أعطالا أسبوعيا |
6 | الصيانة، وتشغيل كامل بمفردك | ملاحظة بعيدة فقط |
ينتهي الأسبوع 6 بجولة اعتماد: وريدتان كاملتان بمفردك، مع تسجيل نسبة الهدر والإنتاج، وأبعاد ضمن السماحية في الوريدتين. من يجتاز ذلك يصبح معتمدا.
الاعتماد يمنح البرنامج عمودا فقريا. نوصي بثلاثة مستويات مع إعادة اعتماد سنوية.
المستوى | المسمى | النطاق | إعادة الاعتماد |
1 | مشغل خط | يشغل خطا واحدا، وعائلة مقاطع واحدة | سنوي، كتابي وعملي |
2 | مشغل أول | تغيير الوصفات، ومعالجة الأعطال، وتدريب الموظفين الجدد | سنوي، ويضيف اختبار حقن الأعطال |
3 | مشرف خلية | جدولة عدة خطوط، واعتماد الجودة، وتدقيق السلامة | سنوي، ويضيف مهمة تدقيق عزل الطاقة |
مشغلو المستوى الثاني هم مضاعف التدريب لديك. كل مصنع نشغل له آلة تشكيل بالدرفلة مخصصة ينبغي أن يرشح مرشحا واحدا للمستوى الثاني خلال أسبوع التركيب، بينما يكون مهندس التشغيل التجريبي في الموقع ومادة التدريب طازجة. هذا القرار الواحد يبقي المعرفة داخل المصنع بعد مغادرتنا.


ماكينة تشكيل ألواح السقالات جاهزة للشحن إلى مشترٍ في الولايات المتحدة الأمريكية...
اقرأ المزيد

Marine Roll Forming Machines: 5 ملفات بناء السفن A marine roll...
اقرأ المزيد
آلة التشكيل باللف للسكك الحديدية: خمسة مقاطع بنية تحتية. تسير الأشعة...
اقرأ المزيد
إعداد آلة أعمدة الرف: اثنتا عشرة خطوة للحصول على أول ملف صحيح...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








