ที่อยู่
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM

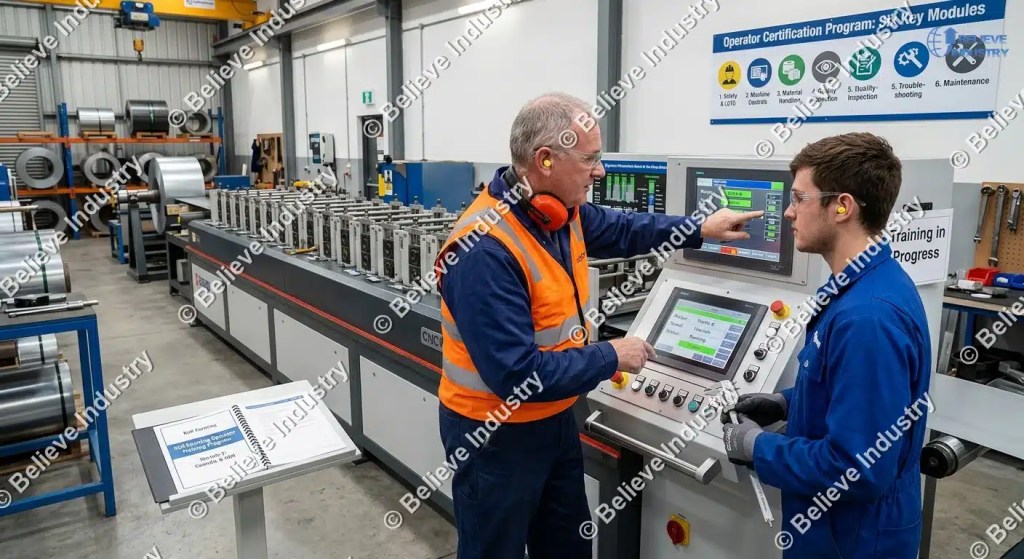
การอบรมผู้ปฏิบัติงานเครื่องขึ้นรูปเริ่มจากหลักสูตรที่มีโครงสร้างและกำหนดเวลา ซึ่งพาพนักงานใหม่จากศูนย์ไปจนเดินสายการผลิตได้เอง หลักสูตรครอบคลุมหกโมดูล ได้แก่ ความปลอดภัย การควบคุมเครื่อง การจัดการวัสดุ การตรวจสอบคุณภาพ การแก้ปัญหา และการบำรุงรักษารายวัน แต่ละโมดูลจบด้วยการประเมินจากการลงมือทำจริง และโปรแกรมเต็มใช้เวลาหกถึงแปดสัปดาห์
คำนิยามโปรแกรมอบรมผู้ปฏิบัติงาน: ลำดับขั้นตอนที่มีบันทึกไว้ของการสอนแบบมีผู้ควบคุม การฝึกปฏิบัติ และการทดสอบ ที่รับรองว่าพนักงานสามารถเดินสายการผลิตเครื่องขึ้นรูปได้อย่างปลอดภัย รักษาความคลาดเคลื่อนของโปรไฟล์ และรับมือกับความผิดปกติได้โดยไม่ต้องพึ่งหัวหน้า หากไม่มีมาตรฐานเป็นลายลักษณ์อักษรและไม่มีการทดสอบ นั่นคือการเรียนดูลอก ไม่ใช่การฝึกอบรม
เราทดสอบเดินเครื่อง สายการผลิตเครื่องขึ้นรูป ในกว่า 20 ประเทศ ตัวชี้วัดที่ดีที่สุดว่าสายการผลิตจะทำงานอย่างไรในปีที่สอง ไม่ใช่ยี่ห้อเครื่องหรือเกรดเหล็ก แต่คือคุณภาพการอบรมผู้ปฏิบัติงานในเดือนแรก สายการผลิตที่มีโปรแกรมอบรมผู้ปฏิบัติงานอย่างเป็นทางการจะหยุดเครื่องน้อยลง เศษวัสดุน้อยลง และเปลี่ยนม้วนได้เร็วขึ้นตลอดอายุการใช้งานอุปกรณ์
การข้ามการอบรมดูถูกในวันแรก แต่แพงภายในเดือนที่สาม
เศษวัสดุเกิดขึ้นก่อนเป็นอันดับแรก เครื่องขึ้นรูปโปรไฟล์ที่ทำงานด้วยเหล็กชุบสังกะสีหนา 0.5 mm สามารถผลิตโปรไฟล์นอกสเปกได้ 2 ถึง 3 km ในชั่วโมงแรกเมื่อปลายม้วนถูกส่งเข้าผิดทาง นั่นคือม้วนทั้งม้วนเสียเพราะการตัดสินใจผิดข้อเดียวของผู้ปฏิบัติงานที่ไม่ได้รับการอบรม
เวลาที่สายการผลิตหยุดทำงานมาถัดมา เมื่อผู้ปฏิบัติงานแยกไม่ออกว่าเป็นความผิดปกติของระบบไฮดราอลิกหรือเซ็นเซอร์ ทุกการหยุดเครื่องกลายเป็นการโทรตามหาคนช่วยเหลือ สายการผลิตที่เราตรวจสอบในปีแรกมีการหยุดเครื่องโดยไม่ได้วางแผน 30 ถึง 40 เปอร์เซ็นต์ที่ย้อนกลับไปหาได้ว่าเกิดจากความผิดพลาดของผู้ปฏิบัติงาน
ความปลอดภัยมาอันดับสาม สายการผลิตเครื่องขึ้นรูปมีจุดหนีบที่แนวนำทางเข้า ชุดเครื่องมือที่หมุน และใบมีดชุดตัดลอย กฎการป้องกันเครื่องจักรของ OSHA ตาม 29 CFR 1910.212 มีอยู่เพราะผู้ทำงานที่ไม่ได้รับการอบรมได้รับบาดเจ็บที่จุดเหล่านี้พอดี การสึกของเครื่องมือมาอันดับสี่ แรงกดที่ช่องลูกกลิ้งผิดหรือแนวนำทางเข้าที่ไม่ตรงจะกัดขอบเครื่องมือก่อนเวลาหลายเดือน อ่าน วิธีการทำงานของเครื่องขึ้นรูป ก่อนวางแผนอบรม เพราะทุกโมดูลด้านล่างจับคู่กับจุดหนึ่งบนสายการผลิตนั้น
โมดูล | หัวข้อ | ชั่วโมง | การประเมินจากการลงมือทำ |
1 | ความปลอดภัยและการล็อกติดป้าย | 12 | ทดสอบ LOTO ครบถ้วน และระบุตำแหน่งปุ่มหยุดฉุกเฉินทั้งหมดโดยไม่ใช้สายตา |
2 | การควบคุมเครื่องและ HMI | 16 | เปลี่ยนรีเซปและทดสอบรอบการเริ่มเดินเครื่องและหยุดอย่างปลอดภัย |
3 | การจัดการวัสดุและม้วน | 20 | โหลดม้วน จัดกึ่งกลาง และส่งเข้าสายการผลิตโดยมีเศษวัสดุต่ำกว่า 2 m |
4 | การตรวจสอบคุณภาพ | 16 | วัดโปรไฟล์ 8 จุด บันทึกผล และตัดสินผ่านหรือไม่ผ่าน |
5 | การแก้ปัญหา | 20 | วินิจฉัยความผิดปกติที่ตั้งไว้ 5 รายการ รายการละไม่เกิน 10 นาที |
6 | การบำรุงรักษารายวัน | 16 | ทำเช็กลิสต์ครบทั้งกะด้วยตนเองภายใน 25 นาที |
เวลาติดต่อรวมประมาณ 100 ชั่วโมงในหกสัปดาห์ จากนั้นผลิตภายใต้การกำกับดูแลอีกสองถึงสี่สัปดาห์ก่อนเข้ากะเดี่ยว บีบกรอบเวลาให้สั้นลง คะแนนการประเมินจะตกลงทุกครั้ง โรงงานที่พยายามทำให้เสร็จในสองสัปดาห์ช่วงรับออเดอร์เร่งด่วน จะจ่ายค่าแรงซ้ำในเดือนที่สอง
ผู้ปฏิบัติงานใหม่ใช้เวลาสองวันแรกกับเรื่องความปลอดภัยเท่านั้น เป็นการตั้งใจ กระบวนการขึ้นรูปดันเหล็กม้วนหนักผ่านลูกกลิ้งที่หมุนด้วยความเร็ว จุดที่เกิดบาดเจ็บจึงไม่ยอมให้พลาดซ้ำ
เนื้อหาหลักของโมดูลความปลอดภัย:
การประเมินเป็นการลงมือทำจริง ไม่ใช่ข้อสอบเขียน ผู้เข้าอบรมต้องล็อกสายการผลิตจากความจำ จากนั้นหาและกดปุ่มหยุดฉุกเฉินทั้งหมดภายใน 60 วินาที ผู้ปฏิบัติงานที่ทำไม่ได้จะไม่ผ่านไปขั้นการอบรมการควบคุมเครื่อง โรงงานที่จัดระบบตาม ISO 45001 จะจำโครงสร้างนี้ได้ เพราะการตรวจสอบความสามารถที่มีบันทึกไว้เป็นข้อกำหนดหลักของมาตรฐานนั้น

การอบรมการควบคุมสอนให้ผู้ปฏิบัติงานสื่อสารกับเครื่องได้ สายการผลิตรุ่นใหม่ใช้ HMI ในการเก็บรีเซป ควบคุมความเร็ว กำหนดความยาวตัด และดูประวัติความผิดปกติ เครื่องขึ้นรูป CNC เพิ่มการจัดกลุ่มงานและโปรแกรมความยาวเข้าไปอีกชั้น
ผู้เข้าอบรมต้องทำได้ห้าอย่างนี้ก่อนจึงจะถือว่าผ่านการอบรมการควบคุมเครื่อง:
ข้อสุดท้ายสำคัญที่สุด ผู้ปฏิบัติงานที่ล้างสัญญาณเตือนโดยไม่บันทึกจะสร้างปัญหาที่มองไม่เห็น และหนึ่งเดือนต่อมาไม่มีใครตามหาสาเหตุได้ว่าขนาดเบี่ยงไปเมื่อไร ยืนยันข้อกำหนดการบันทึกความผิดปกติตั้งแต่วันแรกของการอบรมการควบคุมเครื่อง
การประเมินทำกับการเปลี่ยนงานจริง โหลดรีเซปใหม่ ปรับโต๊ะป้อนงาน และเดินสายการผลิตตั้งแต่เย็นจนถึงความเร็วเต็มพิกัดแล้วกลับมาหยุด สำหรับสายการผลิตที่ใช้ชุดตัดขับด้วยเซอร์โว ให้รวมการตรวจจุดศูนย์ของ การขึ้นรูปด้วยเซอร์โว เข้าไปด้วย เพราะการข้ามการตรวจจุดศูนย์จะปรากฏเป็นชิ้นงานความยาวไม่ถูกต้องภายในไม่กี่นาที

ความผิดพลาดของผู้ปฏิบัติงานส่วนใหญ่ในปีแรกเกิดขึ้นที่ต้นสายการผลิต การอบรมการจัดการม้วนครอบคลุมตัวคลายม้วน การส่งแผ่นเหล็กเข้า และการระบุชนิดวัสดุ
ผู้เข้าอบรมเรียนรู้การโหลดม้วนบน ตัวคลายม้วน โดยตรง ทั้งสัญญาณเครนหรือรถยกตู้ การขยายแกนยึด การจัดม้วนเข้ากึ่งกลาง และการแกะอัดขัดยืดอย่างปลอดภัย จากนั้นคือการส่งแผ่นเหล็กเข้า ซึ่งเป็นจุดที่เศษวัสดุเกิดขึ้น ผู้ปฏิบัติงานที่ได้รับการฝึกส่งหัวแผ่นเหล็กหนา 0.5 mm ผ่านตัวปรับระดับและแนวนำทางเข้าโดยมีเศษวัสดุต่ำกว่า 2 เมตร ส่วนผู้ที่ไม่ได้ฝึกใช้ทำไปถึง 20 เมตรในครั้งแรก
ความรู้เรื่องวัสดุคืออีกครึ่งที่มองไม่เห็นของโมดูลนี้ ผู้ปฏิบัติงานต้องอ่านใบรับรองจากโรงหลอดเหล็ก ตรวจสอบเกรดและความหนาเทียบกับใบงาน และมองหาความเสียหายที่ขอบก่อนที่ม้วนจะเข้าสู่เครื่องมือ วัสดุผิดเป็นสาเหตุหลังของข้อร้องเรียนเรื่องขนาดจำนวนมากที่ถูกโยนความผิดให้เครื่องจักร
โมดูลนี้จับคู่กับ วิธีลดเวลาเปลี่ยนม้วน ได้เป็นธรรมชาติ เพราะขั้นตอนการส่งแผ่นเหล็กเข้าที่ได้รับการฝึกก็เป็นขั้นตอนที่รวดเร็ว วินัยแบบเดียวกันที่ประหยัดเศษวัสดุก็ประหยัดเวลาที่สายการผลิตหยุด
การประเมิน: โหลดม้วน 3 ตัน ส่งเข้าสายการผลิต และเร่งความเร็วเต็มพิกัดโดยมีเศษวัสดุต่ำกว่า 2 เมตรและไม่มีการละเมิดความปลอดภัย

การอบรมคุณภาพให้ผู้ปฏิบัติงานมีสายตาที่จับการเบี่ยงเบนได้ก่อนที่จะกลายเป็นเศษวัสดุ เริ่มจากแบบโปรไฟล์และระดับความคลาดเคลื่อนที่กำหนดไว้
ผู้เข้าอบรมทุกคนต้องเรียนรู้การวัดโปรไฟล์ที่จุดคงที่แปดจุด ได้แก่ ความกว้างรวม ความสูงสองค่า ความยาวขาสองค่า ความกว้างแผ่นกลาง และมุมสองค่า โดยใช้คาลิเปอร์และเข็มมุม การตรวจชิ้นแรกทำทุกครั้งหลังเปลี่ยนม้วนและเปลี่ยนรีเซป ไม่มีข้อยกเว้น
นิสัยในการบันทึกคือทักษะที่แท้จริง ผู้เข้าอบรมบันทึกค่าที่วัดได้ลงในแผ่นเช็กทุกชั่วโมง การเบี่ยงเบนจึงแสดงเป็นแนวโน้มแทนที่จะเป็นเรื่องที่ไม่คาดคิด เมื่อมีปัญหาด้านขนาด ผู้ปฏิบัติงานจะไล่ตรวจสาเหตุมาตรฐานตามลำดับ คือ การจัดแนวแนวนำทางเข้าก่อนไปที่เครื่องมือ ความหนาวัสดุเทียบกับใบรับรองจากโรงหลอดก่อนไปที่ช่องลูกกลิ้ง แล้วจึงตรวจการจัดแนวชุดขึ้นรูปเทียบกับรายงานการทดสอบเดินเครื่อง
วิธีการเชิงลึกเรื่องการจัดแนวและการปรับเทียบชุดขึ้นรูปอยู่ในคู่มือ การจัดแนวและการปรับเทียบเครื่องขึ้นรูป ของเรา แจกสำเนากระดาษให้ผู้ปฏิบัติงานที่ได้รับการรับรองทุกคน คนที่อ่านคู่มือนี้คือคนที่จับการเบี่ยงเบน 0.3 mm ได้ก่อนที่มันจะทำลายพาเลท

การแก้ปัญหาเป็นสิ่งที่ต้องฝึก ไม่ใช่สิ่งที่สืบทอดกันมา วิธีการเรียบง่าย คือ สอนลำดับการวินิจฉัยที่กำหนดไว้ แล้วทดสอบด้วยความผิดปกติที่ตั้งไว้
ผู้เข้าอบรมเรียนรู้แผนที่เชื่อมโยงอาการกับสาเหตุ สำหรับการหยุดเครื่องที่พบบ่อยที่สุดหกกรณี:
อาการ | ตรวจสอบอย่างแรก | ตรวจสอบอย่างที่สอง |
แผ่นเหล็กติดขัดที่ทางเข้า | การจัดแนวแนวนำทาง คราบคมบนขอบแผ่นเหล็ก | การจัดม้วนเข้ากึ่งกลางบนแกนยึด |
โปรไฟล์บิด | ความเป็นมุมฉากของแนวนำทางเข้า | ช่องลูกกลิ้งซ้ายเทียบกับขวา |
ขอบเป็นคลื่น | ความหนาวัสดุเทียบกับใบงาน | ช่องลูกกลิ้งแน่นเกินไป |
ความโค้งหรือความงอ | การจัดแนวชุดขึ้นรูป | ลักษณะการตั้งม้วนของวัสดุ |
ความยาวตัดคลาดเคลื่อน | การสัมผัสของล้อเข้ารหัส | การปรับเทียบความยาวตัด |
น้ำมันขังเป็นกอง | ข้อต่อไฮดราอลิก การเดินท่อสายยาง | สภาพตัวกรองและแรงดัน |
เทคนิคการอบรมคือการตั้งความผิดปกติขึ้นเอง หัวหน้ากำหนดปัญหาที่ทราบอยู่แล้ว เช่น แนวนำทางเข้าหลวมหรือช่องลูกกลิ้งตั้งค่าไม่ถูกต้อง แล้วผู้เข้าอบรมต้องวินิจฉัยภายใน 10 นาทีตามลำดับที่กำหนดไว้ ความผิดปกติที่ตั้งไว้ห้าข้อ ผ่านห้าครั้ง โมดูลนี้ก็เสร็จสิ้น
ผู้จบการอบรมโมดูลนี้เปลี่ยนบรรยากาศในพื้นที่ทำงาน ความผิดปกติไม่ใช่เรื่องลึกลับอีกต่อไป กระบวนการขึ้นรูป ไม่ใช่กล่องดำอีกต่อไป ผู้ปฏิบัติงานเริ่มนำสาเหตุที่แท้จริงมาพูดในที่ประชุมตอนเช้าแทนที่จะนำมาเพียงอาการ

โมดูลสุดท้ายนี้ปกป้องทุกสิ่งที่ห้าโมดูลแรกสร้างขึ้น การอบรมการบำรุงรักษารายวันเปลี่ยนคู่มือให้เป็นกิจวัตร 25 นาทีที่ผู้ปฏิบัติงานเป็นเจ้าของ
เช็กลิสต์มาตรฐานครอบคลุมระดับและอุณหภูมิน้ำมันไฮดราอลิก จุดหล่อลื่นบนชุดขึ้นรูปและชุดตัด แรงดันลม ความตึงโซ่และเบลต์ ความสะอาดของล้อเข้ารหัสและเซ็นเซอร์แสง และช่องว่างของสายพานเศษวัสดุ ผู้เข้าอบรมยังเรียนรู้เส้นแบ่งงานว่าอะไรที่ซ่อมเองได้ เช่น ข้อต่อหลวมหรือเซ็นเซอร์ที่สกปรก และอะไรที่ต้องส่งให้ช่างบำรุงรักษา เช่น ทุกอย่างที่อยู่ภายในตู้ไฟฟ้า
นิสัยสำคัญกว่ารายการตรวจ สายการผลิตที่บำรุงรักษาทุกกะมานานห้าปี จะทำงานเหมือนสายการผลิตอายุสามปี สายการผลิตที่บำรุงรักษาเมื่อมีคนนึกออก จะทำงานเหมือนสายการผลิตอายุสิบปี บทความครอบคลุม การดูแลสายการผลิตเครื่องขึ้นรูป ในสื่ออุตสาหกรรมรายงานข้อสรุปเดียวกันซ้ำ ๆ ว่า การบำรุงรักษาเล็ก ๆ น้อย ๆ อย่างสม่ำเสมอ ดีกว่าการทำความสะอาดครั้งใหญ่เป็นครั้งคราว
การประเมิน: ทำเช็กลิสต์ครบทั้งหมดด้วยตนเอง เลือกน้ำมันและน้ำหล่อลื่นได้ถูกต้อง ภายใน 25 นาที และกรอกบันทึกทุกช่องครบถ้วน

กระจายโมดูลให้เต็มหกสัปดาห์เพื่อให้มีการฝึกทบทวน โปรแกรมที่บีบเวลาให้สั้นลงจะล้มเหลว เพราะทักษะต้องมีเวลาพักระหว่างแต่ละครั้ง
สัปดาห์ | เนื้อหาหลัก | ระดับการกำกับดูแล |
1 | ความปลอดภัย LOTO โครงสร้างของสายการผลิต | ห้ามอยู่คนเดียวเด็ดขาด |
2 | การควบคุมเครื่อง HMI รีเซป | หัวหน้าอยู่ที่แผงควบคุม |
3 | การจัดการม้วน การฝึกส่งแผ่นเหล็กเข้า | หัวหน้าอยู่ในพื้นที่ทำงาน |
4 | การตรวจสอบคุณภาพ แผ่นเช็ก | ตรวจเป็นจุด ๆ ทุกชั่วโมง |
5 | การแก้ปัญหา การตั้งความผิดปกติขึ้นเอง | หัวหน้าตั้งความผิดปกติทุกสัปดาห์ |
6 | การบำรุงรักษา การทำงานเดี่ยวครบรอบ | สังเกตจากระยะไกลเท่านั้น |
สัปดาห์ที่ 6 จบด้วยการรันเพื่อรับรอง คือ ทำงานเดี่ยวครบสองกะ บันทึกอัตราเศษวัสดุและผลผลิต และขนาดอยู่ในความคลาดเคลื่อนตลอดทั้งสองกะ ผ่านแล้วผู้ปฏิบัติงานจึงได้รับการรับรอง
การรับรองทำให้โปรแกรมมีโครงสร้างที่ชัดเจน เราแนะนำสามระดับ พร้อมการรับรองซ้ำทุกปี
ระดับ | ตำแหน่ง | ขอบเขตงาน | การรับรองซ้ำ |
1 | ผู้ปฏิบัติงานสายการผลิต | ทำงานหนึ่งสายการผลิต หนึ่งกลุ่มโปรไฟล์ | ทุกปี ทั้งข้อสอบเขียนและการลงมือทำ |
2 | ผู้ปฏิบัติงานชั้นสูง | เปลี่ยนรีเซป แก้ไขความผิดปกติ อบรมพนักงานใหม่ | ทุกปี เพิ่มการทดสอบตั้งความผิดปกติขึ้นเอง |
3 | หัวหน้าเซลล์ | การจัดตารางหลายสายการผลิต การลงนามรับรองคุณภาพ การตรวจสอบความปลอดภัย | ทุกปี เพิ่มหน้าที่ตรวจสอบ LOTO |
ผู้ปฏิบัติงานระดับ 2 คือตัวคูณกำลังการฝึกของคุณ ทุกโรงงานที่เราทดสอบเดินเครื่อง เครื่องขึ้นรูปตามสั่งซื้อ ควรเสนอชื่อผู้สมัครระดับ 2 หนึ่งคนในช่วงสัปดาห์ติดตั้ง ขณะที่วิศวกรทดสอบเดินเครื่องยังอยู่ที่หน้างานและเอกสารอบรมยังสด การตัดสินใจเพียงข้อเดียวนี้ทำให้ความรู้ยังอยู่ในอาคารหลังเราออกจากไป


เครื่องขึ้นรูปแผ่นนั่งร้านพร้อมจัดส่งให้ผู้ซื้อในสหรัฐอเมริกา...
อ่านเพิ่มเติม

เครื่อง roll forming งานเรือ: โปรไฟล์ต่อเรือ 5 ชนิด เครื่อง roll forming งานเรือ...
อ่านเพิ่มเติม
เครื่องม้วนเข้ารูปสำหรับรางรถไฟ: โปรไฟล์โครงสร้างพื้นฐาน 5 แบบ รางรถไฟ...
อ่านเพิ่มเติม
การตั้งค่าเครื่องทำเสาตั้งชั้นวาง: 12 ขั้นสู่โปรไฟล์ที่ดีแรก...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








