Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Краткий ответ: Профилегибочный станок для B deck выпускает несущий настил высотой 1,5 дюйма, на котором держатся коммерческие кровли и композитные перекрытия в США. Он формует панели шириной 36 дюймов из оцинкованного рулона калибра от 22 до 16 со скоростью 12 до 30 м/мин, а боковой нахлёст соединяет панели прямо на объекте.
Профилегибочный станок для B deck это отдельная линия, а не переделанный кровельный стан. Шесть широких гофров с шагом 6 дюймов, глубина гофра 1,5 дюйма и геометрия, достаточно жёсткая, чтобы держать сырой бетон между балками. Каждый модуль линии следует из этих цифр.
B deck это несущая панель с широким гофром. Глубина гофра 1,5 дюйма, шаг 6 дюймов по осям, шесть гофров дают 36 дюймов полезной ширины. Верхняя полка 3,5 дюйма, нижняя 2,5 дюйма, поэтому плиты утеплителя лежат ровно и не проваливаются между гофрами.
| Параметр профиля | Значение для B deck |
|---|---|
| Глубина гофра | 1,5 дюйма (38 мм) |
| Полезная ширина | 36 дюймов (914 мм) |
| Число и шаг гофров | 6 гофров с шагом 6 дюймов |
| Верхняя полка / нижняя полка | 3,5 дюйма / 2,5 дюйма |
| Торцевой нахлёст | Боковой нахлёст 1,75 дюйма |
| Калибры рулона | 22, 20, 18 и 16 |
| Марки стали | Предел текучести 33 до 80 ksi, оцинковка G60 или G90 |
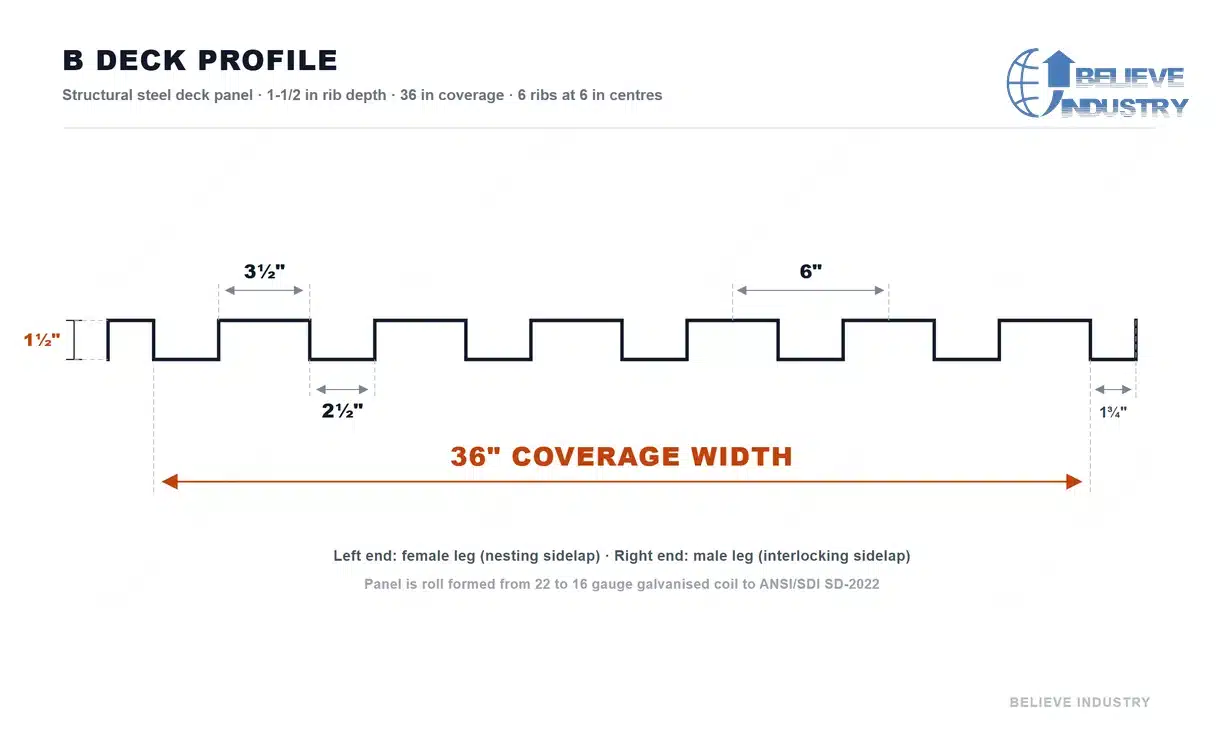
Полка 3,5 дюйма держит утеплитель, гофр 1,5 дюйма держит момент, нахлёст держит сдвиг диафрагмы. Станок, который промахивается хотя бы по одному из трёх, выпускает настил, не проходящий приёмку.
Кровельный и перекрывной настил имеют один профиль. Размеры одинаковые. Меняются толщина рулона, узел бокового нахлёста и наличие рифления для совместной работы с бетоном.
| Параметр | Кровельный B deck | Перекрывной B deck |
|---|---|---|
| Толщина полосы | 0,3 до 0,8 мм (калибр 22 до 20) | 0,8 до 1,5 мм (калибр 20 до 16) |
| Нагрузка на ножницы | Лёгкая, хватает гидравлических ножниц | Тяжёлая, нужна усиленная станина |
| Рифление | Нет | Рисунок Formlok для сцепления с бетоном |
| Боковой нахлёст | Нахлёст, саморезы или сварка | Нахлёст плюс упоры сдвига |
| Типовой пролёт | 3 до 10 футов между балками | Задаётся расчётом перекрытия |
Заказ на перекрытие толкает покупателя к более тяжёлому станку для B deck. Переход с 0,8 мм на 1,5 мм добавляет нагрузку каждой клети, поэтому валы, подшипники и цилиндр ножниц растут. Считайте станок под самый толстый рулон, а не под средний.

Если в портфеле есть настил и более глубокие несущие профили, страница станок для стального перекрывного настила описывает композитные профили 75 мм. Тем, кто сравнивает перекрытия, стоит прочитать руководство по станкам для настила антресолей прежде чем фиксировать высоту гофра.
Стандартный станок для B deck работает по одной прямой оси. Рулон входит с одного конца, готовая панель выходит с другого, а каждый модуль между ними рассчитан на сталь 1,5 мм на полную ширину.
| Модуль | Стандартное исполнение | Назначение |
|---|---|---|
| Гидравлический разматыватель | 10 тонн, с тележкой под рулон | Подаёт рулон с контролируемым натяжением |
| Feeder and guide | Входные тянущие ролики и боковые направляющие | Держит полосу по центру до первой клети |
| Roll former | 24 до 28 клетей, валы 90 мм | Формует шесть гофров и обе кромки нахлёста |
| Секция рифления | Опционально, 4 до 10 клетей | Добавляет рисунок Formlok для перекрытия |
| Отрезное устройство | Гидравлическая или летучие ножницы | Режет в размер, с остановом или на ходу |
| Runout table | 6 до 12 м, ручной или автоматический | Принимает панели и формирует пакеты |
| Control cabinet | ПЛК со счётчиком длины и партий | Задаёт длину реза, количество и скорость |

Три модуля решают, зарабатывает ли линия. Ножницы задают скорость, штабелёр задаёт трудозатраты, разматыватель определяет, сколько времени смены уходит на смену рулона.
Эти цифры верны для стандартного станка для B deck. Всё, что выходит за них, это индивидуальная сборка, и мы считаем её именно так.
| Параметр | Спецификация |
|---|---|
| Сырьё | PPGI, GI, PPGL, GL |
| Толщина полосы | 0,3 до 0,8 мм кровельный, 0,8 до 1,5 мм перекрывной |
| Формовочные клети | 24 до 28 |
| Вал | 40 Cr, диаметр 90 мм, со шпонкой |
| Ролики | GCr15, термообработка, хромирование поверхности |
| Главный привод | 22 кВт x 2, цепной или редукторный привод |
| Скорость профилирования | 12 до 30 м/мин, зависит от отрезного устройства |
| Допуск по профилю | Высота гофра в пределах 1 мм, ширина в пределах 3 мм |
| Электропитание | 380 В 50 Гц три фазы, или под объект |
| Управление | ПЛК, частотный привод, задания партии и длины |
Вал 90 мм это то, что чаще всего занижают в задании. Панель перекрытия 1,5 мм шириной 36 дюймов даёт реальный момент на валу, а вал 70 мм прогибается настолько, что это видно по высоте гофра.
Speed on a B deck roll forming machine follows the cutoff, not the motor. The forming section can always outrun the machine’s ability to stop a moving panel.
При 20 м/мин за восемь часов станок для B deck даёт около 9 600 м панели. При ширине 36 дюймов это примерно 94 500 кв. футов за смену. Гидравлические ножницы на 12 м/мин дают около 56 000 кв. футов, то есть ножницы меняют мощность завода сильнее, чем двигатель.
Смена рулона это скрытая статья расходов любого станка для B deck. Рулон 10 тонн при 1,5 мм даёт около 1 600 м панели. Двое рабочих с тележкой меняют его за 8 до 12 минут. Без тележки время удваивается.
Те, кто формует и кровлю, обычно берут обе линии у одного поставщика, чтобы оснастка и запчасти совпадали. Наш руководство по выбору станка для кровельного листа это разбирает, а обзор рынка профилегибочных станков США объясняет напряжение, калибры и документы, которых ждёт американский покупатель.
B deck это несущий продукт, поэтому документация важна не меньше профиля. Основной документ это стандарт ANSI/SDI SD-2022 для стального настила, который объединил прежние нормы для кровли, перекрытий и композитных систем и на который ссылается Международный строительный кодекс.
Рулон идёт по ASTM A653 для оцинкованного листа, G60 как стандарт и G90 для приморских объектов. Значения диафрагмы считаются по практике AISC , а огнестойкие сборки числятся через UL. Каждый станок для B deck отгружается с сертификатами на металл, чертежами профиля и размерным протоколом.
Наша система качества сертифицирована по ISO 9001, станки имеют маркировку CE для экспорта. Допуск в производстве жёстче, чем требует норма, потому что панель шире на 4 мм не сядет в нахлёст на третьем прогоне.
Мы делаем профилегибочные станки с 2005 года, более 15 лет в несущем настиле и свыше 500 проектов более чем в 50 странах. В инженерной команде больше 80 человек, поэтому нестандартный профиль настила не превращается в полугодовой эксперимент.
Настил нам знаком. Мы поставляли станки для B deck в США, Мексику, Австралию и на Ближний Восток и знаем, что американский покупатель хочет 480 В, чертежи в дюймах и ножницы, держащие длину в пределах 3 мм. Эти детали стоят в предложении, а не в дополнительном соглашении потом.
Если задача выходит за стандартный профиль B, линейка станков для нестандартных профилей закрывает омега-профили и замковые панели. Более широкий каталог профилегибочных станков показывает весь ряд по категориям.
В: Сколько стоит станок для B deck?
Кровельная линия с гидравлическими ножницами начинается около 65 000 долларов. Станок для B deck под кровлю и перекрытие, 22 до 28 клетей с летучими ножницами, стоит от 95 000 до 140 000 долларов. Штабелёр и стыкосварочная машина поднимают высокопроизводительную линию к 190 000 долларов. Подробный разбор стоимости станка для перекрывного настила показывает, как каждый модуль двигает цифру.
В: С какой скоростью работает станок для B deck?
От 12 до 30 м/мин в обычной работе, потолок задают ножницы. Гидравлические держат линию около 12 до 15 м/мин, потому что панель останавливается на каждый рез. Летучие позволяют той же формовочной части идти на 20 до 30 м/мин.
В: Может один станок для B deck делать и кровлю, и перекрытие?
Да, и большинство покупателей так и заказывает. Профиль одинаковый. Кровля идёт на рулоне 0,3 до 0,8 мм без рифления, перекрытие на 0,8 до 1,5 мм и требует секции Formlok для сцепления с бетоном.
В: Какие калибры рулона нужны для B deck?
Калибры 22, 20 и 18 закрывают почти всё, 16 идёт на тяжёлые плиты. В метрике это 0,76 до 1,52 мм. Марка тоже важна: 33 ksi обычны для кровли, а 50 до 80 ksi встречаются в перекрытиях с большим пролётом.
В: Сколько занимает смена профиля?
Смена калибра на станке для B deck занимает 15 до 30 минут и не требует замены оснастки. Переход на другой профиль, например настил 3 дюйма или омега-профиль, значит замену комплекта роликов и занимает 4 до 8 часов вдвоём.
В: Чем B deck отличается от настила 3 дюйма?
Глубиной гофра и пролётом. B deck глубиной 1,5 дюйма перекрывает 3 до 10 футов. Настил 3 дюйма вдвое глубже и берёт большие пролёты с более высокими нагрузками, но рулон дороже.
В: Какие ресурсы нужны на площадке для станка для B deck?
Ровный бетонный пол под вес линии, трёхфазная сеть 380 В или 480 В под двигатели и сжатый воздух для пневматических направляющих. Линия на 26 клетей потребляет 45 до 60 кВт и занимает около 28 м длины.
Q: Каковы сроки поставки и монтажа?
Стандартные линии отгружаются за 55 до 75 дней после согласования чертежей. Монтаж и пусконаладка занимают 10 до 14 дней с нашим инженером на площадке, затем обучение операторов по ПЛК, смене калибра и обслуживанию ножей.
Укажите глубину гофра, ширину, диапазон толщины рулона и нужную выработку. Мы вернём планировку линии, число клетей и твёрдую цену в течение рабочего дня.
Запросить предложение на линию B deckОбновлено 31 октября 2026. История правок: размеры профиля исправлены и сверены с ANSI/SDI SD-2022, рекламный заголовок 2023 года заменён, мёртвый внешний домен убран, добавлены четыре таблицы характеристик и восемь вопросов покупателей. Повод для следующей проверки: пересмотр нормы SDI, изменение диапазона калибров за пределы 22 до 16 или сдвиг спроса в США к более глубоким профилям.

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Читать далее
Step Beam Production Process: From Coil to Pallet Rack Beam...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



