Адрес
№ 1, Yd Road, район Хуэйшань, город Уси, Цзянсу. 214183
Рабочие часы
С понедельника по пятницу: с 9:00 до 17:00
Суббота: 9:00 - 16:00
Адрес
№ 1, Yd Road, район Хуэйшань, город Уси, Цзянсу. 214183
Рабочие часы
С понедельника по пятницу: с 9:00 до 17:00
Суббота: 9:00 - 16:00
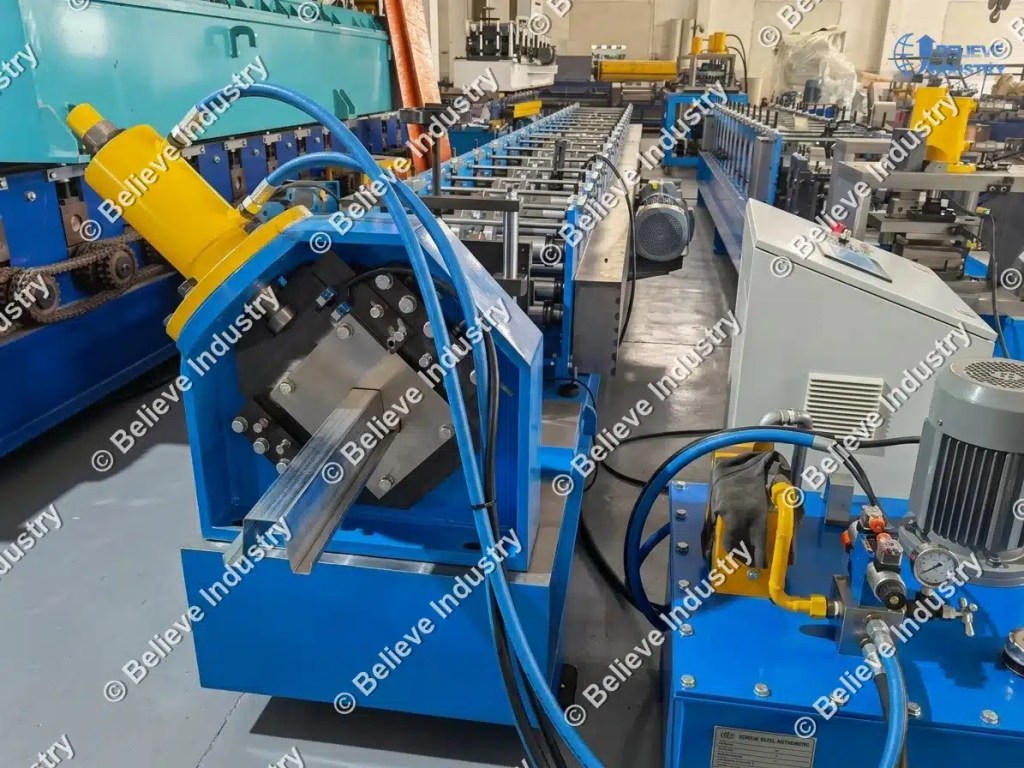
Станок для профилирования профилей в форме шляпы — это линия профилирования, которая сгибает плоскую стальную полосу в поперечное сечение в форме шляпы: широкую плоскую верхнюю часть, две ножки под углом 90 градусов и два вывернутых наружу фланца у основания. Профиль выглядит как шляпа, если смотреть сбоку, отсюда и название. Стандартная линия работает с полосой толщиной от 0,4 до 3,0 мм, формирует профиль на 14–22 валках и производит от 8 до 30 метров профиля в минуту.
Определение станка для профилирования вальцов в форме цилиндра: Линия непрерывной холодной прокатки, которая преобразует рулонную сталь в профиль типа «шляпа» или «цилиндр» за один проход, с возможностью пробивки в линию и отрезным устройством, обеспечивающим бесперебойную работу линии на полной скорости.
Покупатели называют одну и ту же машину по-разному. Подрядчики по гипсокартону говорят «машина для изготовления профилей». Поставщики автомобильных комплектующих говорят «формовочная машина для профилей в форме шляпы». Строители складских помещений говорят «машина для изготовления прогонов в форме шляпы». Инструменты различаются, но принцип формования идентичен, и это тот же принцип, который описан в Как работает профилировочный станокПостепенная гибка с помощью парных валков, небольшой угол на каждой станции, без нагрева.
Прежде чем устанавливать цену на станок, зафиксируйте чертеж. Профиль определяет все параметры: количество станин, материал рулона, схему пробивки и тип резки.
Профиль типа «шляпа» состоит из пяти зон: плоской верхней части, двух вертикальных стенок, двух горизонтальных базовых фланцев, а также четырех радиусов изгиба, соединяющих их. Для каждого изгиба требуется своя последовательность углов на нескольких опорах, поэтому для профиля типа «шляпа» требуется больше опор, чем для простого С-образного профиля той же высоты. Взаимосвязь между геометрией профиля и количеством опор подробно описана в [ссылка на источник]. конструкция профилегибочной машины.
Мы производим трубопроводы стандартных размеров профилей типа «шляпка» и «шляпка»:
| Профиль | ширина короны | высота веб-страницы | Ширина фланца | толщина стали | Типичное использование |
|---|---|---|---|---|---|
| Обшивка профиля 25×15 | 25 мм | 15 мм | 5 мм | 0,4-0,6 мм | Каркас потолка из гипсокартона |
| Обшивка канала 38×13 | 38 мм | 13 мм | 6 мм | 0,5-0,7 мм | Обшивка стен, перегородки |
| Шляпный канал 62×24 | 62 мм | 24 мм | 12 мм | 0,6-1,0 мм | Подконструкция фасада |
| Цилиндр 73×30 | 73 мм | 30 мм | 15 мм | 0,8-1,2 мм | Балки перекрытия, опоры |
| Цилиндр 100×50 | 100 мм | 50 мм | 20 мм | 1,2-2,0 мм | Стеллажи, каркасы платформ |
| Раздел автомобильных головных уборов | 40-180 мм | 20-60 мм | 10-30 мм | 1,0-3,0 мм HSLA | Рокеры, усиление кузова |
Два параметра в этой таблице важнее остальных. Высота полотна определяет ширину полосы и сложность формовки. Толщина стали определяет мощность привода и жесткость прокатного стана. Если ошибиться с этими двумя параметрами, станок никогда не будет работать как следует, независимо от того, что обещал продавец. Размеры профилей для обрешетки в Северной Америке соответствуют... Технические руководства по продукции SSMA, Поэтому, прежде чем приступать к изготовлению оснастки, сверьте свои чертежи с этими таблицами. процесс профилирования На этой странице объясняется математика расчета деформаций в глубоких секциях, если вы хотите получить полную картину.

Полоса поступает в плоском виде и выходит в виде цилиндрической формы. Между этими двумя точками машина выполняет заданную последовательность операций.
На большинстве линий сначала формируется верхняя часть профиля, затем стенки изгибаются вниз с шагом 10-15 градусов на каждом стане, а завершается формирование фланцев основания, вывернутых наружу, на последних четырех-шести станах. Формирование фланцев в последнюю очередь обеспечивает стабильность профиля на протяжении всего процесса фрезерования. Для профиля в форме шляпы глубиной 50 мм обычно требуется от 16 до 18 станов; для неглубокого профиля с обрешеткой 15 мм достаточно 12-14 станов.
Полная линия по профилированию профилей в форме цилиндра состоит из семи секций:
Выбор положения пробивки — это действительно важное решение. Предварительная пробивка отверстий в плоской полосе обеспечивает точность и экономичность, но отверстия немного смещаются по мере формирования профиля. Последующая пробивка после фрезерования обеспечивает точное положение отверстий на сформированном профиле, но за счет замедления производственной линии. Большинство покупателей профилей выбирают предварительную пробивку; покупатели профилей для автомобильной промышленности почти всегда используют последующую пробивку или лазерную резку. Обзор рынка профильной пробивки. Фабрикатор Повторяется тот же порядок приоритетов: сначала допуск на отверстие, затем скорость.
Рабочие технические характеристики для профилировочного станка типа «шляпа» среднего ценового сегмента выглядят следующим образом:
| Элемент | Типичные характеристики |
|---|---|
| Толщина полосы | от 0,5 до 2,0 мм |
| ширина полосы | от 150 до 400 мм |
| Материал | Оцинкованная сталь G300-G550, ASTM A653, высокопрочная низколегированная сталь (HSLA) до 450 МПа. |
| Формирование опор | от 16 до 18 станций |
| Материал ролика | Подшипниковая сталь GCr15, закаленная до твердости HRC 58-62 |
| Диаметр вала | 60–80 мм |
| Скорость линии | Пробивка со скоростью от 10 до 25 м/мин, скорость заготовки до 30 м/мин. |
| Водить машину | Цепной или редукторный двигатель, главный двигатель мощностью от 7,5 до 15 кВт. |
| Отрезать | Летающие ножницы или пила, допуск по длине +/- 1,5 мм |
| Контроль | ПЛК с HMI, хранение рецептов, отслеживание длины энкодера |
Материал валков заслуживает внимания. Дешевые линии поставляются с мягкими валками, которые начинают царапаться после нескольких сотен тонн оцинкованной стали G550. Настаивайте на использовании закаленных инструментальных валков из стали GCr15 или D2 и требуйте сертификат твердости. Стоит почитать о том, как канавки и детали поверхности валков влияют на качество формования. проектирование профилировочных и канавочных станков прежде чем что-либо подписывать.
Форма "шляпки" встречается в гораздо большем количестве отраслей, чем ожидает большинство покупателей. Знание конечного применения позволяет определить, какой класс оборудования следует приобрести.
Основной объем рынка приходится на гипсокартон и каркасы перегородок. Профиль типа «шляпка» или обрешеточный профиль крепится к стойкам и балкам, создавая ровную поверхность для гипсокартона. Линии прокладываются из оцинкованной стали толщиной 0,5 мм на высокой скорости с низким напряжением инструмента. Полный перечень применений представлен в нашем каталоге. станок для профилирования гипсокартонных перегородок обзор.
Фасадные подконструкции — это рынок, чувствительный к коррозии. Системы вентилируемых фасадов крепятся на профильных профилях поверх теплоизоляции, поэтому используется более толстая оцинкованная сталь или сталь марки Z275, а расположение отверстий соответствует каждому проекту облицовки. Таким покупателям необходима гибкость в пробивке отверстий и быстрая смена рисунка.
Автомобильная промышленность — это рынок высокоточных деталей. Усиление кузова осуществляется с использованием высокопрочных низколегированных сталей (HSLA) и двухфазных сталей толщиной от 1,0 до 3,0 мм, с малыми радиусами и допусками менее 0,5 мм. Сервоприводная подача, резка после формовки и контроль отверстий в процессе производства являются стандартными функциями. автомобильные прокатные станки На этой странице подробно описан данный курс.
Стеллажи и каркасы для антресолей — это рынок прочных конструкций. Глубокие профили в форме «шляпы» используются в качестве балок и вертикальных опор под нагрузкой, и покупатели стремятся к толщине 2,0 мм и более. Если вас интересуют каркасы для платформ, ознакомьтесь с информацией по этой теме. направляющая для профилирования рулонов на антресольном этаже Во-первых, поскольку балки и профили в форме шляпы часто имеют общую линию, что позволяет быстро менять инструменты.
Большинство жалоб на станки для профилирования профилей в форме цилиндра связаны с материалом, а не с самим станком. профилегибочная машина на заказ Конструкция основана на одной спецификации катушки, и отклонения проявляются быстро.
Три правила применимы во всех областях. Подбирайте предел текучести в соответствии с конструкцией, поскольку G550 ведет себя в валках совсем не так, как G300. Подбирайте толщину в соответствии с зазором между инструментом и фланцем, поскольку рулон с превышением толщины на 0,05 мм может деформировать фланцы. Подбирайте покрытие в соответствии с условиями окружающей среды, поскольку профиль из стали Z120 на прибрежном фасаде приведет к коррозии и аннулированию гарантии владельца здания. Оцинкованные марки следует заказывать с учетом... ASTM A653 или EN 10346, а не вопреки устному обещанию поставщика.
Полное описание взаимодействия между свойствами рулона и процессом формования приведено в [ссылка на описание]. Влияние материала на конструкцию профилировочного станка. Прочитайте это перед первым заказом катушки, а не после первого отчета о браке.
Для сравнения с более простыми профилями, Станок для профилирования С-образных профилей При производстве стали используется меньше станов на одном и том же количестве стали. Вы платите за дополнительные станы на линии по изготовлению профилей типа «шляпка», но получаете более жесткий профиль на килограмм стали. Именно это соотношение жесткости и веса является основной причиной существования профилей типа «шляпка».
Цена зависит от четырех факторов: диапазона толщины, сложности штамповки, типа отрезки и уровня автоматизации. Ориентировочные цены на линии, произведенные в Китае и экспортируемые по всему миру, на 2026 год:
| Класс линии | Толщина | Удар | Ценовой диапазон (FOB Китай) |
|---|---|---|---|
| Обшивка канала | 0,4-0,8 мм | Предварительная перфорация | 28 000–45 000 долларов США |
| Стандартная линия цилиндров | 0,8-2,0 мм | Предварительная перфорация | 45 000–80 000 долларов США |
| Тяжелая линия цилиндра | 2,0-3,0 мм | До и после удара | 80 000–130 000 долларов США |
| Линия автомобильных шляп | 1,0-3,0 мм HSLA | Сервопривод подачи, после резки | От 150 000 долларов США |
Полный метод анализа затрат, включая фрахт, пошлины, запасные части и ввод в эксплуатацию, представлен в [ссылка на источник]. цена профилегибочной машины. Один совет из опыта ввода в эксплуатацию: самая дешевая цена в списке обычно не включает в себя закаленные валки или отрезные заготовки. Добавьте их обратно, и выгода исчезнет.
Пункт номер 11 — это тот, который покупатели пропускают и потом жалеют. Станок для профилирования металла в форме шляпы, настроенный на основе мягкой тестовой катушки поставщика, начнет работать некорректно на вашем G550 уже через смену. Настаивайте на предпродажных испытаниях стали.


What Is a Container Roll Forming Machine? Container roll forming...
Читать далее
What Is an Upright Rack Column Roll Forming Machine? An...
Читать далее
Drainage roll forming machine lines turn steel coil into the...
Читать далее
Что представляет собой установка штамповочного пресса на профилировочном станке? А...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


