Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Mesin roll forming mengubah koil baja atau aluminium menjadi profil jadi dalam satu lintasan kontinu. Beli RollForming merancang dan membangun lini ini dari gambar Anda, material Anda dan target output Anda, bukan dari katalog tetap.
Membangun lini sejak 2005. Lebih dari 500 proyek di lebih dari 50 negara. Bersertifikat ISO 9001, sesuai CE.
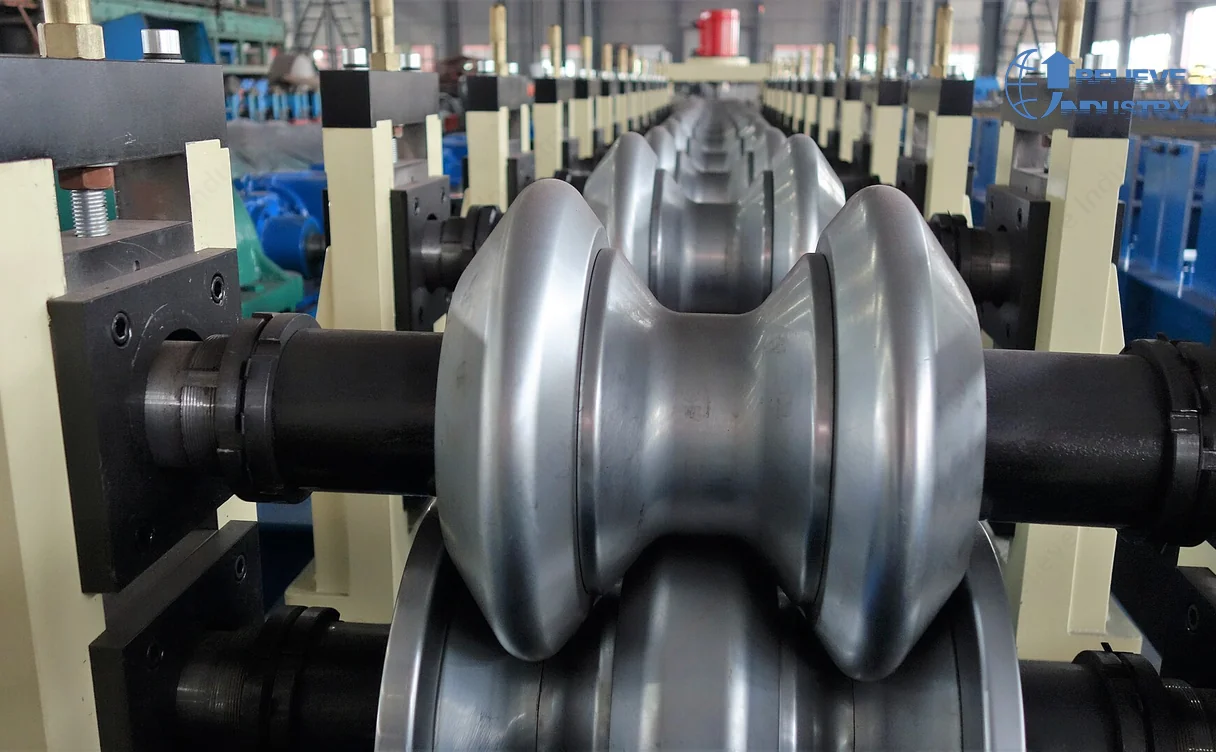
Setiap lini mengikuti lima langkah yang sama. Yang berbeda antar proyek adalah cara setiap langkah dikonfigurasi, diukur dan diotomasi.
Koil dimuat pada mandrel manual atau hidraulik. Kereta koil menangani koil 5 sampai 20 t tanpa waktu crane.
Leveler menghilangkan coil set. Servo feeder mengatur panjang dan pitch sebelum press.
Press hidraulik atau mekanik melubangi lubang, slot dan notch secara inline, dengan sisa potongan jatuh menjauh dari strip.
12 sampai 28 stasiun bermotor membentuk profil secara bertahap. Jumlah stasiun dan ukuran poros mengikuti kedalaman dan ketebalan profil.
Fly saw atau gunting memotong sesuai panjang sambil bergerak. Bagian keluar ke meja runout atau stacker otomatis.
Setiap keluarga adalah titik awal, bukan model tetap. Tooling dan tata letak lini dikonfirmasi dari gambar profil.
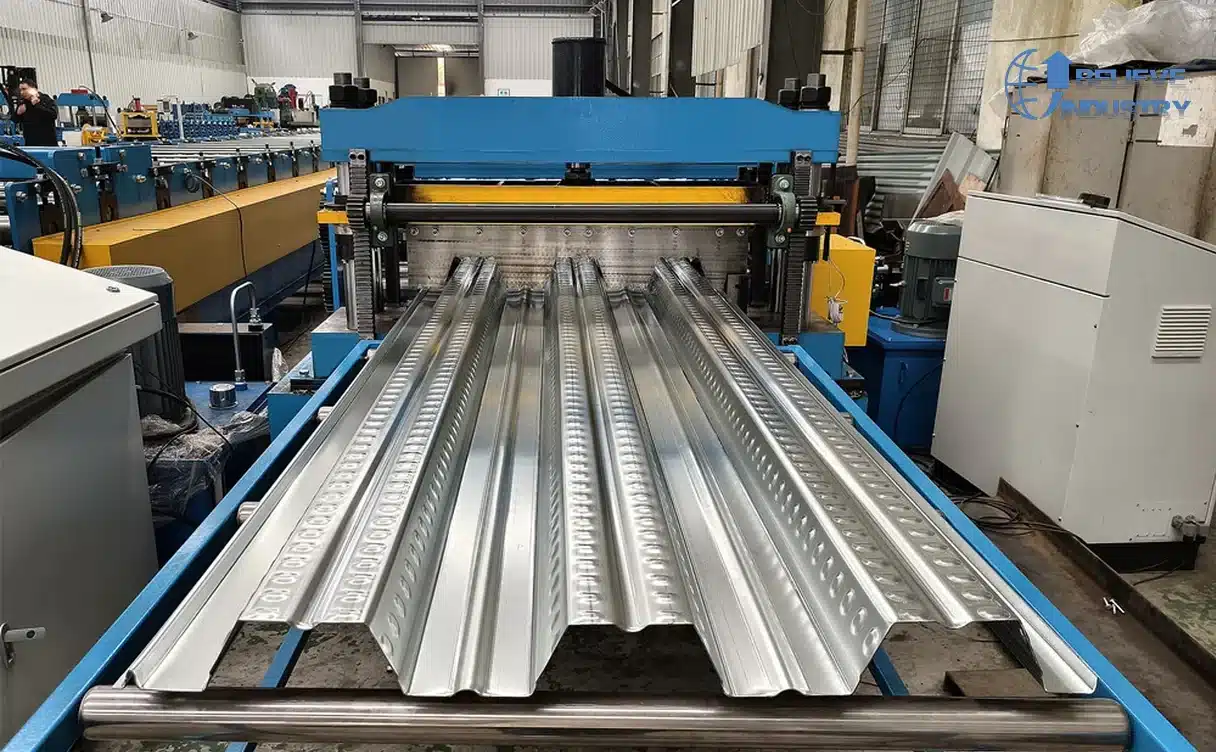
Profil corrugated, IBR, tile, standing seam dan floor deck, dengan opsi curving, embossing dan stacking otomatis.
View machine family →
Purlin C dan Z dengan tooling yang dapat ditukar, duplex atau switchable, dipunch dan dipotong sesuai panjang dalam satu lintasan.
View machine family →
Kolom upright, box beam, step beam dan profil bracing untuk produksi rak gudang.
View machine family →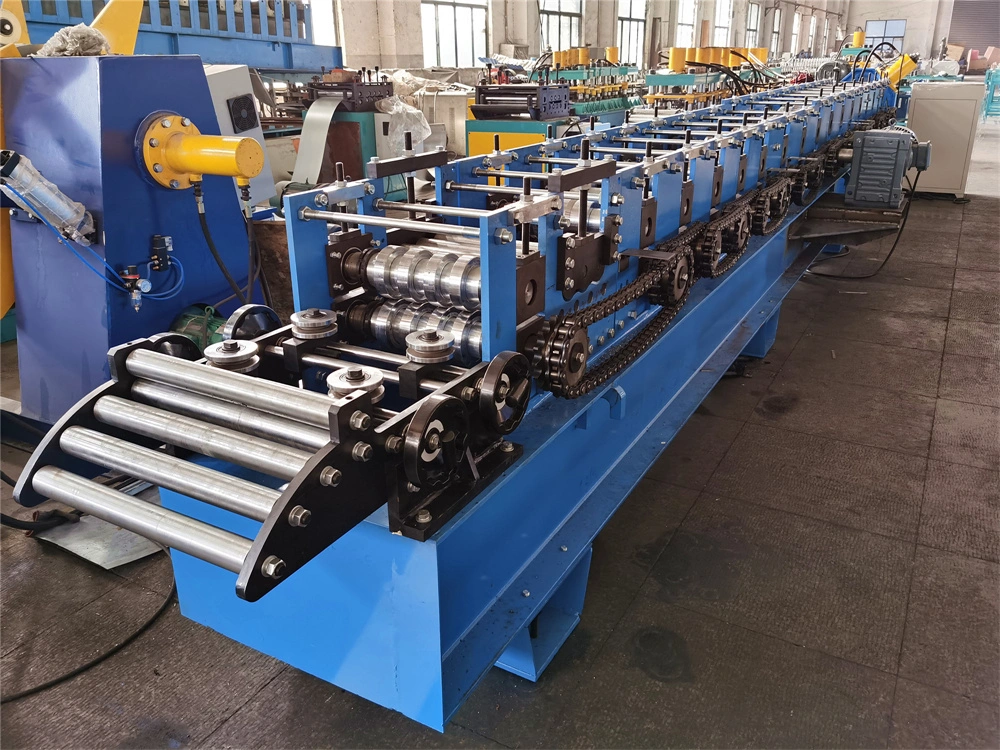
Kusen pintu, panel pintu garasi, slat dan guide roller shutter, diproduksi dengan punching dan notching inline.
View machine family →
Talang bulat dan persegi panjang, gutter setengah bulat dan persegi, fascia board dan mesin portabel di lokasi.
View machine family →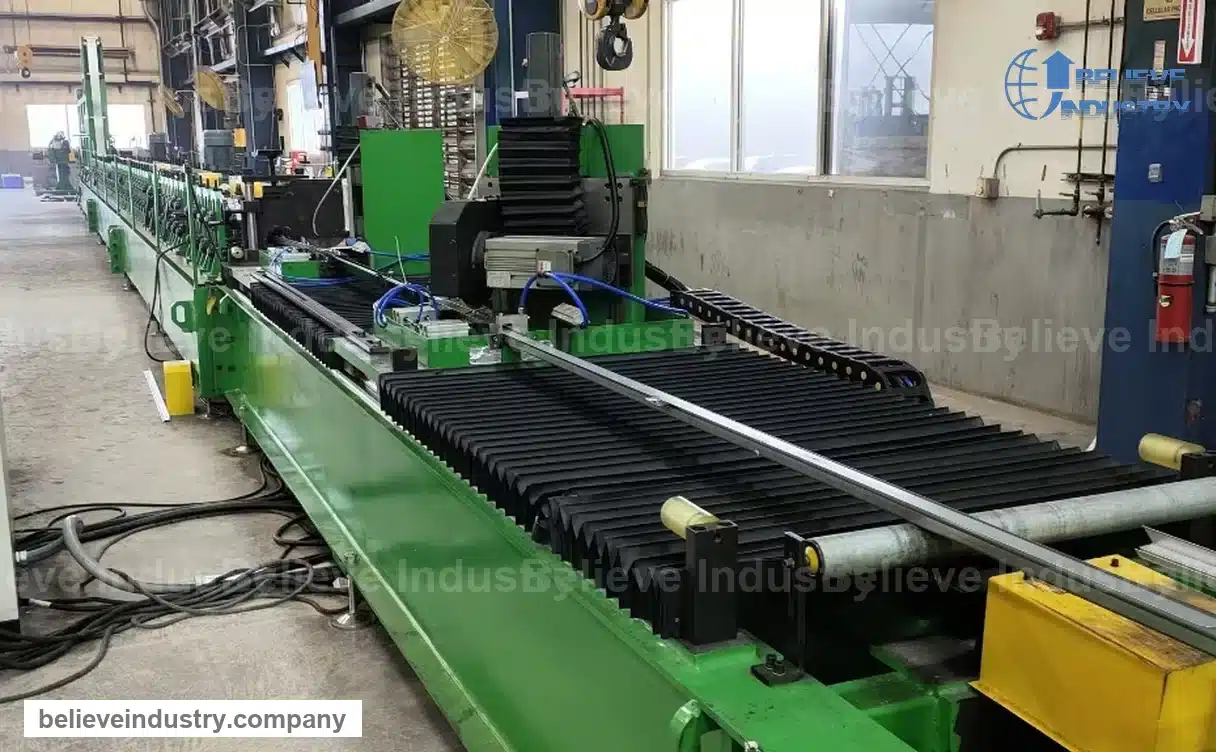
Rangka pemasangan solar, cable tray, strut channel dan profil busway, termasuk profil berlubang dan berslot.
View application page →
Panel silo, profil greenhouse, papan scaffold, stiffener serta stud and track, dibuat sesuai gambar saat tidak ada profil standar.
View machine family →Halaman aplikasi kami mengelompokkan proyek selesai berdasarkan produk yang dibuat, bukan jenis mesin. Setiap halaman mencantumkan profil, lini yang menjalankannya dan profil yang sudah berproduksi.
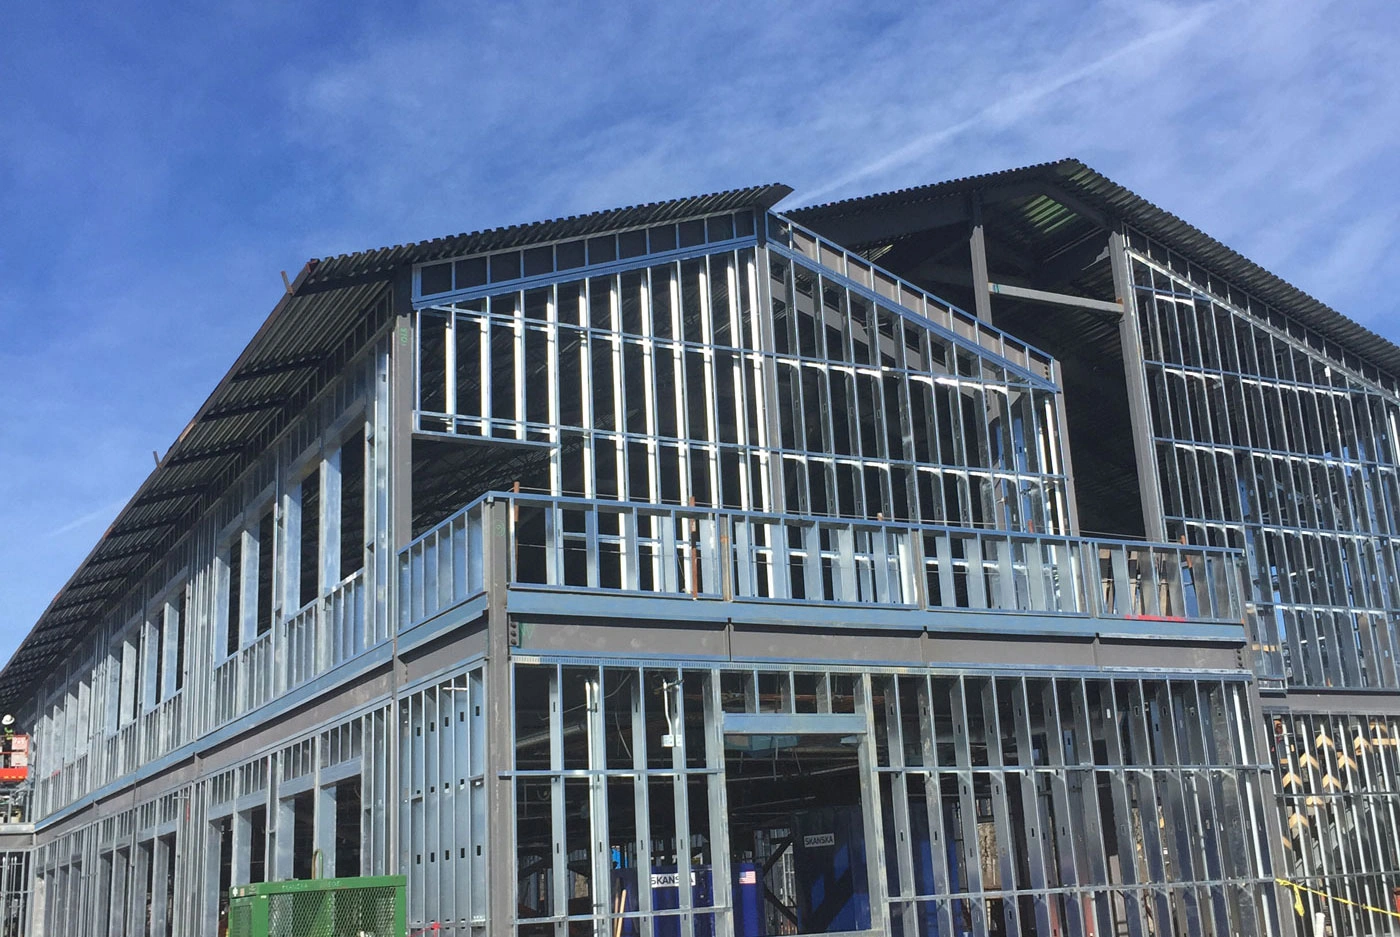
Floor deck, purlin, stud and track dan rangka ringan. Pelat 0,8 sampai 3,0 mm melewati 14 sampai 22 stasiun, dengan lubang sekrup dan bukaan servis dipunch inline.
Roll forming machines for steel structure →
Upright, box beam, step beam dan bracing untuk rak palet. Slot teardrop, stiffener dan end clip dipunch dan dipotong inline, sehingga rangka dirakit tanpa proses bor kedua.
Roll forming lines for storage racking →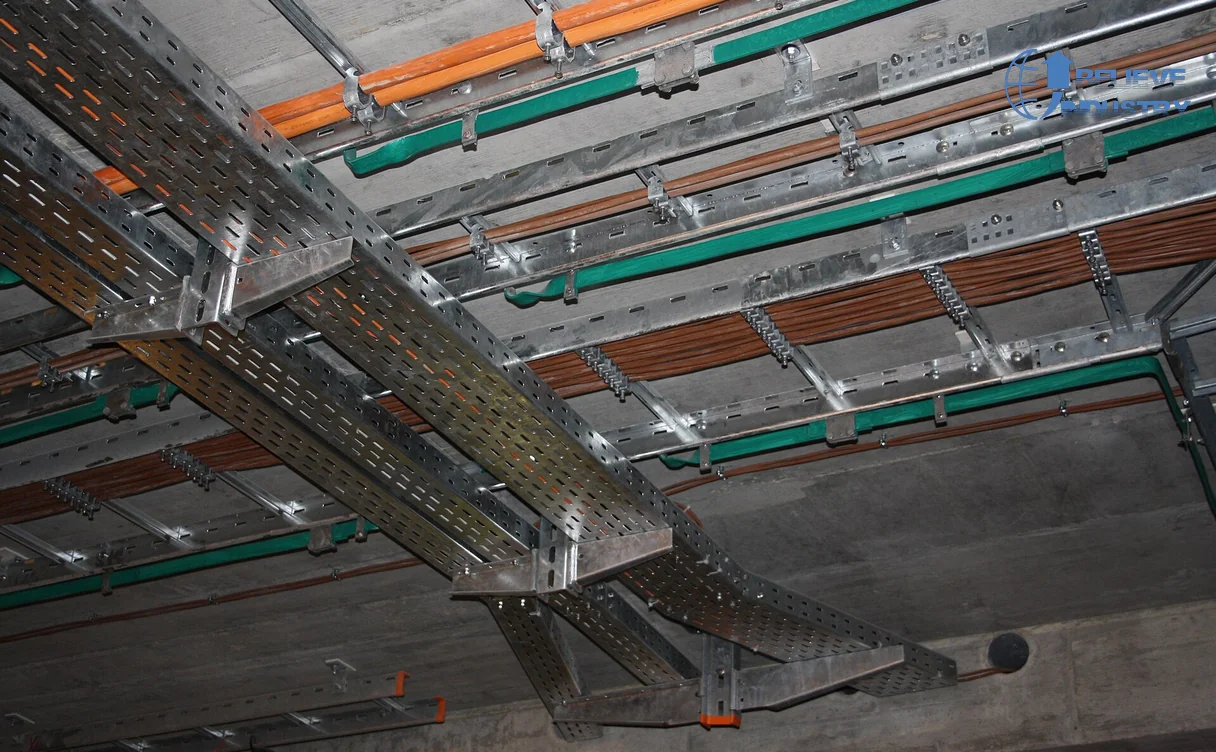
Cable tray, strut channel, rangka pemasangan solar dan busway. Profil berlubang dan berslot memerlukan punching inline serta fly saw yang menjaga pola lubang tetap lurus terhadap potongan.
Roll forming lines for cable tray and solar →
Gutter tipe K, kotak dan setengah bulat, talang bulat dan persegi panjang, fascia board. Lini portabel membentuk gutter di lokasi, sehingga kontraktor mengirim koil bukan potongan jadi.
Roll forming machines for gutter and downspout →
Kusen pintu baja, panel pintu garasi, slat dan guide roller shutter, pintu cold room. Notching dan potong akhir berjalan inline, sehingga kusen tiba di lini perakitan siap dilas atau dilipat.
Roll forming machines for door and window →
Panel silo, profil greenhouse, papan scaffold, stiffener serta stud and track. Bila profil standar tidak ada, gambar lebih dulu menjadi tooling, lalu menjadi lini yang berjalan.
Roll forming machines for custom profiles →Ini rentang perencanaan. Nilai akhir dikonfirmasi setelah gambar, material dan target output ditinjau.
| Lebar gulungan | 300 sampai 1.500 mm standar, lebih lebar atas permintaan |
|---|---|
| Ketebalan material | 0,4 sampai 4,0 mm umum, lebih tebal untuk profil struktural |
| Kecepatan lini | 3 sampai 4 m/menit pada lini press hidraulik, 10 sampai 15 m/menit dengan press dan punch, 20 sampai 35 m/menit pada lini rotary dan fly saw |
| Stasiun pembentuk | 12 sampai 28, ditentukan oleh kedalaman profil dan toleransi |
| Penggerak | Chain, gearbox atau servo independen per stasiun |
| Pemotong | Fly saw, flying shear atau potong berhenti |
| Kontrol | PLC dan HMI dengan penyimpanan resep dan tampilan gangguan |
| Pengumpulan | Meja runout, stacking manual atau stacker otomatis |
Empat tahap dari gambar pertama sampai lini beroperasi di pabrik Anda.
Kirim DXF, PDF atau sampel komponen. Engineering mengembalikan catatan kelayakan dan rencana stasiun, biasanya dalam dua hari kerja.
Anda menerima tata letak, daftar stasiun, kecepatan, cakupan tooling, utilitas dan harga. Opsi dikutip terpisah agar perbandingan tetap jelas.
Fabrikasi berjalan 45 sampai 90 hari. Lini dirakit, dijalankan dengan material Anda dan direkam atau disaksikan sebelum pengemasan.
Mesin dikirim dengan manual, daftar suku cadang dan gambar listrik. Commissioning dan pelatihan operator dilakukan di lokasi atau melalui video.
Sebagian besar pekerjaan kami berasal dari pesanan ulang dan referensi, yang menuntut mutu pada ketiga hal itu.
Tooling dirancang dari gambar Anda dan flower pattern dikonfirmasi sebelum roll dipotong. Toleransi profil disepakati secara tertulis.
CE files follow the EU Tanda CE rules, and UK buyers get UKCA ready paperwork. Electrical drawings, packing lists and crating are prepared for 50+ destination countries.
Diagnosis jarak jauh, roll cadangan dan suku cadang aus, serta commissioning di lokasi menjaga lini tetap berproduksi lama setelah serah terima.
Jawaban singkat untuk pertanyaan yang muncul sebelum penawaran.
Mesin roll forming adalah lini produksi kontinu yang membengkokkan koil logam melalui serangkaian stasiun roll bermotor. Setiap stasiun menambahkan pembengkokan kecil sampai strip sesuai dengan profil jadi, lalu pemotong memotongnya sesuai panjang.
Sebagian besar lini mencakup decoiler, leveler, servo feeder, punch press, forming mill, pemotong dan meja runout atau stacker. Punching dan stacking otomatis bersifat opsional pada profil sederhana.
Lini satu profil dengan otomasi dasar mulai sekitar USD 35.000 sampai 50.000. Lini dengan punching inline, servo feeding, potong terbang dan stacking otomatis biasanya berada antara USD 90.000 dan 180.000. Jumlah stasiun, tooling, jenis potong dan tingkat otomasi paling memengaruhi harga.
Kecepatan tergantung proses. Lini press hidraulik berjalan 3 sampai 4 m/menit, lini press dan punch 10 sampai 15 m/menit, dan lini rotary atau fly saw 20 sampai 35 m/menit. Kepadatan punching dan panjang potongan biasanya menentukan batas nyata.
Bisa. Tooling yang dapat ditukar, sistem cassette dan mill C dan Z yang dapat dialihkan memungkinkan satu lini mencakup satu keluarga profil. Waktu ganti berkisar dari beberapa menit pada desain cassette sampai beberapa jam pada stand tetap.
Waktu pembuatan umumnya 45 sampai 90 hari setelah gambar dan uang muka dikonfirmasi. Pengiriman laut menambah 20 sampai 45 hari tergantung tujuan.
Bagikan gambar profil, ketebalan material, pola lubang dan target output. Engineering akan meninjau proyek dan membalas dengan rencana stasiun dan konfigurasi mesin yang sesuai.
Halaman diperbarui Oktober 2026.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia