Alamat
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM

Kualitas setiap lini pembentukan rol bergantung pada kualitas strip yang dimasukkan. Namun, sebagian besar cacat profil yang kami lacak di Believe Industry tidak dimulai dari mesin pembentuk rol. Cacat tersebut dimulai dari gulungan strip. Strip dengan gerigi, kelengkungan, atau variasi lebar akan menghambat kinerja mesin di sepanjang lini produksi.
Di situlah proses pemotongan gulungan berperan. Ini adalah langkah antara pabrik baja dan mesin pembentuk gulungan Anda, dan langkah ini menentukan apakah material Anda dapat diproses dengan bersih atau malah menjadi barang rongsokan.
Panduan ini menjelaskan apa itu pemotongan gulungan, bagaimana cara kerja jalur pemotongan, dan lima fakta persiapan material yang paling penting untuk akurasi pembentukan gulungan.
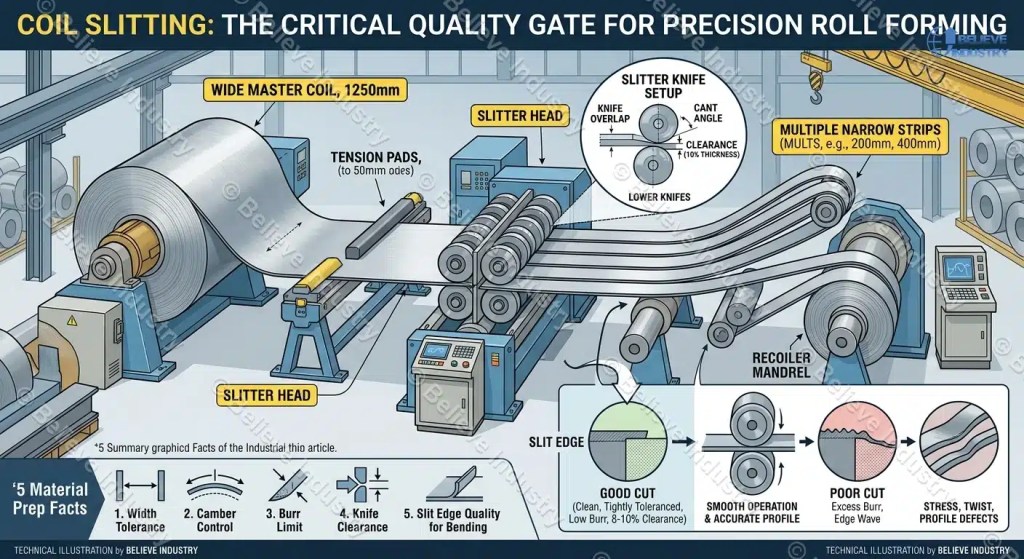
Pemotongan gulungan adalah proses pemotongan logam yang memotong gulungan induk yang lebar secara memanjang menjadi beberapa potongan yang lebih sempit, yang disebut mult, menggunakan pisau pemotong putar. Potongan-potongan tersebut kemudian digulung kembali menjadi gulungan terpisah, masing-masing dipotong dengan lebar yang tepat sesuai kebutuhan mesin selanjutnya.
Pabrik baja memproduksi gulungan induk dengan lebar standar, biasanya 1000mm hingga 2000mm, dengan berat 10 hingga 30 ton. Hampir tidak ada mesin pembentuk gulungan yang menginginkan lebar tersebut. Mesin Roll Forming Purlin C Z Mungkin membutuhkan strip sepanjang 200 mm. Jalur baki kabel mungkin membutuhkan 400 mm. Pemotongan menjembatani celah tersebut.
Satu kali melewati jalur pemotongan dapat memotong satu gulungan induk 1250mm menjadi 20 atau lebih potongan dalam sekali jalan. Itulah intinya. Anda membeli baja per ton dengan lebar standar pabrik, lalu memotongnya menjadi lebar yang tepat sesuai kebutuhan profil Anda. Anda dapat membaca latar belakang proses secara umum di [tautan]. Halaman pemotongan gulungan Wikipedia.
Persiapan kumparan bukanlah pekerjaan sampingan. Ini adalah gerbang kualitas pertama untuk keseluruhan proses. proses pembentukan gulungan.
Standar jalur pemotongan gulungan Mengalirkan baja melalui enam stasiun secara berurutan. Berikut adalah apa yang terjadi di setiap stasiun.
Masuk dan membuka gulungan. Gulungan utama dimuat ke mandrel, lapisan luar dikupas dan dimasukkan ke dalam rol penjepit. Sebuah mesin yang dibuat dengan baik. Uncoiler Menjaga kumparan tetap di tengah dan melepaskan material dengan kecepatan tetap. Ketidaksejajaran di sini menciptakan kelengkungan di setiap strip di bagian hilir.
Loop dan pemberian makan. Lubang penampung atau akumulator memisahkan kecepatan penggulung dari kecepatan kepala pemotong. Strip memasuki pisau dalam keadaan rata dan tanpa tegangan. Pada jalur produksi yang juga melakukan koreksi bentuk, perata meratakan memori gulungan sebelum pemotongan.
Kepala pemotong. Inilah jantung dari mesin ini. Sepasang pisau bundar, satu di atas dan satu di bawah untuk setiap garis potong, memotong strip saat melewati di antara keduanya. Cincin karet penahan strip menjaga strip tetap rata dan mendorong strip yang sudah jadi agar tidak saling tumpang tindih.
Gulungan besi tua. Kedua untaian tepi yang telah dipangkas digulung ke alat penggulung sisa bahan. Pemangkasan tipikal adalah 3mm hingga 8mm per sisi, tergantung pada persyaratan kualitas tepi dan kondisi tepi pabrik.
Ketegangan dan perpisahan. Dudukan penegang atau bantalan penarik mencengkeram setiap potongan sehingga mesin penggulung menariknya dengan kencang. Pisau pemotong memisahkan potongan-potongan tersebut; stasiun penegang menjaga agar potongan-potongan tersebut tetap terpisah.
Mundur. Setiap potongan kertas digulung kembali ke mandrelnya masing-masing, dipisahkan oleh jari-jari atau pemisah, siap untuk dikirim atau untuk jalur pembentukan gulungan.
Jalur rel ringan modern beroperasi dengan kecepatan 150 hingga 250 meter per menit. Kepala pemotong tidak melambat untuk menambah jumlah potongan. Ia melambat untuk material yang lebih tebal, itulah mengapa kelas lebar rel penting saat Anda menentukan spesifikasi jalur rel.

Faktor terpenting dalam kualitas tepi potongan adalah jarak antara pisau pemotong atas dan bawah. Jika terlalu rapat, pisau akan cepat aus dan menghaluskan tepi alih-alih memotongnya. Jika terlalu longgar, potongan akan robek alih-alih terpotong, meninggalkan gerigi yang tebal dan peregangan tepi.
Aturan praktis awalnya adalah 8 hingga 10 persen dari ketebalan material, dibagi antara dua set pisau. Teknisi pengaturan kemudian menyesuaikan dengan mengamati gerinda. Nilai awal ini berlaku untuk baja lunak:
| Ketebalan Material | Jarak Bebas Awal (per sisi) | Burr yang diharapkan |
|---|---|---|
| 0,3 hingga 0,5 mm | 0,03 hingga 0,05 mm | Di bawah 0,03 mm |
| 0,6 hingga 1,0 mm | 0,05 hingga 0,10 mm | Di bawah 0,05 mm |
| 1,1 hingga 2,0 mm | 0,10 hingga 0,18 mm | Di bawah 0,10 mm |
| 2,1 hingga 3,0 mm | 0,18 hingga 0,28 mm | Di bawah 0,15 mm |
| 3,1 hingga 6,0 mm | 0,28 hingga 0,50 mm | Di bawah 0,25 mm |
Pengaturan pisau juga mencakup tumpang tindih dan kemiringan. Tumpang tindih adalah seberapa dalam lingkaran pisau saling bertautan secara vertikal. Kemiringan memiringkan pisau sedikit sehingga potongan terbuka di belakang mata pisau, mengurangi hambatan pada strip. Kedua pengaturan ini berubah sesuai dengan ketebalan dan jenis material. Baja berkekuatan tinggi dan baja tahan karat membutuhkan nilai yang berbeda dibandingkan baja lunak.
Material yang lebih keras membutuhkan jarak bebas yang lebih besar. Material yang lebih lunak dan lengket seperti beberapa jenis aluminium membutuhkan jarak bebas yang lebih kecil. Ketika suatu lini memotong berbagai jenis material, lembar pengaturan untuk setiap jenis material sama pentingnya dengan pisau itu sendiri. Teknisi pengaturan di Sang Fabrikator Jika Anda menginginkan penjelasan lebih mendalam daripada tabel yang ada di sini, publikasikan panduan praktis tentang hal ini.
Pembentukan gulungan menekuk tepi strip lebih dari bagian profil lainnya. Kaki, lengkungan, dan tepi yang dijahit semuanya dimulai dari tepi yang dipotong. Jika tepi tersebut memiliki gerigi atau mengalami pengerasan akibat pemotongan yang buruk, profil akan menunjukkannya.
Masalah pertama adalah adanya gerigi. Gerigi adalah gulungan tipis logam yang tertekan keluar di garis potong. Pada profil yang dibentuk dengan rol, gerigi yang tebal akan menyebabkan retakan saat tepinya ditekuk. Pada kumparan yang sudah dicat, gerigi akan menyeret melalui perkakas dan menggores lapisan cat. Gerigi juga menumpuk di celah rol dan mempercepat keausan perkakas secara keseluruhan. lini mesin pembentuk profil.
Camber adalah masalah kedua. Camber adalah kelengkungan ke samping dari sebuah strip yang diukur sepanjang panjangnya. Jika strip yang terbelah melengkung ke kiri atau ke kanan, maka Mesin roll forming Menariknya lurus dengan paksa. Perlawanan itu terlihat sebagai puntiran pada profil akhir, kaki yang bergelombang, dan tinggi kaki yang tidak konsisten sepanjang panjangnya.
Gelombang tepi adalah yang ketiga. Potongan strip yang dipotong dengan jarak bebas berlebih akan meregang di tepinya alih-alih terpotong dengan rapi. Tepi yang meregang lebih panjang daripada bagian tengah strip, sehingga melengkung membentuk gelombang. Gelombang tepi langsung berlanjut ke gelombang profil di sisi keluar.
Inilah mengapa pembeli berpengalaman menentukan kualitas tepi pada pesanan gulungan baja mereka, bukan hanya lebar dan ketebalan. Tepi yang terlihat baik dalam bentuk gulungan bisa saja gagal saat diproses di mesin.
Toleransi lebar pada potongan strip bergantung pada ketebalan material. Material yang lebih tipis akan terpotong lebih bersih dan memiliki toleransi yang lebih ketat. Nilai-nilai ini mencerminkan apa yang dihasilkan oleh lini pemotongan yang terawat dengan baik dalam praktiknya:
| Ketebalan Material | Toleransi Lebar | Kelengkungan (per 2m jalur) | Batas Burr |
|---|---|---|---|
| 0,2 hingga 1,0 mm | plus atau minus 0,10 mm | 1,0 mm | 5 persen dari ketebalan |
| 1,0 hingga 2,0 mm | plus atau minus 0,13 mm | 1,5 mm | 5 persen dari ketebalan |
| 2,0 hingga 3,0 mm | plus atau minus 0,15 mm | 2,0 mm | 8 persen dari ketebalan |
| 3,0 hingga 6,0 mm | plus atau minus 0,20 mm | 2,5 mm | 10 persen dari ketebalan |
Sebagai perbandingan, persyaratan umum untuk baja canai datar panas dan dingin termasuk dalam ASTM A568/A568M. Pekerjaan pembentukan gulungan presisi seringkali membutuhkan nilai yang lebih ketat daripada standar, yang merupakan hal yang perlu dibicarakan dengan penyedia pemotongan Anda sebelum memesan.
Bandingkan ini dengan garis potong sesuai panjang Dalam pekerjaan pemotongan kumparan, toleransi panjang menentukan spesifikasi. Dalam pemotongan kumparan, lebar, kelengkungan, dan gerigi menentukan spesifikasi. Cantumkan ketiga hal tersebut dalam spesifikasi pembelian kumparan Anda.
Mesin pemotong gulungan diklasifikasikan berdasarkan ketebalan material yang dapat ditanganinya. Membeli kelas yang salah untuk campuran produk Anda akan membuang uang dalam dua arah: mesin yang terlalu tipis akan cepat rusak, sedangkan mesin yang terlalu tebal akan menghabiskan biaya lebih dari yang dibutuhkan pekerjaan.
| Kelas Jalur | Rentang Ketebalan | Kecepatan lini | Max Strips | Produk Khas |
|---|---|---|---|---|
| Pengukur ringan | 0,1 hingga 2,0 mm | 150 hingga 250 m/menit | 30+ | Atap, balok penopang, saluran penyangga, baki kabel |
| Pengukur sedang | 1,5 hingga 4,0 mm | 80 hingga 150 m/menit | 20 | Tiang penyangga rak, balok penopang struktural |
| Ketebalan yang besar | 3,0 hingga 12,0 mm | 30 hingga 60 m/menit | 10 | Bagian struktural tebal, strip pelat |
A jalur pemotongan tipis mencakup sebagian besar bahan baku pembentukan gulungan, karena bahan atap, panel dinding, balok penopang, dan penyangga memiliki ketebalan antara 0,3 mm dan 3,0 mm. A jalur pemotongan tebal ada untuk strip struktural tebal yang sebagian besar mesin pembentuk gulungan tidak pernah sentuh.
Untuk toko kecil dan volume penjualan yang lebih rendah, jalur pemotongan mini Mampu menangani gulungan sempit dan lebar sedang dengan ukuran dan harga yang jauh lebih hemat. Kami telah memasang ketiga kelas tersebut, dan kesalahan spesifikasi yang paling umum kami lihat dari pembeli pertama kali adalah pemilihan ukuran pipa yang salah.

Sebagian besar perusahaan pembentuk gulungan kecil dan menengah membeli gulungan yang sudah dipotong dari perusahaan pengolah jasa. Anda mengirimkan spesifikasi, mereka memotong gulungan induk, dan Anda menerima gulungan siap pakai. Tidak perlu modal, tidak perlu kru penyiapan, dan tidak perlu persediaan pisau.
Perhitungannya berubah seiring bertambahnya volume. Jasa pemotongan berbayar mengenakan biaya per pemotongan, per pengaturan, dan per ton. Setelah tonase bulanan Anda membenarkan penggunaan dua atau tiga lebar tetap, pengembalian modal untuk lini produksi sendiri akan cepat berkurang. Lini seperti ini... pilihan decoiler yang kami jelaskan di sini dipasangkan langsung dengan mesin pemotong internal untuk kontrol material yang optimal.
Pemotongan internal juga memberikan daya tanggap. Mengubah lebar strip dalam waktu singkat, alih-alih menunggu seminggu untuk mendapatkan slot prosesor. Bagi bengkel kerja yang menjalankan profil pembentukan gulungan khusus dengan perubahan lebar yang sering, kelincahan tersebut sangat berharga.
Saran jujur kami: di bawah sekitar 500 ton per bulan untuk campuran lebar yang stabil, gunakan jasa pengolah baja. Di atas itu, hitunglah biaya produksi di lini produksi Anda sendiri. Titik impasnya berubah-ubah tergantung biaya tenaga kerja lokal dan logistik baja, jadi buatlah model kasus Anda sendiri daripada meniru orang lain.

Empat faktor mendominasi biaya pemotongan gulungan. Jumlah potongan, karena semakin banyak potongan berarti semakin banyak set pisau dan waktu persiapan yang lebih lama. Ketebalan material, karena material yang berat berjalan lebih lambat dan mempercepat keausan pisau. Spesifikasi kualitas tepi, karena batasan gerigi dan kelengkungan yang ketat menuntut pisau yang lebih baik dan kecepatan yang lebih rendah. Dan kehilangan hasil, karena setiap pesanan pemotongan kehilangan tepi yang dipangkas ditambah bagian kepala dan ekor gulungan.
Jika desain profil Anda memungkinkan pemotongan yang sedikit lebih lebar, Anda akan mendapatkan masa pakai pisau yang lebih lama dan kualitas pemotongan yang lebih baik. Jika... Mesin Roll Forming Lembaran Atap Profil ini memungkinkan pemangkasan tepi pada mesin pembentuk gulungan itu sendiri, Anda dapat memesan gulungan dengan toleransi yang lebih lebar dan memangkas biaya di kedua ujungnya.


Mesin Pembuat Scaffold Sheet Siap Dikirim ke Pembeli di Amerika Serikat...
Baca selengkapnya

Marine Roll Forming Machines: 5 Profil Pembuatan Kapal Sebuah marine roll...
Baca selengkapnya
Mesin roll forming untuk rel kereta api: 5 profil infrastruktur. Sebuah rel...
Baca selengkapnya
Penyiapan mesin tiang rak: 12 langkah menuju profil pertama yang bagus...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








