Alamat
No 1, Jalan Yd, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Setiap garisan pembentukan gulungan hanya sebaik jalur yang memberi makan kepadanya. Namun, kebanyakan kecacatan profil yang kami jejaki di Believe Industry tidak bermula pada pembentuk gulungan. Ia bermula pada gegelung. Jalur dengan gerinda, kamber atau variasi lebar akan melawan mesin sepanjang garisan.
Di sinilah pemotongan gegelung memainkan peranan. Ia adalah langkah antara kilang keluli dan mesin pembentuk gulung anda, dan ia menentukan sama ada bahan anda berjalan bersih atau membawa anda menjadi skrap.
Panduan ini menerangkan apa itu pemotongan gegelung, cara garis pemotongan berfungsi dan lima fakta penyediaan bahan yang paling penting untuk ketepatan pembentukan gulungan.
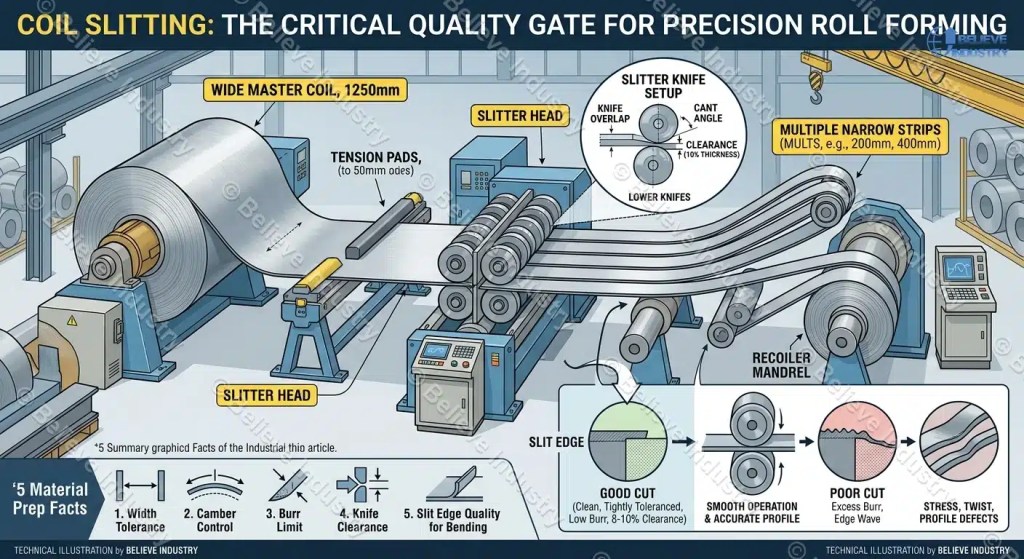
Pemotong gegelung ialah proses pemotongan logam yang menghiris gegelung induk yang lebar secara memanjang kepada beberapa jalur yang lebih sempit, yang dipanggil mult, menggunakan pisau pemotong putar. Jalur-jalur tersebut digulung semula menjadi gegelung berasingan, setiap satu dipotong mengikut lebar yang diperlukan oleh mesin hiliran.
Kilang keluli menghasilkan gegelung induk dalam lebar standard, biasanya 1000mm hingga 2000mm, dengan berat 10 hingga 30 tan. Hampir tiada mesin pembentuk gulung yang mahukan lebar itu. cz mesin pembentuk roll purlin mungkin memerlukan jalur 200mm. Talian dulang kabel mungkin memerlukan 400mm. Membelah jambatan itu.
Satu laluan melalui talian pemotongan boleh memotong gegelung induk 1250mm tunggal kepada 20 atau lebih jalur dalam satu larian. Itulah intinya. Anda membeli keluli mengikut tan pada lebar kilang, kemudian memotongnya kepada lebar tepat yang diperlukan oleh profil anda. Anda boleh membaca latar belakang proses umum di Halaman pemotongan gulung Wikipedia.
Penyediaan gegelung bukanlah kerja sampingan. Ia adalah pintu pagar berkualiti pertama untuk keseluruhannya proses membentuk gulungan.
Satu piawaian garisan belahan gegelung menjalankan keluli melalui enam stesen secara berurutan. Inilah yang berlaku di setiap satu.
Kemasukan dan pembukaan gegelung. Gegelung induk dimuatkan ke atas mandrel, balutan luar dikupas dan dimasukkan ke dalam gulungan jepit. Sebuah gegelung yang dibina dengan baik uncoiler memegang gegelung di tengah dan melepaskan bahan pada kadar yang stabil. Ketidaksejajaran di sini menghasilkan kamber di setiap jalur di hilir.
Gelung dan penyusuan. Lubang gelung atau akumulator memisahkan kelajuan pelepas gegelung daripada kelajuan kepala pemotong. Jalur memasuki pisau secara rata dan bebas ketegangan. Pada garisan yang juga membetulkan bentuk, perata meratakan memori gegelung sebelum potongan.
Kepala pemotong belah. Inilah inti pati mesin ini. Pisau bulat berpasangan, bahagian atas dan bawah untuk setiap garisan potong, menggunting jalur semasa ia melalui di antara keduanya. Cincin getah untuk menggunting jalur memegang jalur rata dan menolak jalur yang telah siap supaya ia tidak bertindih antara satu sama lain.
Penggulungan skrap. Dua helai tepi yang dipotong digulung pada penggulung skrap. Kemasan biasa ialah 3mm hingga 8mm setiap sisi, bergantung pada keperluan kualiti tepi dan keadaan tepi kisar.
Ketegangan dan perpisahan. Penyangga tegangan atau alas seret mencengkam setiap jalur supaya recoiler melilitkannya dengan ketat. Pisau pemotong memisahkan pelbagai jalur; stesen tegangan memisahkannya.
Berundur. Setiap jalur digulung semula ke mandrelnya sendiri, dipisahkan oleh jari atau pemisah, sedia untuk penghantaran atau untuk garisan pembentukan gulungan.
Talian tolok cahaya moden beroperasi pada kelajuan 150 hingga 250 meter seminit. Kepala pemotong tidak memperlahankan untuk lebih banyak jalur. Ia memperlahankan untuk bahan yang lebih tebal, itulah sebabnya kelas tolok penting apabila anda menentukan tali.

Faktor terbesar dalam kualiti tepi celah ialah jarak antara pisau pemotong atas dan bawah. Terlalu ketat, pisau akan cepat haus dan menghakis tepi dan bukannya memotongnya. Terlalu terbuka, jalur akan koyak dan bukannya terpotong, menyebabkan gerigi yang berat dan regangan tepi.
Peraturan permulaan adalah 8 hingga 10 peratus ketebalan bahan, dibahagikan antara dua set pisau. Juruteknik persediaan kemudian melaraskan dengan memerhatikan gerigi. Nilai permulaan ini berfungsi untuk keluli lembut:
| Ketebalan Bahan | Pelepasan Permulaan (setiap sisi) | Burr yang Dijangka |
|---|---|---|
| 0.3 hingga 0.5mm | 0.03 hingga 0.05mm | Di bawah 0.03mm |
| 0.6 hingga 1.0mm | 0.05 hingga 0.10mm | Di bawah 0.05mm |
| 1.1 hingga 2.0mm | 0.10 hingga 0.18mm | Di bawah 0.10mm |
| 2.1 hingga 3.0mm | 0.18 hingga 0.28mm | Di bawah 0.15mm |
| 3.1 hingga 6.0mm | 0.28 hingga 0.50mm | Di bawah 0.25mm |
Persediaan pisau juga merangkumi pertindihan dan cant. Pertindihan ialah sejauh mana pisau melingkar secara menegak. Cant menyengetkan pisau sedikit supaya potongan terbuka di belakang mata pisau, mengurangkan seretan pada jalur. Kedua-dua tetapan berubah mengikut ketebalan dan gred bahan. Keluli berkekuatan tinggi dan keluli tahan karat memerlukan nilai yang berbeza daripada keluli lembut.
Bahan yang lebih keras memerlukan lebih banyak ruang. Bahan yang lebih lembut dan bergetah seperti sesetengah gred aluminium memerlukan lebih sedikit ruang. Apabila satu garisan memotong berbilang gred, helaian persediaan untuk setiap gred adalah penting sama seperti pisau itu sendiri. Juruteknik persediaan di Pembuat terbitkan panduan praktikal tentang perkara ini jika anda mahukan kedalaman di luar jadual di sini.
Pembentukan gulungan membengkokkan tepi jalur lebih kerap daripada bahagian profil yang lain. Kaki, bahagian belakang dan tepi berjumbai semuanya bermula sebagai tepi celah. Jika tepi itu mempunyai gerigi atau dikeraskan akibat potongan yang teruk, profil akan menunjukkannya.
Burr adalah masalah pertama. Burr ialah gulungan logam nipis yang dihimpit keluar pada garisan pemotongan. Pada profil yang dibentuk gulungan, burr yang berat akan retak apabila tepinya membengkok. Pada gegelung yang telah dicat, burr akan menyeret melalui perkakas dan mencalarkan salutan. Burr juga akan memasuki celah gulungan dan mempercepatkan haus perkakas di seluruh bahagian. talian mesin membentuk roll.
Camber ialah masalah kedua. Camber ialah lengkung sisi jalur yang diukur sepanjang panjangnya. Jika jalur celah melengkung ke kiri atau ke kanan, mesin membentuk gulungan menariknya lurus dengan paksa. Pertarungan itu muncul sebagai kelainan pada profil akhir, kaki beralun, dan ketinggian kaki yang tidak konsisten di sepanjangnya.
Gelombang tepi adalah yang ketiga. Jalur yang dipotong dengan jarak yang berlebihan akan meregang di tepi dan bukannya memotongnya dengan bersih. Tepi yang diregangkan lebih panjang daripada tengah jalur, jadi ia melengkung menjadi gelombang. Gelombang tepi akan masuk terus ke dalam gelombang profil di bahagian keluar.
Inilah sebabnya pembeli berpengalaman menyatakan kualiti tepi pada pesanan gegelung celah mereka, bukan hanya lebar dan ketebalan. Tepi yang kelihatan boleh diterima dalam bentuk gegelung boleh rosak pada mesin.
Toleransi lebar pada jalur celah bergantung pada ketebalan bahan. Gunting bahan yang lebih nipis lebih bersih dan mempunyai toleransi yang lebih ketat. Nilai-nilai ini mencerminkan apa yang dihasilkan oleh garis celah yang diselenggara dengan baik dalam praktik:
| Ketebalan Bahan | Toleransi Lebar | Camber (setiap 2m jalur) | Had Burr |
|---|---|---|---|
| 0.2 hingga 1.0mm | tambah atau tolak 0.10mm | 1.0mm | 5 peratus ketebalan |
| 1.0 hingga 2.0mm | tambah atau tolak 0.13mm | 1.5mm | 5 peratus ketebalan |
| 2.0 hingga 3.0mm | tambah atau tolak 0.15mm | 2.0mm | 8 peratus ketebalan |
| 3.0 hingga 6.0mm | tambah atau tolak 0.20mm | 2.5mm | 10 peratus ketebalan |
Sebagai perbandingan, keperluan umum yang digulung rata untuk keluli gulung panas dan sejuk termasuk dalam ASTM A568/A568M. Kerja pembentukan gulungan ketepatan selalunya memerlukan nilai yang lebih ketat daripada standard, yang merupakan perbincangan yang perlu dilakukan dengan sumber pemotong anda sebelum anda membuat pesanan.
Bandingkan ini dengan dipotong kepada garis panjang kerja, di mana toleransi panjang memacu spesifikasi. Dalam belahan gegelung, lebar, kamber dan pemacu burr, ia. Tuliskan ketiga-tiganya ke dalam spesifikasi pembelian gegelung anda.
Talian pemotong gegelung dikelaskan mengikut ketebalan bahan yang dikendalikannya. Membeli kelas yang salah untuk campuran produk anda membazirkan wang dalam kedua-dua arah: tali yang terlalu ringan akan rosak, tali yang terlalu berat akan menelan belanja lebih daripada yang diperlukan untuk kerja.
| Kelas Baris | Julat Ketebalan | Kelajuan Talian | Jalur Maks | Produk Lazim |
|---|---|---|---|---|
| Tolok cahaya | 0.1 hingga 2.0mm | 150 hingga 250 m/min | 30+ | Bumbung, purlin, saluran topang, dulang kabel |
| Tolok sederhana | 1.5 hingga 4.0mm | 80 hingga 150 m/min | 20 | Rak tegak, purlin struktur |
| Tolok berat | 3.0 hingga 12.0mm | 30 hingga 60 m/min | 10 | Bahagian struktur tebal, jalur plat |
A garis celah tolok cahaya meliputi kebanyakan stok suapan pembentuk gulungan, memandangkan bumbung, panel dinding, purlin dan bahan topang berada antara 0.3mm dan 3.0mm. A garis celah tolok berat wujud untuk jalur struktur tebal yang kebanyakan pembentuk gulung tidak pernah disentuh.
Untuk kedai-kedai kecil dan jumlah yang lebih rendah, a garis celah mini Mengendalikan gegelung yang sempit dan lebar yang sederhana pada sebahagian kecil daripada tapak dan harga. Kami telah memasang ketiga-tiga kelas, dan talian bersaiz salah adalah ralat spesifikasi yang paling biasa kami lihat daripada pembeli kali pertama.

Kebanyakan pembentuk gulung bersaiz kecil dan sederhana membeli gegelung celah daripada pemproses tol. Anda menghantar spesifikasi, mereka memotong gegelung induk, anda menerima pelbagai gegelung yang sedia untuk digunakan. Tiada modal, tiada kru persediaan, tiada inventori pisau.
Matematik berubah apabila volum meningkat. Tol pemotongan mengenakan bayaran kepada anda setiap potongan, setiap persediaan dan setiap tan. Sebaik sahaja tan bulanan anda mewajarkan dua atau tiga lebar tetap, pulangan pada tali anda sendiri akan memendek dengan cepat. Tali seperti pilihan decoiler yang kami huraikan di sini pasangkan terus dengan belahan dalaman untuk kawalan bahan penuh.
Pemotongan dalaman juga memerlukan daya tindak balas. Tukar lebar jalur pada waktu petang dan bukannya menunggu slot pemproses selama seminggu. Bagi kedai kerja yang menjalankan profil pembentukan gulung tersuai dengan perubahan lebar yang kerap, ketangkasan itu berbaloi dengan wang sebenar.
Nasihat jujur kami: di bawah kira-kira 500 tan sebulan bagi campuran lebar yang stabil, gunakan pemproses tol. Di atasnya, jalankan nombor pada talian anda sendiri. Titik persilangan bergerak dengan kos buruh tempatan dan logistik keluli, jadi contohi kes anda sendiri dan bukannya meniru kes orang lain.

Empat faktor mendominasi kos pemotongan gegelung. Kiraan jalur, kerana lebih banyak potongan bermakna lebih banyak set pisau dan persediaan yang lebih lama. Tolok bahan, kerana bahan berat berjalan lebih perlahan dan pisau haus lebih cepat. Spesifikasi kualiti tepi, kerana had burr dan camber yang ketat memerlukan pisau yang lebih baik dan kelajuan yang lebih perlahan. Dan kehilangan hasil, kerana setiap susunan celah kehilangan tepi yang dipangkas serta kepala dan ekor gegelung.
Jika reka bentuk profil anda boleh menerima kemasan yang sedikit lebih lebar, anda akan mendapat jangka hayat pisau dan kualiti potongan. Jika anda mesin membentuk roll lembaran bumbung Profil membolehkan pemangkasan tepi pada pembentuk gulungan itu sendiri, anda boleh memesan gegelung celah toleransi yang lebih lebar dan mengurangkan kos pada kedua-dua hujungnya.


An electrical roll forming machine turns steel coil into the...
Baca Lagi
Apakah Mesin Pembentuk Gulungan Kontena? Mesin Pembentuk Gulungan Kontena...
Baca Lagi
Apakah Mesin Pembentuk Gulungan Lajur Rak Tegak? Dan...
Baca Lagi
Barisan mesin membentuk gulungan saliran menghidupkan gegelung keluli ke dalam...
Baca Lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


