Adres
No 1, Yd Yolu, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesiden Cumaya: 09:00 - 17:00
Cumartesi: 09:00 - 16:00
Adres
No 1, Yd Yolu, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesiden Cumaya: 09:00 - 17:00
Cumartesi: 09:00 - 16:00

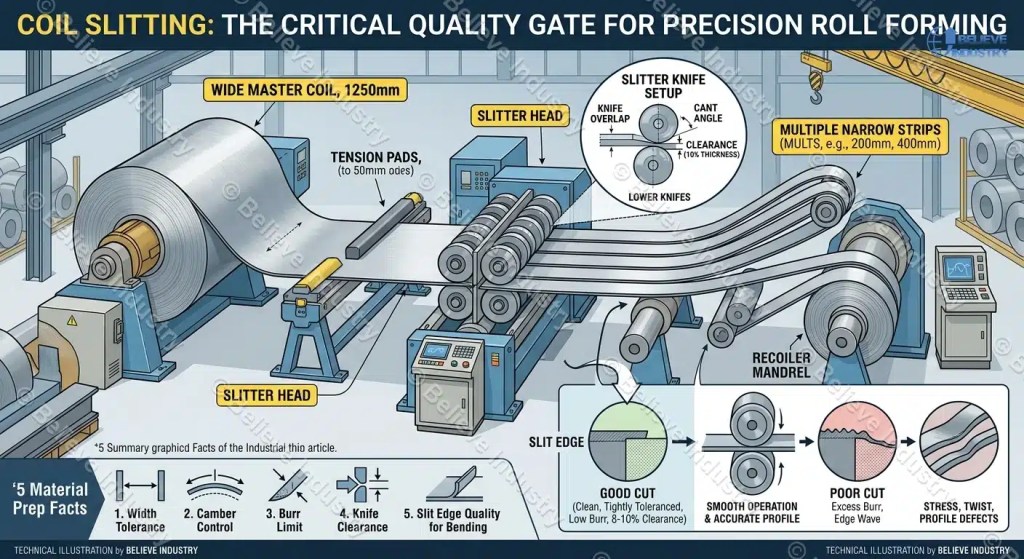
Her rulo şekillendirme hattı, onu besleyen şerit kadar iyidir. Ancak Believe Industry'de izini sürdüğümüz profil kusurlarının çoğu rulo şekillendirme makinesinde başlamaz. Bobinde başlarlar. Çapak, eğrilik veya genişlik farklılığı olan bir şerit, hattın sonuna kadar makineyle mücadele edecektir.
İşte burada bobin dilme devreye giriyor. Çelik fabrikası ile rulo şekillendirme makineniz arasındaki adımdır ve malzemenizin sorunsuz işlenip işlenmeyeceğini veya hurdaya dönüşüp dönüşmeyeceğini belirler.
Bu kılavuz, bobin dilimleme işleminin ne olduğunu, dilimleme hattının nasıl çalıştığını ve rulo şekillendirme doğruluğu için en önemli beş malzeme hazırlık gerçeğini açıklamaktadır.
Bobin dilme, geniş bir ana bobini, döner dilme bıçakları kullanarak uzunlamasına birden fazla dar şerit (multi) halinde dilimleyen bir metal kesme işlemidir. Şeritler, her biri sonraki makinenin ihtiyaç duyduğu tam genişlikte kesilmiş ayrı bobinler halinde yeniden sarılır.
Çelik fabrikaları, genellikle 1000 mm ila 2000 mm genişliğinde ve 10 ila 30 ton ağırlığında standart rulolar üretir. Hemen hemen hiçbir rulo şekillendirme makinesi bu genişliğe ihtiyaç duymaz. CZ aşık rulo şekillendirme makinesi 200 mm'lik bir şerit gerekebilir. Bir kablo kanalı hattı 400 mm'ye ihtiyaç duyabilir. Dilimleme bu açığı kapatır.
Dilme hattından tek bir geçişte, 1250 mm'lik tek bir ana bobin, tek seferde 20 veya daha fazla şeride bölünebilir. İşte asıl mesele bu. Çeliği ton olarak fabrika genişliklerinde satın alıyorsunuz, ardından profillerinizin gerektirdiği hassas genişliklere göre diliyorsunuz. Genel işlem detaylarını şu adresten okuyabilirsiniz: Vikipedi'nin rulo dilimleme sayfası.
Bobin hazırlığı yan iş değil. Tüm süreç için ilk kalite kontrol noktasıdır. rulo şekillendirme işlemi.
Bir standart bobin dilimleme hattı Çelik, sırayla altı istasyondan geçiriliyor. İşte her bir istasyonda neler oluyor.
Giriş ve açılma. Ana bobin bir mandrel üzerine yüklenir, dış sargılar soyulur ve sıkıştırma silindirlerine beslenir. İyi yapılmış bir açıcı Bobini merkezde tutar ve malzemeyi sabit bir hızda serbest bırakır. Buradaki hizalama hatası, aşağı yöndeki her şeritte eğrilik oluşturur.
Döngü ve besleme. Bir döngü çukuru veya akümülatör, açıcı hızını dilme başlığı hızından ayırır. Şerit, bıçaklara düz ve gerilimsiz bir şekilde girer. Şekil düzeltmesi de yapan hatlarda, bir düzleştirici kesimden önce bobin hafızasını düzleştirir.
Kesici kafa. Bu, makinenin kalbidir. Her kesim çizgisi için bir üst ve bir alt olmak üzere çift dairesel bıçaklar, şerit aralarından geçerken onu keser. Kauçuk sıyırıcı halkalar şeridi düz tutar ve kesilmiş şeritleri birbirinin üzerinden geçmemeleri için birbirinden ayırır.
Hurda sarımı. Kenarları düzeltilmiş iki şerit, hurda sarıcılarına sarılır. Tipik düzeltme miktarı, kenar kalitesi gereksinimlerine ve fabrika kenar koşullarına bağlı olarak her iki tarafta 3 mm ile 8 mm arasındadır.
Gerilim ve ayrılık. Her şeridi bir gerdirme standı veya sürükleme pedi kavrar, böylece geri sarıcı şeridi sıkıca sarar. Dilimleme bıçakları çoklu şeritleri ayırır; gerdirme istasyonu ise bunların ayrı kalmasını sağlar.
Geri tepme. Her şerit, parmaklar veya ayırıcılar yardımıyla birbirinden ayrılarak kendi mandreline geri sarılır ve sevkiyata veya rulo şekillendirme hattına hazır hale getirilir.
Modern ince hatlı demiryolu hatları dakikada 150 ila 250 metre hızla çalışır. Dilimleme başlığı daha fazla şerit için yavaşlamaz. Daha kalın malzeme için yavaşlar; bu nedenle hat seçerken hat kalınlığı sınıfı önemlidir.

Dilim kenarı kalitesini etkileyen en önemli faktör, üst ve alt dilimleme bıçakları arasındaki boşluktur. Çok dar olursa, bıçaklar hızla aşınır ve kenarı kesmek yerine parlatır. Çok açık olursa, şerit kesmek yerine yırtılır, bu da kalın çapak ve kenar uzamasına neden olur.
Başlangıç kuralı olarak, malzeme kalınlığının yüzde 8 ila 10'u iki bıçak seti arasında paylaştırılır. Kurulum teknisyenleri daha sonra çapak oluşumunu gözlemleyerek ayarlama yaparlar. Bu başlangıç değerleri yumuşak çelik için geçerlidir:
| Malzeme Kalınlığı | Başlangıç Boşluğu (her taraf için) | Beklenen Burr |
|---|---|---|
| 0,3 ila 0,5 mm | 0,03 ila 0,05 mm | 0,03 mm'nin altında |
| 0,6 ila 1,0 mm | 0,05 ila 0,10 mm | 0,05 mm'nin altında |
| 1,1 ila 2,0 mm | 0,10 ila 0,18 mm | 0,10 mm'nin altında |
| 2,1 ila 3,0 mm | 0,18 ila 0,28 mm | 0,15 mm'den az |
| 3,1 ila 6,0 mm | 0,28 ila 0,50 mm | 0,25 mm'den az |
Bıçak ayarı ayrıca üst üste binme ve eğimi de içerir. Üst üste binme, bıçak dairelerinin dikey olarak ne kadar derin birleştiğini gösterir. Eğim ise bıçakları hafifçe açılı hale getirerek kesimin bıçağın arkasında açılmasını sağlar ve şerit üzerindeki sürtünmeyi azaltır. Her iki ayar da kalınlık ve malzeme kalitesine göre değişir. Yüksek mukavemetli çelik ve paslanmaz çelik, yumuşak çelikten farklı değerler gerektirir.
Daha sert malzemeler daha fazla boşluğa ihtiyaç duyar. Bazı alüminyum kaliteleri gibi daha yumuşak, yapışkan malzemeler ise daha az boşluğa ihtiyaç duyar. Bir hat birden fazla kaliteyi kesiyorsa, her kalite için kurulum şeması, bıçakların kendisi kadar önemlidir. Kurulum teknisyenleri... Üretici Eğer buradaki tablolardan daha detaylı bilgi edinmek isterseniz, bu konuda pratik kılavuzlar yayınlayabilirsiniz.
Rulo şekillendirme, profilin diğer kısımlarına göre şerit kenarlarını daha fazla büker. Bacaklar, dönüşler ve kıvrımlı kenarların tümü, yarık kenar olarak başlar. Eğer bu kenarda çapak varsa veya kötü bir kesimden dolayı sertleşmişse, profil bunu gösterir.
İlk sorun çapak. Çapak, kesim çizgisinde dışarıya doğru sıkışan ince bir metal rulosudur. Rulo şekillendirilmiş bir profilde, kalın bir çapak kenar büküldüğünde çatlamaya neden olur. Önceden boyanmış rulolarda, çapak kalıplama aletinden geçerek kaplamayı çizer. Çapak ayrıca rulo boşluklarına dolar ve tüm kalıplama aleti aşınmasını hızlandırır. rulo şekillendirme makine hattı.
İkinci sorun ise kamberdir. Kamber, bir şeridin uzunluğu boyunca ölçülen yana doğru eğriliğidir. Eğer yarık şerit sola veya sağa doğru kavis yapıyorsa, rulo şekillendirme makinesi Zorla düzeltir. Bu mücadele, bitmiş profilde bir bükülme, dalgalı bacaklar ve uzunluk boyunca tutarsız bacak yükseklikleri olarak kendini gösterir.
Kenar dalgası üçüncü türdür. Aşırı boşlukla kesilen şeritler, düzgün bir şekilde kesilmek yerine kenarda gerilir. Gerilmiş kenar, şeridin merkezinden daha uzundur, bu nedenle dalgalar halinde bükülür. Kenar dalgası, çıkış tarafında doğrudan profil dalgasına dönüşür.
Bu nedenle deneyimli alıcılar, kesilmiş rulo siparişlerinde sadece genişlik ve kalınlığı değil, kenar kalitesini de belirtirler. Rulo halinde kabul edilebilir görünen bir kenar, makinede kusurlu olabilir.
Dilimlenmiş şeritlerdeki genişlik toleransı, malzeme kalınlığına bağlıdır. Daha ince malzemeler daha temiz kesilir ve daha sıkı toleranslar sağlar. Bu değerler, iyi bakımlı dilimleme hatlarının pratikte sağladığı sonuçları yansıtır:
| Malzeme Kalınlığı | Genişlik Toleransı | Eğim (şeridin 2 metre başına) | Burr Limit |
|---|---|---|---|
| 0,2 ila 1,0 mm | artı veya eksi 0,10 mm | 1,0 mm | kalınlığın yüzde 5'i |
| 1,0 ila 2,0 mm | artı veya eksi 0,13 mm | 1,5 mm | kalınlığın yüzde 5'i |
| 2,0 ila 3,0 mm | artı veya eksi 0,15 mm | 2,0 mm | kalınlığın yüzde 8'i |
| 3,0 ila 6,0 mm | artı veya eksi 0,20 mm | 2,5 mm | kalınlığın yüzde 10'u |
Karşılaştırma yapmak gerekirse, sıcak ve soğuk haddelenmiş çelik için genel yassı haddeleme gereksinimleri aşağıdakiler arasındadır: ASTM A568/A568M. Hassas rulo şekillendirme işleri genellikle standart değerlerden daha sıkı değerler gerektirir; bu nedenle sipariş vermeden önce dilimleme işlemini yapacağınız tedarikçiyle bu konuyu görüşmelisiniz.
Bunu şununla karşılaştırın boyuna kesilmiş çizgi Uzunluk toleransının spesifikasyonu belirlediği işlerde, bobin dilme işleminde genişlik, kavis ve çapak belirleyici faktörlerdir. Bobin satın alma spesifikasyonunuza bu üçünü de yazın.
Bobin dilme hatları, işledikleri malzeme kalınlığına göre sınıflandırılır. Ürün karışımınız için yanlış sınıf satın almak her iki yönde de para kaybına yol açar: çok ince bir hat arızalanır, çok kalın bir hat ise işin gerektirdiğinden daha fazla maliyetlidir.
| Satır Sınıfı | Kalınlık Aralığı | Hat Hızı | Max Şeritleri | Tipik Ürünler |
|---|---|---|---|---|
| Hafif ölçü | 0,1 ila 2,0 mm | 150 ila 250 m/dak | 30+ | Çatı kaplaması, aşıklar, destek kanalı, kablo kanalı |
| Orta kalınlıkta | 1,5 ila 4,0 mm | 80 ila 150 m/dak | 20 | Raf dikmeleri, yapısal aşıklar |
| Kalın ölçü | 3,0 ila 12,0 mm | 30 ila 60 m/dak | 10 | Kalın yapısal kesitler, levha şerit |
A ince hatlı dilme hattı Çatı kaplama, duvar paneli, aşık ve destek malzemesi 0,3 mm ile 3,0 mm arasında kalınlığa sahip olduğundan, rulo şekillendirme için kullanılan hammaddelerin çoğunu kapsar. kalın hatlı dilme hattı Bu, çoğu rulo şekillendirme makinesinin asla temas etmediği kalın yapısal şeritler için mevcuttur.
Küçük dükkanlar ve düşük satış hacimleri için, bir mini kesme hattı Dar ve orta genişlikteki bobinleri, çok daha az yer kaplayarak ve daha düşük fiyata işleyebilir. Her üç sınıfı da kurduk ve ilk kez satın alanlardan en sık gördüğümüz özellik hatası, yanlış boyutta bobin seçimidir.

Çoğu küçük ve orta ölçekli rulo şekillendirme makinesi, kesilmiş bobinleri fason üretim yapan bir firmadan satın alır. Siz spesifikasyonu gönderirsiniz, onlar ana bobini keser, siz de kullanıma hazır çoklu rulolar alırsınız. Sermaye yok, kurulum ekibi yok, bıçak stoğu yok.
Hacim arttıkça hesaplamalar değişir. Fason dilme, kesim başına, kurulum başına ve ton başına ücretlendirme yapar. Aylık tonajınız iki veya üç sabit genişliği haklı çıkardığında, kendi hattınızın geri ödeme süresi hızla kısalır. Örneğin, şu hatlar gibi: Burada açıkladığımız dekoiler seçenekleri Malzeme kontrolünün tamamen sağlanması için şirket içi dilimleme ünitesiyle doğrudan entegre edin.
Şirket içi dilimleme aynı zamanda hızlı yanıt verme avantajı da sağlıyor. Bir şerit genişliğini bir hafta işlemci yuvası beklemek yerine bir öğleden sonra değiştirebilirsiniz. Sık sık genişlik değişikliği yapılan özel rulo şekillendirme profilleri üreten atölyeler için bu çeviklik gerçek anlamda para değerindedir.
Dürüst tavsiyemiz: Aylık yaklaşık 500 tonun altında, sabit genişlikte bir karışım için fason üretim yapan bir firma kullanın. Bunun üzerinde ise kendi hattınızda hesaplamaları yapın. Geçiş noktası yerel işçilik maliyeti ve çelik lojistiğine göre değişir, bu nedenle başkasınınkini kopyalamak yerine kendi durumunuzu modelleyin.

Bobin dilimleme maliyetini dört faktör belirler. Şerit sayısı, çünkü daha fazla kesim daha fazla bıçak seti ve daha uzun kurulum süreleri anlamına gelir. Malzeme kalınlığı, çünkü ağır malzeme daha yavaş ilerler ve bıçakları daha hızlı aşındırır. Kenar kalitesi özellikleri, çünkü dar çapak ve kavis sınırları daha iyi bıçaklar ve daha düşük hızlar gerektirir. Ve verim kaybı, çünkü her dilimleme işleminde kesilmiş kenarlar artı bobin başı ve kuyruğu kaybedilir.
Profil tasarımınız biraz daha geniş bir kesime izin veriyorsa, bıçak ömrü ve kesim kalitesi artar. Eğer çatı levhası rulo şekillendirme makinesi Profil, rulo şekillendirme makinesinin kendisinde kenar kesimine olanak tanır, daha geniş toleranslı kesilmiş rulo sipariş edebilir ve her iki uçta da maliyeti düşürebilirsiniz.



An electrical roll forming machine turns steel coil into the...
Devamını oku
What Is a Container Roll Forming Machine? Container roll forming...
Devamını oku
What Is an Upright Rack Column Roll Forming Machine? An...
Devamını oku
Drainage roll forming machine lines turn steel coil into the...
Devamını oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


