عنوان
رقم 1، طريق Yd، منطقة هويشان، مدينة ووشى، جيانغسو. 214183
ساعات العمل
من الإثنين إلى الجمعة: 9 صباحًا - 5 مساءً
السبت: 9 صباحًا - 4 مساءً
عنوان
رقم 1، طريق Yd، منطقة هويشان، مدينة ووشى، جيانغسو. 214183
ساعات العمل
من الإثنين إلى الجمعة: 9 صباحًا - 5 مساءً
السبت: 9 صباحًا - 4 مساءً

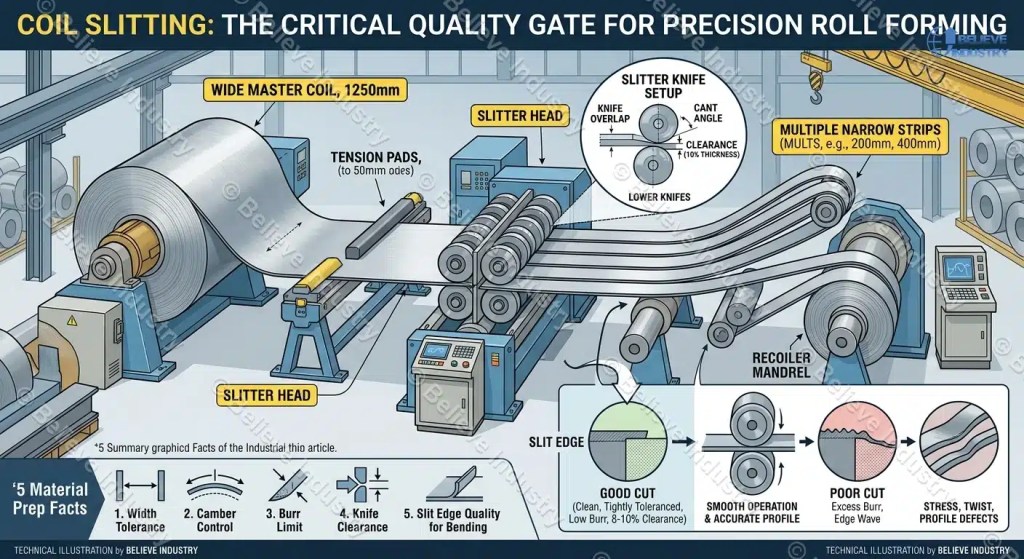
لا تتجاوز جودة أي خط تشكيل بالدرفلة جودة الشريط المغذي له. ومع ذلك، فإن معظم عيوب التشكيل التي نرصدها في شركة بيليف إندستري لا تبدأ من آلة التشكيل بالدرفلة، بل من اللفة. فالشريط الذي يحتوي على نتوءات أو تقوس أو تفاوت في العرض سيُعيق عمل الآلة طوال خط الإنتاج.
وهنا يأتي دور تقطيع اللفائف. إنها الخطوة التي تقع بين مصنع الصلب وآلة تشكيل اللفائف الخاصة بك، وهي التي تحدد ما إذا كانت المواد الخاصة بك ستعمل بشكل نظيف أم ستؤدي إلى خردة.
يشرح هذا الدليل ما هو تقطيع اللفائف، وكيف يعمل خط التقطيع، وحقائق تحضير المواد الخمس الأكثر أهمية لدقة تشكيل اللفائف.
تقطيع اللفائف هو عملية قطع معادن يتم فيها تقطيع لفة رئيسية عريضة طولياً إلى عدة شرائح أضيق، تُسمى "الشرائح المتعددة"، باستخدام سكاكين تقطيع دوارة. ثم تُلف هذه الشرائح مرة أخرى في لفائف منفصلة، كل منها مقطوعة بالعرض المطلوب بدقة للآلة التي تليها.
تنتج مصانع الصلب لفائف رئيسية بعرض قياسي، يتراوح عادةً بين 1000 و2000 ملم، ويتراوح وزنها بين 10 و30 طنًا. ولا تحتاج أي آلة تشكيل بالدرفلة تقريبًا إلى هذا العرض. آلة تشكيل البورلين cz قد تحتاج إلى شريط بطول 200 مم. وقد يحتاج مسار كابلات إلى 400 مم. يُسدّ الشقّ هذه الفجوة.
يمكن لخط التقطيع أن يقطع لفة رئيسية واحدة بطول 1250 مم إلى 20 شريطًا أو أكثر في عملية واحدة. هذا هو الهدف الأساسي. أنت تشتري الفولاذ بالطن بعرض المصنع، ثم تقطعه إلى العروض الدقيقة التي تتطلبها قطاعاتك. يمكنك قراءة معلومات أساسية عامة عن العملية على صفحة ويكيبيديا الخاصة بتقطيع اللفائف.
إن تحضير الملفات ليس عملاً جانبياً. إنه بوابة الجودة الأولى للوحدة بأكملها عملية تشكيل اللفة.
أبرد خط تقطيع الملفات يتم تمرير الفولاذ عبر ست محطات بالتتابع. إليكم ما يحدث في كل محطة.
الدخول والفك. يتم تحميل الملف الرئيسي على مغزل، ثم تُقشر الأغلفة الخارجية وتُدخل في بكرات الضغط. آلة جيدة الصنع فك اللفائف يحافظ على الملف في المنتصف ويطلق المادة بمعدل ثابت. يؤدي عدم المحاذاة هنا إلى حدوث تقوس في كل شريط لاحق.
حلقة التغذية. تعمل حفرة أو مُجمِّع الحلقات على فصل سرعة فك اللفائف عن سرعة رأس القطع. يدخل الشريط إلى الشفرات بشكل مسطح ودون شد. في الخطوط التي تُصحِّح الشكل أيضًا، يقوم جهاز التسوية بتسوية ذاكرة اللفائف قبل القطع.
رأس آلة الشق. هذا هو جوهر الآلة. تقوم شفرتان دائريتان مزدوجتان، واحدة علوية وأخرى سفلية لكل خط قطع، بقص الشريط أثناء مروره بينهما. حلقات مطاطية لتثبيت الشريط بشكل مسطح ودفع الشرائط المقطوعة بعيدًا عن بعضها حتى لا تتداخل.
لف الخردة. يتم لفّ الخيطين المشذبين على بكرات لفّ الخردة. يتراوح التشذيب عادةً بين 3 و 8 ملم لكل جانب، وذلك حسب متطلبات جودة الحافة وحالة حافة المصنع.
التوتر والانفصال. يمسك حامل الشد أو وسادة السحب كل شريط ليقوم جهاز اللف بلفه بإحكام. تفصل سكاكين القطع الخيوط المتعددة؛ وتحافظ محطة الشد على فصلها.
الارتداد. يتم لف كل شريط على محوره الخاص، مفصولًا بأصابع أو فواصل، جاهزًا للشحن أو لخط تشكيل اللفائف.
تعمل خطوط السكك الحديدية الحديثة ذات المقياس الخفيف بسرعة تتراوح بين 150 و250 مترًا في الدقيقة. لا يتباطأ رأس آلة القطع عند تقطيع المزيد من الشرائح، بل يتباطأ عند تقطيع مواد أكثر سمكًا، ولهذا السبب يُعدّ مقياس السكة مهمًا عند تحديد مواصفات الخط.

يُعدّ التباعد بين سكينَي القطع العلوي والسفلي العاملَ الأهمّ في جودة حافة القطع. فإذا كان التباعد ضيقًا جدًا، تتآكل السكاكين بسرعة وتُصقل الحافة بدلًا من قطعها. أما إذا كان التباعد واسعًا جدًا، يتمزق الشريط بدلًا من قصه، تاركًا نتوءات خشنة وتمددًا في الحافة.
القاعدة العامة الأولية هي توزيع 8 إلى 10 بالمئة من سُمك المادة بين مجموعتي الشفرات. يقوم فنيو الإعداد بعد ذلك بضبطها بمراقبة النتوءات. هذه القيم الأولية مناسبة للفولاذ الطري.
| سمك المادة | الخلوص الابتدائي (لكل جانب) | بور المتوقع |
|---|---|---|
| من 0.3 إلى 0.5 مم | من 0.03 إلى 0.05 مم | أقل من 0.03 مم |
| من 0.6 إلى 1.0 مم | من 0.05 إلى 0.10 مم | أقل من 0.05 مم |
| من 1.1 إلى 2.0 ملم | من 0.10 إلى 0.18 مم | أقل من 0.10 مم |
| من 2.1 إلى 3.0 ملم | من 0.18 إلى 0.28 مم | أقل من 0.15 مم |
| من 3.1 إلى 6.0 ملم | من 0.28 إلى 0.50 مم | أقل من 0.25 مم |
يشمل إعداد السكين أيضًا التداخل والميل. التداخل هو مدى عمق تشابك دوائر السكين عموديًا. أما الميل فيُحدد زاوية السكاكين قليلًا بحيث ينفتح القطع خلف النصل، مما يقلل الاحتكاك على الشريط. يتغير كلا الإعدادين باختلاف السماكة ونوع المادة. فالفولاذ عالي القوة والفولاذ المقاوم للصدأ يحتاجان إلى قيم مختلفة عن الفولاذ الطري.
تحتاج المواد الصلبة إلى مساحة أكبر. أما المواد اللينة واللزجة، مثل بعض أنواع الألومنيوم، فتحتاج إلى مساحة أقل. عندما يقطع خط الإنتاج أنواعًا متعددة من المواد، فإن ورقة الإعداد لكل نوع لا تقل أهمية عن الشفرات نفسها. فنيو الإعداد في المُصنِّع إذا كنت ترغب في الحصول على معلومات أكثر تفصيلاً من الجداول الموجودة هنا، فقم بنشر إرشادات عملية حول هذا الموضوع.
يؤدي تشكيل اللفائف إلى ثني حواف الشريط أكثر من أي جزء آخر من المقطع الجانبي. تبدأ الأرجل والحواف المرتدة والحواف المطوية كحواف مشقوقة. إذا كانت هذه الحافة بها نتوء أو متصلبة نتيجة قطع غير متقن، فسيظهر ذلك على المقطع الجانبي.
تُعدّ النتوءات المشكلة الأولى. النتوء عبارة عن طبقة رقيقة من المعدن تُضغط عند خط القطع. في المقاطع المُشكّلة بالدرفلة، تتشقق النتوءات الكبيرة عند ثني الحافة. أما في الملفات المطلية مسبقًا، فتُسحب النتوءات عبر أدوات التشكيل وتُخدش الطلاء. كما تتراكم النتوءات في فجوات الدرفلة وتُسرّع من تآكل أدوات التشكيل في جميع أنحاء الملف. خط آلة تشكيل اللفائف.
يمثل التقوس المشكلة الثانية. التقوس هو الانحناء الجانبي لشريط يُقاس على طوله. إذا كان الشريط المشقوق ينحني إلى اليسار أو اليمين، فإن آلة تشكيل اللفائف يسحبها بقوة لتمديدها. يظهر هذا الصراع على شكل التواء في الشكل النهائي، وأرجل متموجة، وارتفاعات غير متناسقة للأرجل على طولها.
الموجة الطرفية هي النوع الثالث. تتمدد الشرائح المقطوعة بفجوة زائدة عند الحافة بدلاً من أن تنقطع بسلاسة. الحافة المتمددة أطول من منتصف الشريحة، لذا تنثني على شكل موجات. تغذي الموجة الطرفية مباشرةً الموجة الجانبية عند جانب الخروج.
لهذا السبب، يحرص المشترون ذوو الخبرة على تحديد جودة الحواف عند طلب لفائف الشرائح، وليس فقط عرضها وسماكتها. فالحافة التي تبدو مقبولة في شكل اللفائف قد تفشل عند تشغيل الآلة.
يعتمد التفاوت المسموح به في عرض شريط القطع على سمك المادة. فالمواد الرقيقة تُقطع بشكل أنظف وتحافظ على دقة أعلى في القياسات. وتعكس هذه القيم ما توفره خطوط القطع المُصانة جيدًا في الواقع العملي.
| سمك المادة | التسامح في العرض | التقوس (لكل مترين من الشريط) | حد النتوءات |
|---|---|---|---|
| من 0.2 إلى 1.0 مم | زائد أو ناقص 0.10 مم | 1.0 مم | 5 بالمائة من السماكة |
| من 1.0 إلى 2.0 ملم | زائد أو ناقص 0.13 مم | 1.5 مم | 5 بالمائة من السماكة |
| من 2.0 إلى 3.0 ملم | زائد أو ناقص 0.15 مم | 2.0 مم | 8 بالمائة من السماكة |
| من 3.0 إلى 6.0 ملم | زائد أو ناقص 0.20 مم | 2.5 مم | 10 بالمائة من السماكة |
للمقارنة، تندرج المتطلبات العامة للفولاذ المدرفل على الساخن والبارد ضمن ASTM A568/A568M. غالبًا ما تتطلب أعمال تشكيل اللفائف الدقيقة قيمًا أكثر دقة من القيم القياسية، وهو أمر يجب مناقشته مع مورد القطع الخاص بك قبل الطلب.
قارن هذا بـ خط القطع حسب الطول في مجال العمل، حيث يحدد التفاوت المسموح به في الطول المواصفات. أما في تقطيع اللفائف، فيحددها العرض والتقوس والنتوءات. لذا، اذكر هذه العوامل الثلاثة جميعها في مواصفات شراء اللفائف.
تُصنّف خطوط تقطيع اللفائف حسب سُمك المادة التي تتعامل معها. شراء النوع الخاطئ من الخطوط لمزيج منتجاتك يُهدر المال في كلا الاتجاهين: فالخط الخفيف جدًا يتعطل، والخط الثقيل جدًا يكلف أكثر مما يتطلبه العمل.
| فئة الخط | نطاق السماكة | سرعة الخط | ماكس ستريبس | المنتجات النموذجية |
|---|---|---|---|---|
| مقياس خفيف | من 0.1 إلى 2.0 مم | من 150 إلى 250 متر/دقيقة | 30+ | التسقيف، والعوارض، وقناة الدعامات، وصينية الكابلات |
| مقياس متوسط | من 1.5 إلى 4.0 ملم | من 80 إلى 150 متر/دقيقة | 20 | قوائم الرفوف، المدادات الهيكلية |
| مقياس سميك | من 3.0 إلى 12.0 ملم | من 30 إلى 60 متر/دقيقة | 10 | مقاطع هيكلية سميكة، شريط صفائحي |
أ خط تقطيع خفيف يغطي هذا المنتج معظم مواد التغذية المستخدمة في تشكيل اللفائف، حيث تتراوح سماكة مواد التسقيف وألواح الجدران والمدادات والدعامات بين 0.3 مم و 3.0 مم. خط تقطيع ثقيل يُستخدم هذا المنتج للشرائح الهيكلية السميكة التي لا يستخدمها معظم مصنعي لفائف التشكيل.
بالنسبة للمتاجر الصغيرة والأحجام المنخفضة، أ خط تقطيع صغير يتعامل مع الملفات الضيقة والعرض المتوسط بمساحة وسعر أقل بكثير. لقد قمنا بتركيب جميع الفئات الثلاث، وكان اختيار المقاس الخاطئ هو الخطأ الأكثر شيوعًا الذي نلاحظه لدى المشترين الجدد.

تشتري معظم مصانع تشكيل اللفائف الصغيرة والمتوسطة لفائف معدنية مقطعة من مصانع معالجة اللفائف. ترسل المواصفات، ويقومون بتقطيع اللفائف الرئيسية، وتستلم اللفائف الجاهزة للتشغيل. لا حاجة لرأس مال، ولا فريق تجهيز، ولا مخزون من السكاكين.
تتغير الحسابات مع ازدياد حجم الإنتاج. تُحاسبك شركات تقطيع الأخشاب على أساس كل عملية قطع، وكل عملية تجهيز، وكل طن. بمجرد أن يُبرر حجم إنتاجك الشهري استخدام خطين أو ثلاثة خطوط بعرض ثابت، تتقلص فترة استرداد تكلفة خط الإنتاج الخاص بك بسرعة. خطوط مثل... خيارات فك اللفائف التي نشرحها هنا قم بالربط مباشرة مع نظام القطع الداخلي للتحكم الكامل في المواد.
يُتيح التقطيع الداخلي سرعة الاستجابة. فبإمكانك تغيير عرض الشريط في غضون ساعات بدلاً من انتظار أسبوع كامل لحجز موعد في وحدة المعالجة. بالنسبة لورش العمل التي تُشغّل عمليات تشكيل اللفائف المخصصة مع تغييرات متكررة في العرض، تُعدّ هذه المرونة ذات قيمة مالية حقيقية.
نصيحتنا الصادقة: إذا كان إنتاجك من الخلطات ذات العرض الثابت أقل من 500 طن شهريًا تقريبًا، فاستعن بمعالج خارجي. أما إذا تجاوزت هذا الرقم، فقم بإجراء الحسابات على خط الإنتاج الخاص بك. تتغير نقطة التحول تبعًا لتكاليف العمالة المحلية ولوجستيات الصلب، لذا صمم نموذجك الخاص بدلًا من نسخ نموذج غيرك.

تؤثر أربعة عوامل رئيسية على تكلفة تقطيع اللفائف. أولها عدد الشرائح، لأن زيادة عدد القطع تعني زيادة عدد مجموعات السكاكين وزيادة وقت الإعداد. ثانيها سُمك المادة، لأن المواد السميكة تتطلب سرعة أكبر في القطع وتُسرّع من تآكل السكاكين. ثالثها جودة الحواف، لأن دقة تحديد النتوءات والتقوسات تتطلب سكاكين أفضل وسرعات أقل. رابعها فقدان الإنتاج، حيث تفقد كل عملية تقطيع الحواف المشذبة بالإضافة إلى رأس وذيل اللفائف.
إذا كان تصميم سكينك يسمح بقص أوسع قليلاً، فستزيد من عمر السكين وجودة القطع. آلة تشكيل لفائف صفائح التسقيف يسمح التصميم الجانبي بتشذيب الحواف على قالب اللف نفسه، ويمكنك طلب لفائف مشقوقة ذات تفاوت أوسع وتقليل التكلفة من كلا الطرفين.



An electrical roll forming machine turns steel coil into the...
اقرأ المزيد
What Is a Container Roll Forming Machine? Container roll forming...
اقرأ المزيد
What Is an Upright Rack Column Roll Forming Machine? An...
اقرأ المزيد
Drainage roll forming machine lines turn steel coil into the...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


