Адрес
№ 1, Yd Road, район Хуэйшань, город Уси, Цзянсу. 214183
Рабочие часы
С понедельника по пятницу: с 9:00 до 17:00
Суббота: 9:00 - 16:00
Адрес
№ 1, Yd Road, район Хуэйшань, город Уси, Цзянсу. 214183
Рабочие часы
С понедельника по пятницу: с 9:00 до 17:00
Суббота: 9:00 - 16:00

Качество любой линии профилирования зависит от качества поступающей к ней полосы. Однако большинство дефектов профиля, которые мы выявляем в компании Believe Industry, начинаются не на профилировочном станке, а на рулоне. Полоса с заусенцами, искривлением или неравномерностью ширины будет сопротивляться станку на всем протяжении линии.
Вот тут-то и вступает в дело резка рулонов. Это промежуточный этап между металлургическим заводом и вашим прокатным станом, и именно от него зависит, будет ли ваш материал чистым или превратится в брак.
В этом руководстве объясняется, что такое резка рулонов, как работает линия резки, а также пять наиболее важных моментов подготовки материала для обеспечения точности формовки рулонов.
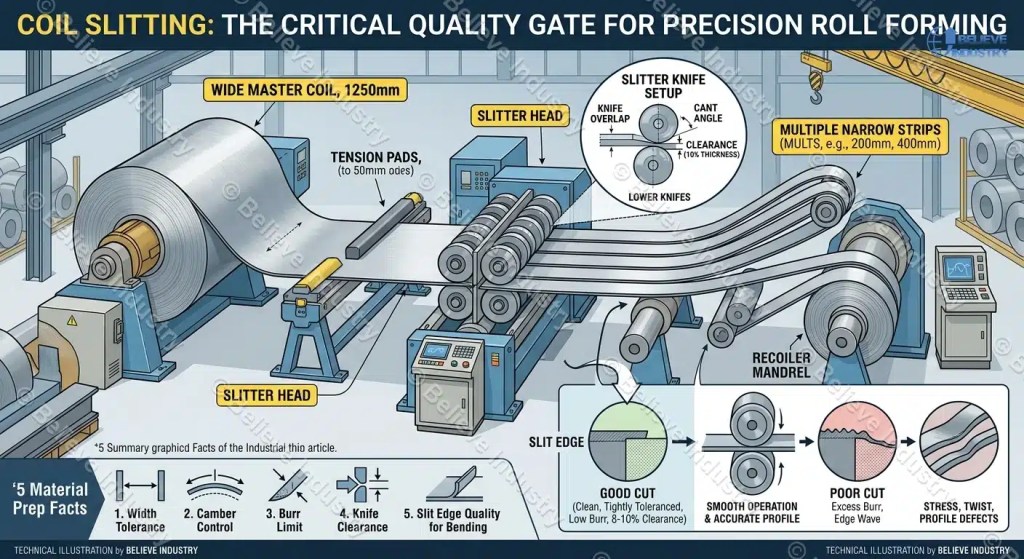
Продольная резка рулонов — это процесс резки металла, при котором широкий основной рулон разрезается вдоль на несколько более узких полос, называемых мультами, с помощью вращающихся ножей для продольной резки. Полосы перематываются в отдельные рулоны, каждый из которых нарезается точно по ширине, необходимой для последующего оборудования.
Металлургические заводы производят рулоны стандартной ширины, обычно от 1000 до 2000 мм, весом от 10 до 30 тонн. Практически ни один профилировочный станок не принимает рулоны такой ширины. профилегибочная машина для производства прогонов CZ Может потребоваться лента шириной 200 мм. Для кабельного лотка может понадобиться 400 мм. Продольная резка позволяет перекрыть этот зазор.
За один проход по линии продольной резки можно разрезать одну рулонную сталь шириной 1250 мм на 20 или более полос за один цикл. В этом и заключается весь смысл. Вы покупаете сталь тоннами, с заданной шириной, а затем разрезаете ее на полосы точно нужной ширины для ваших профилей. С общим описанием процесса можно ознакомиться здесь. Страница Википедии о нарезке рулонов.
Подготовка катушки — это не второстепенная работа. Это первоклассный контрольный образец для всего процесса. процесс профилирования.
Стандарт линия продольной резки рулонов Сталь последовательно проходит через шесть станций. Вот что происходит на каждой из них.
Введение и разматывание. Основная катушка загружается на оправку, внешняя обмотка снимается и подается в прижимные ролики. Качественно изготовленная конструкция. разматыватель Удерживает катушку в центре и подает материал с постоянной скоростью. Несоосность в этом месте создает изгиб каждой полосы ниже по потоку.
Цикл и подача. Петлевой накопитель или аккумулятор разделяет скорость разматывателя и скорость режущей головки. Полоса поступает в ножи ровной и без натяжения. На линиях, которые также корректируют форму, выравниватель выравнивает «память» рулона перед резкой.
Разрезная головка. Это сердце машины. Парные круглые ножи, верхний и нижний для каждой линии резки, срезают полосу по мере ее прохождения между ними. Резиновые кольца для снятия пленки удерживают полосу в плоском положении и раздвигают готовые полосы, чтобы они не соприкасались друг с другом.
Отходы обмотки. Две обрезанные кромочные нити наматываются на намотчики отходов. Типичная обрезка составляет от 3 до 8 мм с каждой стороны, в зависимости от требований к качеству кромки и состояния кромки на заводе.
Напряжение и разделение. Натяжная стойка или тяговая площадка удерживают каждую полосу, так что устройство для намотки натягивает ее. Ножи для продольной резки разделяют полосы; натяжная станция удерживает их разделенными.
Отдача. Каждая полоса наматывается на собственную оправку, разделяется пальцами или сепараторами и готова к отгрузке или к линии формовки.
Современные линии для тонколистовой стали работают со скоростью от 150 до 250 метров в минуту. При увеличении количества полос скорость вращения продольно-резательной головки не снижается. Она замедляется при работе с более толстым материалом, поэтому при выборе линии важно учитывать класс толщины.

Наиболее важным фактором, влияющим на качество кромки при резке, является зазор между верхним и нижним ножами режущего механизма. Слишком малый зазор приводит к быстрому износу ножей и их полировке вместо резки. Слишком большой зазор приводит к разрыву полосы вместо среза, оставляя сильные заусенцы и растяжение кромки.
В качестве отправной точки обычно используют от 8 до 10 процентов толщины материала, распределяя это значение между двумя комплектами ножей. Затем специалисты по настройке корректируют параметры, наблюдая за образованием заусенцев. Эти начальные значения подходят для низкоуглеродистой стали:
| Толщина материала | Начальный зазор (с каждой стороны) | Ожидаемый заусенец |
|---|---|---|
| от 0,3 до 0,5 мм | от 0,03 до 0,05 мм | Менее 0,03 мм |
| от 0,6 до 1,0 мм | от 0,05 до 0,10 мм | Менее 0,05 мм |
| 1,1–2,0 мм | от 0,10 до 0,18 мм | Менее 0,10 мм |
| 2,1–3,0 мм | от 0,18 до 0,28 мм | Менее 0,15 мм |
| 3,1–6,0 мм | от 0,28 до 0,50 мм | Менее 0,25 мм |
Настройка ножей также включает в себя перекрытие и наклон. Перекрытие — это глубина вертикального зацепления окружностей ножей. Наклон немного наклоняет ножи, так что разрез открывается за лезвием, уменьшая сопротивление при резке. Оба параметра изменяются в зависимости от толщины и марки материала. Для высокопрочной стали и нержавеющей стали требуются другие значения, чем для низкоуглеродистой стали.
Для более твердых материалов требуется больший зазор. Для более мягких, вязких материалов, таких как некоторые марки алюминия, требуется меньший зазор. Когда линия режет несколько марок алюминия, наладочная документация для каждой марки имеет такое же значение, как и сами ножи. Специалисты по наладке оборудования в Фабрикатор Если вы хотите получить более подробные рекомендации, выходящие за рамки представленных здесь таблиц, опубликуйте практические советы по этому вопросу.
При формовке вальцов кромки полосы изгибаются сильнее, чем любая другая часть профиля. Ножки, боковые части и загнутые края изначально формируются путем прорезки. Если на этом крае образуется заусенец или он упрочняется в результате некачественной резки, это отражается на профиле.
Первая проблема — это заусенцы. Заусенец представляет собой тонкий слой металла, выдавленный по линии разреза. На профиле, полученном методом прокатки, толстый заусенец трескается при изгибе кромки. На предварительно окрашенной рулонной стали заусенец застревает в инструменте и царапает покрытие. Заусенец также скапливается в зазорах между валками и ускоряет износ инструмента по всей длине. линия профилегибочной машины.
Вторая проблема — это изгиб полосы. Изгиб — это боковая кривизна полосы, измеренная по её длине. Если полоса с прорезью изгибается влево или вправо, то... профилегибочная машина Силой выпрямляет. Эта борьба проявляется в виде искривления в конечном профиле, волнистых ножек и неравномерной высоты ножек по всей длине.
Третий тип — волнообразный край. Полосы, нарезанные с чрезмерным зазором, растягиваются по краю вместо чистого среза. Растянутый край длиннее, чем середина полосы, поэтому он деформируется в волны. Волнообразный край напрямую переходит в волнообразный профиль на выходе.
Именно поэтому опытные покупатели указывают качество кромки при заказе рулонной стали, а не только ширину и толщину. Кромка, которая выглядит приемлемой в рулоне, может оказаться некачественной на станке.
Допуск по ширине нарезанной полосы зависит от толщины материала. Более тонкий материал режется чище и обеспечивает более жесткие допуски. Эти значения отражают то, что на практике обеспечивают хорошо обслуживаемые линии продольной резки:
| Толщина материала | Допуск по ширине | Уклон (на каждые 2 м полосы) | Ограничение на бурр |
|---|---|---|---|
| от 0,2 до 1,0 мм | плюс-минус 0,10 мм | 1,0 мм | 5 процентов толщины |
| 1,0–2,0 мм | плюс-минус 0,13 мм | 1,5 мм | 5 процентов толщины |
| 2,0–3,0 мм | плюс-минус 0,15 мм | 2,0 мм | 8 процентов толщины |
| 3,0–6,0 мм | плюс-минус 0,20 мм | 2,5 мм | 10 процентов толщины |
Для сравнения, общие требования к плоскому прокату из горячекатаной и холоднокатаной стали подразделяются на следующие категории: ASTM A568/A568M. Для точной прокатки часто требуются более жесткие, чем стандартные, значения, поэтому перед оформлением заказа следует обсудить этот вопрос с поставщиком услуг по продольной резке.
Сравните это с линия поперечной резки В работе, где допуск по длине определяет технические характеристики, в прорезке рулонов допуск определяется шириной, изгибом и заусенцами. Укажите все три параметра в спецификации на закупку рулонов.
Линии для продольной резки рулонов классифицируются по толщине обрабатываемого материала. Покупка линии неподходящего класса для вашего ассортимента продукции приводит к двойной потере денег: слишком тонкая линия выходит из строя, а слишком толстая обходится дороже, чем требуется для выполнения работы.
| Линейный класс | Диапазон толщины | Скорость линии | Макс Стрисс | Типичные продукты |
|---|---|---|---|---|
| Легкий калибр | от 0,1 до 2,0 мм | 150–250 м/мин | 30+ | Кровля, стропила, профиль для стоек, кабельный лоток |
| Средний калибр | от 1,5 до 4,0 мм | 80–150 м/мин | 20 | Стойки стеллажей, несущие прогоны |
| Толстый калибр | от 3,0 до 12,0 мм | 30–60 м/мин | 10 | Толстые несущие конструкции, листовая полоса |
А линия продольной резки тонколистового металла Подходит для большинства материалов, используемых при профилировании, поскольку толщина кровельного материала, материала для стеновых панелей, прогонов и стоек находится в диапазоне от 0,3 мм до 3,0 мм. линия продольной резки толстолистового металла Эта технология предназначена для толстых конструкционных полос, к которым большинство вальцовочных машин никогда не прикасаются.
Для небольших магазинов и небольших объемов продаж... мини-линия продольной резки Он подходит для узких катушек и труб небольшой ширины, занимая значительно меньшую площадь и обходясь дешевле. Мы устанавливали все три класса, и наиболее распространенной ошибкой при выборе, которую мы наблюдаем у покупателей, приобретающих оборудование впервые, является неправильный размер труб.

Большинство небольших и средних предприятий по формовке рулонов закупают нарезанную рулонную сталь у переработчиков. Вы отправляете спецификацию, они нарезают основной рулон, вы получаете готовые к работе заготовки. Никаких капиталовложений, никакой бригады по наладке, никакого складского запаса ножей.
Расчеты меняются по мере роста объемов. При контрактной продольной резке выставляется счет за резку, за настройку и за тонну. Как только ваш ежемесячный объем производства оправдывает использование двух или трех фиксированных ширин, окупаемость вашей собственной линии быстро сокращается. Такие линии, как... Варианты разматывателей, описанные здесь. В паре с собственной системой продольной резки обеспечивается полный контроль над материалом.
Собственная технология продольной резки также обеспечивает оперативность. Изменение ширины полосы за один день вместо того, чтобы ждать неделю, пока освободится место на предприятии. Для предприятий, работающих с изготовлением профилей на заказ с частыми изменениями ширины, такая гибкость имеет реальную ценность.
Наш честный совет: при объеме производства менее 500 тонн в месяц смеси стабильной ширины зерен используйте услуги контрактного переработчика. При объеме более 500 тонн рассчитайте объемы на собственной производственной линии. Точка пересечения меняется в зависимости от стоимости рабочей силы и логистики стали на местном уровне, поэтому моделируйте свой собственный случай, а не копируйте чужой.

Четыре фактора определяют стоимость продольной резки рулонов: количество полос, поскольку большее количество разрезов означает больше комплектов ножей и более длительную настройку; толщина материала, поскольку толстый материал обрабатывается медленнее и быстрее изнашивает ножи; качество кромки, поскольку жесткие пределы образования заусенцев и изгибов требуют более качественных ножей и более низких скоростей; и потери выхода годной продукции, поскольку каждый заказ на продольную резку теряет обрезанные кромки, а также головную и хвостовую части рулона.
Если конструкция вашего профиля допускает немного больший зазор, вы увеличиваете срок службы ножа и улучшаете качество резки. Если ваш профилегибочная машина для кровельных листов Профиль позволяет выполнять обрезку кромок непосредственно на валкообразователе, что позволяет заказывать рулоны с более широким допуском и снижать затраты с обоих концов.



An electrical roll forming machine turns steel coil into the...
Читать далее
What Is a Container Roll Forming Machine? Container roll forming...
Читать далее
What Is an Upright Rack Column Roll Forming Machine? An...
Читать далее
Drainage roll forming machine lines turn steel coil into the...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia


