Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Una máquina perfiladora transforma bobinas de acero o aluminio en un perfil acabado en una sola pasada continua. Beli RollForming diseña y fabrica estas líneas a partir de su plano, su material y su objetivo de producción, no de un catálogo fijo.
Fabricando líneas desde 2005. Más de 500 proyectos en más de 50 países. Certificación ISO 9001, conformidad CE.
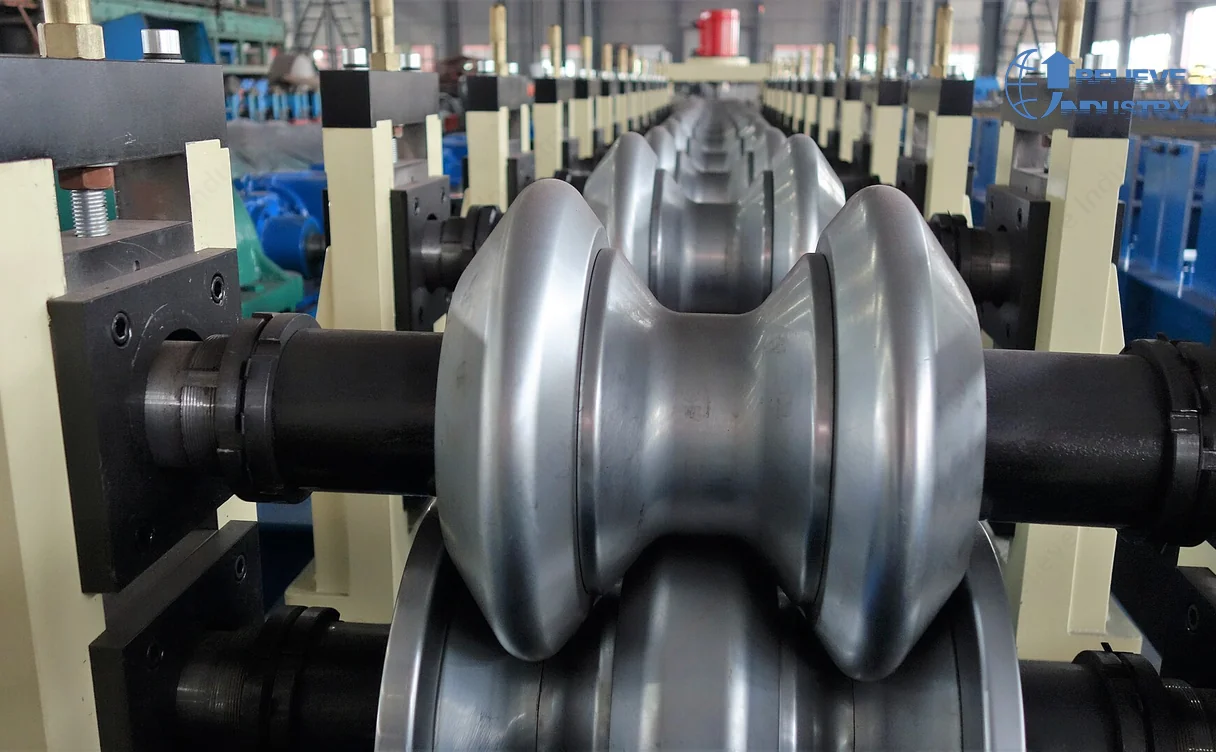
Toda línea sigue los mismos cinco pasos. Lo que cambia entre proyectos es cómo se configura, se dimensiona y se automatiza cada paso.
La bobina se carga en un mandril manual o hidráulico. Un carro portabobinas maneja bobinas de 5 a 20 t sin ocupar el puente grúa.
El nivelador elimina la curvatura de la bobina. Un alimentador servo fija la longitud y el paso antes de la prensa.
Una prensa hidráulica o mecánica punzona agujeros, ranuras y muescas en línea, con la chatarra cayendo fuera de la banda.
De 12 a 28 estaciones motorizadas conforman la sección por etapas. El número de estaciones y el diámetro del eje dependen de la profundidad y el espesor de la sección.
Una sierra volante o una cizalla corta a medida en movimiento. Las piezas salen por una mesa de salida o un apilador automático.
Cada familia es un punto de partida, no un modelo fijo. El utillaje y la disposición de la línea se confirman desde el plano del perfil.
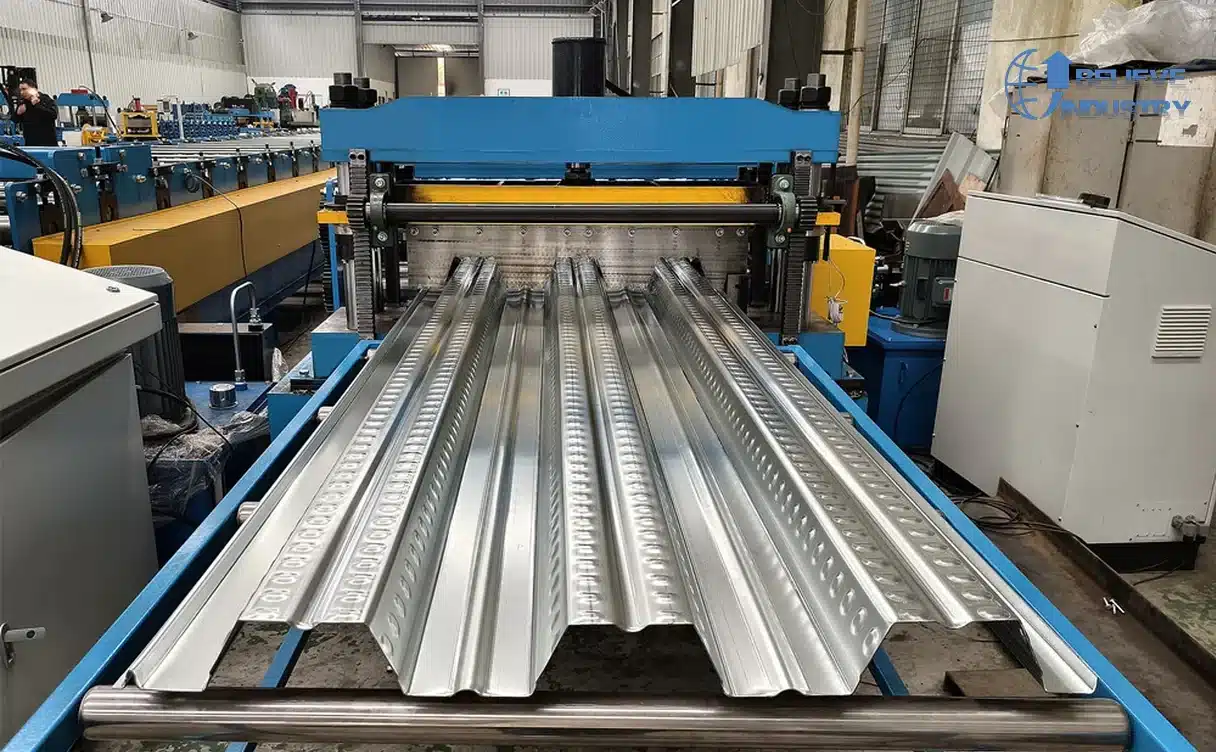
Perfiles corrugados, IBR, teja, junta alzada y chapa colaborante, con curvado, embutición y apilado automático opcionales.
View machine family →
Correas C y Z con utillaje intercambiable, dúplex o conmutable, punzonadas y cortadas a medida en una sola pasada.
View machine family →
Montantes, vigas cajón, vigas escalonadas y secciones de arriostramiento para fabricar estanterías de almacén.
View machine family →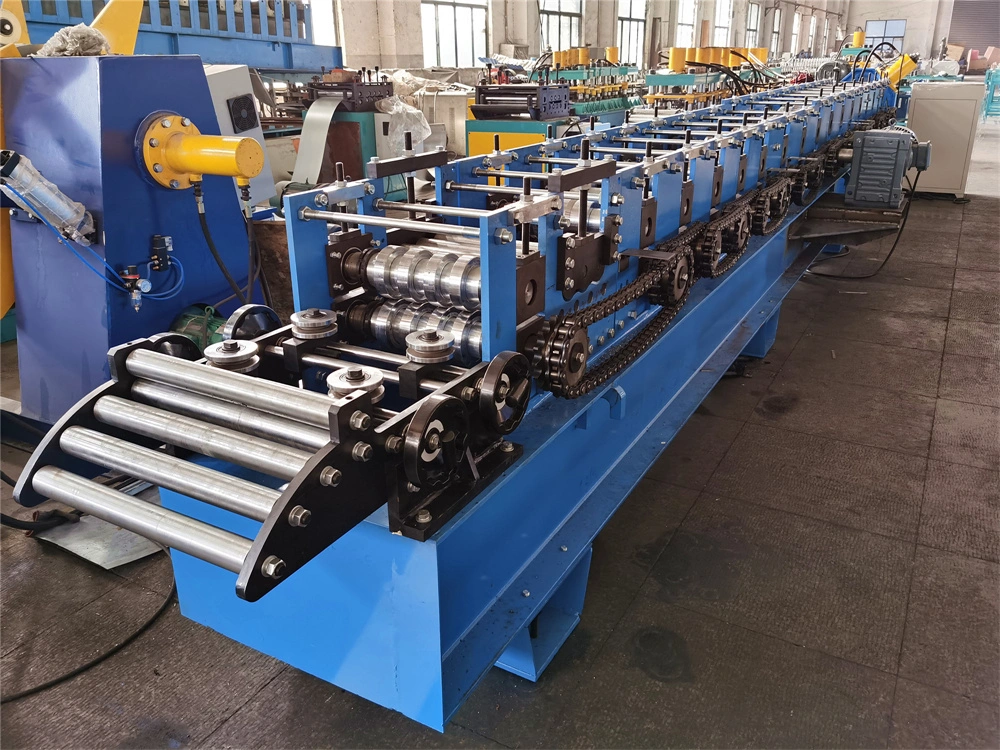
Marcos de puerta, paneles de puerta de garaje, lamas y guías de persiana, producidos con punzonado y muescado en línea.
View machine family →
Bajantes redondas y rectangulares, canalones semicirculares y cuadrados, tapajuntas y máquinas portátiles para obra.
View machine family →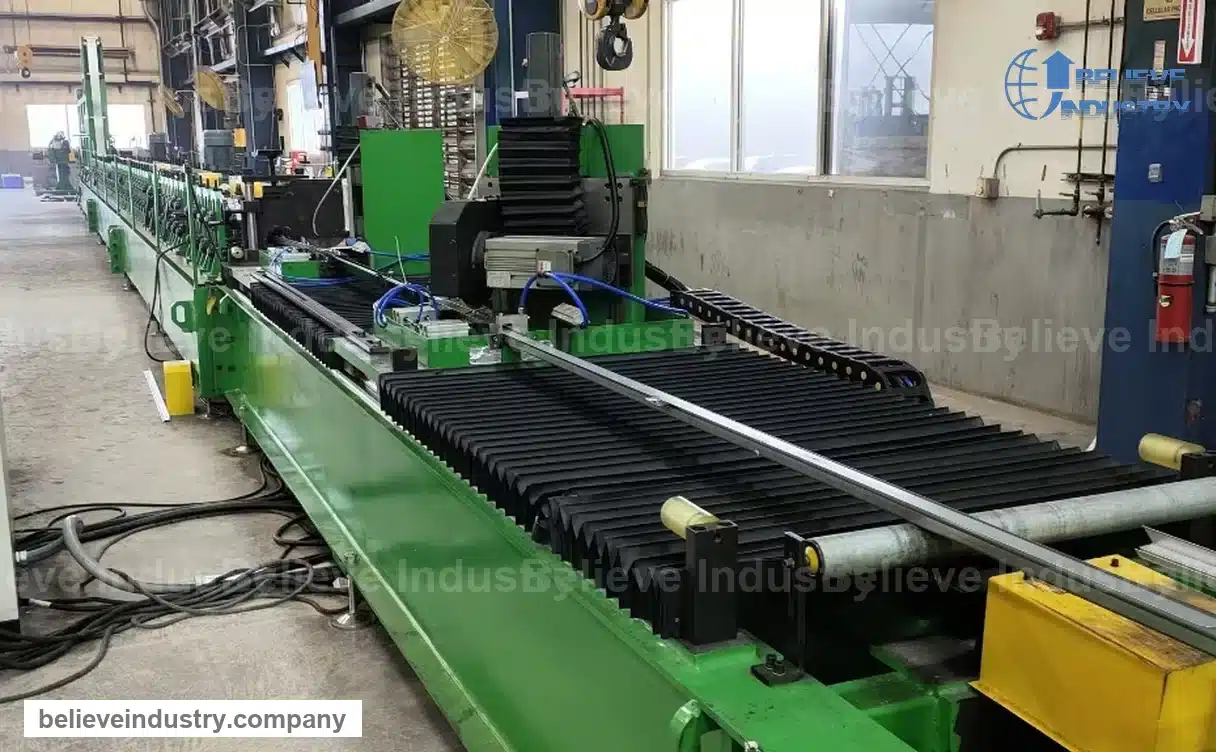
Marcos de montaje solar, bandejas de cables, canal perfilado y perfiles de busbar, incluidas secciones perforadas y ranuradas.
View application page →
Paneles de silo, perfiles de invernadero, tablones de andamio, rigidizadores y montantes y canales, fabricados según plano cuando no existe una sección estándar.
View machine family →Nuestras páginas de aplicación agrupan los proyectos terminados por el producto fabricado, no por el tipo de máquina. Cada una enumera los perfiles, la línea que los produce y las secciones que ya están en producción.
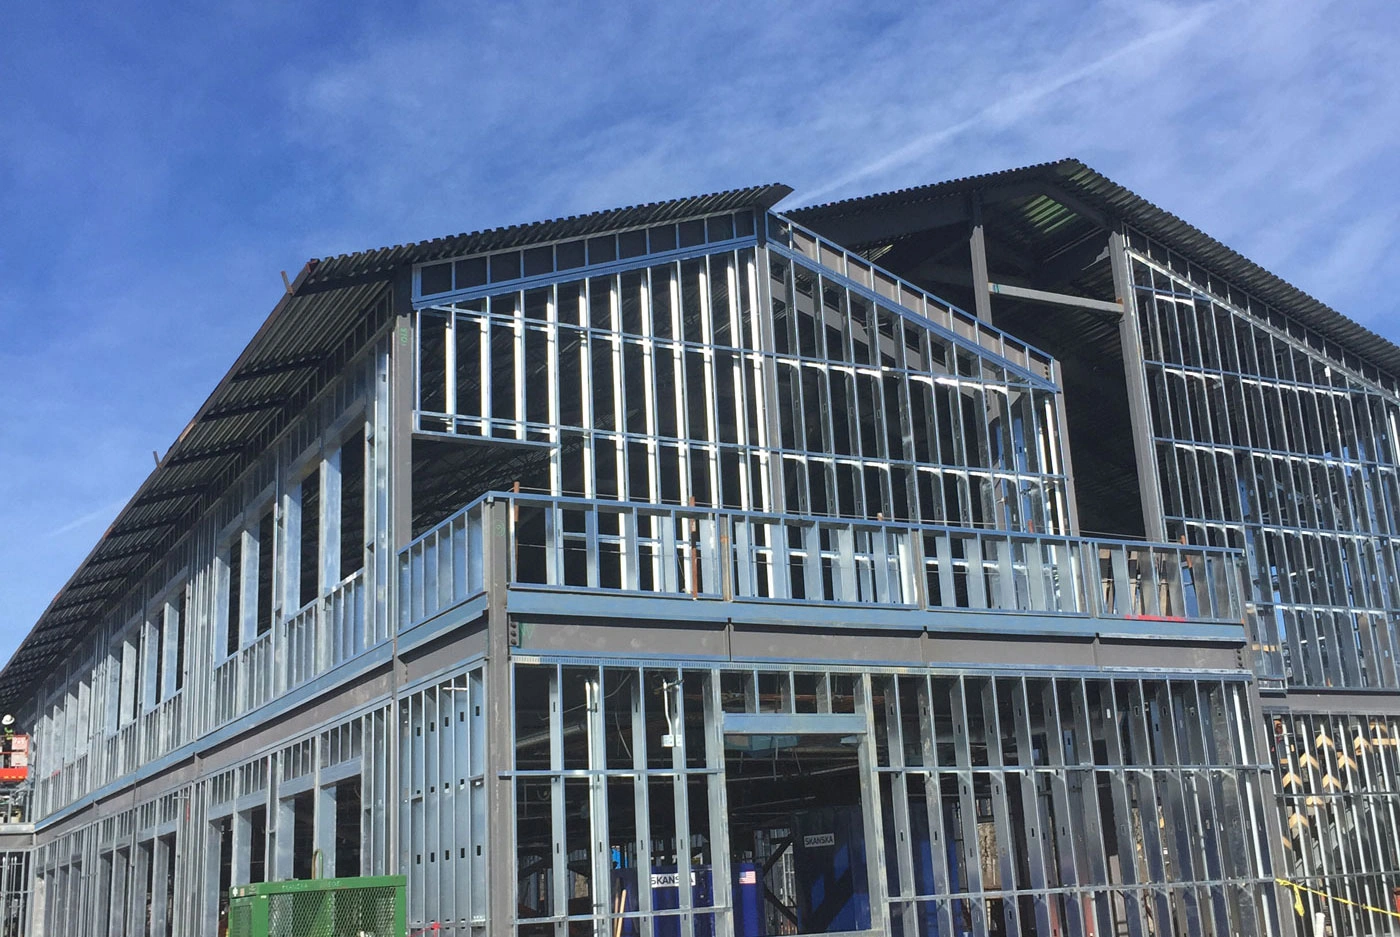
Chapa colaborante, correas, montantes y canales y entramados de chapa ligera. La chapa de 0,8 a 3,0 mm pasa por 14 a 22 estaciones, con taladros para tornillos y aberturas de instalaciones punzonados en línea.
Roll forming machines for steel structure →
Montantes, vigas cajón, vigas escalonadas y arriostramientos para estanterías de palets. Las ranuras lágrima, los rigidizadores y los clips de extremo se punzonan y se cortan en línea, de modo que los bastidores se montan sin una segunda pasada de taladrado.
Roll forming lines for storage racking →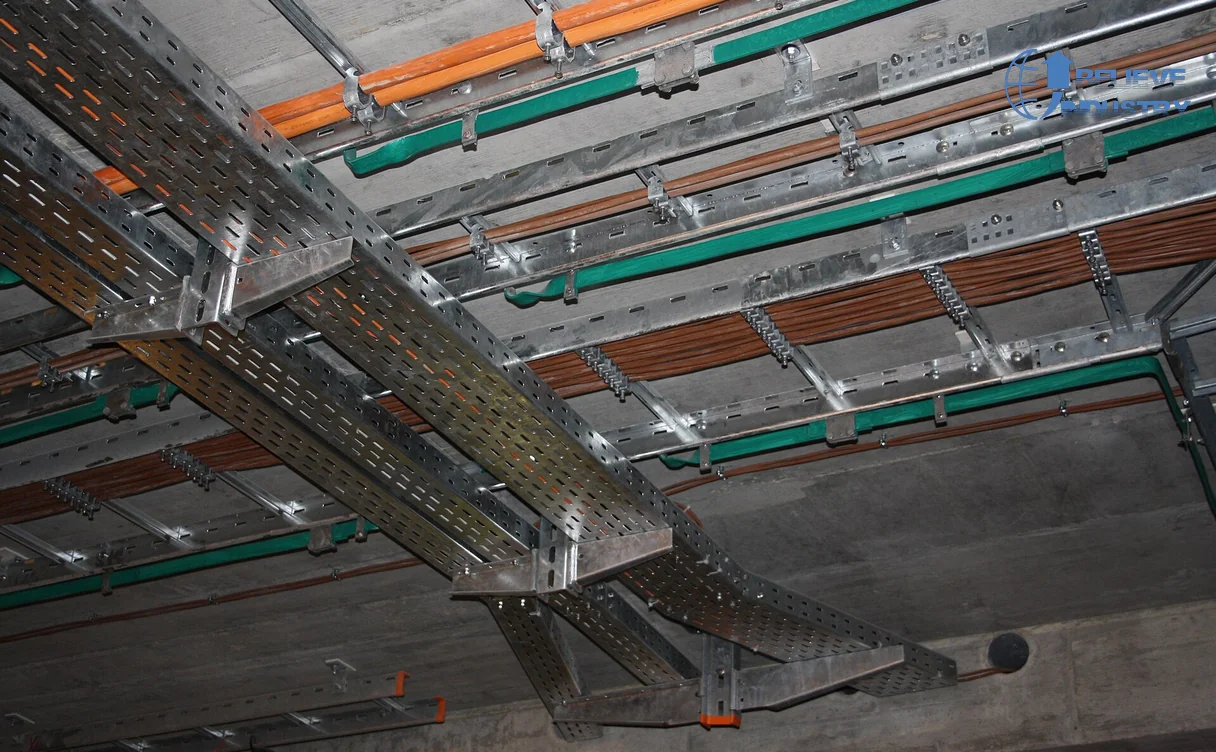
Bandejas de cables, canal perfilado, marcos de montaje solar y busbar. Las secciones perforadas y ranuradas necesitan punzonado en línea y una sierra volante que mantenga el patrón de taladros perpendicular al corte.
Roll forming lines for cable tray and solar →
Canalón tipo K, de cajón y semicircular, bajantes redondas y rectangulares, tapajuntas. Las líneas portátiles conforman el canalón en obra, así el instalador envía bobina en lugar de tramos acabados.
Roll forming machines for gutter and downspout →
Marcos de puerta de acero, paneles de puerta de garaje, lamas y guías de persiana, puertas de cámara frigorífica. El muescado y el corte posterior se ejecutan en línea, así los marcos llegan a la línea de montaje listos para soldar o plegar.
Roll forming machines for door and window →
Paneles de silo, perfiles de invernadero, tablones de andamio, rigidizadores y montantes y canales. Cuando no existe una sección estándar, un plano se convierte primero en utillaje y después en una línea en marcha.
Roll forming machines for custom profiles →Estos son rangos de planificación. Los valores finales se confirman tras revisar el plano, el material y el objetivo de producción.
| Ancho de bobina | 300 a 1.500 mm de serie, más ancho bajo pedido |
|---|---|
| Espesor del material | 0,4 a 4,0 mm habitual, más espesor en secciones estructurales |
| Velocidad de línea | 3 a 4 m/min en líneas con prensa hidráulica, 10 a 15 m/min con prensa y punzonado, 20 a 35 m/min en líneas rotativas y de sierra volante |
| Estaciones de conformado | 12 a 28, según la profundidad y la tolerancia de la sección |
| Accionamiento | Cadena, reductor o servo independiente por estación |
| Corte | Sierra volante, cizalla volante o corte con parada |
| Control | PLC y HMI con almacenamiento de recetas y visualización de fallos |
| Recolección | Mesa de salida, apilado manual o apilador automático |
Cuatro etapas desde el primer plano hasta una línea funcionando en su planta.
Envíe un DXF, un PDF o una pieza de muestra. Ingeniería devuelve una nota de viabilidad y un plan de estaciones, normalmente en dos días laborables.
Recibe la disposición, la lista de estaciones, la velocidad, el alcance del utillaje, los servicios y el precio. Las opciones se cotizan por separado para que la comparación siga siendo clara.
La fabricación tarda de 45 a 90 días. La línea se monta, se prueba con su material y se graba o se inspecciona antes del embalaje.
Las máquinas se envían con manuales, lista de repuestos y esquemas eléctricos. La puesta en marcha y la formación de operadores se realizan en planta o por vídeo.
La mayor parte de nuestro trabajo procede de pedidos repetidos y recomendaciones, lo que exige rigor en los tres frentes.
El utillaje se diseña a partir de su plano y el patrón de conformado se confirma antes de cortar los rodillos. La tolerancia de sección se acuerda por escrito.
CE files follow the EU Marcado CE rules, and UK buyers get UKCA ready paperwork. Electrical drawings, packing lists and crating are prepared for 50+ destination countries.
El diagnóstico remoto, los rodillos de repuesto y las piezas de desgaste, junto con la puesta en marcha en planta, mantienen la línea produciendo mucho después del traspaso.
Respuestas breves a las preguntas que surgen antes de un presupuesto.
Una máquina perfiladora es una línea de producción continua que curva bobina metálica a través de una serie de estaciones de rodillos motorizadas. Cada estación añade una pequeña curvatura hasta que la banda coincide con la sección acabada, y después un corte la ajusta a la medida.
La mayoría de las líneas incluyen desbobinador, nivelador, alimentador servo, prensa de punzonar, tren de perfilado, corte y una mesa de salida o apilador. El punzonado y el apilado automático son opcionales en perfiles simples.
Una línea de un solo perfil con automatización básica parte de unos 35.000 a 50.000 USD. Las líneas con punzonado en línea, alimentación servo, corte volante y apilado automático suelen situarse entre 90.000 y 180.000 USD. El número de estaciones, el utillaje, el tipo de corte y el nivel de automatización son los factores que más mueven el precio.
La velocidad depende del proceso. Las líneas con prensa hidráulica trabajan a 3 o 4 m/min, las de prensa y punzonado a 10 o 15 m/min, y las rotativas o de sierra volante a 20 o 35 m/min. La densidad de punzonado y la longitud de corte suelen marcar el límite real.
Sí. El utillaje intercambiable, los sistemas de casete y los trenes conmutables para C y Z permiten que una línea cubra una familia de secciones. El cambio va de unos minutos en diseños de casete a varias horas en bancadas fijas.
El tiempo de fabricación suele ser de 45 a 90 días tras confirmar el plano y el anticipo. El transporte marítimo añade de 20 a 45 días según el destino.
Comparta el plano del perfil, el espesor del material, el patrón de taladros y el objetivo de producción. Ingeniería revisará el proyecto y responderá con un plan de estaciones y una configuración de máquina que encaje.
Página actualizada en octubre de 2026.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia